在五金件、面板、支架、法兰这类中小尺寸工件的批量加工中,小型数控钻孔机替代台钻和手工划线打孔已成常态。但“小型”并不等于随便挑一台,行程够不够、主轴转速区间合不合适、夹具怎么装、孔位精度能否长期稳定,都直接决定这台设备能不能真正提高效率。下面结合实际加工场景,把选型时最该看的几个点讲清楚。
一、先看加工尺寸,确定有效行程
选小型数控钻孔机的第一步不是看参数表有多花哨,而是量清楚自家工件的最大外形尺寸和孔位分布范围。行程留得太紧,夹具一装上去就没地方放工件;行程放大过多,设备体积与价格又会明显上升。
- 工件长宽在 300mm 以内的平面钻孔、多孔阵列加工,常规台面机型即可覆盖;
- 工件长度到一米以上、孔位跨距大的型材或面板,需要更长的 X 轴行程;
- 管类、圆筒类工件,则要考虑能否加装旋转轴实现圆周分度钻孔。
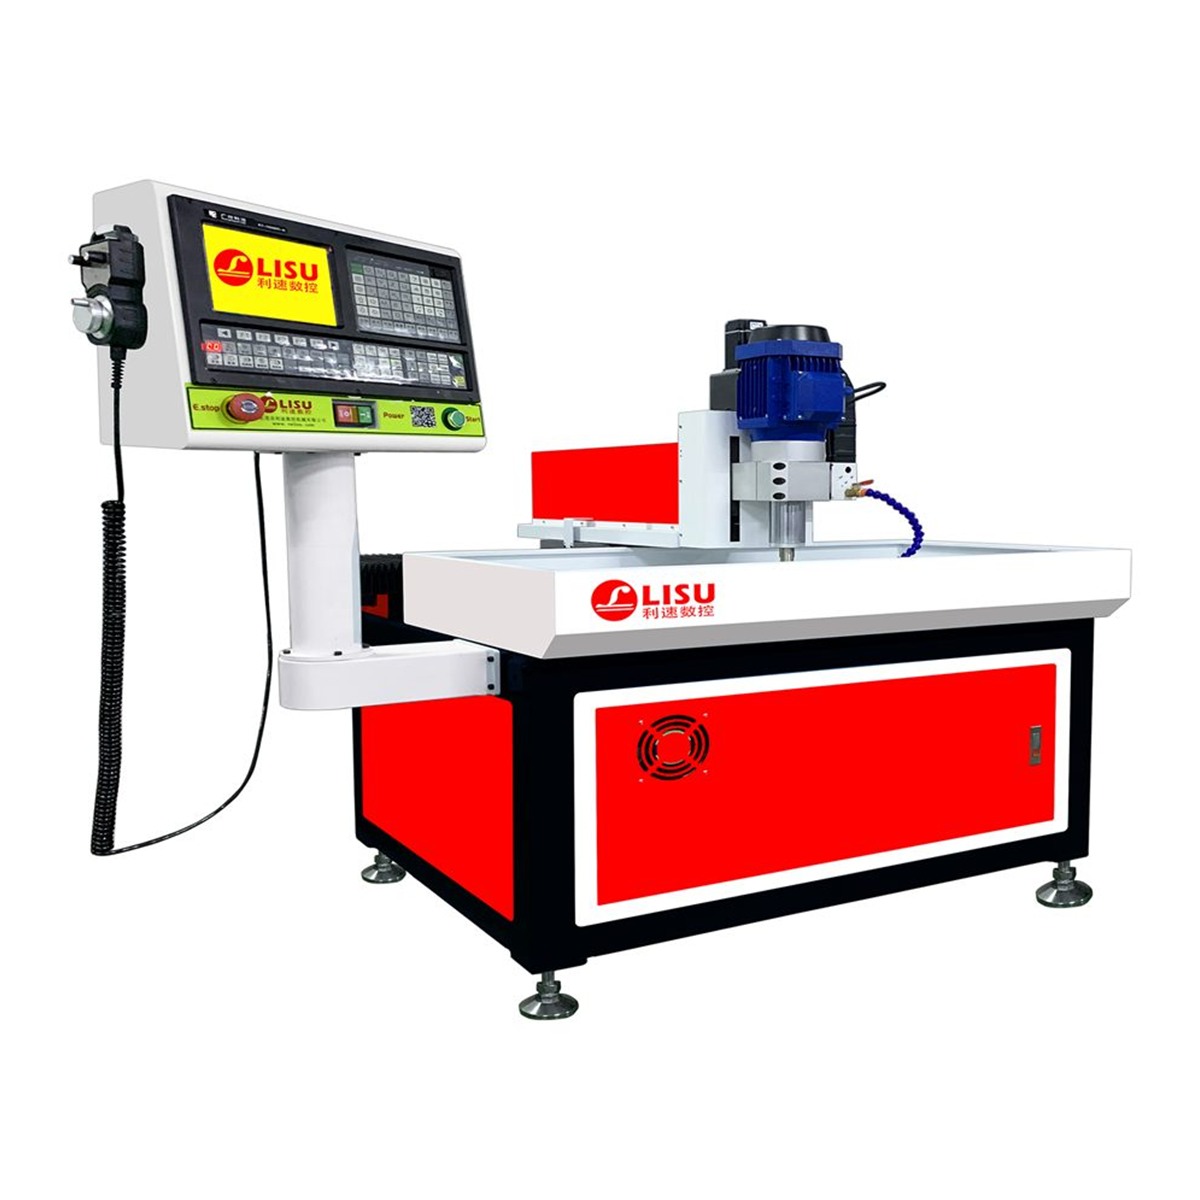
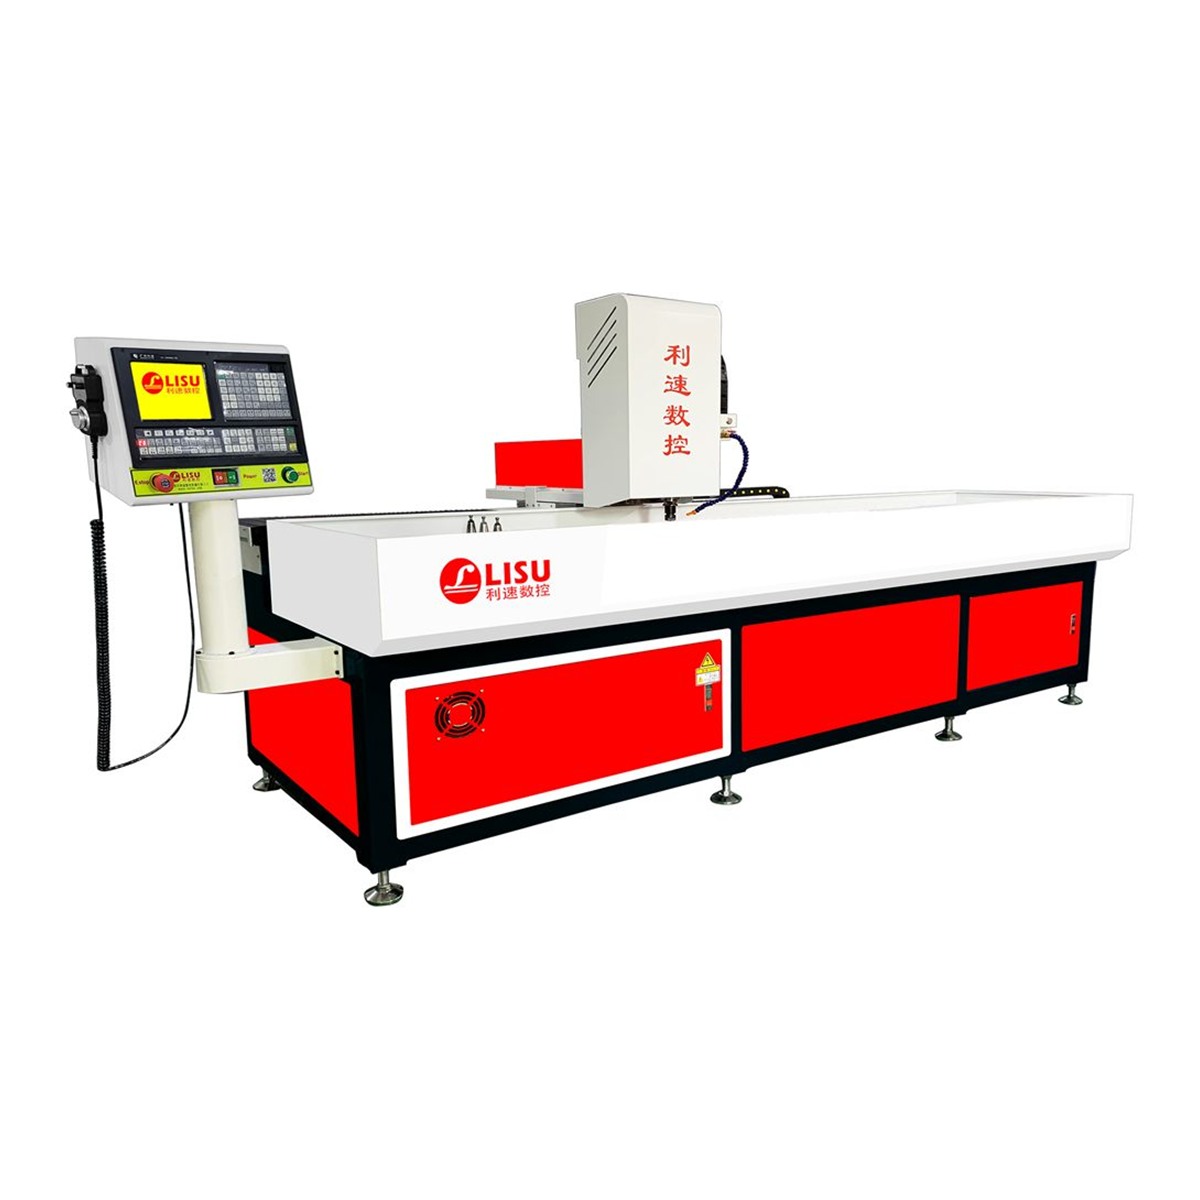
以平面工件为主、批量稳定、操作人员不多的情况,LS-7030 数控钻孔机是较常见的入门选择:结构简洁、对刀与编程上手快,适合中小件钻通孔、沉孔与简单孔阵,性价比突出。若工件长度达到两米、且需要在一台设备上完成钻孔与攻牙,则要看两米行程的机型配置。
二、主轴与进给:决定孔质量的核心
同一块材料,用不同转速与进给打出来的孔,孔壁粗糙度、圆度、毛刺量差别很明显。选型时要关注三点:
- 转速范围:钻小孔径需要高转速,钻大孔径需要大扭矩低转速,转速区间宽裕的机型适应性更好;
- 进给控制:数控钻孔机以伺服或步进控制进给,可设定分段进给与退刀排屑,钻深孔时不易烧钻、不易断钻头;
- 重复定位精度:批量加工时,第一个孔和第一千个孔的位置一致性,主要取决于导轨与传动结构的稳定性。
此外,钻头、丝锥的装夹方式也别忽略。刀具跳动大,孔径就会偏大、丝锥容易崩牙,这是很多用户现场遇到问题后才发现的原因。
三、是否需要自动换刀与攻牙复合
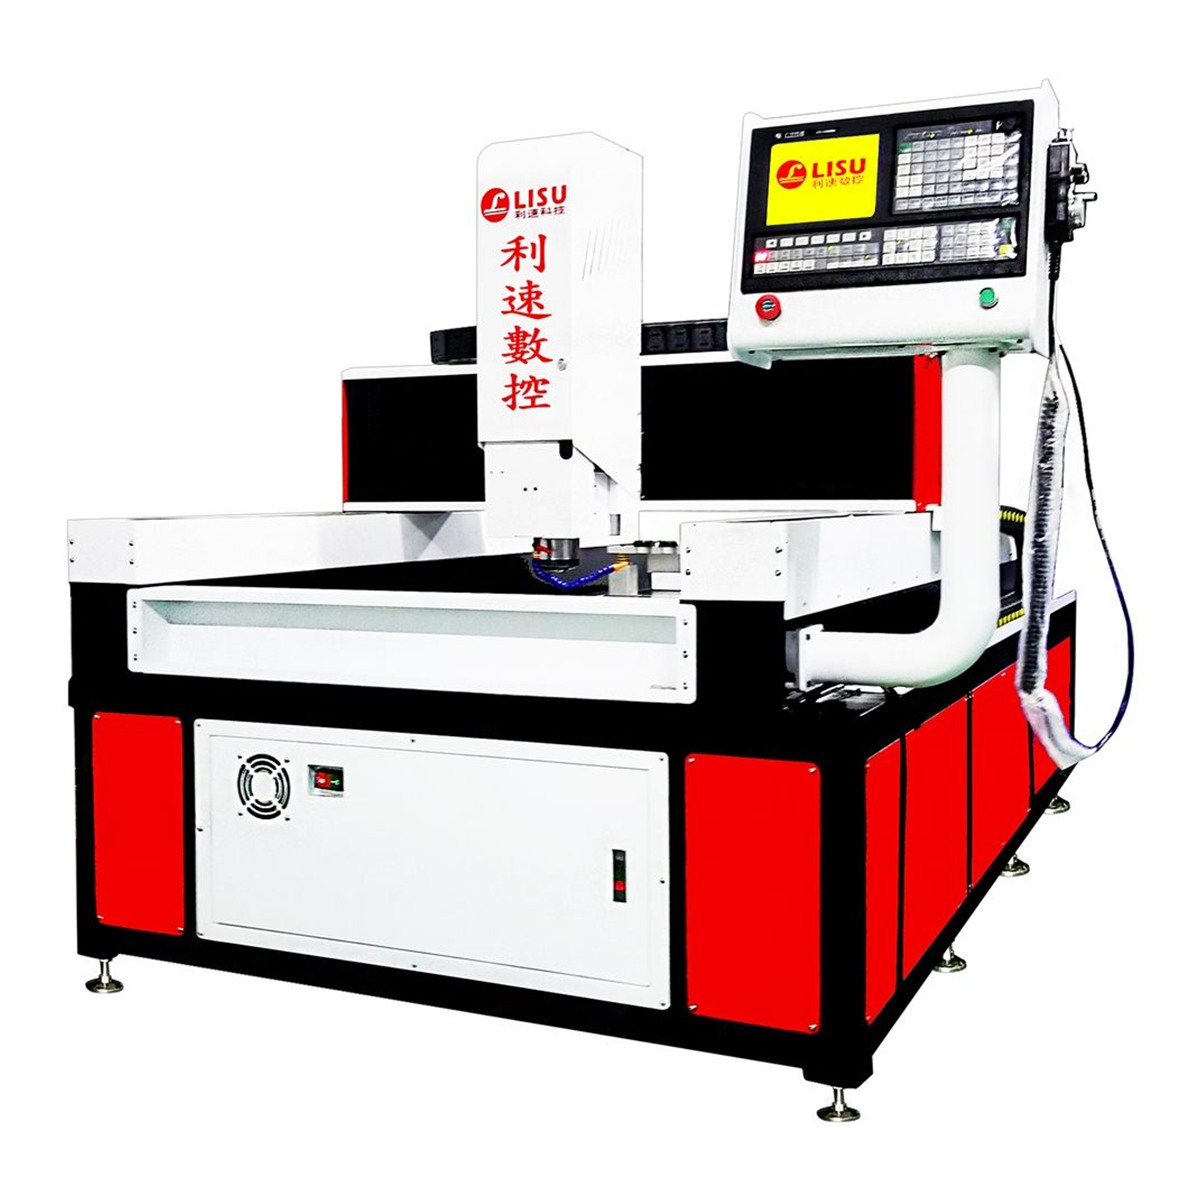
如果一道工序里既有钻孔又有攻牙,甚至还要倒角,人工换刀的时间往往比切削时间还长。LS-2040T 自动换刀钻孔机是两米行程的自动换刀机型,支持热熔攻牙,可加装旋转轴实现管类工件 360° 加工,适合孔位种类多、需要连续多工序完成的工件。对于大幅面工件,龙门结构的LS-1580T 大幅面龙门型自动钻攻机把钻孔、攻牙、倒角集中在一台设备上,双驱同步传动让大跨距加工时两端更平稳,减少偏摆带来的孔位误差。
多工序集中的实际收益
- 减少工件二次装夹,避免重复找正造成的累积误差;
- 缩短工序间搬运与等待时间,一人可看管多台设备;
- 孔位数据一次编程,后续换批次只改参数,不必重新划线。
四、夹具、排屑与现场条件
很多小型数控钻孔机在现场“水土不服”,问题并不在机床本身。薄板件夹紧力过大会变形,压板位置要避开孔位;加工铝件时切屑黏附,需要足够的切削液冲刷与排屑空间;车间电压波动大、气源压力不足,也会影响换刀与夹紧动作的稳定性。因此在订机前,把工件图纸、材质、孔径与孔深、班产量要求一并说明,让厂家按实际工况配置工作台、夹具接口与冷却方式,比后期改造更省事。
五、售后与打样:降低试错成本
小型设备单价不高,但停机的代价不低。选型时建议确认厂家能否提供实际工件打样,用真实材料验证孔位精度、节拍与表面质量,再决定行程与配置。利速数控成立于 2002 年,整机质保 1 年,售后 24 小时响应,支持非标定制与免费打样,可根据工件特点调整台面、行程与轴配置。
欢迎联系利速数控咨询选型与打样事宜,电话 136-5025-9051 黄小姐,也可提供工件图纸与工艺要求,由技术人员给出机型建议与加工方案。