在不锈钢、碳钢薄壁件上打孔,传统麻花钻容易出现让刀、孔口翻边、毛刺多的问题,攻牙时丝锥也容易断。热熔钻孔(又称摩擦钻孔)就是针对这类工况发展起来的工艺:钻头高速旋转下压,靠摩擦生热把材料局部软化,再挤压成孔并形成一圈衬套,孔壁致密、无切屑,后续攻牙的螺纹有效牙数明显增加。正因为工艺特殊,挑选热熔钻孔机厂家时不能只看价格和外观,更要看机床能不能把转速、进给、冷却和刚性配合好。
一、热熔钻孔的工艺特点,决定了机床的要求
热熔钻孔与普通钻孔的差别,主要在三处:
- 转速高、进给稳:钻头需要足够线速度才能快速升温,主轴转速不足会导致成形慢、衬套高度不够;进给忽快忽慢则容易烧钻头或孔口塌陷。
- 轴向推力大:成形靠挤压而非切削,机身和主轴要能承受持续轴向力,否则孔位偏移、垂直度差。
- 需要后续攻牙衔接:多数热熔孔要接着攻牙,钻攻一体、程序连贯的机型能减少二次装夹带来的位置误差。
所以考察一家热熔钻孔机厂家,重点应放在主轴系统、床身结构、数控系统是否支持稳定的转速与进给联动,而不是单看行程大小。
二、按加工对象选机型,比按价格选更靠谱
不同零件形态对应不同结构,选型思路大致可以分三类:
1. 平面小件、批量稳定
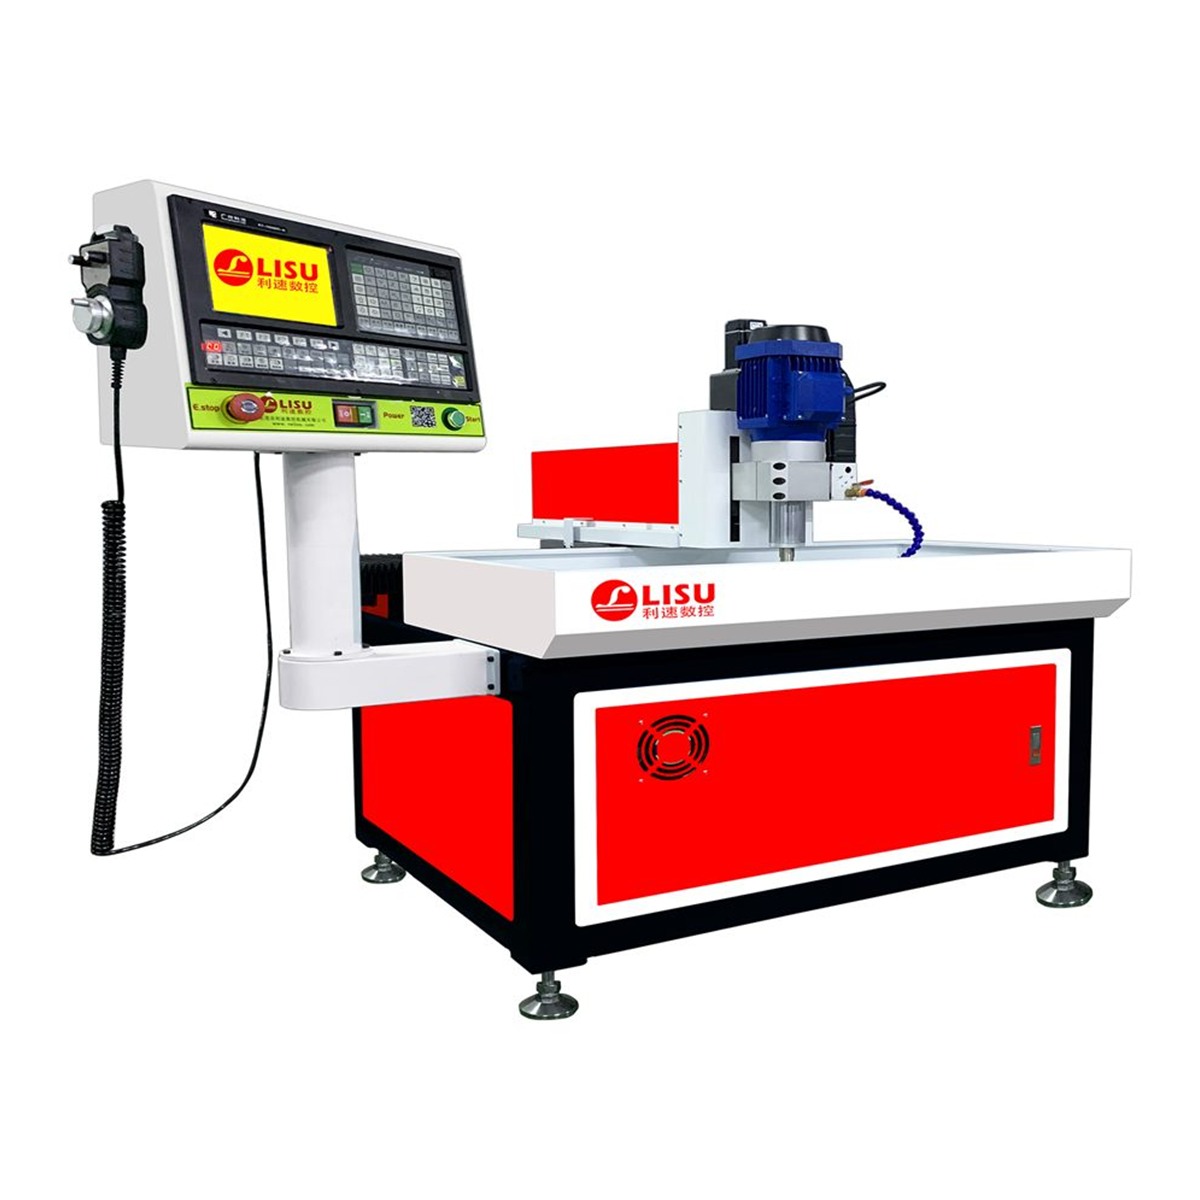
法兰、支架、钣金件等平面工件,孔位集中在同一平面,行程需求不大,优先考虑操作简单、调试快的机型。这类需求可以看LS-7030 数控钻孔机,经典畅销机型,适合平面工件钻孔加工,上手门槛低,对操作人员经验要求不高,适合刚引入热熔工艺的车间。
2. 长条形工件、多孔多工序
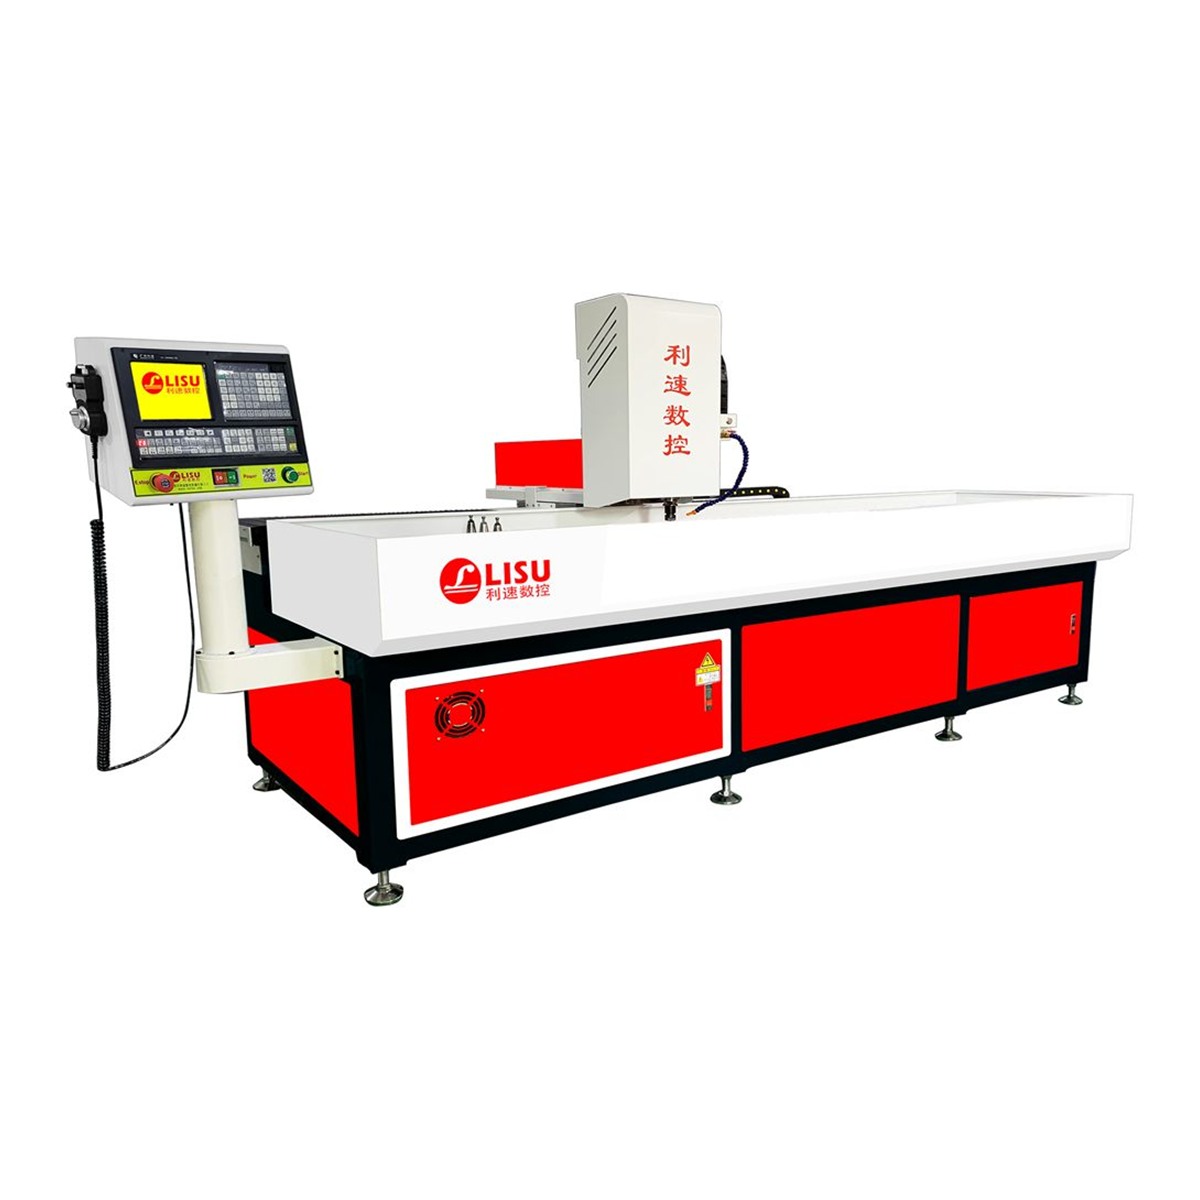
型材、导轨、长管件往往一条工件上分布几十个孔,还要钻孔加攻牙,频繁换刀会拖慢节拍。两米行程的设备更合适,例如LS-2040T 自动换刀钻孔机,支持热熔攻牙,自动换刀减少人工干预,还可加装旋转轴实现管类零件360°加工,适合护栏、健身器材、管件类批量生产。
3. 大幅面板材、多工序一次完成
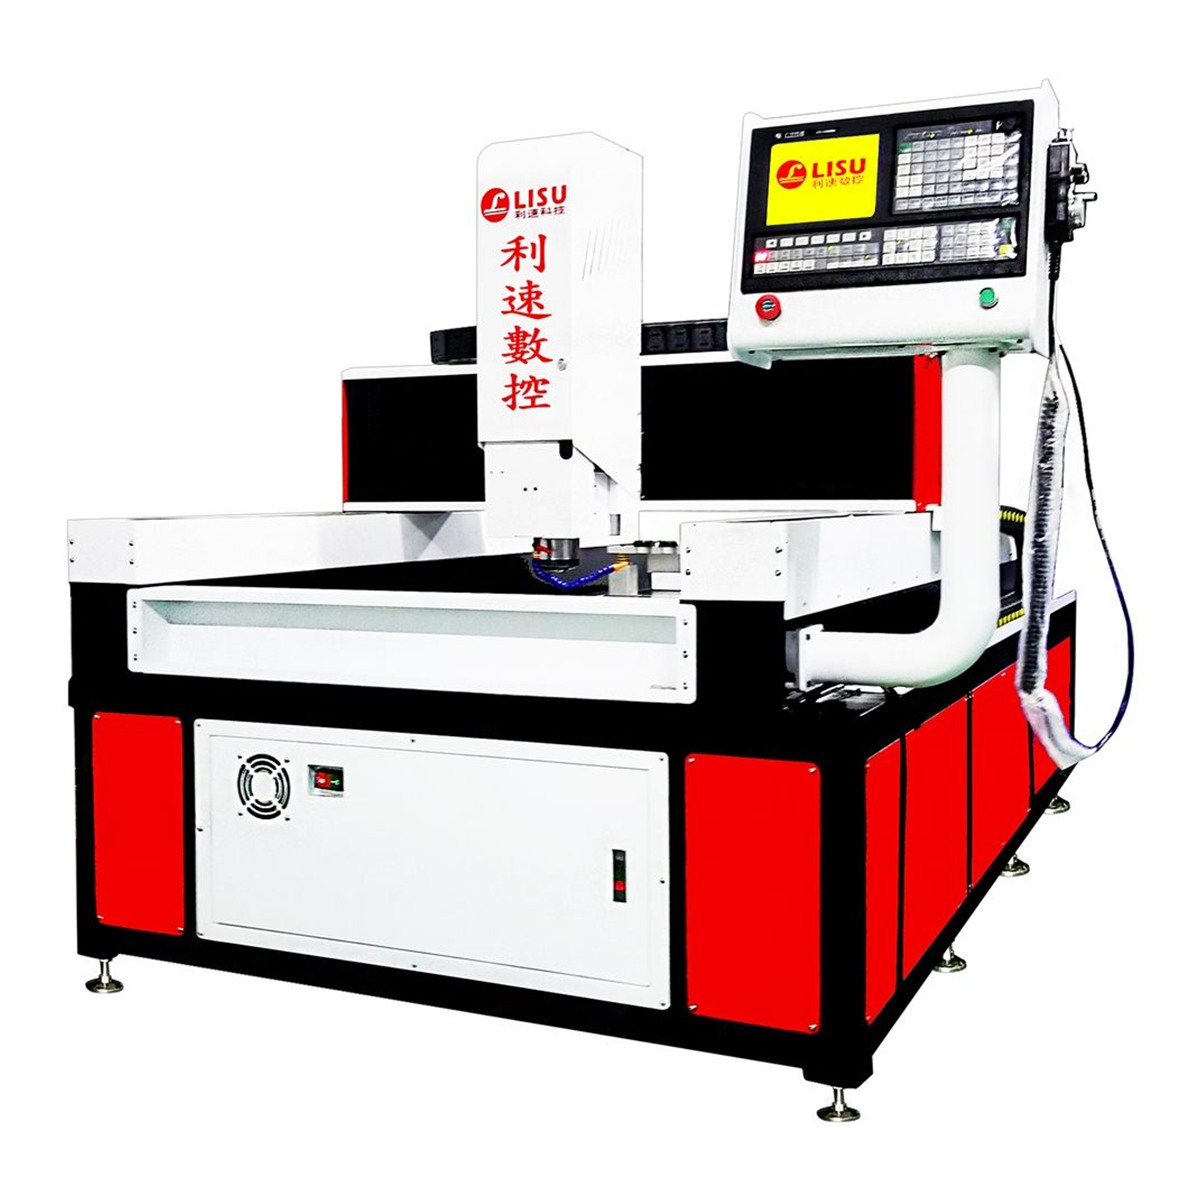
钣金机柜、大型焊接结构件,幅面大、孔位分散,装夹次数多就容易累积误差。龙门结构的优势在这里比较明显,LS-1580T 大幅面龙门型自动钻攻机采用双驱同步传动,钻孔、攻牙、倒角可以在一台设备上完成,减少工序流转和二次定位。
三、判断热熔钻孔机厂家是否靠谱的几个具体问题
实地考察或电话沟通时,建议直接问这几件事:
- 能否拿你的工件打样:热熔钻孔的效果与材料牌号、板厚关系很大,能提供免费打样、给出成形衬套高度和攻牙效果的厂家,说明工艺经验相对扎实。
- 是否支持非标定制:工件尺寸、装夹方式、上下料形式各不相同,只做标准机的厂家在特殊工况下往往只能让客户迁就设备。
- 售后响应时效:热熔钻头、主轴、数控系统一旦出问题,停机就是损失,售后响应时间要写清楚。
- 参数是否讲得清:主轴功率、转速范围、定位精度、重复定位精度这些指标应能明确说明,含糊其辞的要谨慎。
利速数控成立于 2002 年,主营数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机、钻攻铣复合机,整机质保 1 年,售后 24 小时响应,可根据工件图纸做非标定制。作为长期深耕钻攻领域的热熔钻孔机厂家,我们更建议客户先寄样试加工,确认孔形、衬套高度和攻牙效果,再谈机型配置,避免设备到位后工艺不匹配。
四、使用中的几点工艺提醒
设备到位后,工艺参数同样关键。热熔钻头要根据板厚选择规格,转速与进给需匹配材料;加工不锈钢时散热条件差,要注意润滑与间歇;攻牙工序最好紧随钻孔,趁孔壁状态稳定时完成。把这些细节固定成作业规范,热熔钻孔的稳定性才能体现出来。
如果您正在对比热熔钻孔机厂家,欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制,也可到厂看机、带件试加工,再决定具体机型与配置。