在幕墙、电梯框架、自动化设备机架、仓储货架这些行业里,型材的孔位加工往往是整条产线里最耗人工的一环。一根六米长的铝型材,靠人工划线、台钻逐个孔位加工,孔距一致性差、翻面次数多,效率也很难提上来。型材钻孔机要解决的正是长料、多孔、多面这几件事。但不同厂家的型材断面、长度和孔位分布差别很大,选型时只看“能钻多大孔”,很容易买回去发现装夹不顺、翻面太多。下面按几个实际维度分别说明。
一、先看型材长度,决定行程与装夹结构
型材钻孔机的行程通常按主力产品的长度来定。料越短,行程余量可以小一些,重点放在定位速度和换批效率上;料越长,一次装夹能否覆盖整根料就越关键,因为这直接决定要不要二次装夹。二次装夹意味着重新找正,孔距累积误差和同轴度都会受影响。
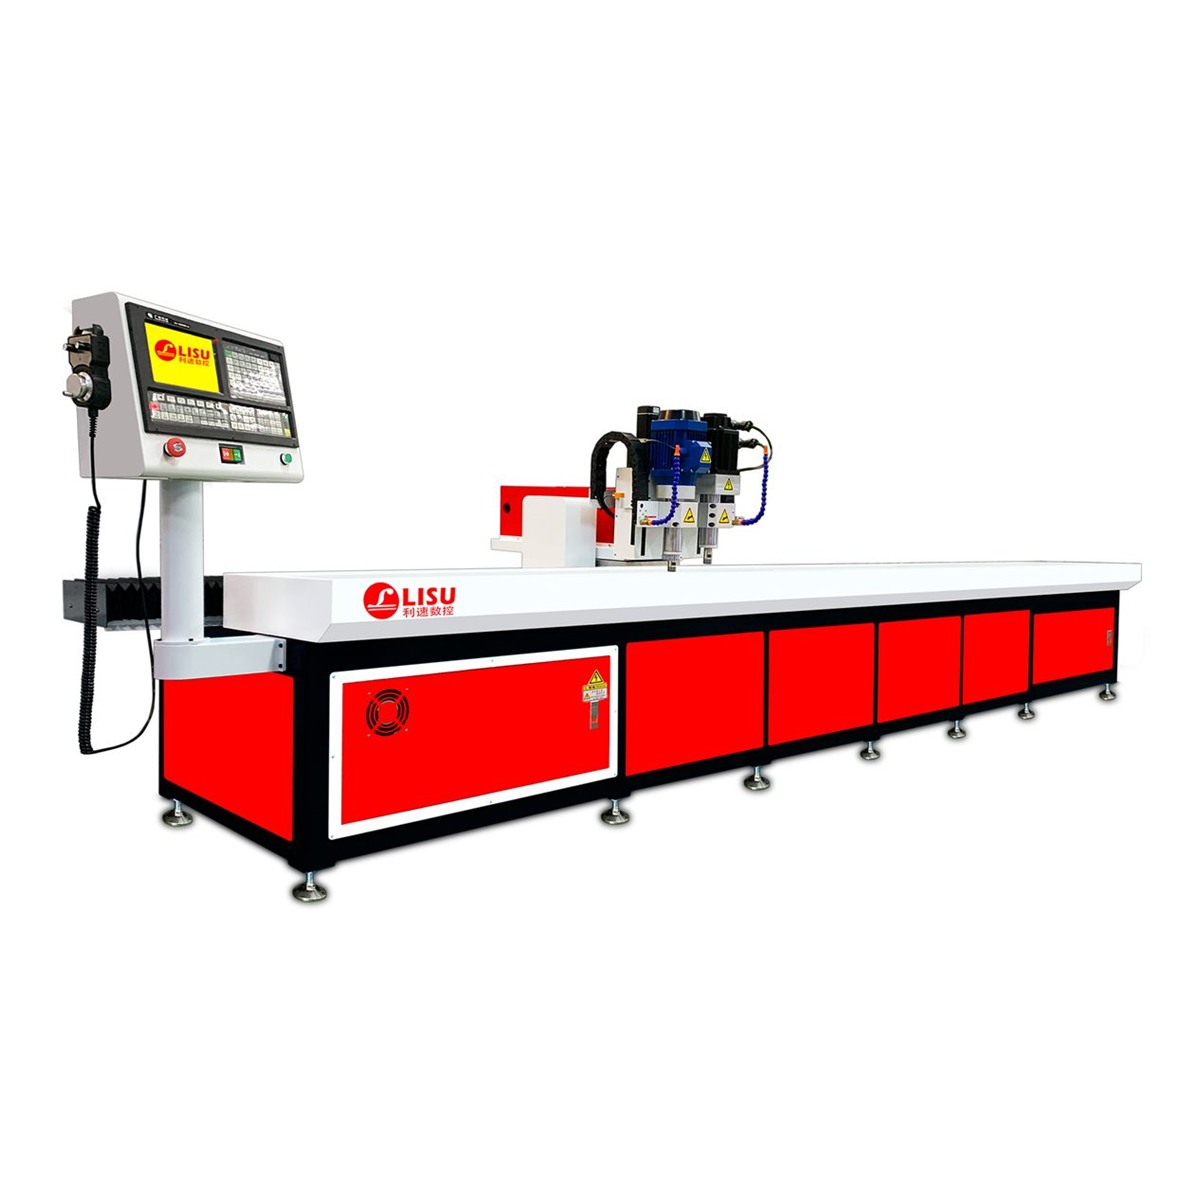
如果订单集中在三到四米区间,比如门窗料、设备机架横梁,四米行程的长型材数控钻攻机 PLED-4030G 是比较常见的匹配:一次装夹覆盖整根料,配合管类360°加工能力,圆管、方管可以放在同一台设备上完成。
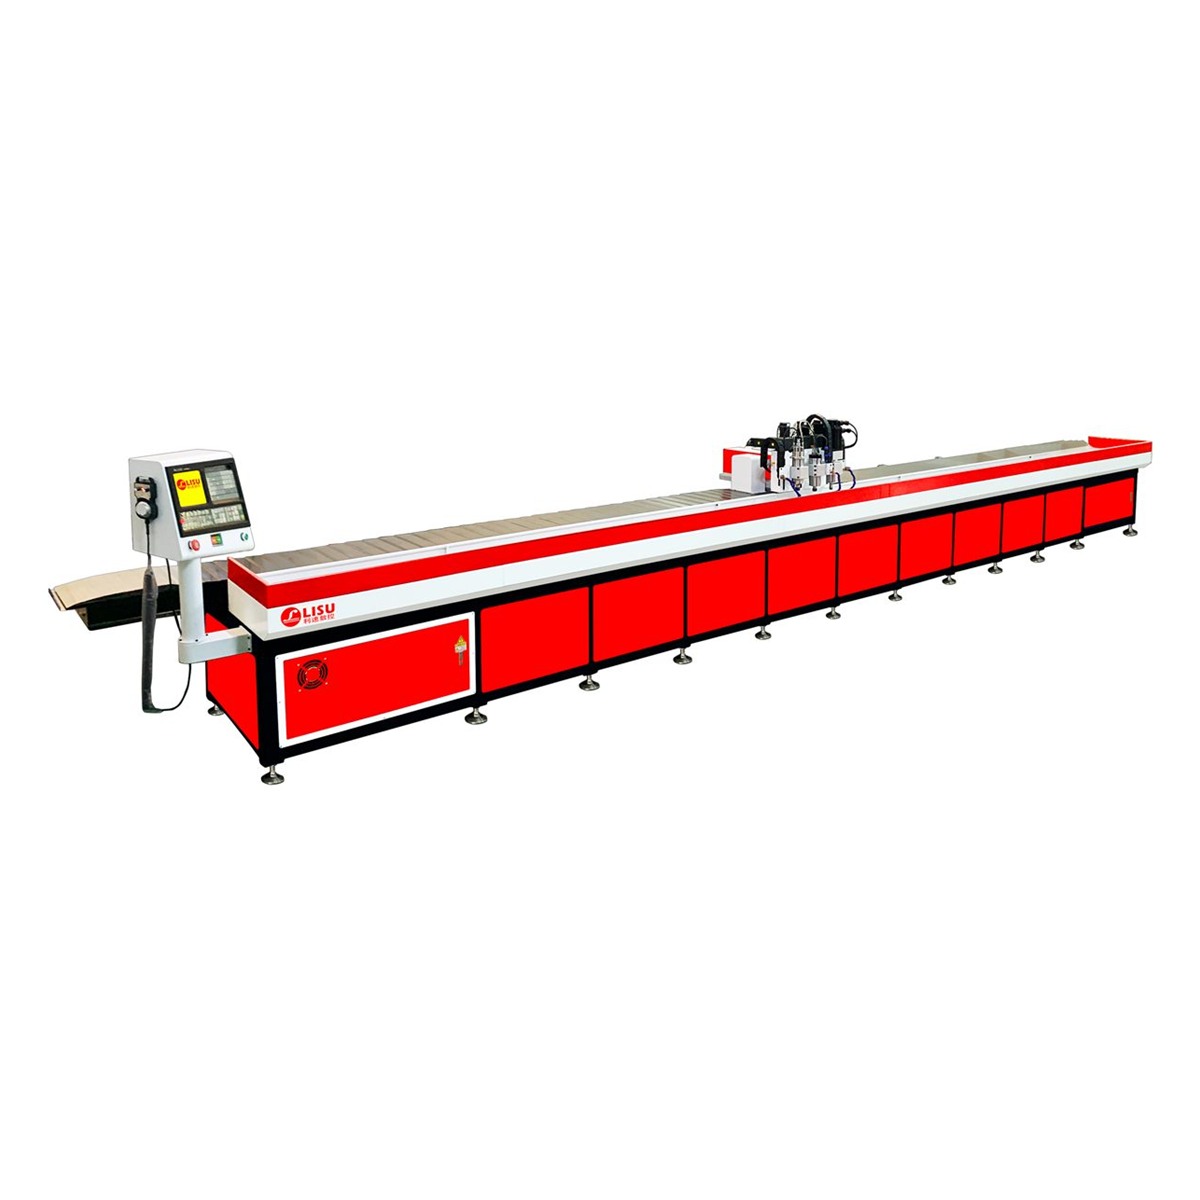
电梯框架、幕墙立柱这类七米级的超长料,则更适合七米行程的三主轴数控钻攻铣复合机 LS-7300G。三个主轴可同时作业,长料一次定位完成多工位加工,减少重复找正,对批量一致性的帮助比单纯提高主轴转速更明显。
二、再看孔位分布,判断需要的工位与轴向
有的型材只有正面一排孔,有的要求正面、侧面甚至底面都有孔,还有的正反面都要攻牙。孔位越分散,翻面次数越多,精度损失越大。判断方法很直接:把图纸上所有孔位在型材断面上标出来,数一数需要几个方向进刀。
- 单面单排孔:常规立式钻攻即可胜任,重点看定位速度与排屑是否顺畅;
- 单面多排孔:考虑多主轴或多工位结构,减少换刀与空行程移动;
- 侧面孔、侧面攻牙:卧式结构更省事,型材平放,主轴横向进给;
- 多面皆有孔:优先考虑钻攻铣复合,一次装夹完成铣削、钻孔、攻牙。
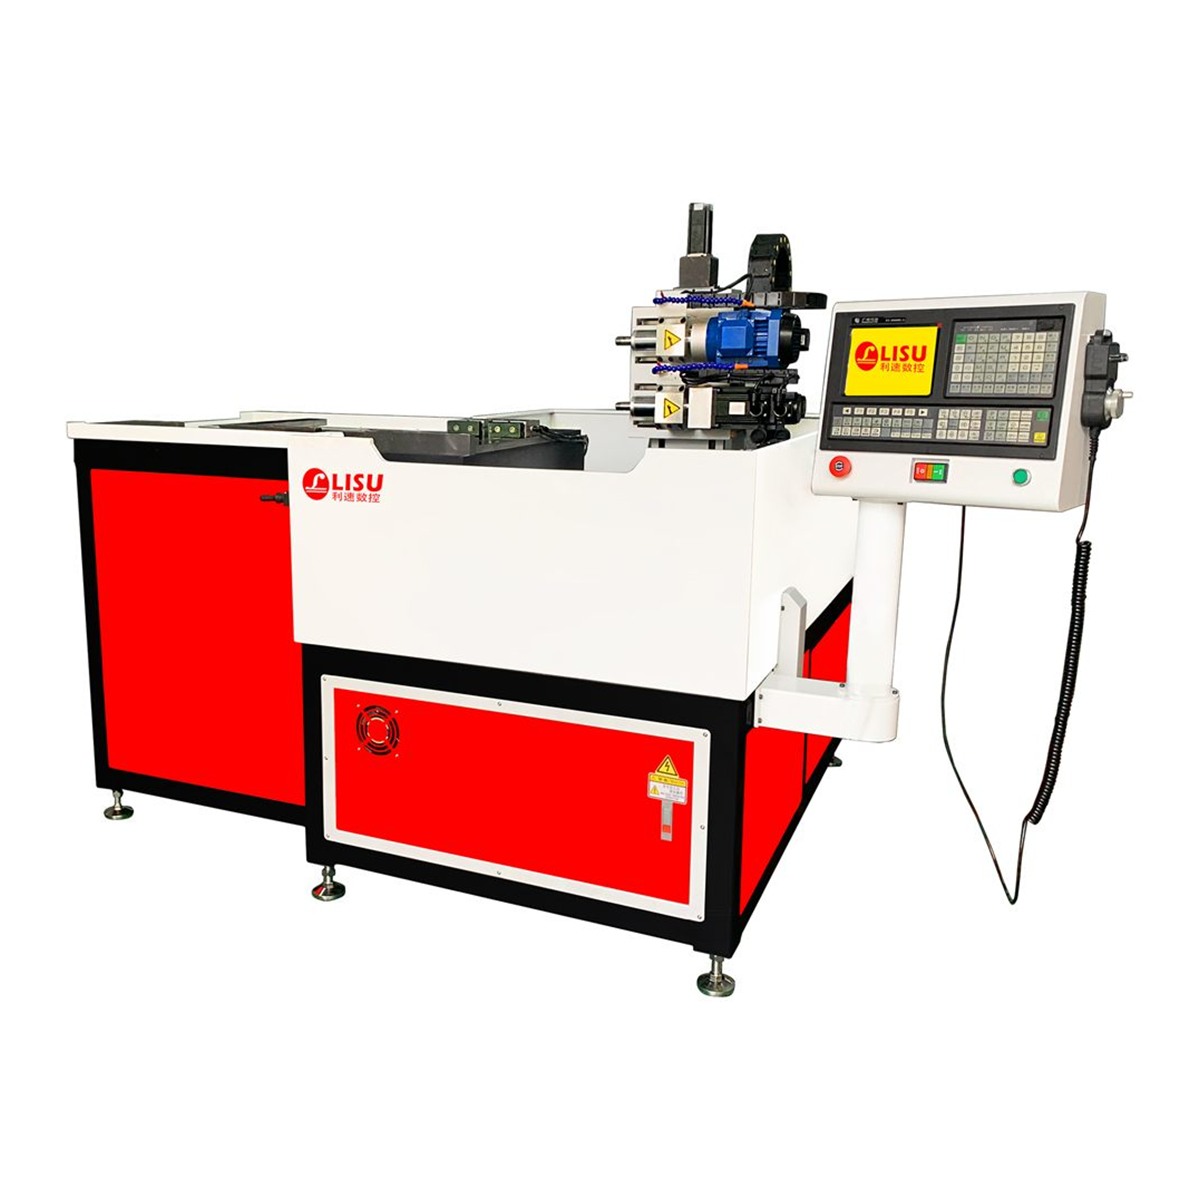
侧面加工需求集中的车间,可以配一台卧式钻孔攻牙机 LS-1000W。该机型为专利产品,适用于各类金属与非金属材料的侧面钻孔、攻牙加工,型材不必翻面即可完成侧面工序,适合与长料设备分工配合。
三、攻牙需求:普通攻牙还是热熔攻牙
热熔攻牙的原理是靠主轴旋转与进给,让材料局部摩擦生热软化,再由专用刀具挤压成型螺纹,属于无屑加工。对薄壁铝型材来说,普通切削攻牙在壁厚不足处容易滑牙,热熔成形后螺纹致密度更高,配合机牙或自攻螺钉时更稳定。实际加工中要关注三点:转速与进给的匹配、孔底停留时间的控制、是否需要预留底孔。如果同一根料上既有钻孔又有攻牙,还要确认机床能否在同一程序内完成换刀,避免二次装夹带来的位置偏差。
四、夹具与定位,常被忽略的精度来源
不少现场的精度问题并不出在机床本体,而在夹具。长料加工尤其明显,型材钻孔机的发挥空间很大程度上取决于装夹方案是否贴合实际断面。
- 基准面长度:贴合面要足够长,避免型材自身弯曲导致中段孔位偏移;
- 夹紧力分布:多点压紧比两端夹紧可靠,薄壁料还要控制夹紧力防止压变形;
- 定位方式:靠端面定位还是靠基准孔定位,决定了换批时的调整时间;
- 排屑与冷却:铝屑堆积会顶伤已加工面,也影响钻头与丝锥寿命。
五、到厂验收前,建议先做一次试加工
选型谈得再好,不如拿自己的料试一次。建议准备一段有代表性的型材,把最难的孔位、最薄的位置、实际使用的攻牙规格都包含进去,重点看三件事:孔距一致性、翻面次数、单件节拍。有条件的话连续做十几件,观察稳定性以及操作工需要调整的频率。型材钻孔机属于长期使用的设备,试加工阶段暴露的问题,远比投产后再改夹具划算。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),说明型材长度、断面尺寸与孔位要求即可获得选型建议,支持免费打样与非标定制。整机质保 1 年,售后 24 小时响应。