接单时孔多、位置分散、交期又紧,单主轴钻床常常是“一台机器守一个孔位”,操作工反复装夹、对刀、退刀,时间大多花在上下料和找坐标上。多头数控钻孔机的思路很直接:把多个主轴或动力头装在同一个机架上,由数控系统统一走位,一次装夹完成多个孔位加工,把重复定位带来的误差和等待一起省掉。
多头数控钻孔机真正解决的是什么问题
它并非把几台钻床拼在一起那么简单,核心在“同步”与“分配”两件事。同步,指多个主轴在同一坐标系下联动,孔距由程序保证而不是靠人工划线;分配,指系统把不同孔径、不同深度、甚至不同工艺(钻孔、攻牙、铣削)拆到不同主轴或不同工序段,避免大孔小孔互相等刀。落到车间里,通常带来三个变化:
- 装夹次数减少:一次定位加工多面孔,减少反复找正造成的累积误差;
- 辅助时间压缩:换刀、走空刀、等测量时间被摊薄,单件工时更稳定;
- 对人的依赖降低:孔位坐标进了程序,换人开机不必重新“凭手感”对刀。
选型先看三件事:工件、孔位分布、批量
咨询多头数控钻孔机时,与其先问价格,不如先把这三项讲清楚,方案会准确得多。
1. 工件尺寸与重量
小型法兰、连接件可选工作台移动的立式结构;长度数米的型钢、导轨、铝型材,则要考虑龙门式或动梁式机身,让刀具移动、工件不动,避免大件反复移动带来的定位问题。工件能否吊装、装夹空间够不够,都要提前量好。
2. 孔位是单面还是多面
孔全在一个面上,多主轴并排布置效率最高;如果两端面都要加工,双端面双系统可以一键启动、两端同时开工,比单端加工完再翻面省一半以上的辅助时间。这一点在管件、支架类工件上差别尤其明显。
3. 批量与换型频率
长期做同一种件,可以把主轴间距按孔距固定;多品种小批量,则建议选自动换刀、程序可存的机型,换型时改程序而不是改机械。批量越大,多轴同步带来的单件工时下降越明显。
几类常见结构对应的机型参考
以利速数控现有的产品线为例,可以对应到几种典型场景:
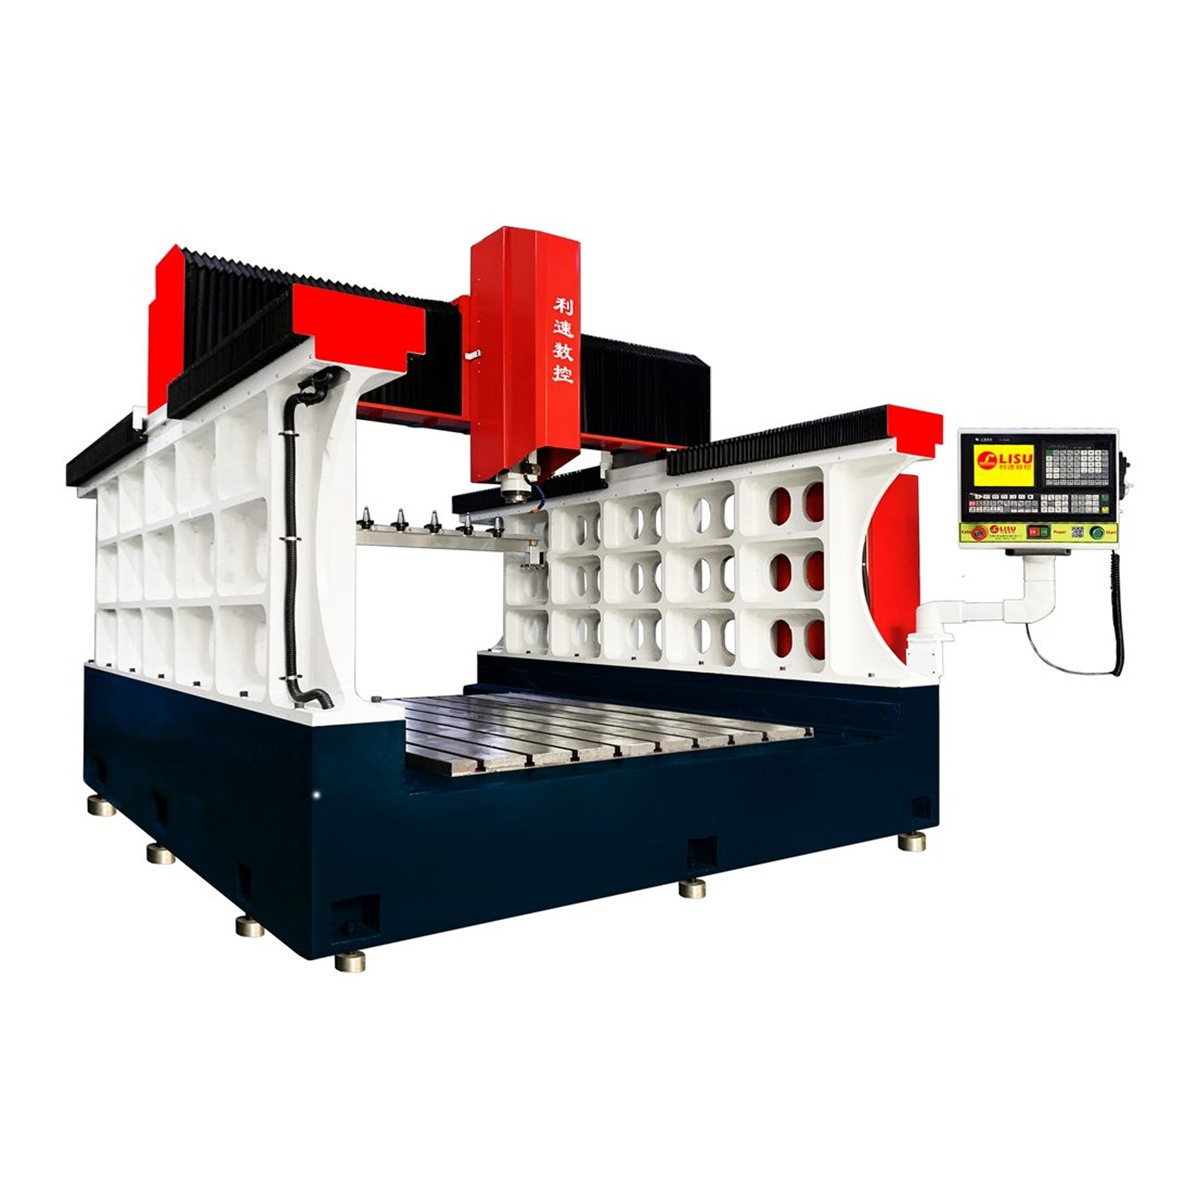
- 大型钢架、模具、法兰、变速箱外壳等铸件类工件,粗精加工一起做,可看龙门型机身专用的LS-2216Z 动梁式自动换刀钻攻机,刀具移动、工件固定,适合大件多面孔位加工;
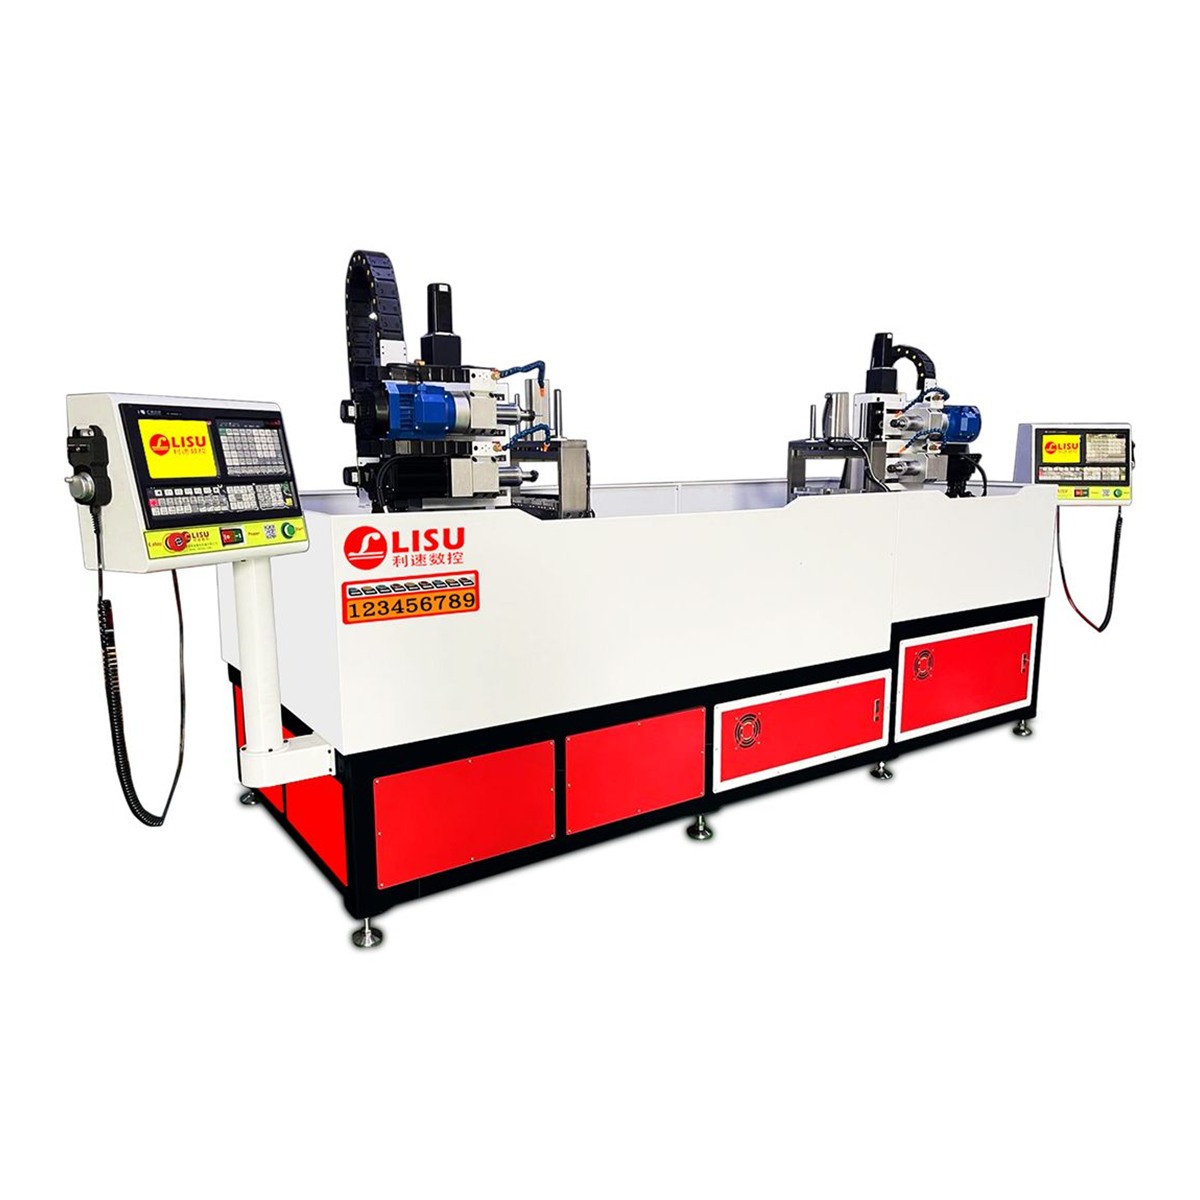
- 两端面都要钻孔攻牙的批量件,可看LS-3000W 双系统数控钻孔攻牙机,双系统双端面,一键启动两端同时加工;
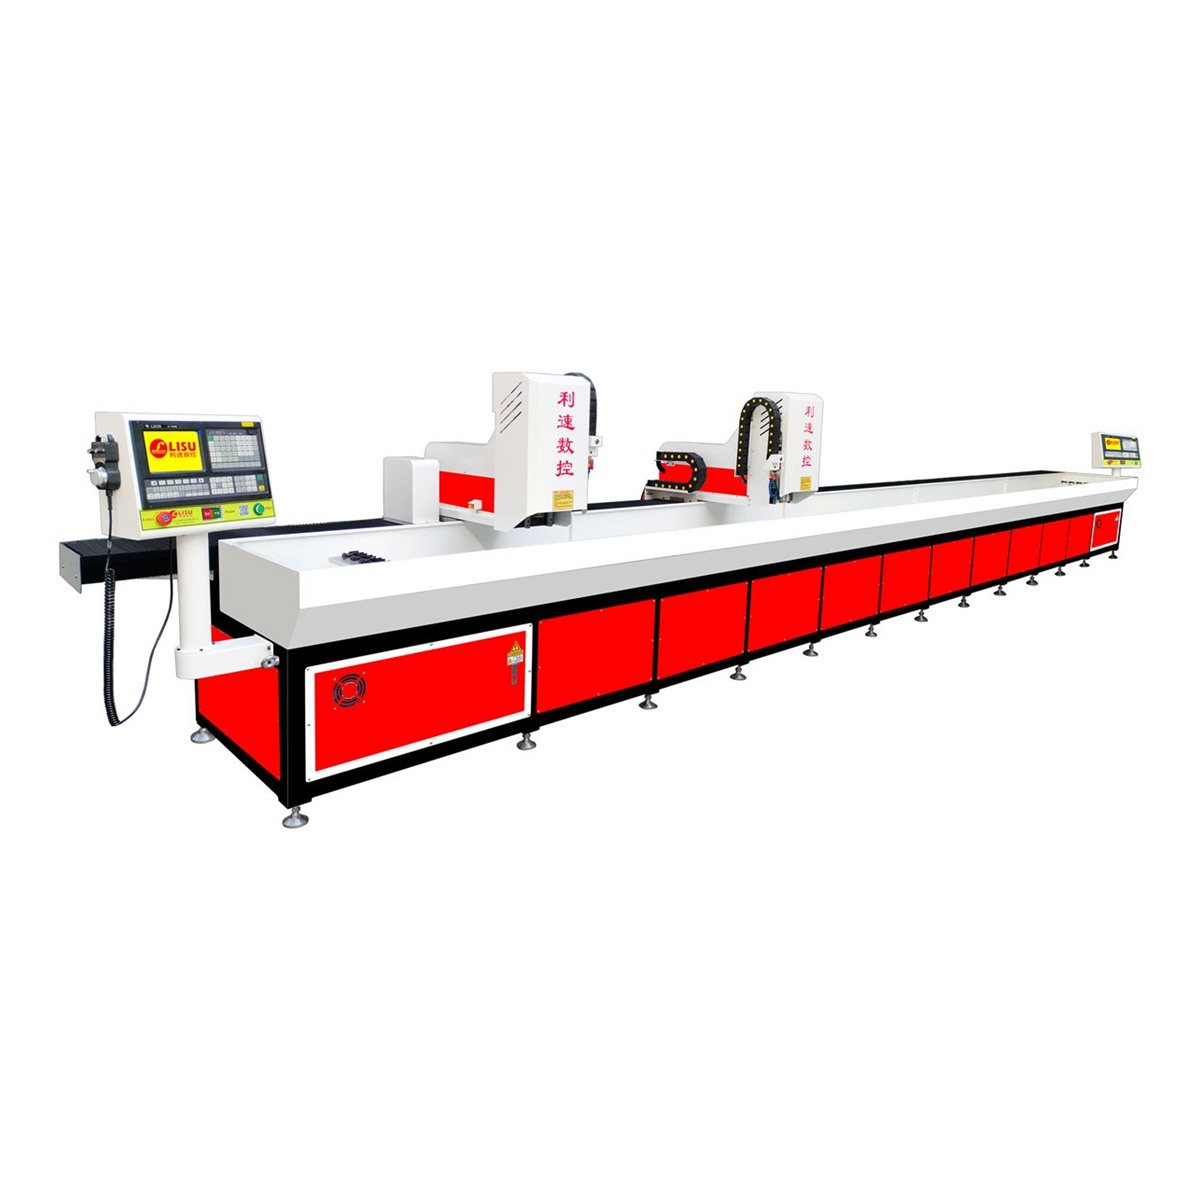
- 超长工件(如八米级型材、长导轨)需要一次装夹完成,可看LS-8040ST 双系统自动换刀数控钻孔机,两台系统可联机同加工一件,也可分开各自单独加工,长短订单都好排产。
调试与日常使用的几点提醒
多头设备效率高,但前期参数要给足:主轴之间的相对高度、孔距基准、程序原点必须一次校准到位,否则多轴反而会放大偏差。建议把常用件的程序、刀具表、夹具有关尺寸整理成换型清单,换活时照单核对,比凭记忆调机稳妥。另外,主轴数量增加后,排屑和冷却要跟上,尤其是深孔和铸件加工,铁屑堆积会直接影响孔的粗糙度。
采购时不妨带自己的工件去试加工,实际看一遍装夹、走刀、换刀的过程,比看参数表更直观。多头数控钻孔机的价值最终体现在单件工时和稳定性上,而不是主轴数量的多少。
常见问题
问:多头机型能不能只用一个主轴干活?多数系统支持单轴或部分主轴运行,小批量试产时可以先开一组,量起来后再全开。
问:非标工件能定制吗?可以,提供图纸或实物,说明孔位、材质与节拍要求,厂家可按工件设计夹具与主轴布局。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制,整机质保 1 年、售后 24 小时响应。把工件尺寸、孔位分布和预期产能说清楚,选型会更快。