铝型材在自动化设备框架、流水线护栏、门窗幕墙、散热壳体、办公家具骨架中用得非常普遍,它的加工特点也很鲜明:料长、壁薄、中间多为空腔,孔位常常分布在侧面和端面。对这些部位做铝型材钻孔攻牙,如果沿用普通台钻加划线打点的方式,位置精度、孔口质量和节拍都很难稳定下来。下面从实际加工场景出发,谈谈难点、选型思路和工艺要点。
一、铝型材钻孔攻牙的三个实际难点
第一是装夹。型材往往整根 4 米、6 米进厂,悬空部分刚性差,夹得太紧容易压变形,夹得太松钻孔时又会跟着让刀,孔位就会偏。第二是孔口质量。薄壁和空腔位置钻头出口容易崩边、翻边,攻牙时丝锥在空腔处没有支撑,容易偏斜甚至断锥。第三是一致性。一根型材上常有十几个甚至几十个孔位,人工逐点打点、换钻头、换丝锥,批次之间尺寸波动明显,返工成本高。
要解决这些问题,思路其实很明确:让工件稳定平放、刀具走直线、定位靠工装而不是靠眼睛。这也是卧式结构设备在型材加工中被广泛采用的原因。
二、按加工位置选机型
侧面钻孔、攻牙:卧式单工位更灵活
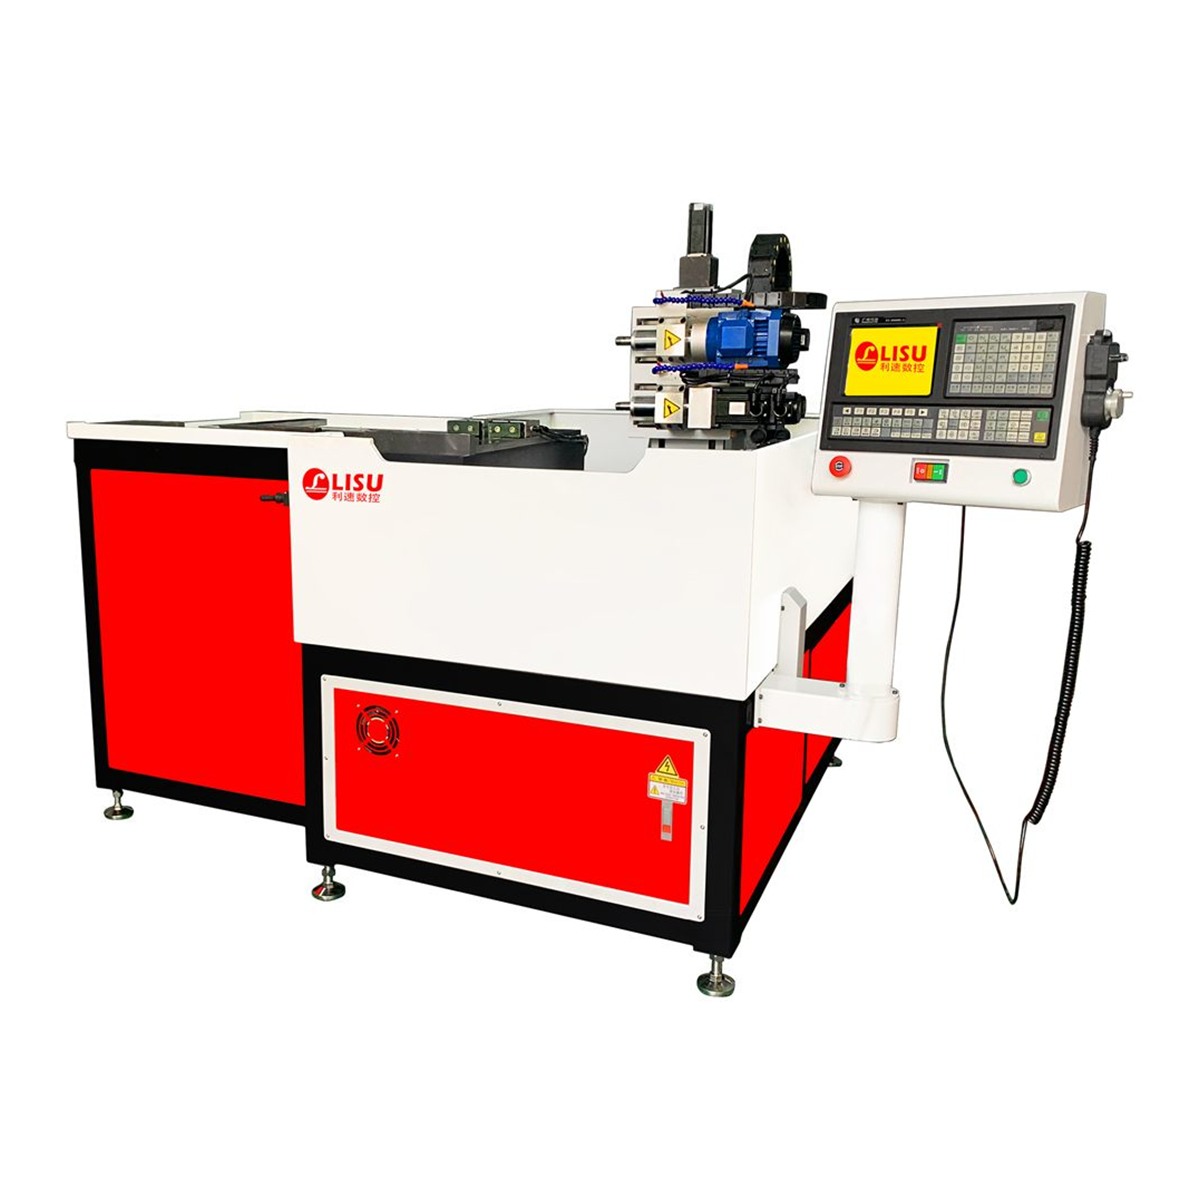
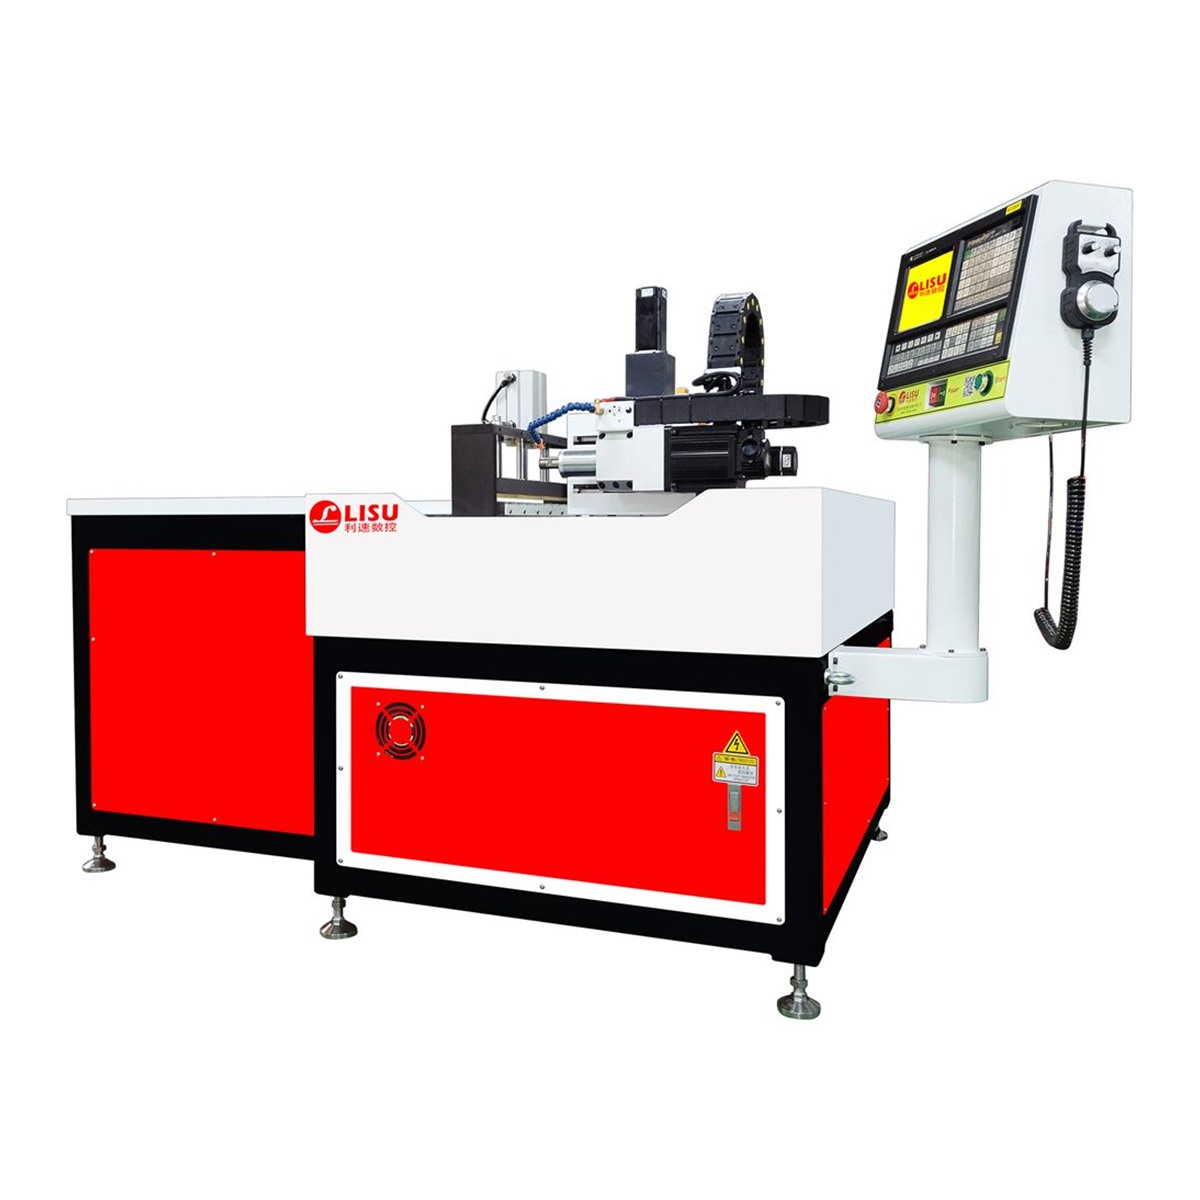
如果工序集中在型材侧面,孔位分布在一条或几条直线上,可以选择LS-1000W 卧式钻孔攻牙机。它是利速数控的专利产品,主轴水平布置,型材平放在工作台上,用靠尺和压板定位,工件不需要立起来夹持,长料的一端可以自然伸出机外。适用于各类金属与非金属材料的侧面钻孔、攻牙加工,铝型材、铜排、塑料型材都能覆盖。换品种时主要通过调整工装和靠尺位置实现,小批量多规格的场合比较合适。
端面攻牙:家具与铝滑块的常见工序
办公家具的铝型材立柱、铝滑块的端面螺纹孔,孔径通常不大但数量多、深度要求一致。这类工序用LS-1000M 卧式攻牙机更对口,它是针对办公家具、铝型材、铝滑块等五金件侧面或端面攻牙而设计的专利产品,主轴行程与转速匹配 M3—M8 这类小螺纹的加工节奏,配合端面定位块,螺纹起始位置和垂直度都比较稳定。
两端都要加工:双系统一次完成
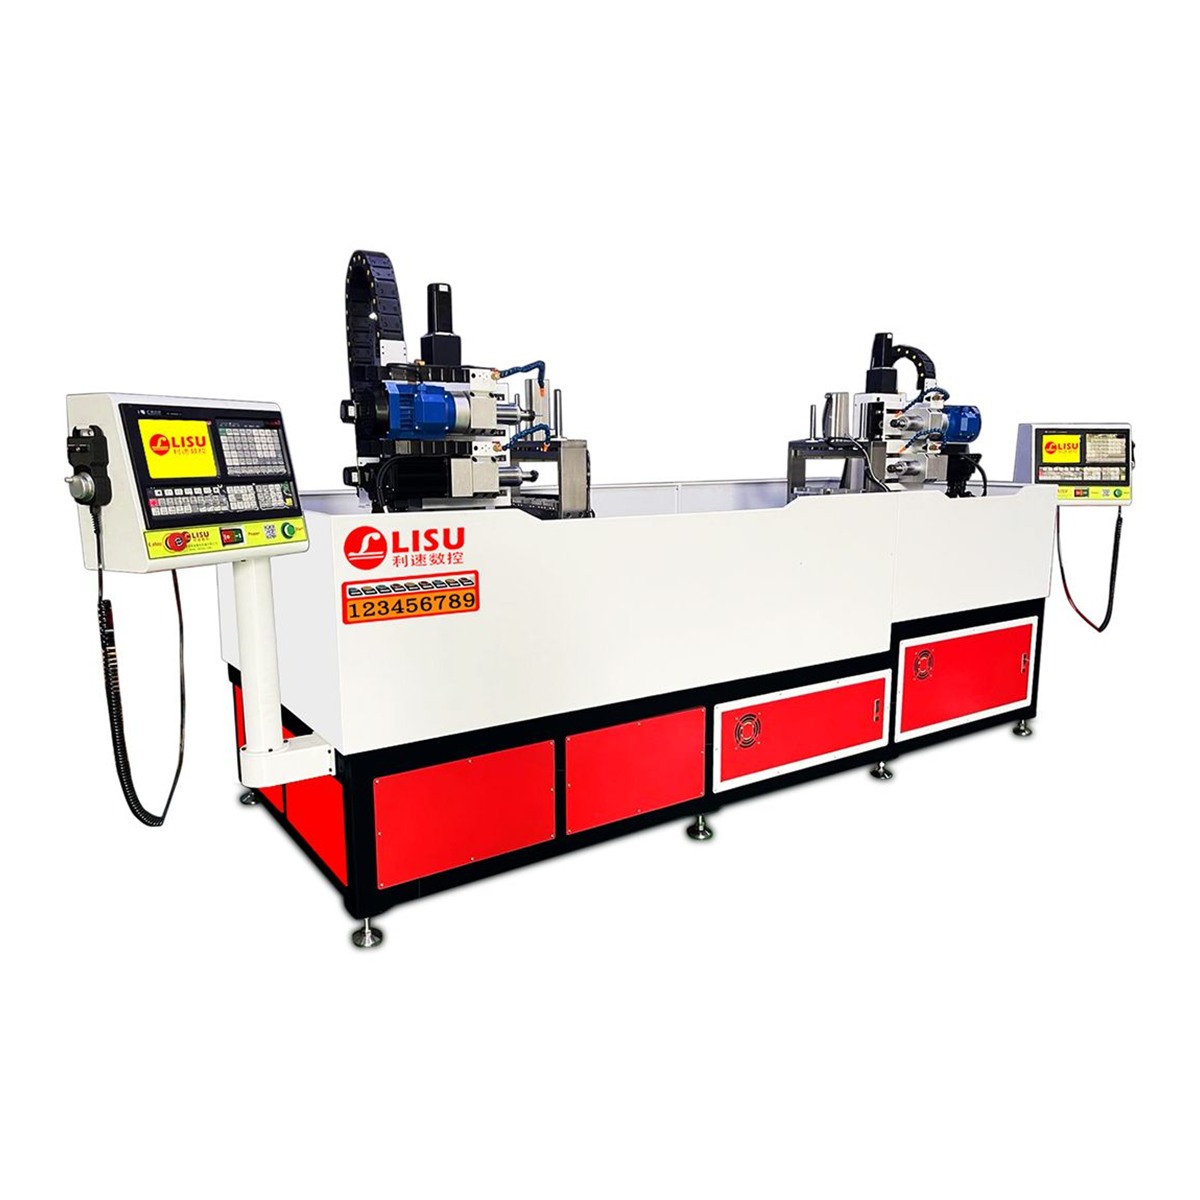
当一根型材的两端都需要钻孔或攻牙时,单工位设备需要掉头装夹两次,基准转换会带来累积误差,节拍也翻倍。这种情况下LS-3000W 双系统数控钻孔攻牙机更合适:双系统双端面钻孔攻牙,一键启动两端同时加工,效率翻倍,一根料一次装夹就能完成两端的工序,特别适合批量稳定的订单。选择它之前,建议先确认两端孔位的相对位置公差要求,以及型材长度范围是否在设备行程内。
三、工艺要点:刀具、转速与润滑
- 刀具:铝材粘刀,钻头宜选大螺旋角、槽部抛光的铝用钻头;攻牙可用螺旋槽丝锥或挤压丝锥,盲孔优先螺旋槽,通孔可考虑挤压成形以提高强度。
- 转速与进给:铝合金切削速度较高,但进给要均匀,避免在出口处突然加速造成崩边;攻牙时进给与主轴转速必须严格匹配螺距。
- 润滑:攻牙工序建议加煤油或专用攻牙油,能明显减少积屑瘤和断锥;钻孔可按现场情况选择微量润滑或干切。
- 基准:同一批型材尽量使用同一靠尺面和同一定位块,首件确认孔距、螺纹深度后再批量投产。
- 表面保护:氧化后的型材要避免压板直接压伤装饰面,必要时加软性垫片。
四、设备验收与售后要看什么
设备到位后,建议用自家常用型材做一次实地验证:检查主轴跳动、重复定位是否稳定,连续加工 30—50 件后复测孔距是否漂移;观察换刀、换工序的辅助时间是否在可接受范围;确认工装是否便于快速换型。利速数控成立于 2002 年,整机质保 1 年,售后 24 小时响应,支持非标定制与免费打样,采购前可以把型材样品寄来做工艺验证,比单看参数更可靠。
关于铝型材钻孔攻牙的机型选择,核心还是回到三个问题:孔在侧面还是端面、一端还是两端、批量是否稳定。把这三条理清,再结合工装和刀具方案,设备的效率才能真正发挥出来。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制,可结合您的型材规格与孔位图纸给出具体的铝型材钻孔攻牙加工方案。