管类零件的钻孔与平板件差别很大:工件是空心的,壁薄、刚性差,钻头一进一出容易让管壁变形、让孔位偏移;管身长、截面形状多,圆管、方管、矩形管、异形管夹持方式都不同。因此选管类钻孔机时,不能只看主轴功率和行程数字,还要看夹持、支撑与排屑细节。下面按管件钻孔的三个常见难点,讲清选型思路。
难点一:薄壁管钻孔易变形,夹持方式是第一位
管件钻孔最常见的质量问题是孔口塌陷、管身压扁与毛刺翻边。原因往往不在钻头,而在夹紧力分布。圆管受到的夹紧力如果集中在一两个点,局部就会凹陷,钻穿瞬间钻头的轴向推力还会把孔口顶出毛边。
- 夹持面加大:优先选择带V型块或半圆包覆夹具的机型,让夹紧力分散在管身弧面上。
- 夹紧力可调:薄壁管建议用低压夹紧配合辅助支撑,避免夹伤表面。
- 钻穿瞬间降速:用分段进给或定深退刀控制出口毛刺,比事后去毛刺更省工时。
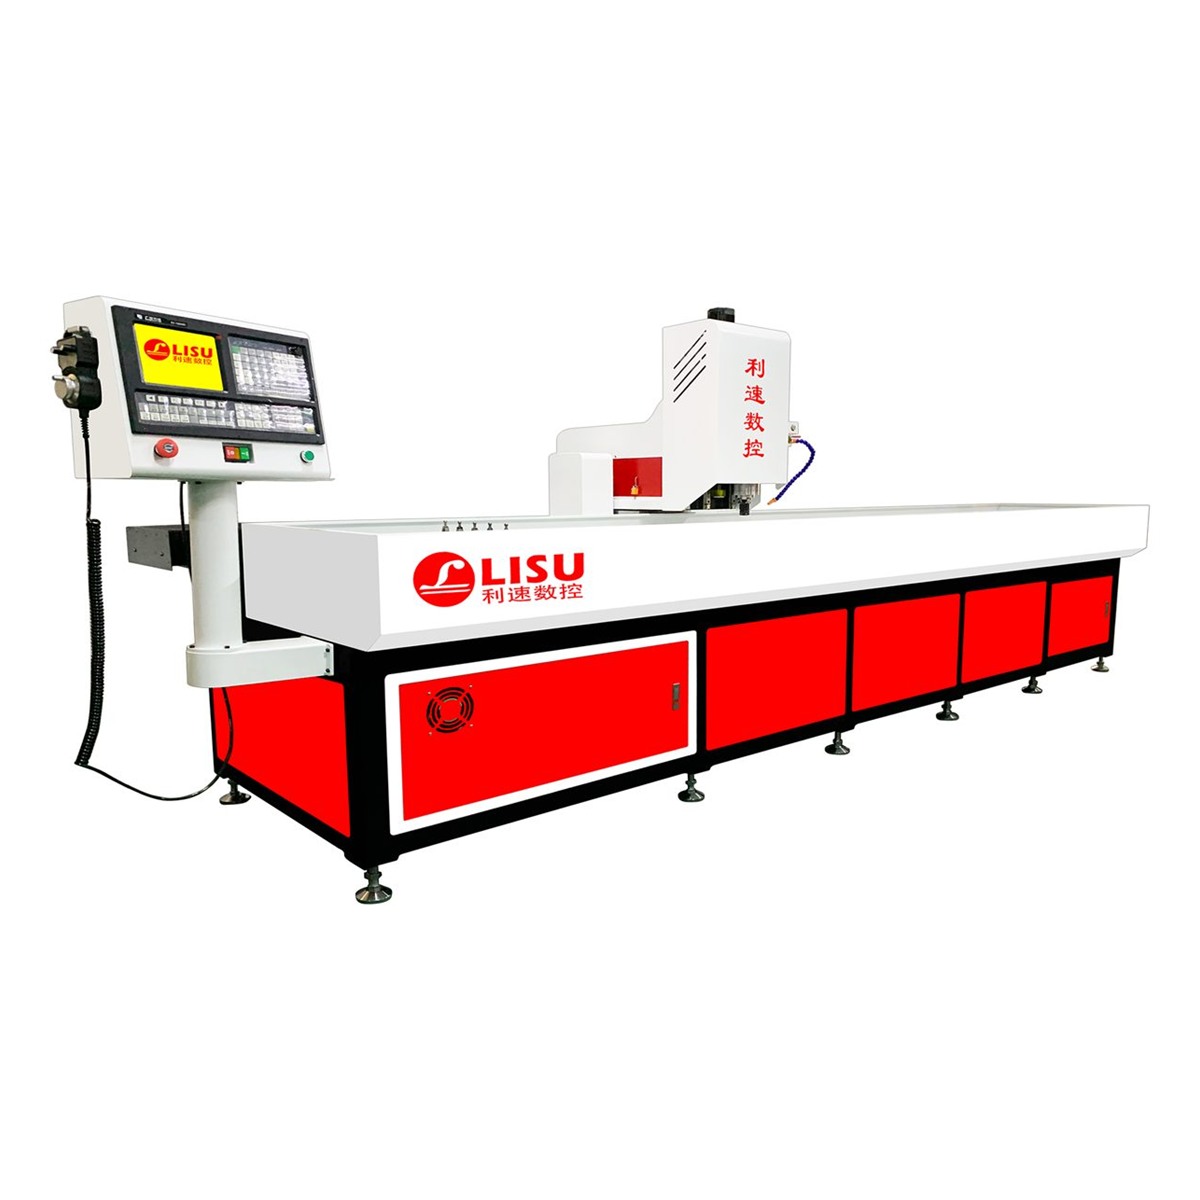
如果管件同时是需要热熔攻牙或钻攻一体的结构,可参考LS-3040T 三米超长行程自动换刀钻孔机,它支持自动换刀与热熔攻牙,长型材与长管件一次装夹可完成多道工序,减少二次定位带来的孔位累积误差。
难点二:长管多孔位,行程与定位方式决定效率
管类零件常常在几米长度上分布几十个孔,比如护栏立柱、健身器材框架、货架横撑、农机管梁。这类活件的核心不是单个孔的精度,而是长距离上的重复定位精度与节拍。
选型时可以按以下顺序核算:
- 先量最长工件的加工范围,行程要留出装夹与换刀余量,不要顶到极限使用。
- 再看是单件长管多孔,还是多件短管批量。前者看行程,后者看一次装夹数量与换刀次数。
- 最后确认是否需要钻、攻、铣复合,避免工件在工序间反复上下机。
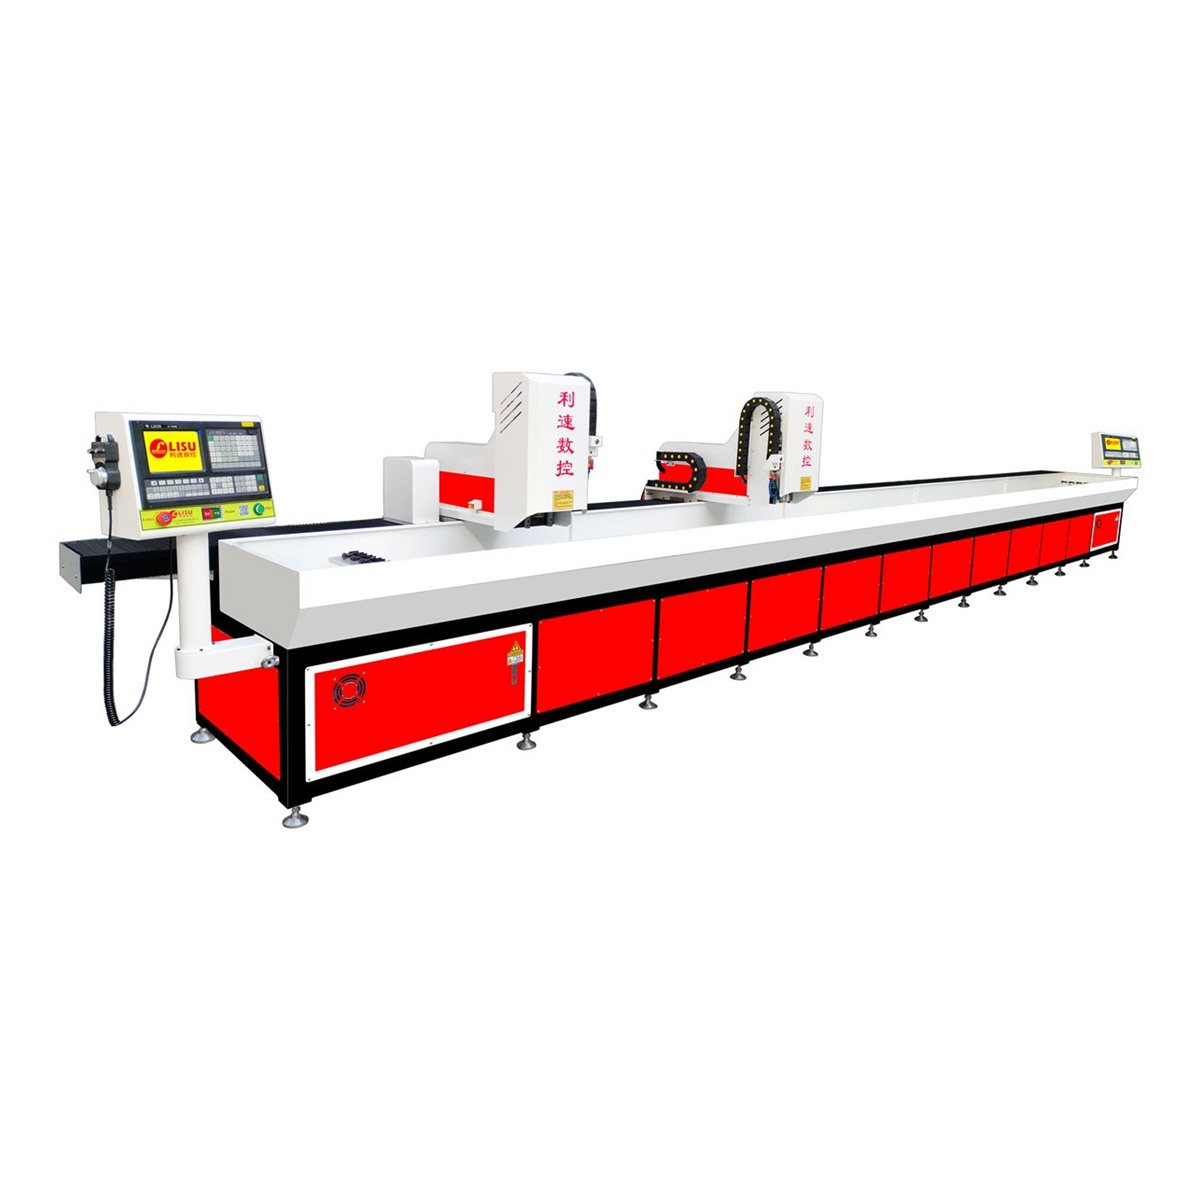
当管件长度达到数米且批量较大时,LS-8040ST 八米双系统双主轴数控钻孔机是可考虑的方向:双系统既可以联机同加工一件超长工件,也可以分开单独加工两件,长短管混线生产时切换更灵活。
难点三:管壁斜面与曲面钻孔,刀具与刚性要配套
圆管钻孔时,钻头接触面是曲面,入口容易打滑跑偏;方管焊缝位置硬度不均,也容易让钻头偏摆。常见的工艺处理包括:先用定心钻点窝、采用短刃钻头降低悬伸、适当降低进给并加大内冷或外冷排屑。
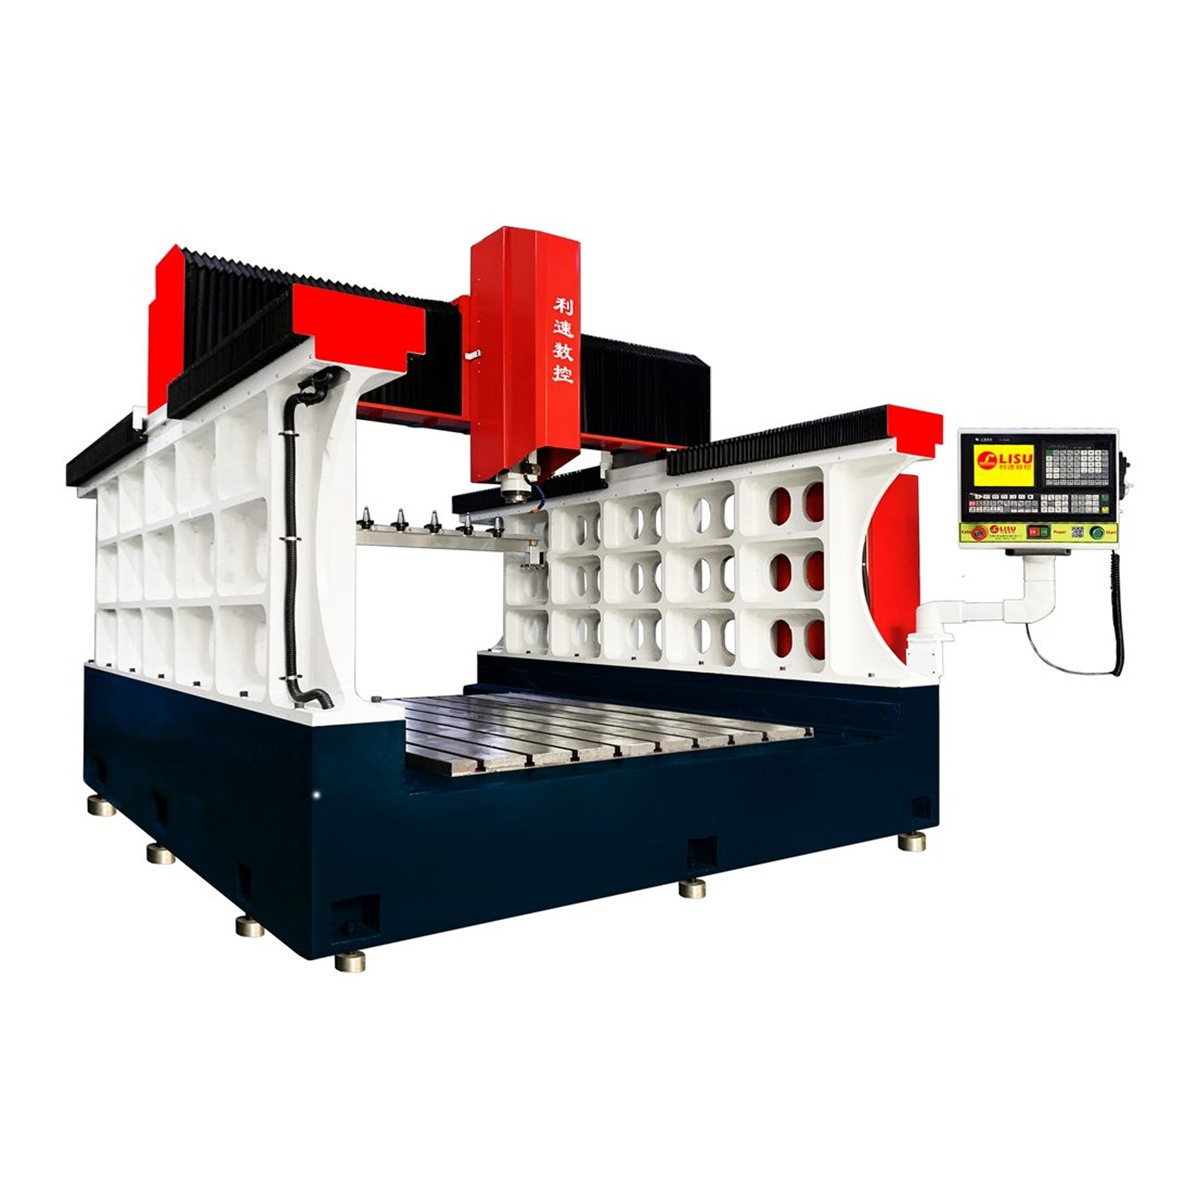
对于厚壁管、大法兰管段、管板与管架焊接件这类尺寸大、装夹空间受限的工件,龙门结构比工作台移动更从容。LS-2216Z 龙门型机身铸件专用钻攻机采用动梁式自动换刀钻攻结构,适用于大型钢架、模具、法兰、变速箱外壳等工件的粗精加工,管架类焊接结构件在它上面装夹定位相对方便。
管类钻孔机选型清单
整理成一份可对照的清单,谈方案时逐条确认,比笼统问“能不能钻管”更有效率:
- 管径与壁厚范围:决定夹具规格与主轴扭矩需求。
- 最长工件与孔位分布:决定行程与工作台形式。
- 孔位精度与孔距公差:决定导轨、丝杠与定位方式。
- 是否攻牙、铣边、倒角:决定是否需要自动刀库与复合工艺。
- 上下料方式:批量件建议评估吊装、滚筒或侧向推料方案。
- 排屑与冷却:空心管内部排屑不畅时,需要专门的出屑路径。
这几项确认清楚后,机型范围基本就收敛了。需要提醒的是,管件夹具属于强定制项,同型号设备换一套夹具就是另一种加工能力,所以选型阶段最好带实际工件试加工。
关于利速数控
东莞市利速数控机械有限公司(品牌:利速数控 LISU)成立于 2002 年,主营数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机、钻攻铣复合机,整机质保 1 年,售后 24 小时响应,支持非标定制与免费打样。管类工件在正式下单前,建议先寄样件试钻,用实际孔口质量与节拍数据判断机型是否匹配。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),说明管径、壁厚、最长工件与孔位图,我们可协助评估夹具方案并安排免费打样,也可按非标需求定制管类钻孔机的工作台与上下料结构。