管类零件在工程机械、钢结构、汽车配件、健身器材、货架护栏等行业用量很大。管材上的孔位往往数量多、位置分散,还经常伴随攻牙需求。用摇臂钻加人工划线打孔,效率和一致性都难保证,于是越来越多工厂开始选用管类钻孔机来完成批量加工。
利速数控(LISU)从 2002 年起专注数控钻孔机与攻牙机,管件加工是常见应用场景之一。下面结合加工现场,讲清楚管类钻孔机的选型逻辑与工艺要点。
一、管类钻孔加工的常见难点
管件和普通板材不同,难点主要集中在三处:
- 夹持刚性差:薄壁圆管、方管夹紧力稍大就压扁,夹紧力不足又会在钻头切入时弹跳、打滑。
- 钻头容易跑偏:管壁是弧面,麻花钻直接下钻容易滑向一侧,造成孔径偏大、位置超差。
- 毛刺与内壁干涉:钻穿瞬间出口处毛刺较大,后续装配、穿线时容易划伤。
这些问题靠老师傅的手感能缓解,但批量生产更需要设备刚性、夹具和程序来稳定保证。
二、管类钻孔机选型要看哪几个参数
选型时与其先比品牌,不如先把工件条件整理清楚,再对照机床指标:
- 管长与行程:单根管件长度直接决定 X 轴行程。三米以上的长管、长型材,普通行程机型装不下,需要超长行程设备。
- 管径与夹持方式:圆管常用 V 型块或自定心夹具,方管、矩形管多用平口钳加专用工装,异形管则需要非标夹具。
- 孔位与轴数:同一面多孔、或多个面都要加工时,可考虑多主轴、双系统结构,减少翻面装夹次数。
- 是否需要攻牙:钻孔加攻牙一次装夹完成,可省掉二次装夹误差;薄壁管、铝管还可以考虑热熔钻攻工艺。
- 换刀方式:孔型多、刀具多的场合,自动换刀能明显减少停机与对刀时间。
三、按管件类型匹配机型
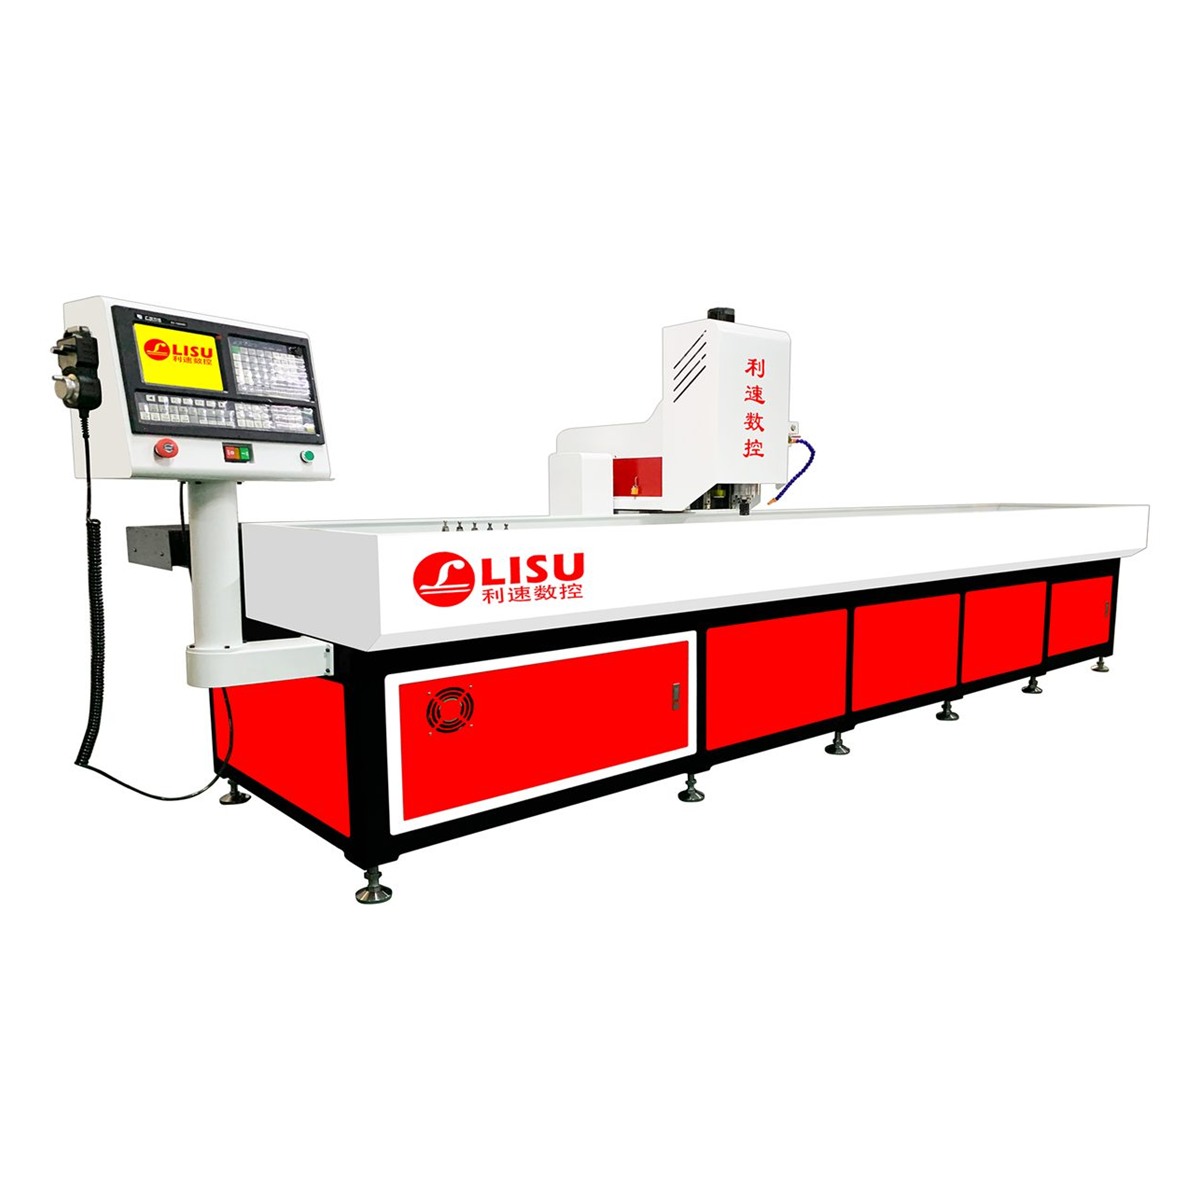
长型材、三米以内管件:LS-3040T
三米超长行程配自动刀库,适合长管件、长型材一次装夹完成多面孔加工,同时支持热熔攻牙。LS-3040T 自动换刀钻孔机在护栏、货架、健身器材管件这类长料批量钻孔中比较常用,长料少翻面,孔距一致性也更好控制。
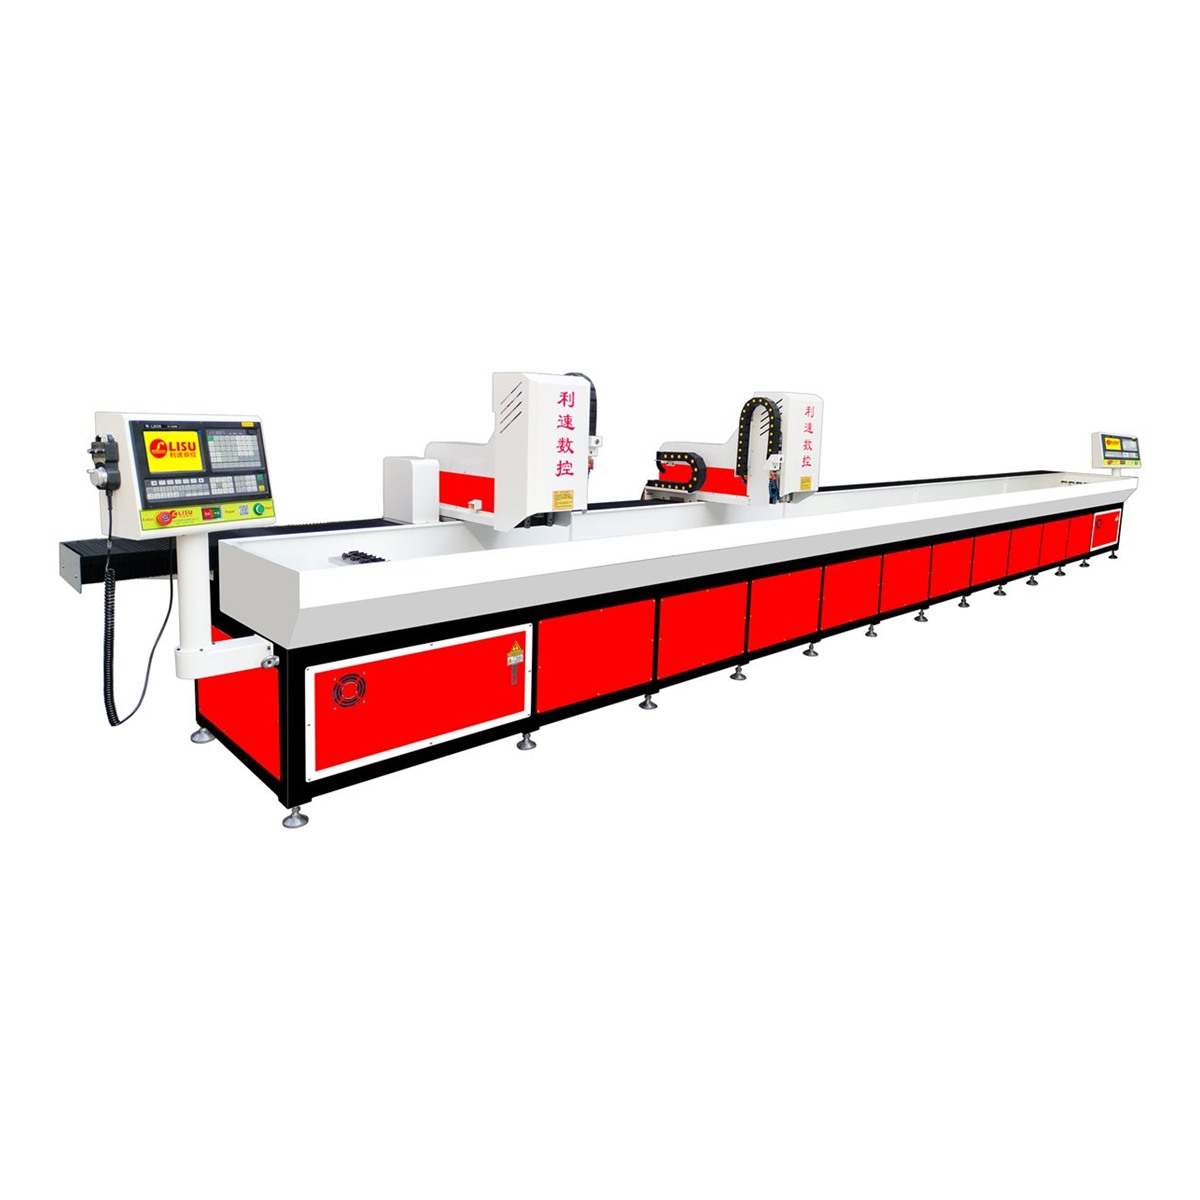
超长管件、需要双工位:LS-8040ST
八米双系统双主轴结构,两套系统既能联机同加工一件超长管件,也能分开单独加工两根不同工件,适合管长跨度大、批量化程度高的现场。LS-8040ST 双系统自动换刀数控钻孔机在减少装夹次数、提升单班产出方面优势明显,换单时也不必整机等料。
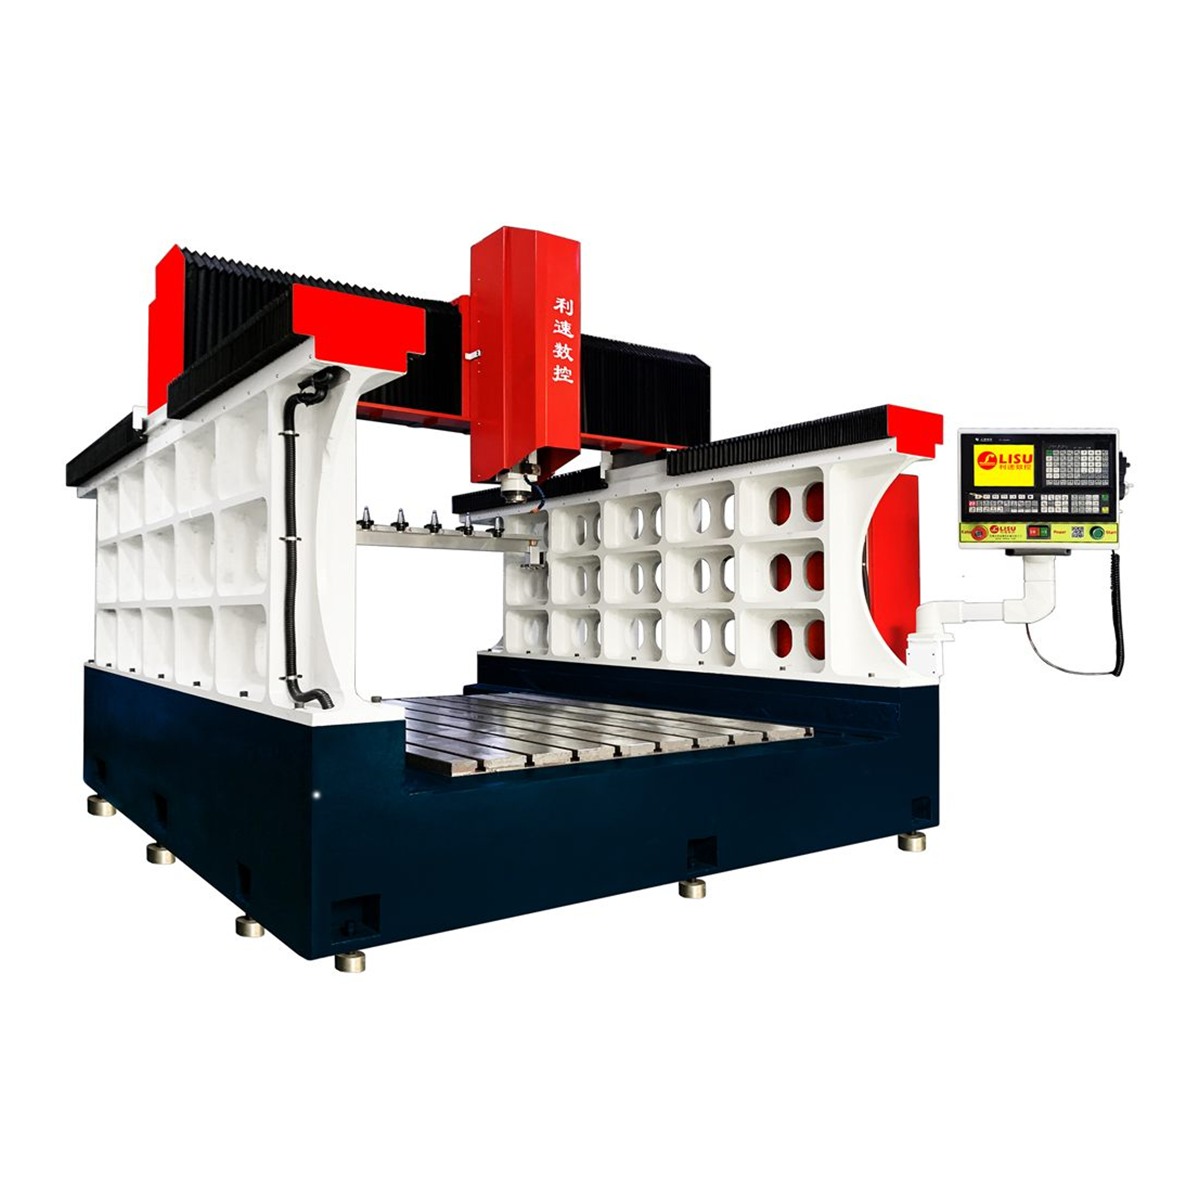
大管径、厚壁管与管板类:LS-2216Z
动梁式自动换刀钻攻机,龙门型机身铸件结构刚性好,适用于大型钢架、模具、法兰、变速箱外壳等工件的粗精加工。像厚壁管、法兰管板、大口径管件端面孔这类切削量偏大的任务,用刚性更足的机型更稳妥。LS-2216Z 龙门型机身铸件专用钻攻机可兼顾钻孔与攻牙工序。
四、管类钻孔的工艺要点
- 先定心后钻孔:用中心钻或定心钻点窝,再换主钻头,能有效抑制偏孔。
- 转速与进给按材质匹配:不锈钢、厚壁管宜低速大进给,铝合金可适当提速,避免粘刀。
- 冷却与排屑:深孔、连续多孔加工要注意切削液冲屑,必要时加装内冷或辅助排屑装置。
- 薄壁管优先考虑热熔钻攻:靠摩擦生热成型,孔口带衬套,螺纹强度更好,且不产生切屑。
- 程序与工装同步优化:一次装夹完成多面孔位、对称加工,有利于控制管件变形。
需要提醒的是,管件夹具的设计往往比机床本身更影响成品率。夹具定位面与管子外径的贴合度、夹紧点分布,都要按实际管型来定,这也是非标定制中沟通最多的部分。
五、关于管类钻孔机的常见疑问
- 能不能钻孔攻牙一次完成?多数数控钻攻机型通过自动换刀可实现;热熔钻攻则需要主轴转速与轴向进给配合,属于另一种工艺路线。
- 要不要做非标定制?管径特殊、孔位分布特殊、管长超出常规行程时,通常需要定制夹具、加长床身或调整轴数配置。
- 能不能先打样验证?建议带料试加工,确认节拍、孔位精度与孔口质量后再定机型,比看参数表更可靠。
总的来说,管类钻孔机选型的关键是先明确管长、管径、孔位分布和是否攻牙,再决定行程、轴数与换刀方式。参数对上了,设备才能真正替人干活。
如果您正在为管件批量钻孔、攻牙选型,欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制,可根据管径、管长与孔位要求给出具体方案。整机质保 1 年,售后 24 小时响应。