在铝型材、电梯框架、幕墙立柱、轨道交通车体等长件加工中,型材钻孔机承担的是批量、定距、多面孔位的加工任务。与通用加工中心相比,它更强调长行程、快速定位以及一次装夹完成多面加工。选型时如果只比较价格或只盯主轴转速,很容易出现“设备买回来干不了活”或“效率跟不上产能”的情况。
先明确加工对象:材质、长度与孔位分布
选型前的第一件事,是把待加工件的清单列清楚:材质(6061、6063 铝型材,碳钢型材,不锈钢管)、单件长度(0.5 米到 7 米差别极大)、孔位所在的面(端面、侧面,还是四个面都要加工)、孔径与螺纹规格(M4—M16 较常见),以及是否还需要铣槽、倒角、热熔攻牙。这些信息直接决定设备的行程、结构形式与主轴配置,也是判断一台设备能不能“干得下来”的基础。
选型要点一:行程要覆盖最长件,并留出装夹余量
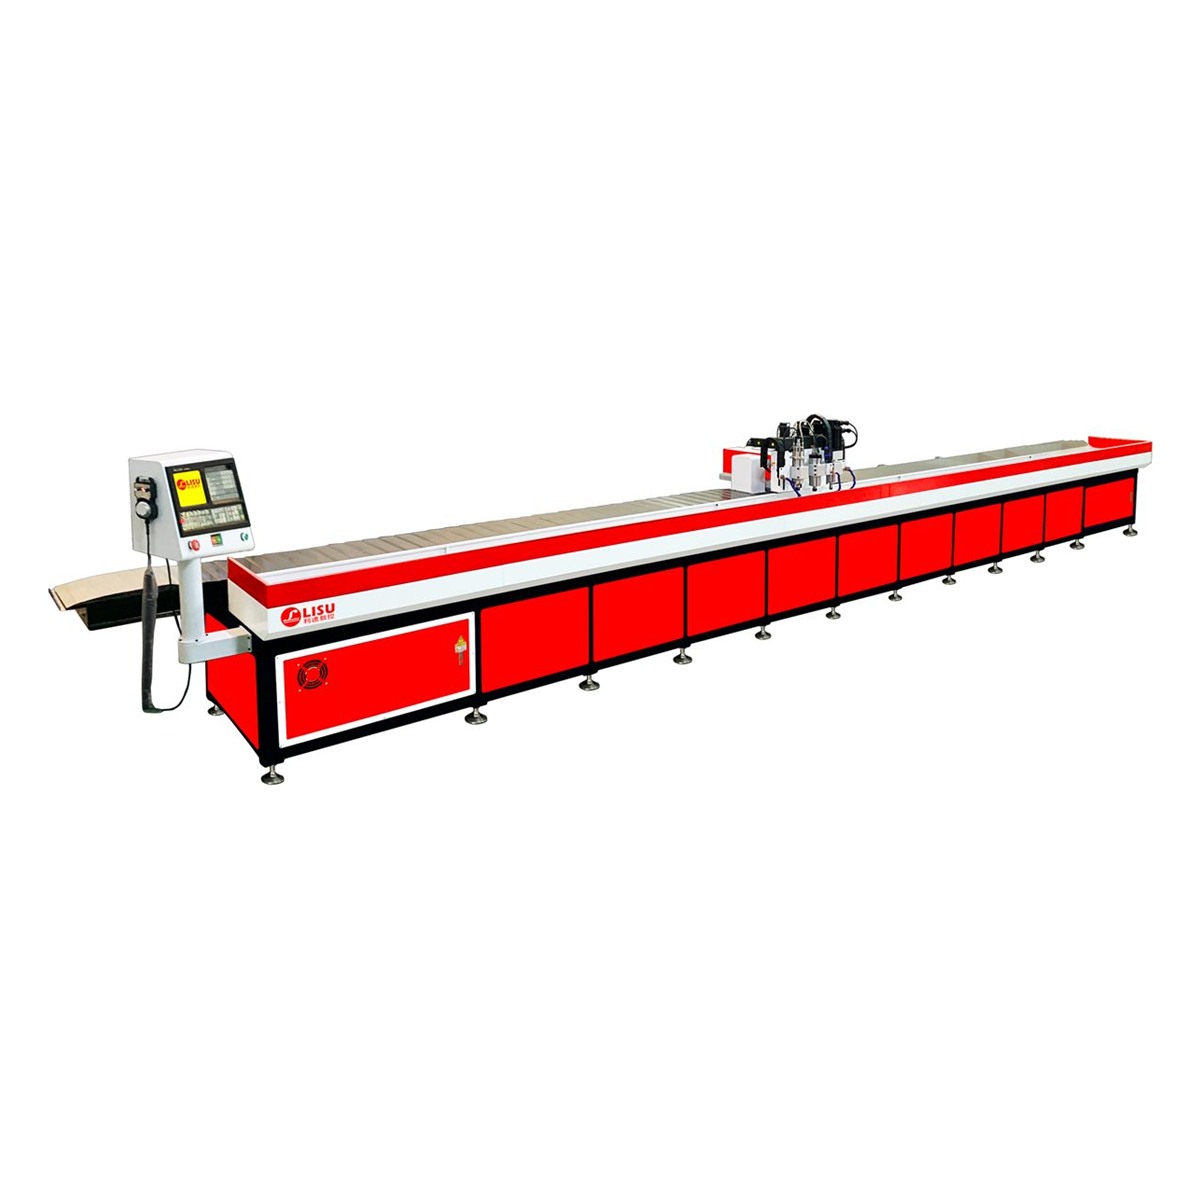
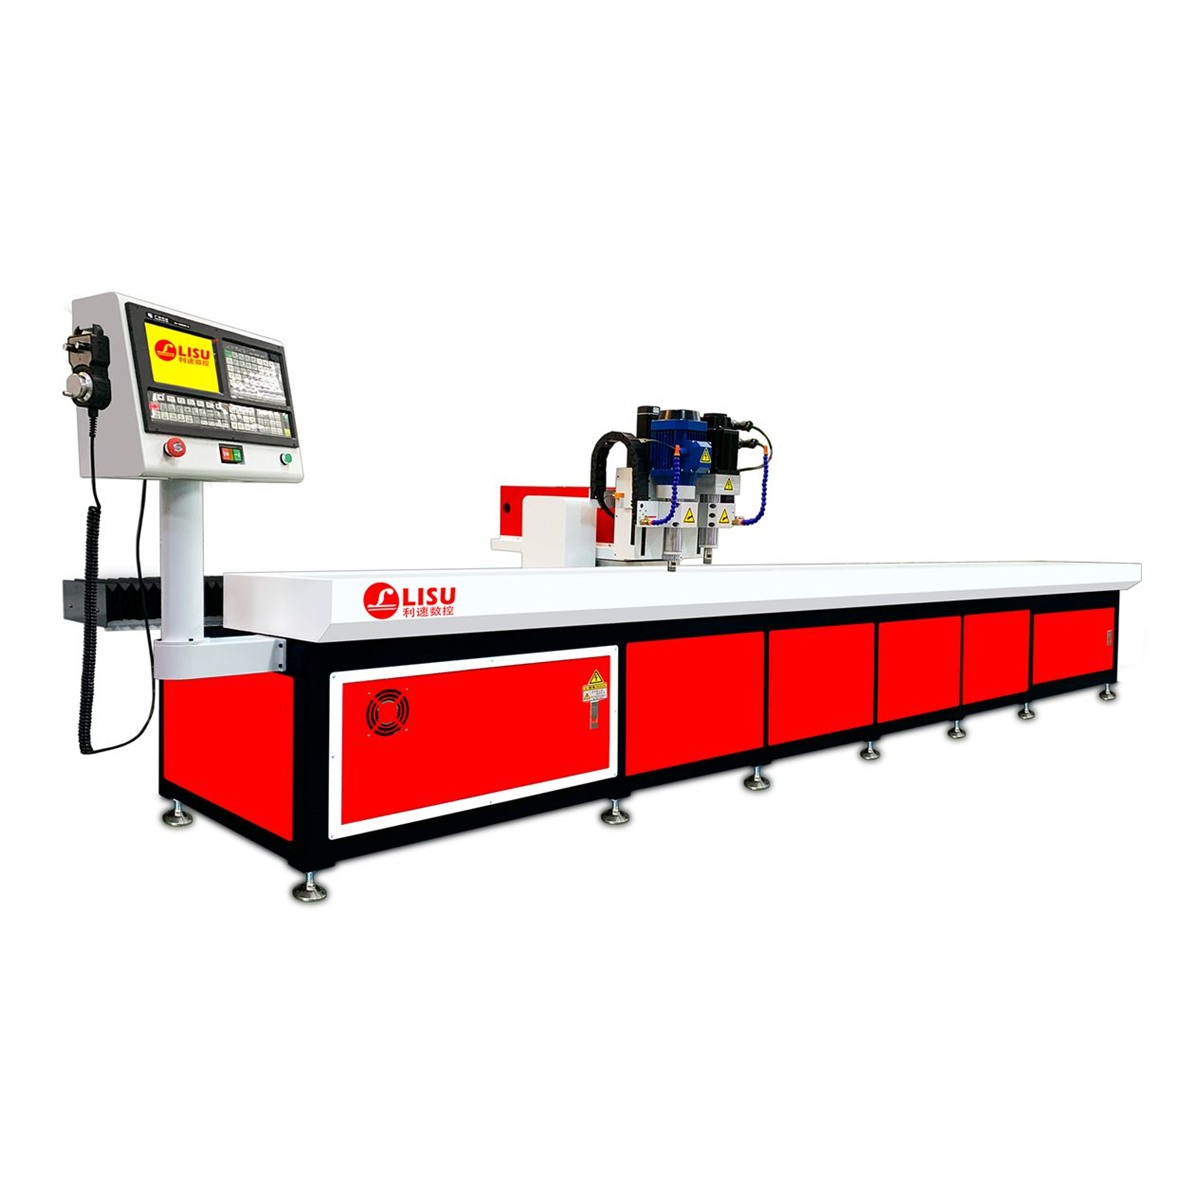
对型材钻孔机来说,行程是最容易被低估的参数。设备标称行程应当大于最长工件的加工范围,同时给夹具、定位挡块留出余量。以四米行程的 PLED-4030G 长型材数控钻攻机 为例,适合门窗型材、管类件的中长件加工,并支持热熔攻牙与管类 360° 加工;如果型材长度普遍在 4 米以上,如电梯框架、幕墙横梁、导轨类长件,则更适合七米行程的 LS-7300G 三主轴数控钻攻铣复合机,一次装夹完成多工位、多面孔位加工,减少二次装夹带来的精度损失。
选型要点二:结构形式决定能不能加工侧面孔
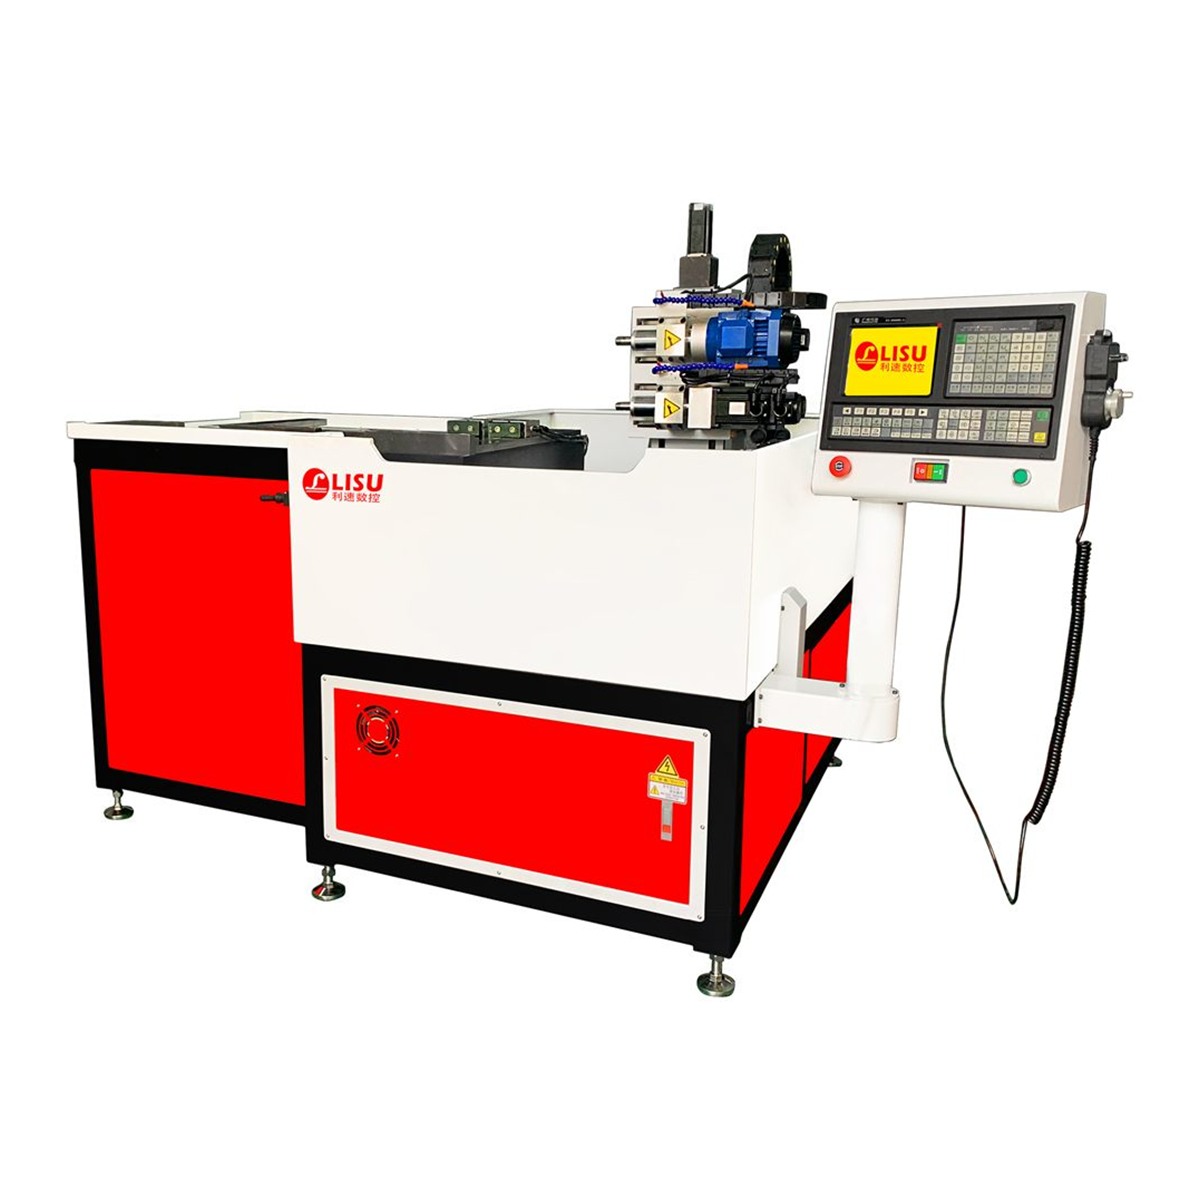
不少型材的孔位集中在侧面,例如铝型材框架的拼接孔、管件的径向孔。这类工况用立式结构往往需要多次翻面,效率与一致性都不理想。卧式结构从侧面进刀,配合旋转或翻转工装,可以在较少装夹次数下完成侧面钻孔与攻牙。LS-1000W 卧式钻孔攻牙机 属于这类结构,适用于各类金属与非金属材料的侧面钻孔、攻牙加工,对细长件、管件、边框类零件较为友好。
选型要点三:主轴数量与工序集成度影响节拍
行程与结构确定后,再根据批量与节拍决定主轴数量与功能配置:
- 单主轴:适合多品种、小批量,换型灵活,投入相对低。
- 多主轴(双主轴、三主轴):适合同一工件上多个相近孔位的批量加工,多把刀具同时或依次作业,节拍明显缩短。
- 钻攻铣复合:钻孔、攻牙、铣槽、倒角一次装夹完成,减少转运与二次定位,适合工序集中的型材件。
- 热熔攻牙:针对薄壁铝型材、管件,通过摩擦生热使材料软化后成型螺纹,可缓解壁厚对螺纹强度的限制。
需要提醒的是,主轴数量越多,对夹具一致性、程序编排与刀具管理的要求也越高。批量稳定、工艺成熟的产品更适合多主轴方案;打样频繁、订单零散的加工场景,单主轴或双主轴往往更划算。
验收与日常使用中容易忽略的细节
设备到场后,建议用真实工件做小批量验证,重点看这几处:
- 长件两端的孔距一致性,以及整根型材的累计误差;
- 攻牙后的螺纹通止规检验,尤其是薄壁件与热熔攻牙部位;
- 连续加工 2—4 小时的定位重复性,观察有无热变形影响;
- 排屑与冷却是否顺畅,铝屑堆积会直接影响孔位精度与刀具寿命;
- 夹具更换与程序调用的便捷程度,这决定了换型的实际耗时。
把这几项确认清楚,再谈产线爬坡,比单纯看参数表更靠谱。
型材钻孔机选型没有标准答案:先打样再定机
型材钻孔机的选择,本质上是把工件清单、节拍要求和预算三者对齐。东莞市利速数控机械有限公司自 2002 年起专注数控钻孔、攻牙、钻攻铣复合设备的研发与制造,整机质保 1 年、售后 24 小时响应,可根据工件图纸做非标定制,并提供免费打样。欢迎联系利速数控咨询:136-5025-9051 黄小姐,把型材图纸与孔位要求发过来,先试加工,再决定机型配置。