在金属与部分非金属零件的加工中,钻孔与攻牙往往是前后衔接的两道工序。传统做法是先钻孔、再换设备或换刀具攻牙,工序间需要转运、二次装夹与重新对刀。装夹次数一多,孔位与螺纹的同轴度就容易受影响,批量生产时一致性也更难保证。钻孔攻牙一体机的思路,是把两道工序合并到同一台设备、同一次装夹中完成,减少中间环节带来的误差与等待。
一、钻孔攻牙一体机适合什么样的加工场景
判断是否需要钻孔攻牙一体机,可以先看三个特征:孔与螺纹成对出现、批量相对稳定、装夹与转运占用时间较多。典型场景包括铝型材端面与侧面的连接孔、办公家具五金件的螺孔、铝滑块与型材配件的螺纹孔、门窗与幕墙型材的安装孔位等。这类零件往往一个面上有多个孔位,孔与牙交替分布,若分开加工,零件要在两台设备之间来回搬运。
一体化设备的优势不只是省一台机器,更在于把定位基准固定下来。工件一次装夹后,钻孔与攻牙共用同一坐标系,螺纹相对孔口的偏移量更可控。对薄壁型材、细长件来说,减少装夹次数也意味着减少夹伤与变形的机会。
二、选型先看加工面:侧面、端面还是双端面
同样是钻孔攻牙一体机,结构差别主要来自工件需要加工的位置。选型时不要只看最大孔径,应先确认加工面在工件的哪一侧。
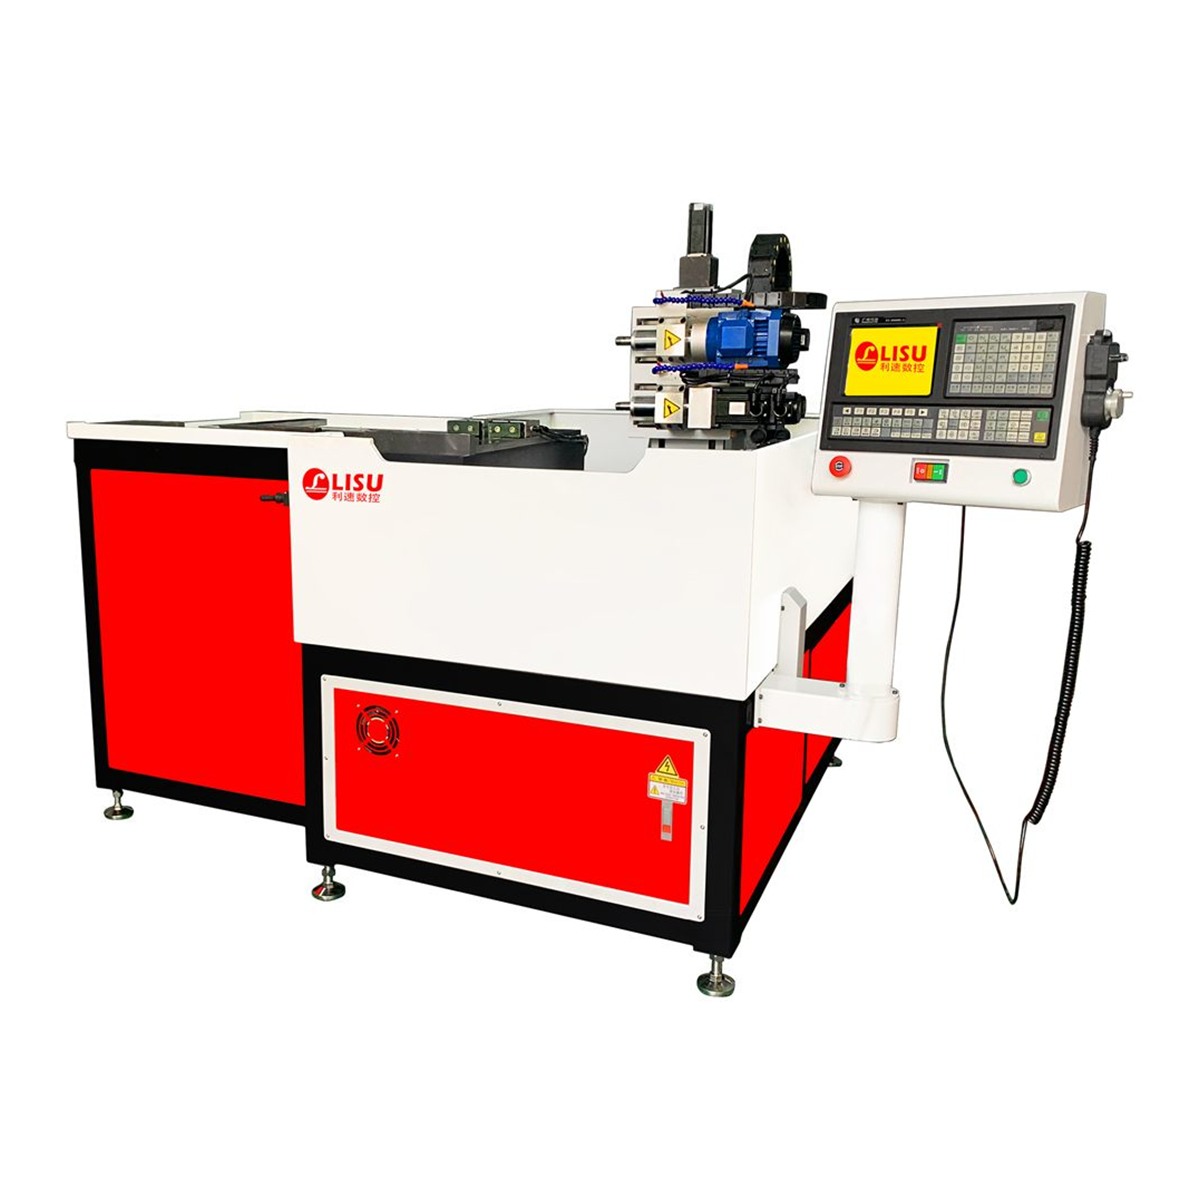
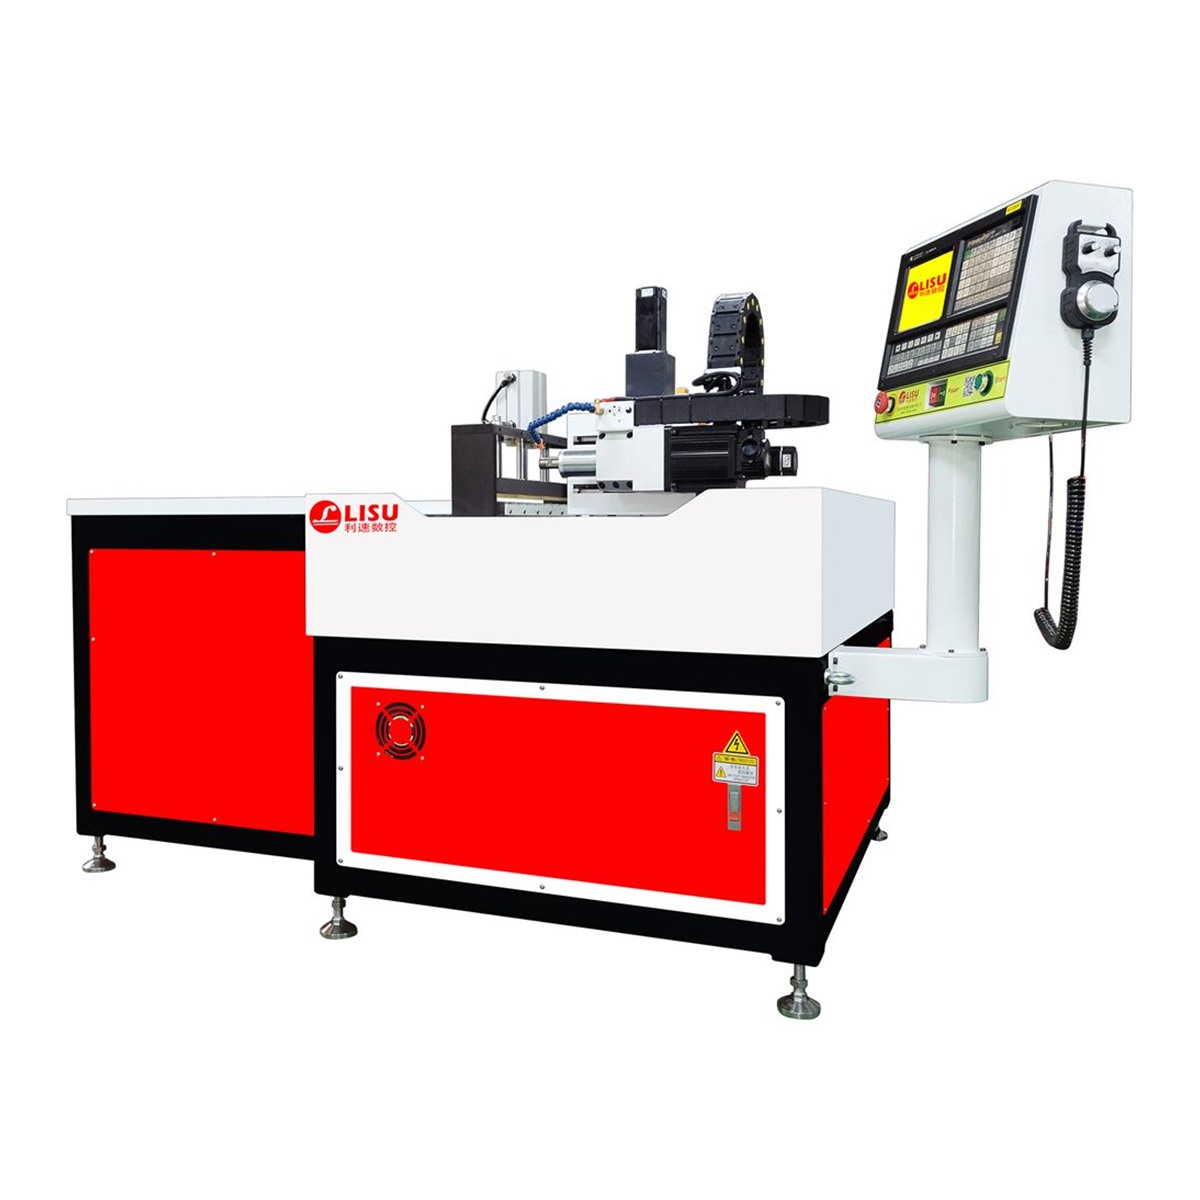
- 侧面与端面加工为主:卧式结构更合适。工件平放或立放于工作台,主轴水平进给,适合长型材、铝滑块、家具五金件等侧面钻孔攻牙。利速数控的LS-1000W 卧式钻孔攻牙机属于专利产品,可用于各类金属与非金属材料的侧面钻孔、攻牙加工。
- 以攻牙为主、钻孔量不大:可选专用攻牙机型。LS-1000M 卧式攻牙机同样是专利产品,针对办公家具、铝型材、铝滑块等五金件的侧面或端面攻牙而设计,攻牙节拍更集中。
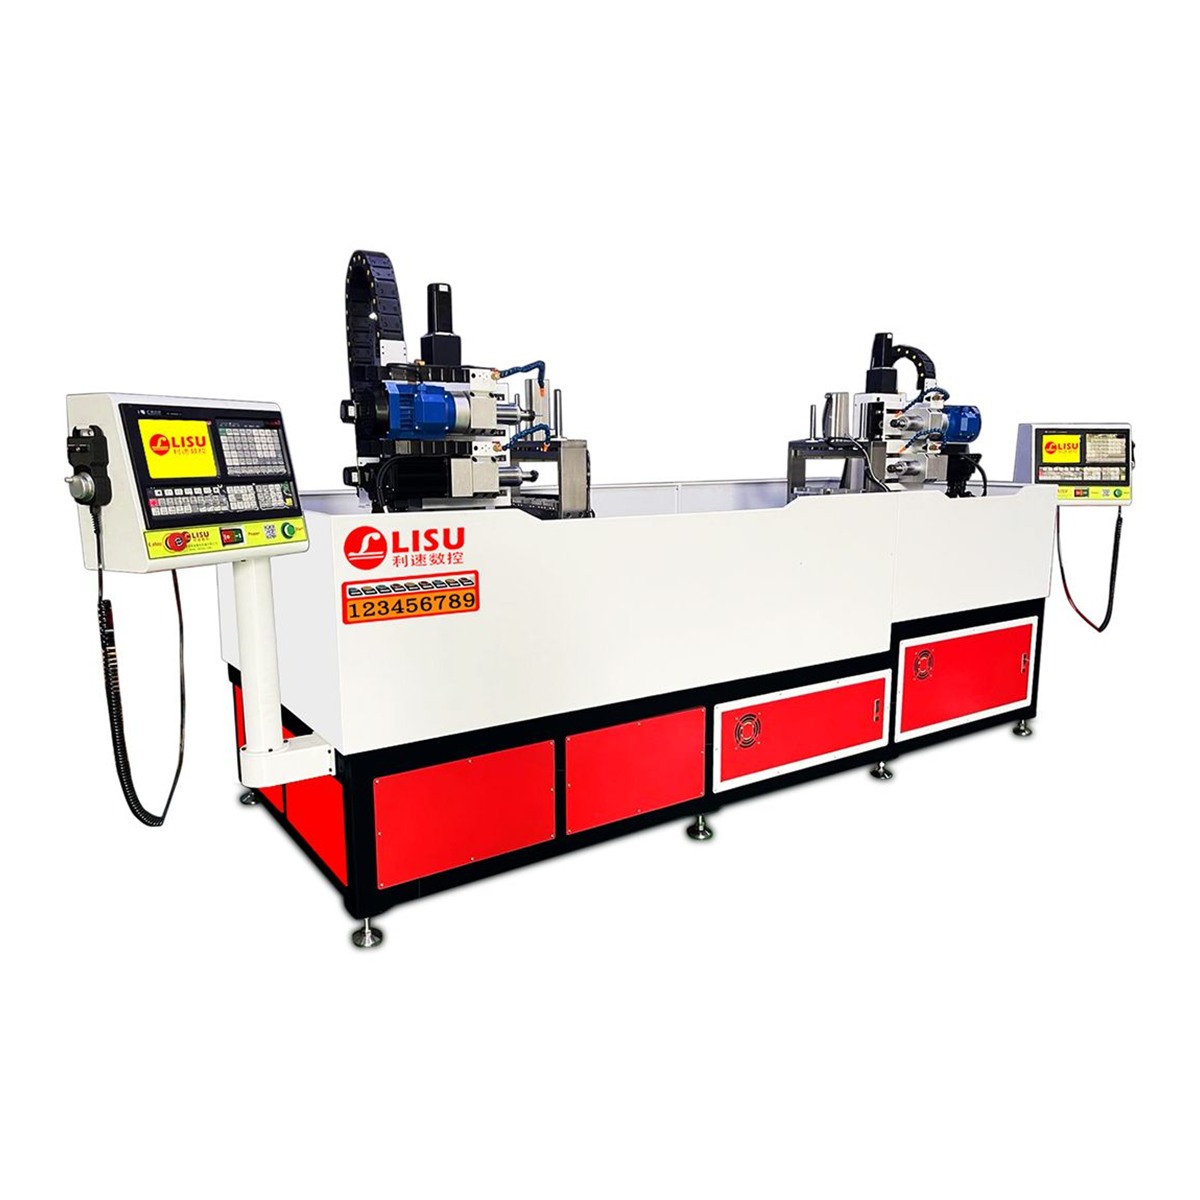
- 工件两端都有孔位:需要考虑双端面同时加工。LS-3000W 双系统数控钻孔攻牙机采用双系统双端面钻孔攻牙,一键启动两端同时加工,适合两端孔位对称、批量较大的型材件。
加工面确认之后,再核对行程、主轴功率、可装夹长度与刀位数,这些参数决定设备能否覆盖现有产品线,也决定后续换型是否方便。
三、工艺要点:钻孔与攻牙的参数并不通用
钻孔和攻牙对转速、进给与排屑的要求不同。钻孔追求排屑顺畅与孔壁质量,进给偏大容易崩刃;攻牙则要关注螺距匹配与同步性,进给与转速不匹配会造成烂牙或丝锥折断。钻孔攻牙一体机在程序里通常分段设置参数,钻孔段用较高转速配合分段进给,攻牙段则按螺距刚性同步。使用浮动刀柄或刚性攻牙时,也需要根据材料调整,铝件与钢件的差异较大。
另外,攻牙对润滑与排屑更敏感。盲孔攻牙要预留足够的容屑空间,深孔攻牙宜分次进给并配合内冷或外冷。加工铝型材时切削液浓度与流量不足,容易粘刀并拉伤螺纹。
四、数控钻孔攻牙机在批量生产中的节拍控制
批量件的效率瓶颈多数不在单孔加工时间,而在上下料与定位。数控钻孔攻牙机的程序可保存多组产品参数,换型时调出程序、更换夹具定位块即可,减少反复试切。对于多孔位零件,可把孔位按加工顺序编排,缩短空行程。若工件两端都需要加工,双系统机型一次装夹完成两端,避免二次定位,节拍提升更直接。
实际使用中建议把首件检验固定下来:检查孔位坐标、螺纹通止规与牙深,确认后再批量投产。这样既能及早发现夹具松动,也能避免整批返工。
五、打样验证比参数表更可靠
选型资料上的行程与功率只能说明设备能力边界,能否稳定加工还要看工件实际装夹与排屑情况。带实际工件做打样,观察装夹是否干涉、刀具是否够用、攻牙是否顺畅,往往比对比参数表更有效。利速数控成立于 2002 年,主营数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机与钻攻铣复合机,整机质保 1 年、售后 24 小时响应,支持非标定制与免费打样。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),可提供工件打样验证与非标定制方案沟通。把工件的材料、尺寸与加工面说明清楚,能更快确认适合的钻孔攻牙一体机机型。