找自动钻孔机厂家,多数采购是从一张图纸和一段产能要求开始的:工件多大、孔位多密、要不要顺带攻牙、一天要出多少件。这几个问题没理清,只比价格很容易买错设备——行程不够要二次装夹,刚性不足孔壁发毛,换刀靠手动则效率上不去。利速数控从2002年起做数控钻孔、攻牙设备,下面按实际加工场景,把选型时真正该看的几点讲清楚。
一、先按工件尺寸和孔位密度定机型
行程是选型的第一道门槛,也是最容易踩坑的地方。工作台装不下、Z轴行程不够,设备再便宜也用不顺。按常见场景可以这样分:
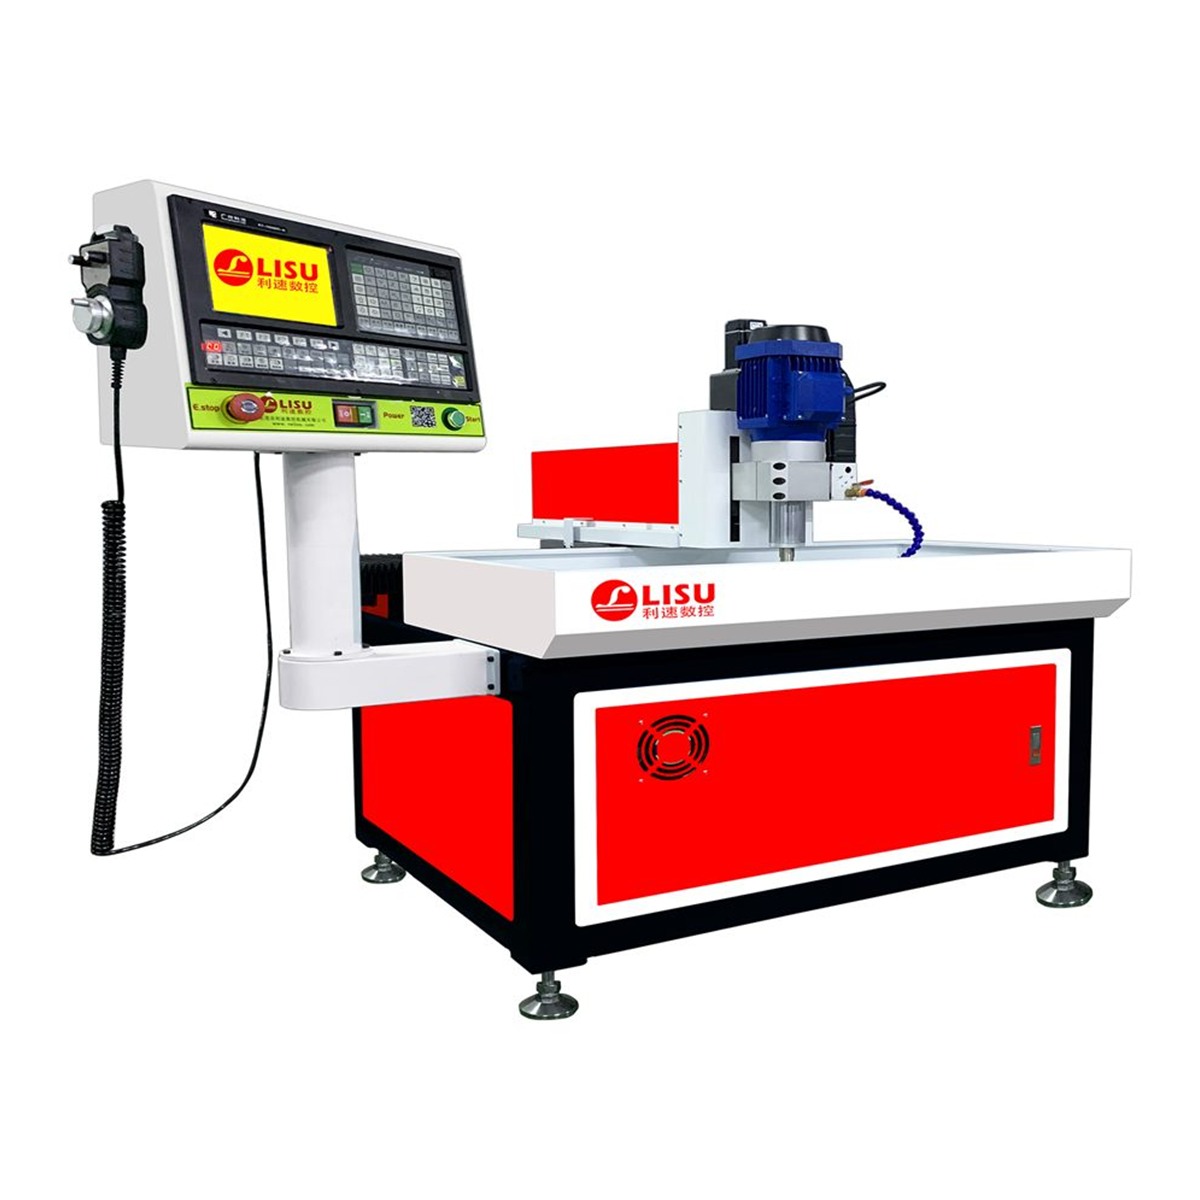
- 平面小件、批量孔位加工:如法兰盘、连接板、模具板、五金配件,孔位集中在常规台面范围内。这类工件重点是操作简单、调机快,LS-7030 数控钻孔机是经典畅销机型,适合平面工件钻孔加工,上手门槛低,适合刚上自动化钻孔产线或批量稳定的车间。
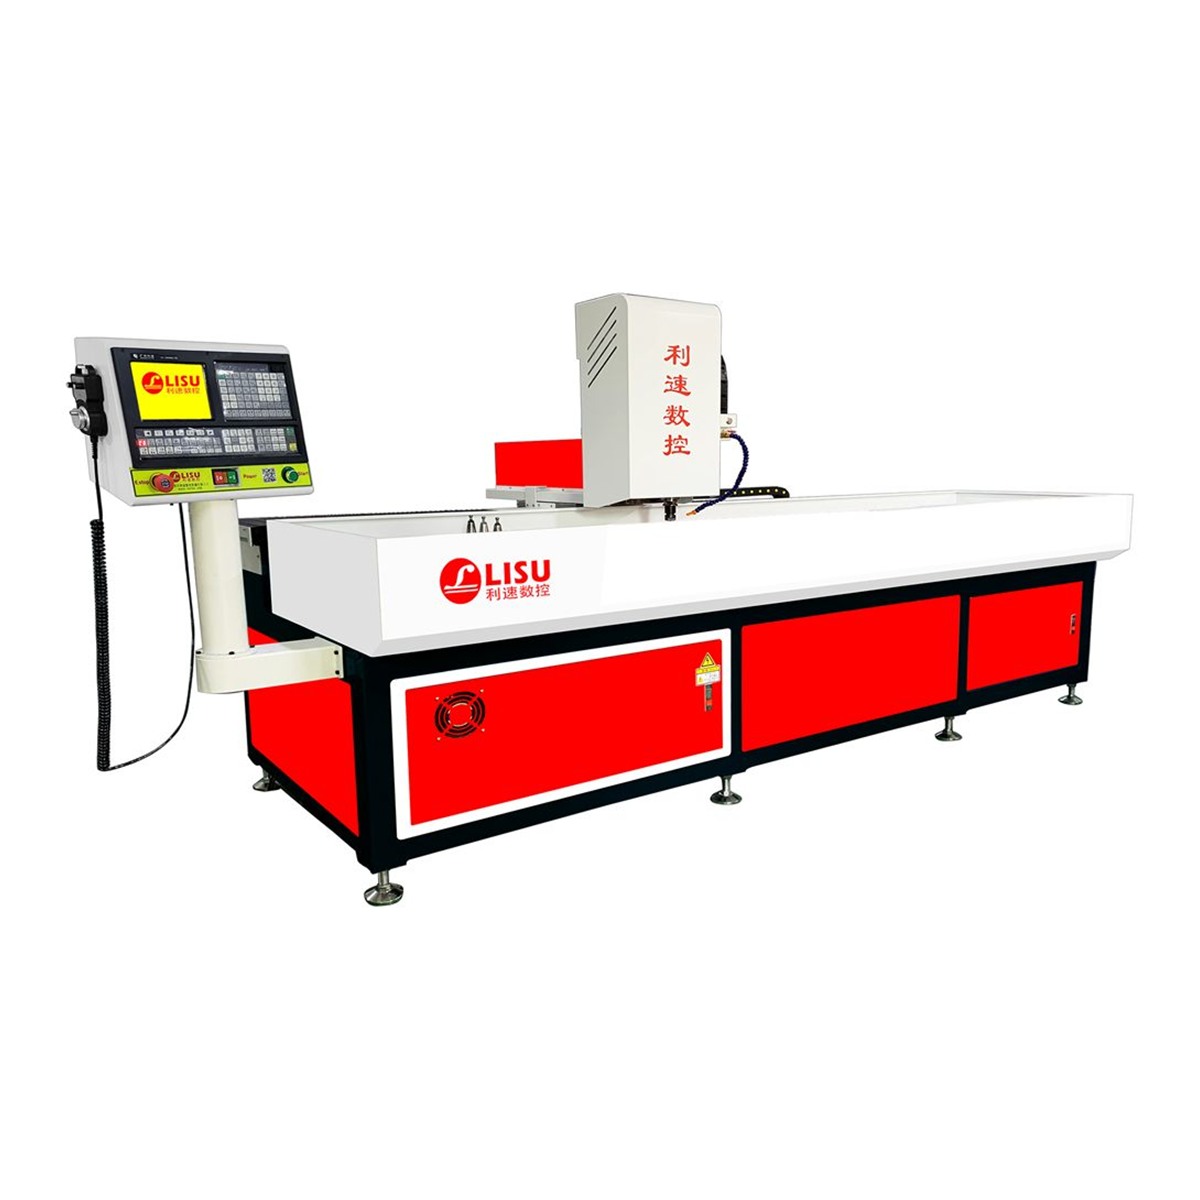
- 两米级长型材、管类件:如铝型材、导轨、方管、圆管打孔攻牙。行程长意味着装夹要一次到位,否则反复对刀很耗工时。LS-2040T 自动换刀钻孔机具备两米行程,支持热熔攻牙,可加装旋转轴实现管类360°加工,减少二次装夹。
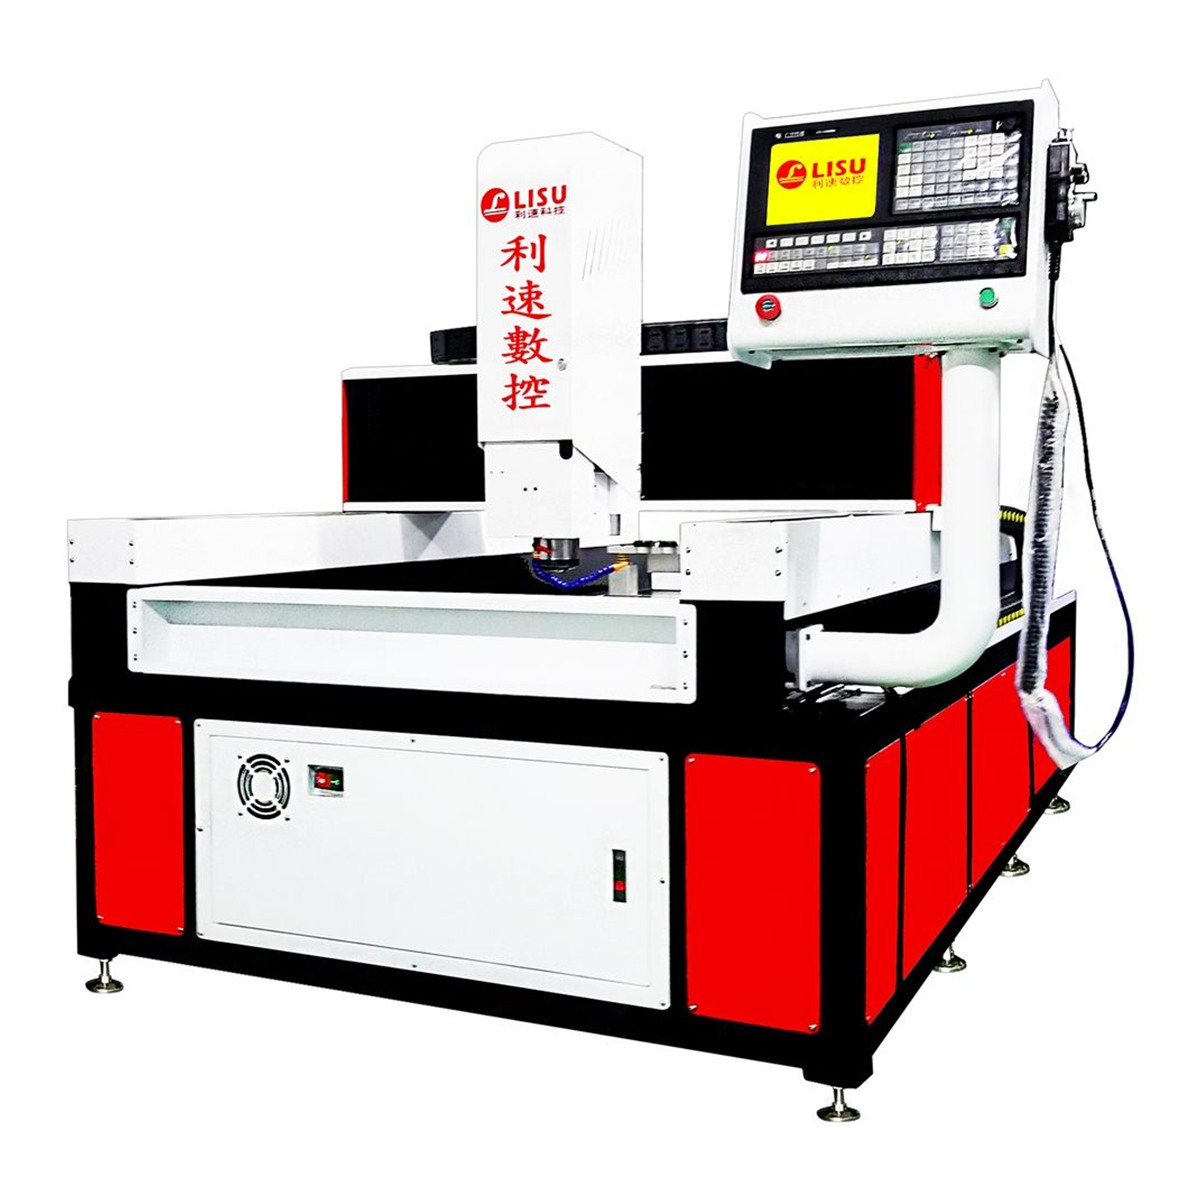
- 大幅面板材、多工序一体:如钣金件、机架焊接件、大型底板,孔、牙、倒角往往在同一件上。LS-1580T 大幅面龙门型自动钻攻机采用龙门结构,钻孔、攻牙、倒角一次完成,双驱同步传动在大跨距下更稳定。
二、自动换刀与热熔攻牙:工艺细节决定效率
同样是“自动钻孔”,差别常在换刀和攻牙环节。多孔位、多规格的工件,如果每换一种钻头都要停机手动拆装,一天的有效切削时间会被切得很碎;配自动刀库后,程序里按刀具编号调用,换刀由机床完成,人只需要上料和下料。
攻牙是另一个分水岭。薄板、铝件、管壁攻牙容易滑牙、断丝锥,热熔钻攻工艺先通过摩擦生热使材料局部软化并挤压成形,再完成螺纹成形,在管件和薄壁上比传统切削攻牙更稳妥。采购时要明确告诉厂家工件的材质、壁厚和螺纹规格,让工艺方案对得上,而不是先买设备再试。
三、判断自动钻孔机厂家是否靠谱的几个具体问题
考察自动钻孔机厂家,建议带着工件图纸直接问,比看宣传册有效:
- 能否先打样?拿自己的工件试加工,看孔位精度、孔壁质量、节拍,比参数表更真实。
- 程序怎么给?是否支持导入图纸生成孔位程序、是否支持常见的G代码流程,直接关系到编程员的工作量。
- 非标部分怎么处理?夹具、旋转轴、上下料方式往往是非标需求,要看厂家有没有定制能力和交付经验。
- 售后怎么响应?设备停机就是损失,明确响应时间、备件供应和上门安排,比口头承诺更重要。
利速数控整机质保1年,售后24小时响应,支持非标定制与免费打样,设备涵盖数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机和钻攻铣复合机,可按加工对象匹配机型。
四、容易被忽略的装夹与排屑
很多现场问题不出在机床本体,而在装夹和排屑。工件定位靠挡块还是气动夹具、批量件要不要做专用工装,直接影响换件时间;钻深孔时排屑不畅会造成缠屑、烧钻,需要考虑内冷或程序分段退刀。选型时把这些工序细节和厂家工程师过一遍,能省下后期大量调试时间。
五、把需求说清楚,选型就成功了一半
和自动钻孔机厂家沟通时,最好准备这组信息:工件材质与最大外形尺寸、孔的数量与孔径范围、是否攻牙及螺纹规格、单件节拍要求、上料方式(人工或自动)。信息越具体,厂家给出的机型与工装方案越贴合实际产线,也更容易判断哪一款设备是你现在真正需要的。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),可带工件来厂免费打样,也可按产线需求做非标定制方案。