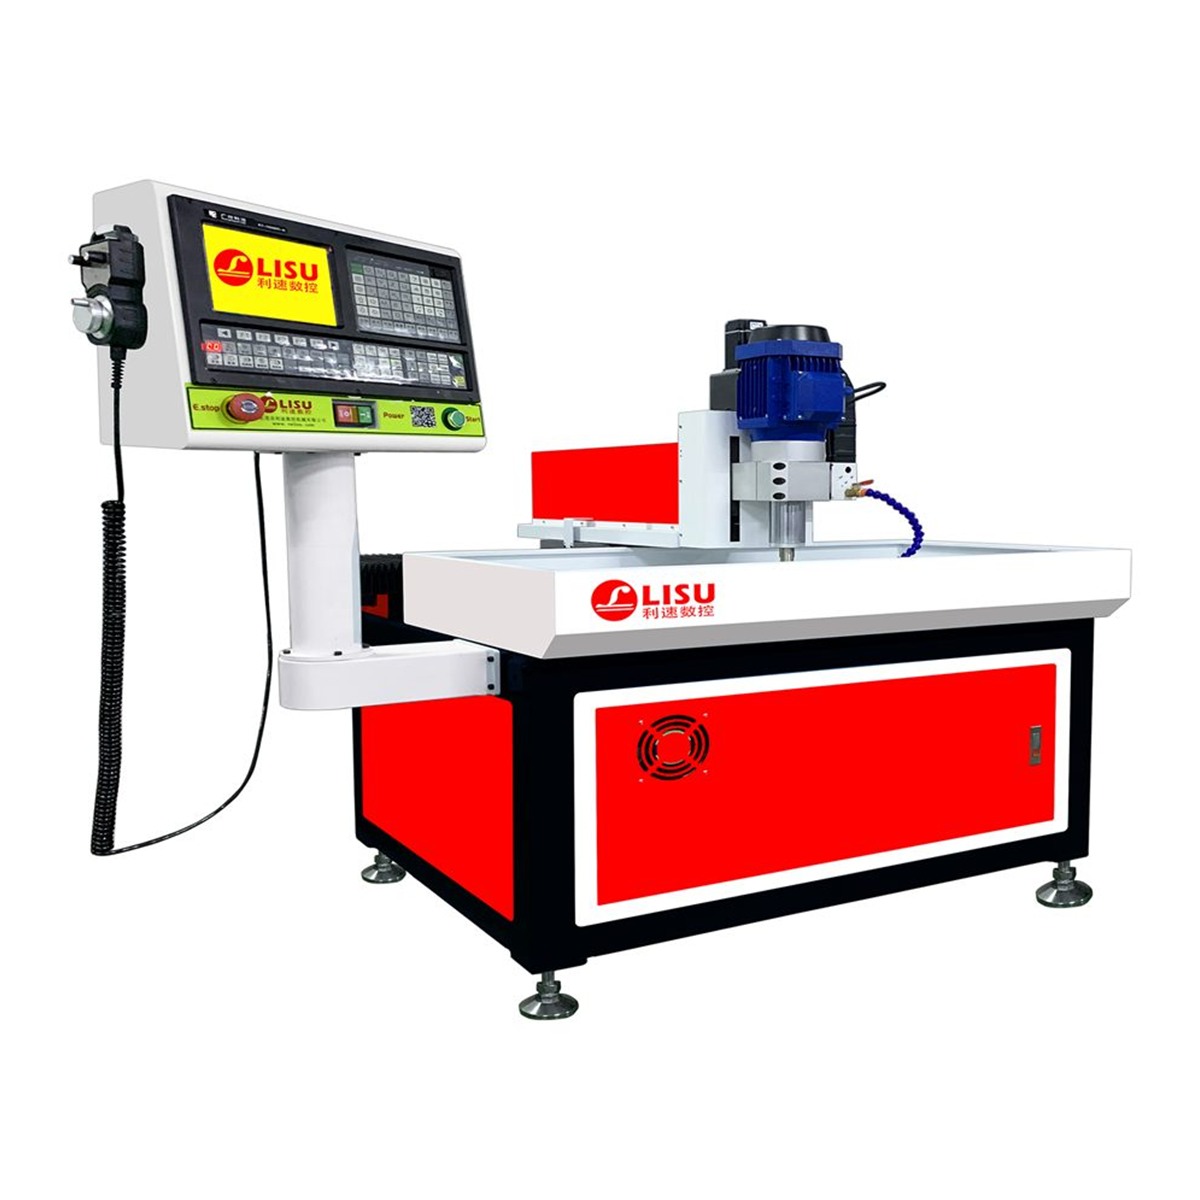
在五金件、面板、法兰、模具配件这类加工场景里,订单往往呈现“批量不大、品种不少、交期紧”的特点。用大型龙门机做小件并不经济,用台钻又难以保证孔位一致性和效率,于是小型数控钻孔机成了不少中小工厂和大型厂辅助工序的常见选择。它的价值不在于参数多高,而在于把定位、进给、退刀这些动作交给程序控制,让同一种工件的第一件和第一千件保持一致。
一、小型数控钻孔机常见的三类加工场景
理解自己的加工对象,是选型的第一步。实际生产中,小型设备主要面对以下情况:
- 平面多孔件:如铝面板、散热片、机箱侧板,孔位密集、间距规律,人工划线钻孔效率低且容易偏位。
- 小批量多品种:同一台设备今天做支架、明天做连接板,要求更换程序快,夹具调整简单。
- 钻攻一体的复合工序:孔钻完后需要攻牙,若分两台设备做,二次装夹会带来同轴度误差和搬运时间。
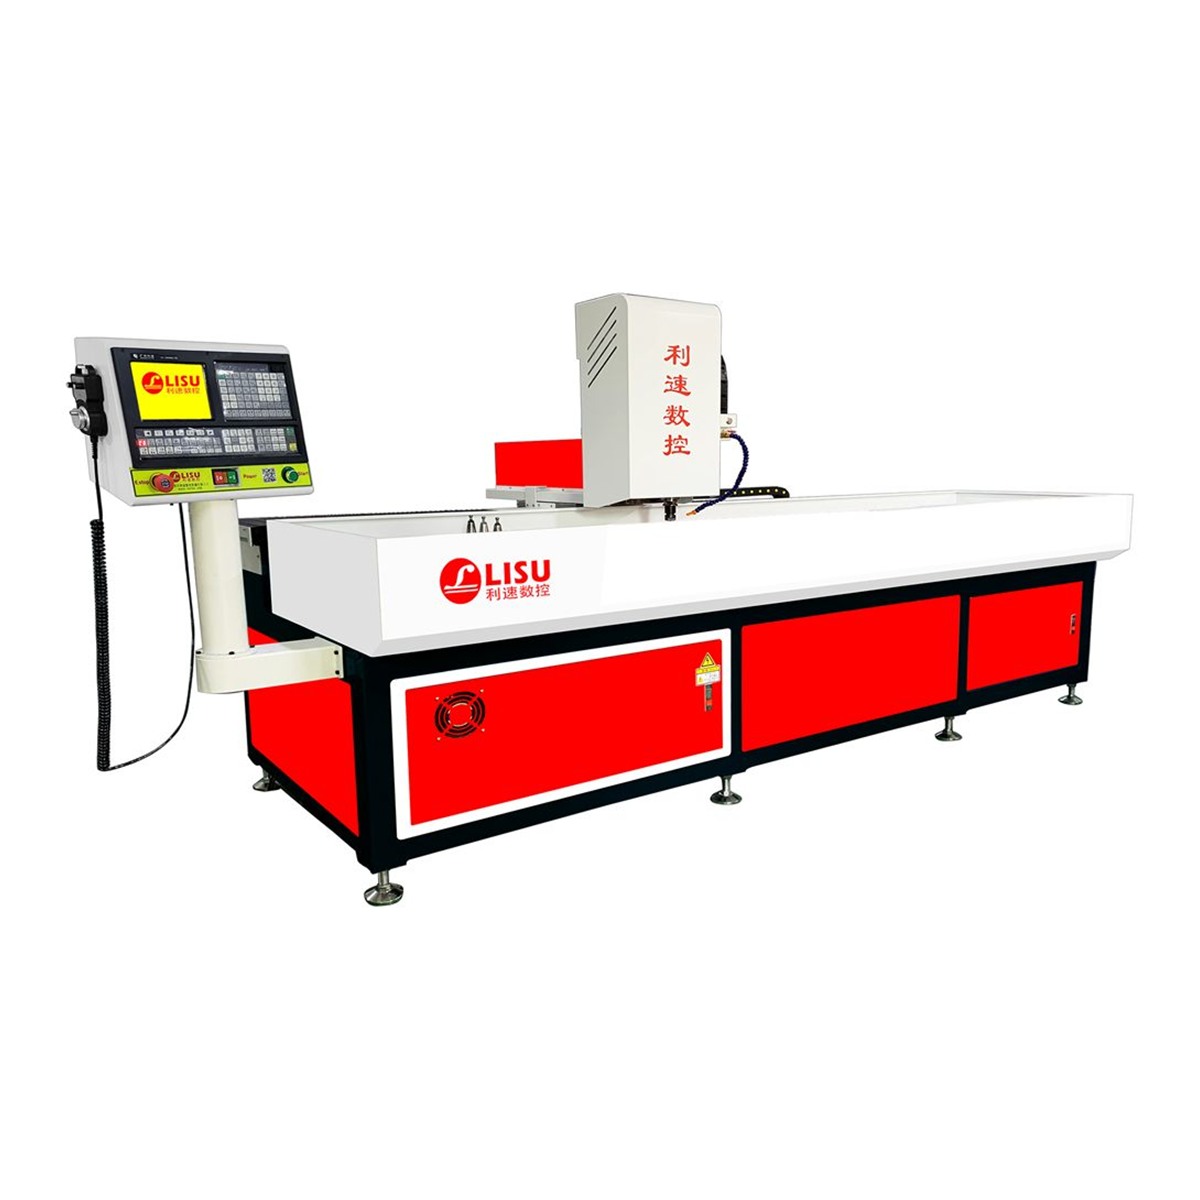
如果工件长度超过两米、或需要频繁换刀,普通小型机型就不够用,这时应考虑两米行程、可自动换刀的LS-2040T 自动换刀钻孔机,它支持热熔攻牙,加装旋转轴后还能实现管类零件 360° 加工。
二、选型要看哪几个参数
1. 有效行程与工件尺寸
行程要覆盖“工件尺寸 + 夹具占位 + 换刀或让刀空间”。很多用户只按工件长度选机,装机后才发现夹具一夹,边上的孔就加工不到。建议把最大工件的长宽厚写清楚,再留出 50~100mm 余量。
2. 主轴转速与进给
钻铝、钻铜与钻钢的转速差别明显。小孔径需要高转速以保证排屑顺畅,大孔径则更依赖低速大扭矩。选型时应说明常用孔径范围和材料,由厂家匹配主轴与进给参数,而不是单纯追求最高转速。
3. 换刀方式
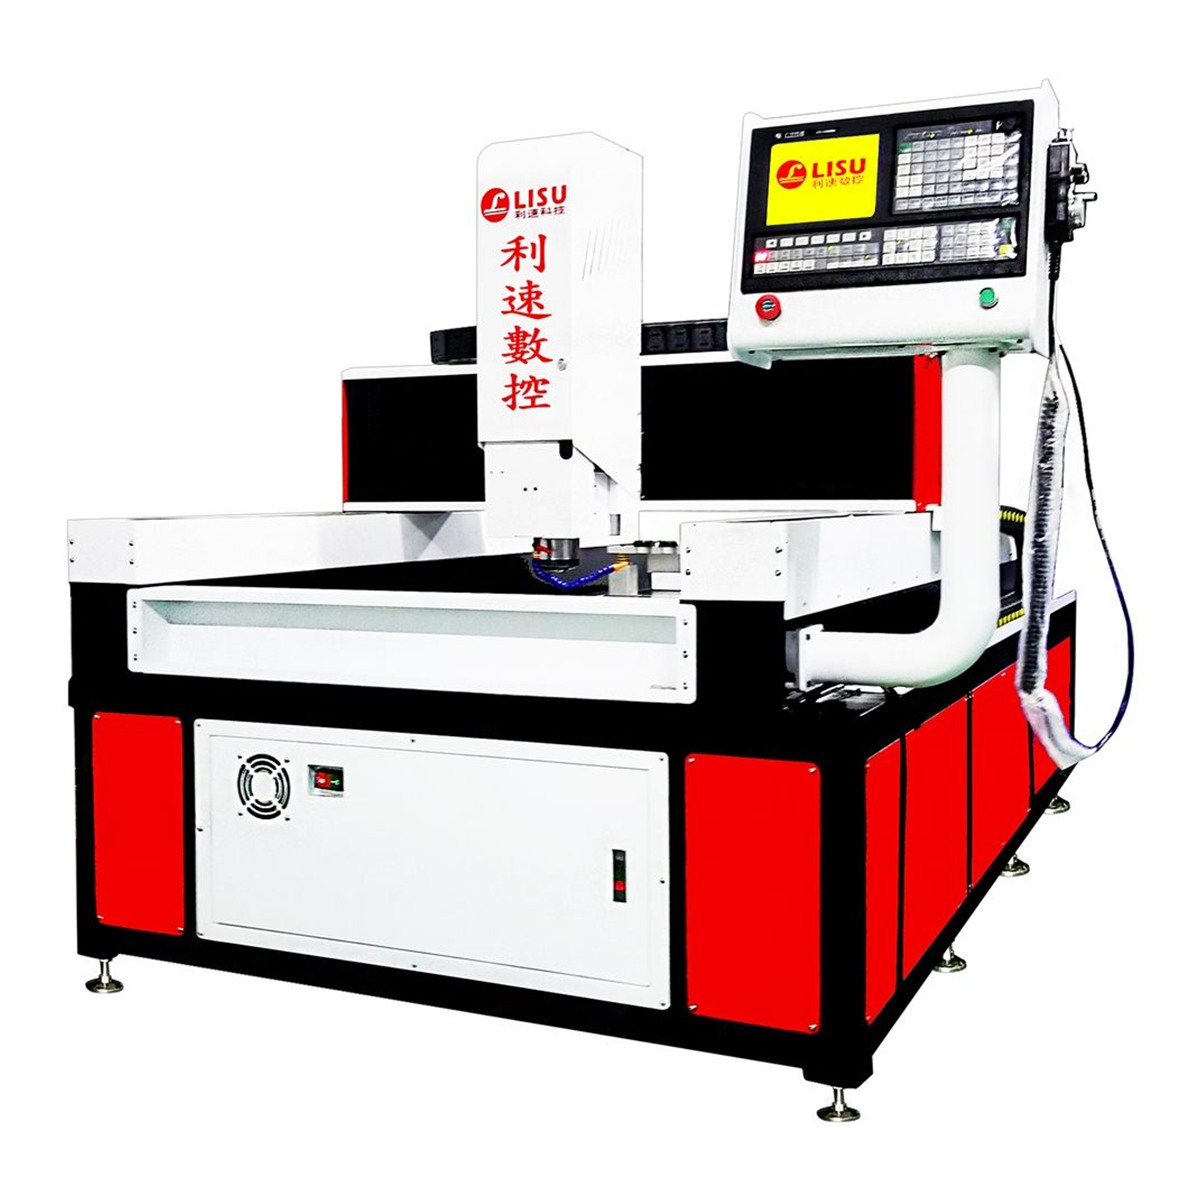
单工序、单一孔径的批量加工,手动换刀即可满足;若一个工件上要钻多种孔径或钻攻交替,自动换刀能明显减少停机。加工大幅面工件时,龙门结构的LS-1580T 大幅面龙门型自动钻攻机可一次装夹完成钻孔、攻牙、倒角,双驱同步传动在长行程下更稳定。
4. 夹具与定位方式
小型数控钻孔机的效率很大程度取决于装夹。常见做法是用气动压板配合定位销,或制作专用工装板一次装多件。定位基准统一,孔位一致性才有保障。
三、操作门槛与日常维护
多数用户担心数控设备“不会用”。实际上,平面钻孔的程序结构简单,主要是坐标点、深度、进给速度的组合。像LS-7030 数控钻孔机这类经典畅销机型,面向的就是平面工件钻孔加工,操作界面简洁、上手快,适合第一次引入数控设备的车间。日常维护集中在导轨润滑、主轴冷却与排屑清理,按保养表执行即可。
需要提醒的是,不要用设备极限参数去排产。长期在最高转速、最大进给下运行,主轴和导轨的磨损会加快。留出 20% 左右的余量,反而更利于稳定出货。
四、打样验证比看参数更可靠
选型的最后一步,建议把真实工件寄给厂家试加工。通过打样可以确认三件事:孔位精度是否满足图纸、单件节拍是否符合报价、排屑与装夹是否顺畅。利速数控成立于 2002 年,整机质保 1 年、售后 24 小时响应,支持非标定制与免费打样,小型数控钻孔机可按工件尺寸和工艺需求做配置调整。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制,把工件图纸和孔径、材料、批量说明清楚,可协助判断适合的机型与装夹方案。