同样叫“数控钻孔机”,一台设备能不能干好活,往往不取决于参数表上谁的数字更大,而取决于它是否贴合你手上的工件。数控钻孔机定制的意义就在这里:不是把标准机硬塞给现场,而是先看清工件尺寸、孔位分布、精度要求和批量节拍,再决定行程、主轴数量、装夹方式和控制系统。下面从实际加工出发,把定制选型的几个关键点讲清楚。
一、先量工件:行程与台面决定机型边界
选型第一步永远是工件。长度超过两米的型材、电梯框架、机床床身铸件,和巴掌大的法兰、变速箱外壳,对设备的要求完全不同。
- 大件、重件:重点看承重、台面尺寸与横梁刚性。铸件类工件加工余量大、切削力集中,机身若刚性不足,孔口容易崩边、孔径易超差。
- 长型材、多孔位:重点看X向行程和主轴数量。一次装夹能覆盖的孔位越多,二次装夹带来的基准误差就越少。
- 中小件批量:重点看换刀速度与装夹效率,节拍往往比单孔精度更影响成本。
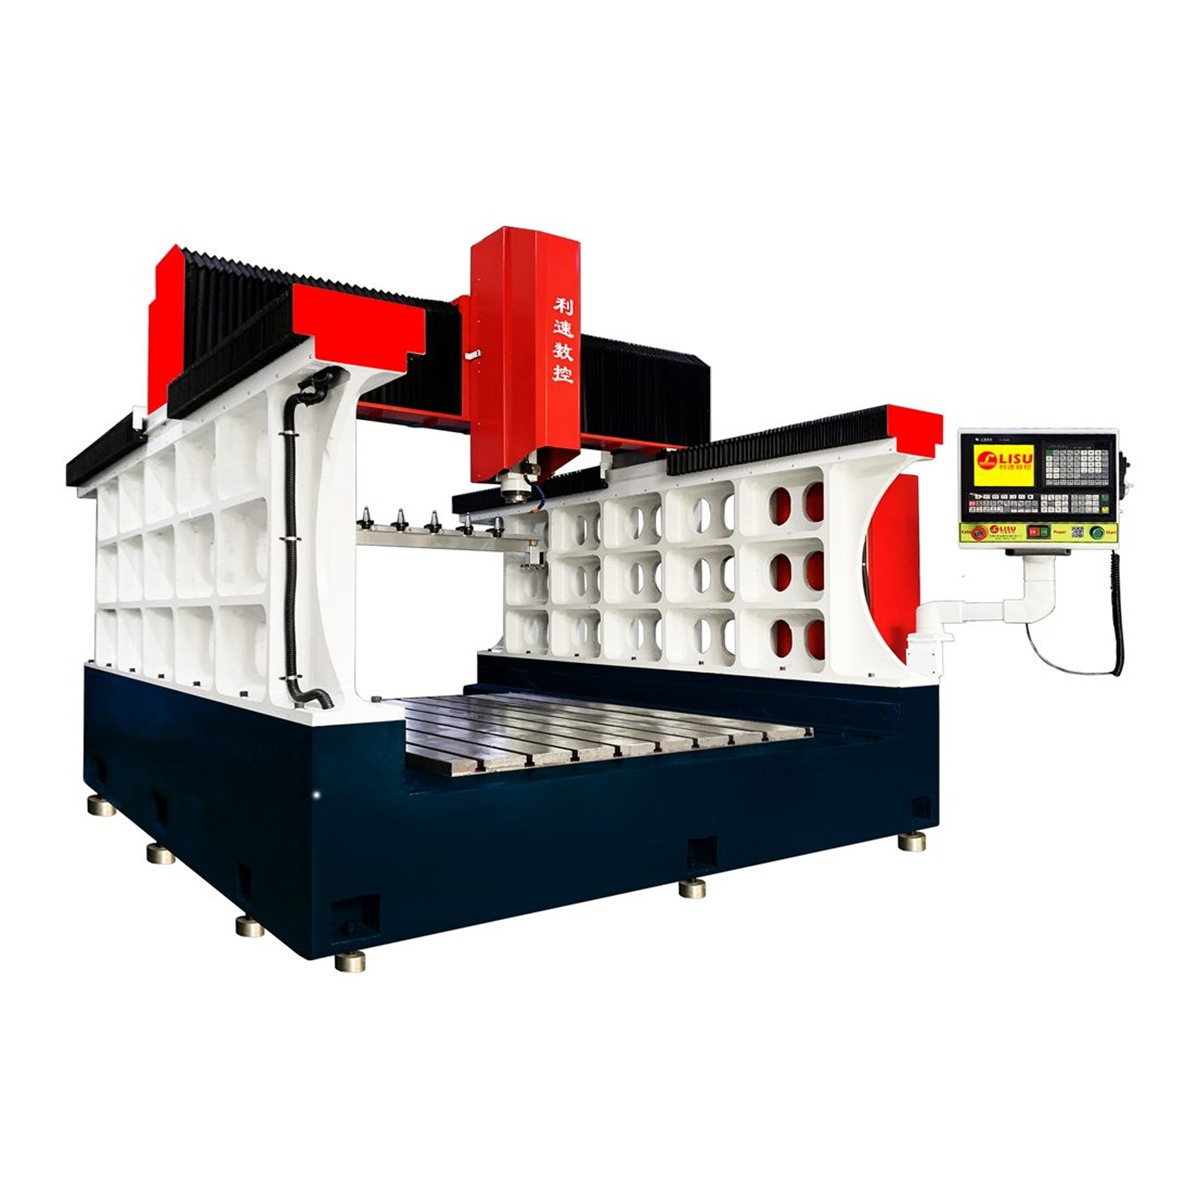
如果工件是大型钢架、模具、法兰或变速箱外壳一类,且需要粗精加工一并完成,可参考LS-2216Z 龙门型机身铸件专用钻攻机。它采用动梁式结构与自动换刀,动梁的好处是工件不动、横梁移动,重件装夹后不必反复挪位,对大铸件的平面度与孔系位置度更友好。
二、再看孔系:精度、粗糙度与工艺顺序
钻孔与攻牙是两种工艺,不能混着谈。钻孔关心的是孔径公差、孔位坐标和出口毛刺;攻牙关心的是底孔匹配、螺纹垂直度和丝锥寿命。
定制时要向厂家说明三件事:
- 孔径与深径比。深孔需要更好的排屑与内冷条件,浅孔则可适当提高进给。
- 孔位公差与基准。多面孔系要明确以哪个面为基准,是否需要一次装夹完成多面加工。
- 材质与硬度。钢件、铝型材、铸铁的切削参数差异很大,主轴转速区间和刚性要求也不同。
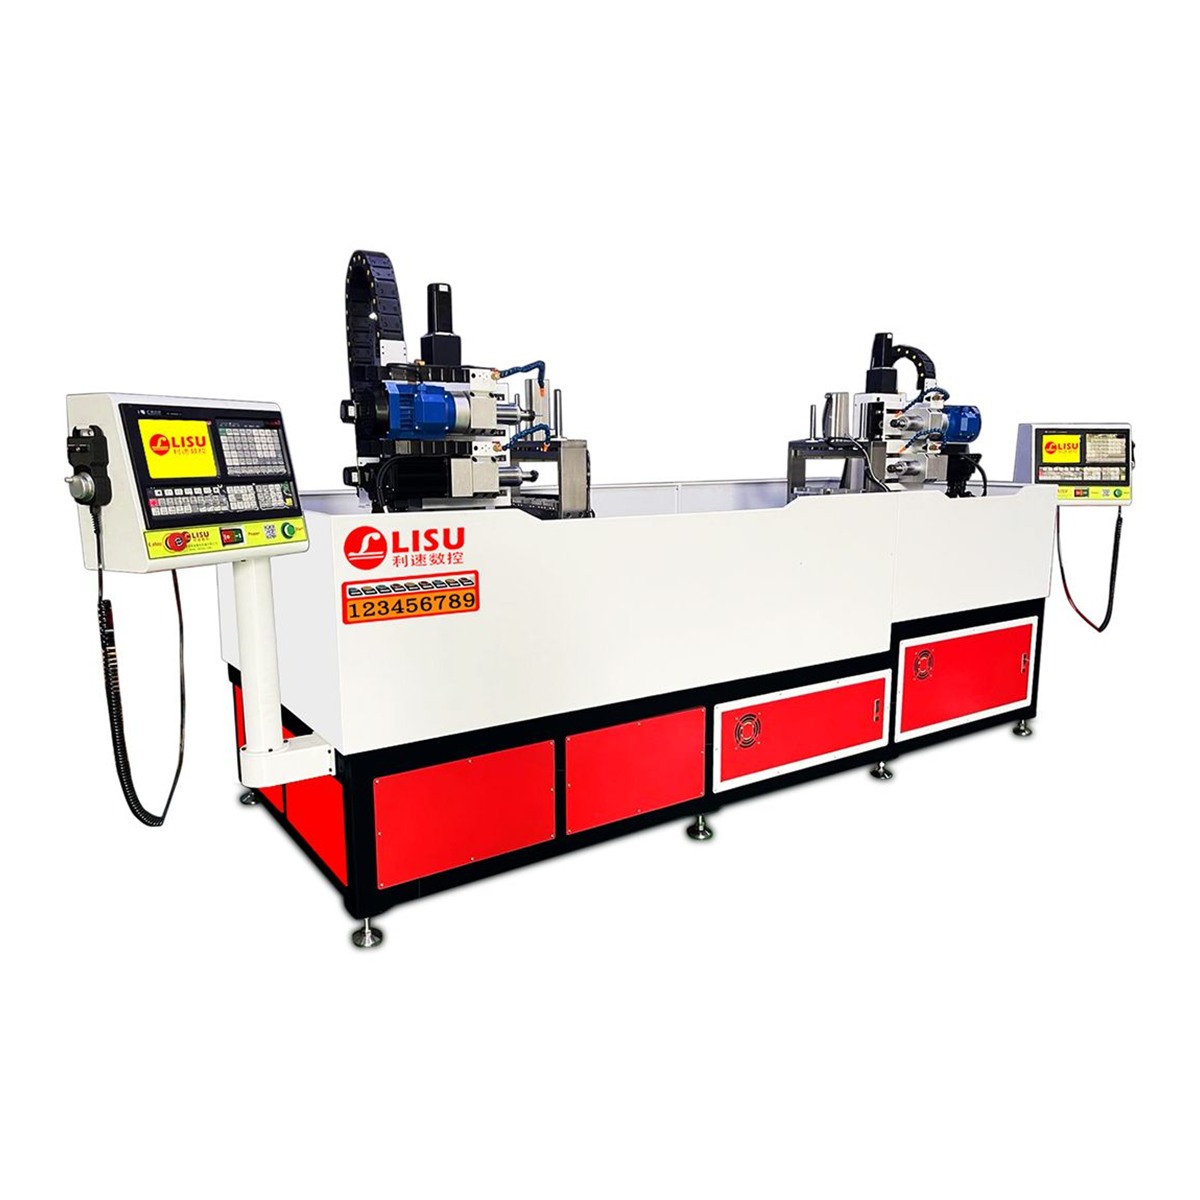
若工件需要在两个端面同时开孔攻牙,例如管件、型材端头、对称结构件,双端面同时加工能显著减少翻面装夹的时间与误差。这类需求适合LS-3000W 双系统数控钻孔攻牙机,双系统双端面钻孔攻牙,一键启动两端同时加工,效率提升来自工序合并而非单纯提速。
三、装夹与自动化:定制最容易忽略的部分
很多现场买回去的设备“精度没问题,就是干不快”,症结通常在装夹。定制阶段值得一并确认的包括:
- 是否配置专用工装夹具,气动或液压夹紧能否与程序联动;
- 是否需要多工位转台、交换工作台,以实现加工与上下料并行;
- 排屑方式与冷却液回收,长屑材料是否容易积屑;
- 是否需要预留自动化上下料接口。
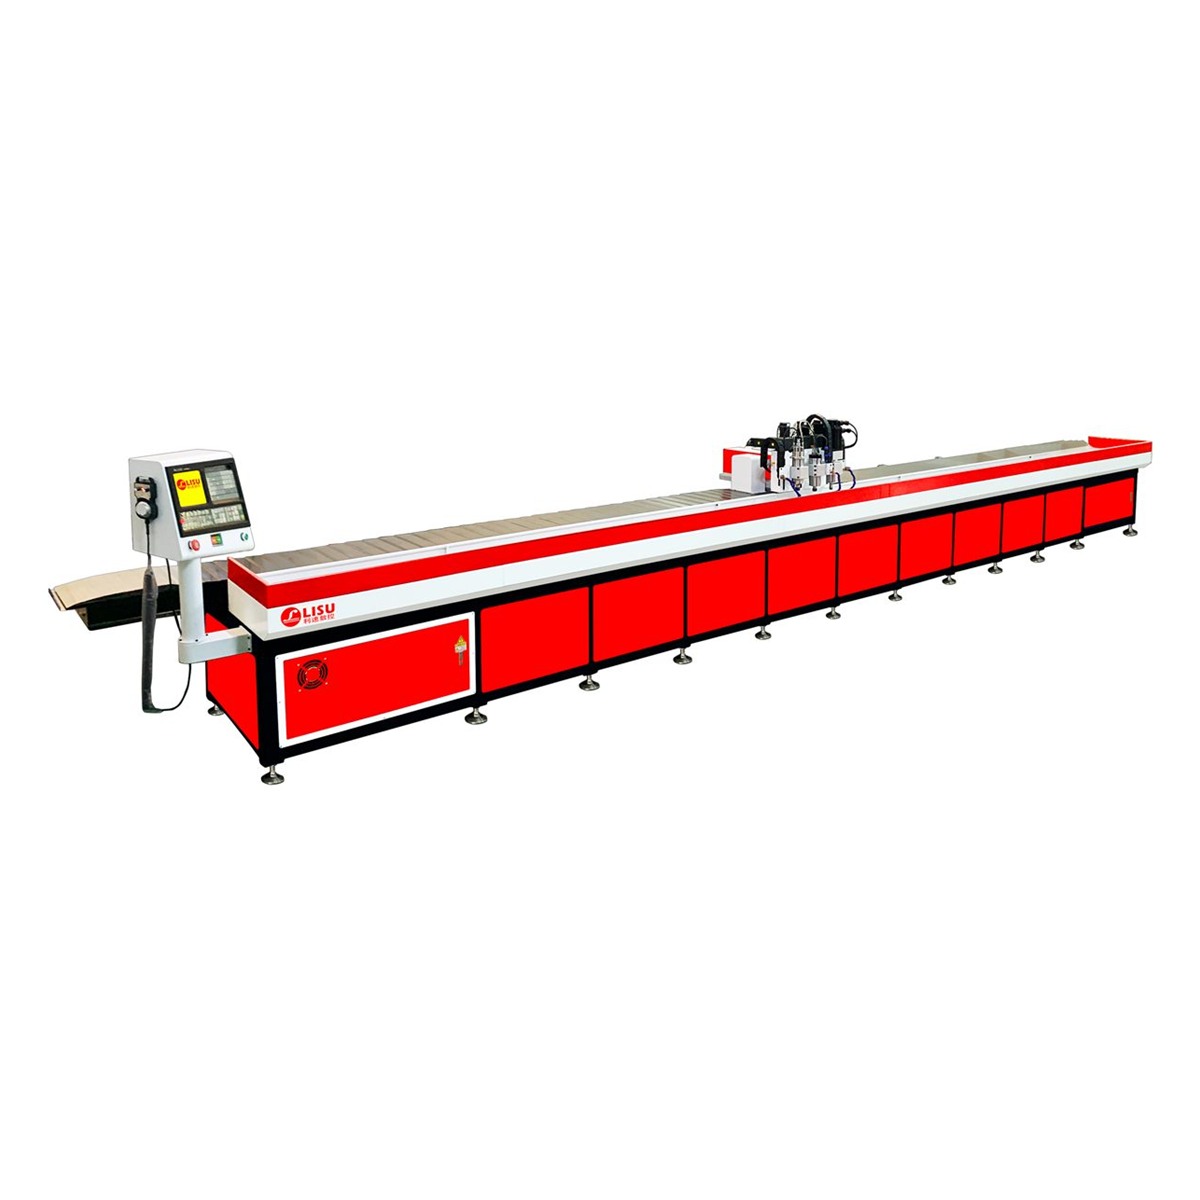
对于七米级长型材,例如电梯框架、铝型材加工,多工位方案能减少重复对刀。LS-7300G 三主轴数控钻攻铣复合机具备七米行程与三主轴,钻孔、攻牙、铣削可在同一台设备上完成,适合长型材的多工位批量加工,省去多台设备之间的转运与二次定位。
四、定制流程与验收要点
规范的定制流程通常是:需求沟通—工艺分析—方案与图纸确认—打样验证—生产装配—出厂验收—安装调试。其中打样验证最关键,用你的真实工件试加工,才能确认节拍、孔位精度和表面质量是否达标。
出厂验收建议明确几项可量化的指标:定位精度与重复定位精度、试件孔距误差、连续加工的尺寸稳定性、换刀与主轴运转状态。这些指标写进验收单,比口头承诺更可靠。利速数控成立于2002年,整机质保1年,售后24小时响应,支持非标定制与免费打样,可先打样再定机型。
五、常见问题
定制周期会不会很长?取决于改动范围。行程加长、主轴数量、工装夹具属于常见定制项,改动越小周期越短;建议在方案阶段把未来一两年的产品变化一并考虑,避免二次改造。
标准机加装夹具能否替代定制?若工件尺寸与行程匹配、仅装夹方式不同,加装工装即可;一旦涉及行程、主轴数量或多面加工,就应走定制路线,否则刚性或效率会成为瓶颈。
欢迎联系利速数控咨询,电话 136-5025-9051 黄小姐,说明工件尺寸、孔位要求与批量节拍,我们可协助评估机型并安排免费打样,支持非标定制。