管类零件的孔位加工和板材钻孔不是一回事。钻头接触的是圆弧面,入钻瞬间容易偏滑;管壁通常较薄,夹紧力稍大就压变形;长管又受行程限制,往往需要二次装夹,误差一累积,两端孔位就对不上。因此,选管类钻孔机时,先把自己的管件长度、壁厚、孔位分布理清楚,再谈配置,比单看报价更实际。
一、管件钻孔的三个实际难点
1. 圆弧面入钻偏滑
管外壁是曲面,麻花钻直接下刀时,钻尖只有一个点接触,容易顺着弧面滑开,造成孔位偏移、孔口翻边。常规做法是先打中心钻定心,或者选用短而粗的钻型来提高刚性;对应到机床,则要求主轴刚性好、Z轴进给平稳,能实现定心、钻孔的分段进给。
2. 薄壁让刀与变形
壁厚 3mm 以下的管件,夹紧力过大就会椭圆化,钻穿瞬间还容易出现让刀、孔口撕裂。这时工装比机床更关键:V型铁配合软爪、增大贴合面积、把夹紧点放在孔位附近,都是常用办法。
3. 长管装夹与接刀
六米、八米的长管,如果机床行程不够,只能一头加工完再调头。两次装夹的基准不重合,两端孔位的同轴度很难保证,这也是长管加工最容易被低估的成本。
二、按管件长度与工序选机型
利速数控在管类、型材类加工上常被问到的机型有三款,分别对应不同长度段和工序组合,也是管类钻孔机最常见的三种配置思路。
三米以内长管:钻攻一次装夹完成
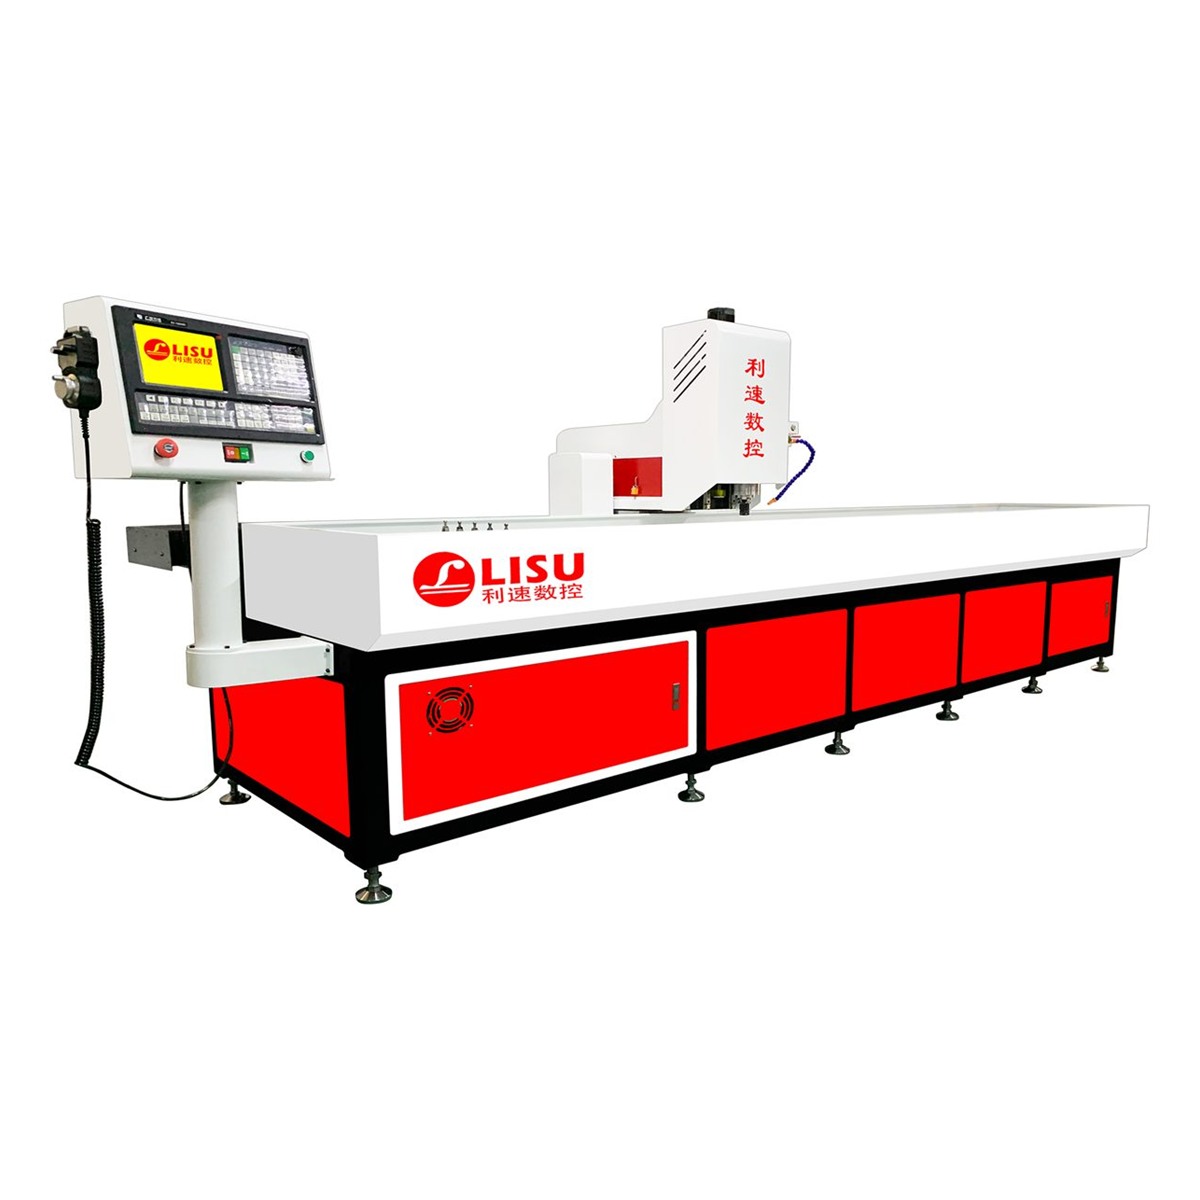
LS-3040T 三米超长行程自动换刀钻孔机适合长型材与长管件加工。三米行程让整根管件一次装夹到位,不必中途挪料;自动换刀意味着钻头、丝锥能在同一程序里切换,钻孔后直接攻牙。对于薄壁管或高强度钢管,还可以选配热熔攻牙:靠摩擦热在孔口形成凸起的衬套再成形螺纹,避免薄壁攻牙时丝锥折断、牙型不完整。
六米以上超长管:双系统两端同时加工
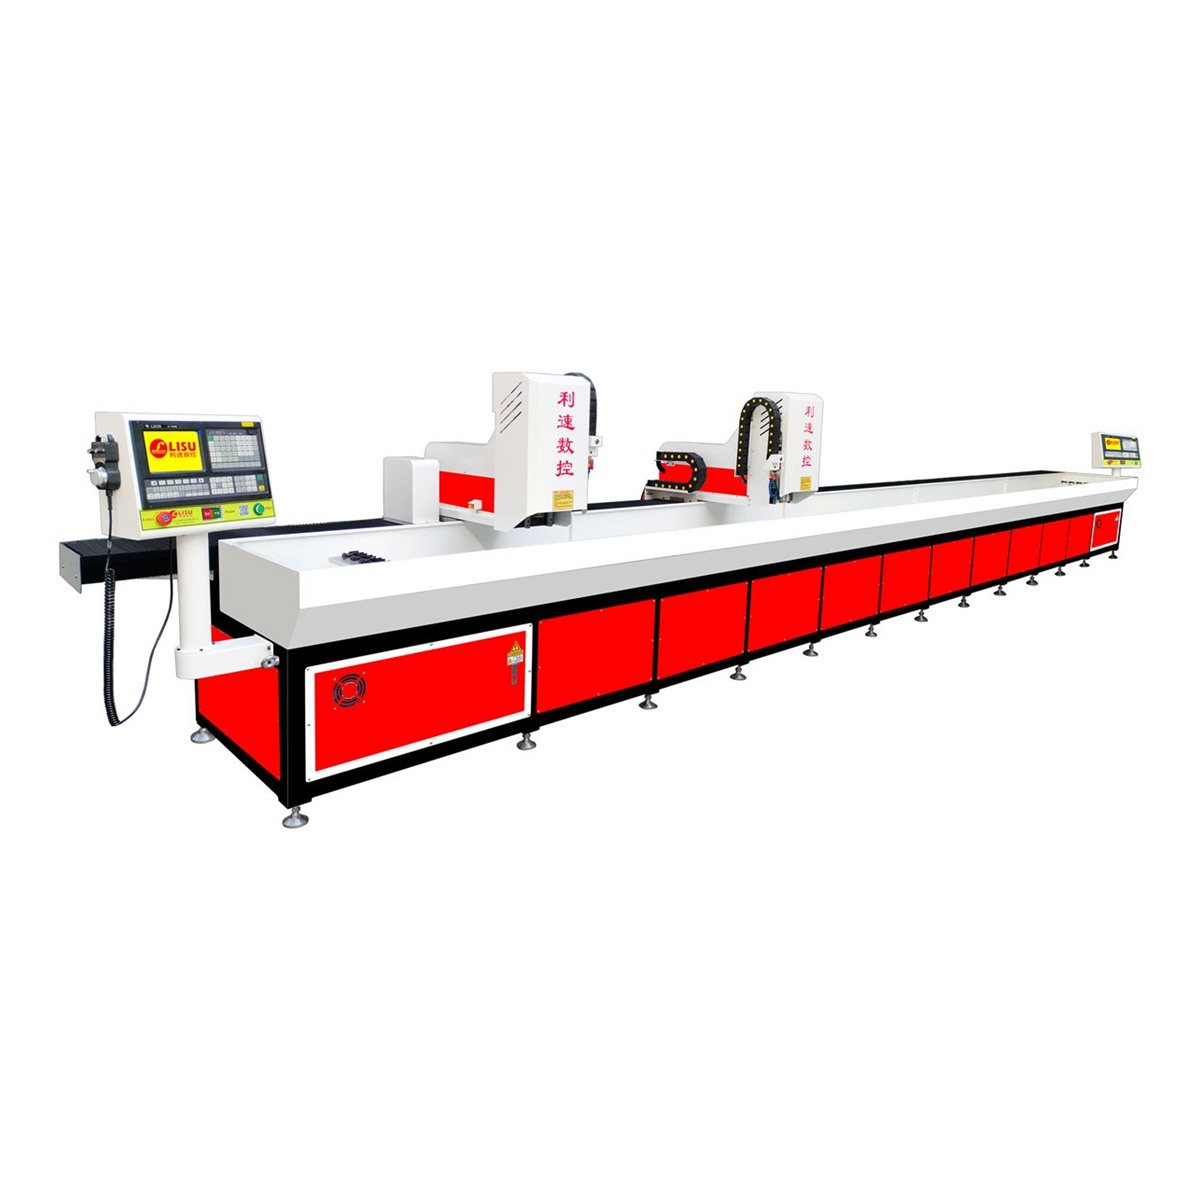
管件超过六米,单靠加长行程并不经济。LS-8040ST 双系统自动换刀数控钻孔机采用八米双系统双主轴结构,两个系统可以联机同加工一件,也就是一根长管两端同时钻孔,基准一次建立,两端孔位的一致性由机床保证;也可以分开单独加工,相当于两台设备各干各的活,小批量多规格时切换更灵活。
大口径管板、法兰与焊接管架
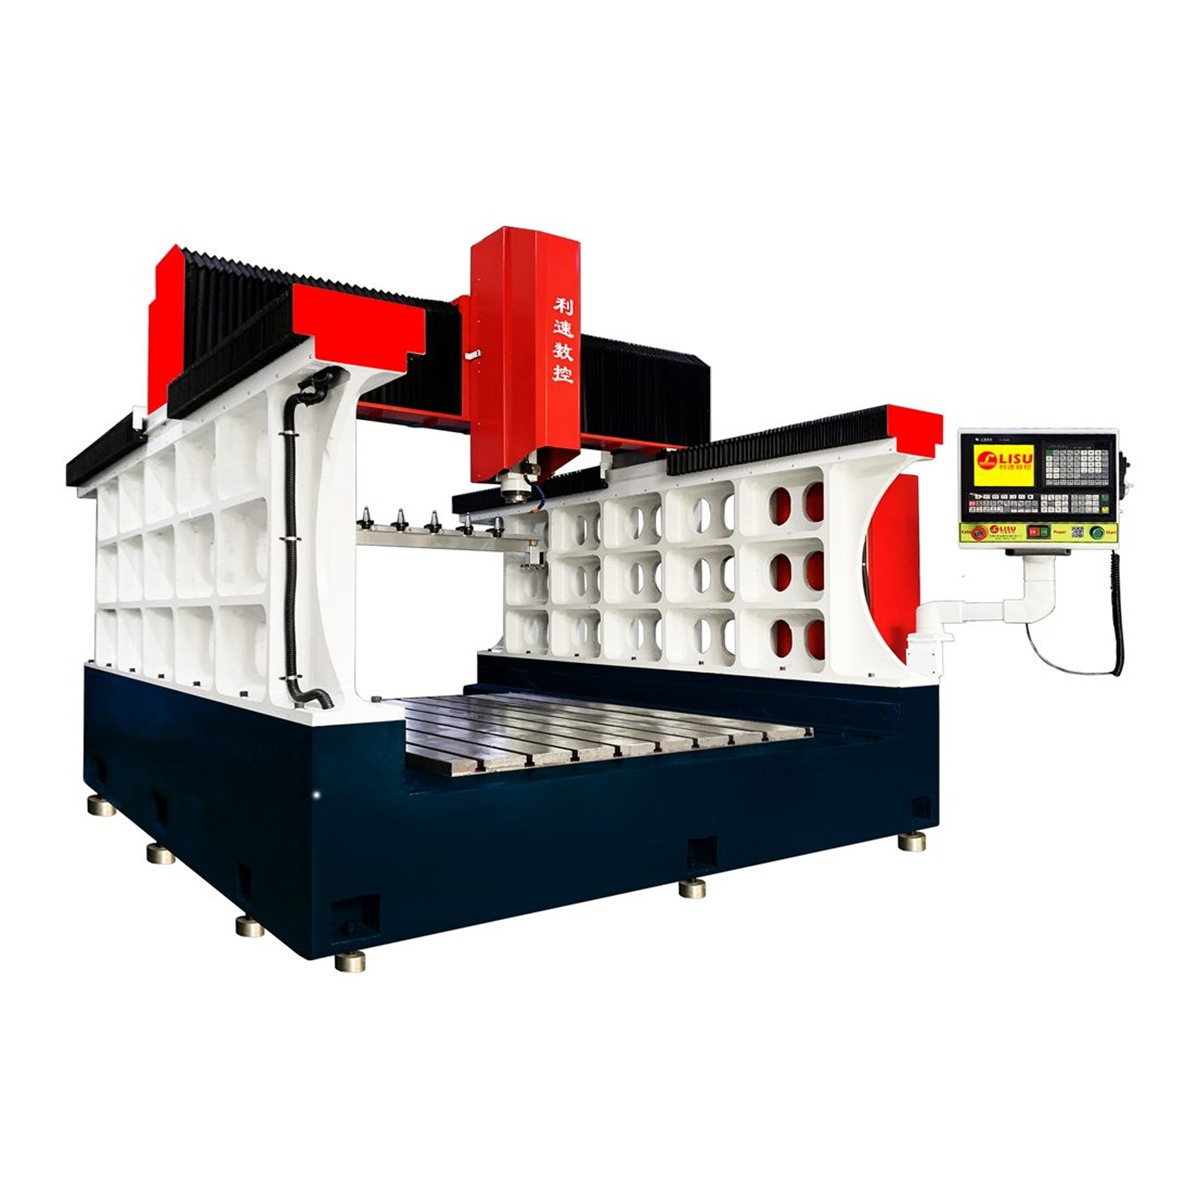
管板、法兰盘、管接头座这类零件,孔位分布在端面上,尺寸大、重量重,更适合龙门结构。LS-2216Z 龙门型机身铸件专用钻攻机是动梁式自动换刀钻攻机,铸件机身吸振性好,适用于大型钢架、模具、法兰、变速箱外壳等工件的粗精加工,管类配套件中常见的大法兰、管板都能覆盖。
三、管类钻孔机选型要问清的几件事
- 有效行程:按最长管件加上两端夹具余量来算,不要卡着极限尺寸选。
- 是否自动换刀:孔位多、需要钻—扩—攻多道工序时,自动换刀省下的是反复对刀和人工换刀的时间。
- 攻牙能力:普通刚性攻牙和热熔攻牙针对的材料、壁厚不同,要按自己的管件材质确认。
- 装夹方案:V型铁、卡盘、专用工装能否随机配套,直接影响首件调试时间。
- 排屑与冷却:管件多为通孔加工,切屑能否顺畅排出,关系到深孔位的孔壁质量。
- 程序导入:能否直接读取图纸孔位坐标生成程序,多规格小批量时差别很明显。
四、工艺上的两点提醒
一是薄壁管尽量把钻孔和攻牙放在同一次装夹内完成,二次装夹会重新引入定位误差;二是长管加工前先确认支撑,中间悬空段要有辅助托架,否则进给时的振动会直接反映在孔壁上。管类钻孔机的选型说到底是一道匹配题:管件长度决定行程,工序组合决定刀库和主轴,材质与壁厚决定攻牙方式。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),我们可以按您的管件图纸评估装夹与工序方案,支持免费打样与非标定制。整机质保 1 年,售后 24 小时响应。