铝型材在门窗、自动化设备框架、流水线工作台、办公家具上用量很大,而每一根型材几乎都离不开钻孔和攻牙这两道工序。铝材软、导热快、粘刀性强,看似比钢材好加工,实际生产中却经常出现孔口翻边、丝锥粘铝、牙纹滑丝、薄壁件被夹具压变形等问题。想把铝型材钻孔攻牙做稳定,设备选型与工艺参数要一起考虑,不能只盯着“能不能钻得动”。
一、先看加工位置,再定机床结构
铝型材的孔位大致分三类:端面孔、侧面孔和长料上的多孔位排孔。端面攻牙常见于型材对接、堵头安装;侧面孔多见于框架连接件、滑块固定;长料排孔则多出现在自动化设备导轨梁上。
- 端面与侧面加工为主、工件需要立着或躺着装夹时,卧式结构更省力,主轴水平进给,排屑顺畅,操作者视野也好。
- 两端都要加工的长型材,用单头机要翻面两次,二次装夹容易造成同轴度偏差,此时双端同时加工的机型更合适。
- 截面大、孔位分布在不同高度的型材,可考虑龙门结构,工件一次装夹,主轴沿多个方向移动。
二、转速、进给与排屑:铝件加工的三个关键
1. 主轴转速
铝材切削速度高,钻孔时转速偏低容易粘刀,偏高又会让小径丝锥快速磨损。实际生产中,钻头直径越大,转速应相应下调;攻牙则要按螺距匹配进给,保证主轴每转一圈进给量等于螺距,否则牙纹会被拉伤。数控系统能自动匹配攻牙进给,比手动攻牙机稳定得多。
2. 润滑与排屑
铝屑轻、易缠绕,干切时切屑常堆在孔口,回刀时被重新带入孔内,造成孔径超差。建议在夹具附近加装吹气或微量润滑,让切屑及时离开加工区。攻牙时更要注意润滑,丝锥一旦缺油,几件之内就会出现粘铝、烂牙。
3. 装夹与压紧力
铝型材壁厚常在 1.2~3mm 之间,压板力过大就会出现凹陷。可用软爪、聚氨酯压块或专用型材夹具,把压紧点放在有加强筋的位置。长料还要考虑两端支撑,避免加工中下垂导致孔位偏移。
三、按批量与工件形态选机型
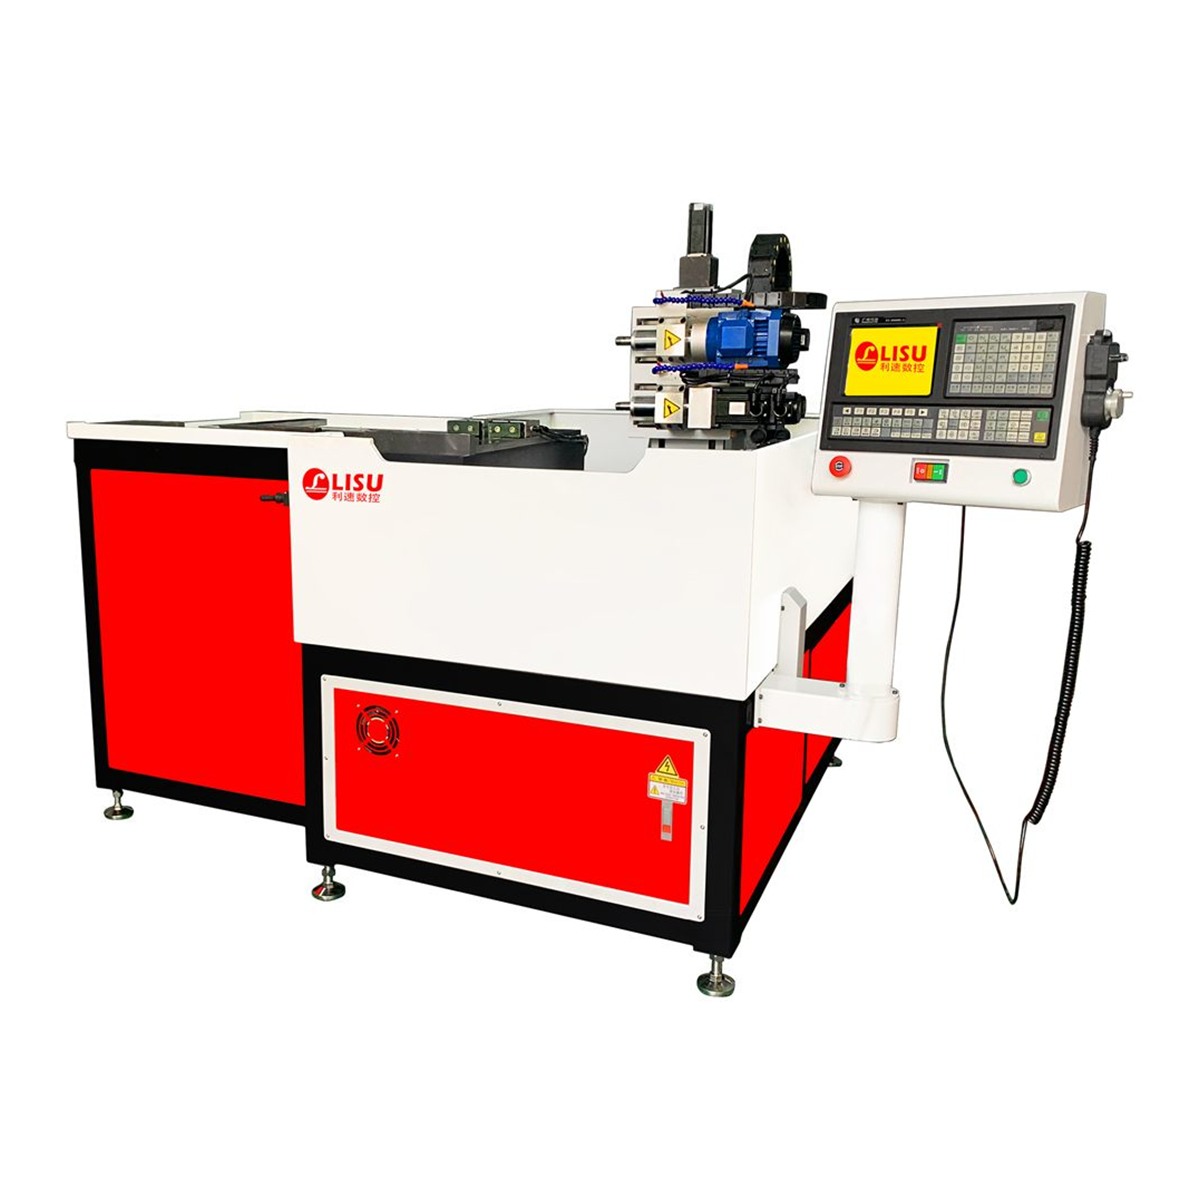
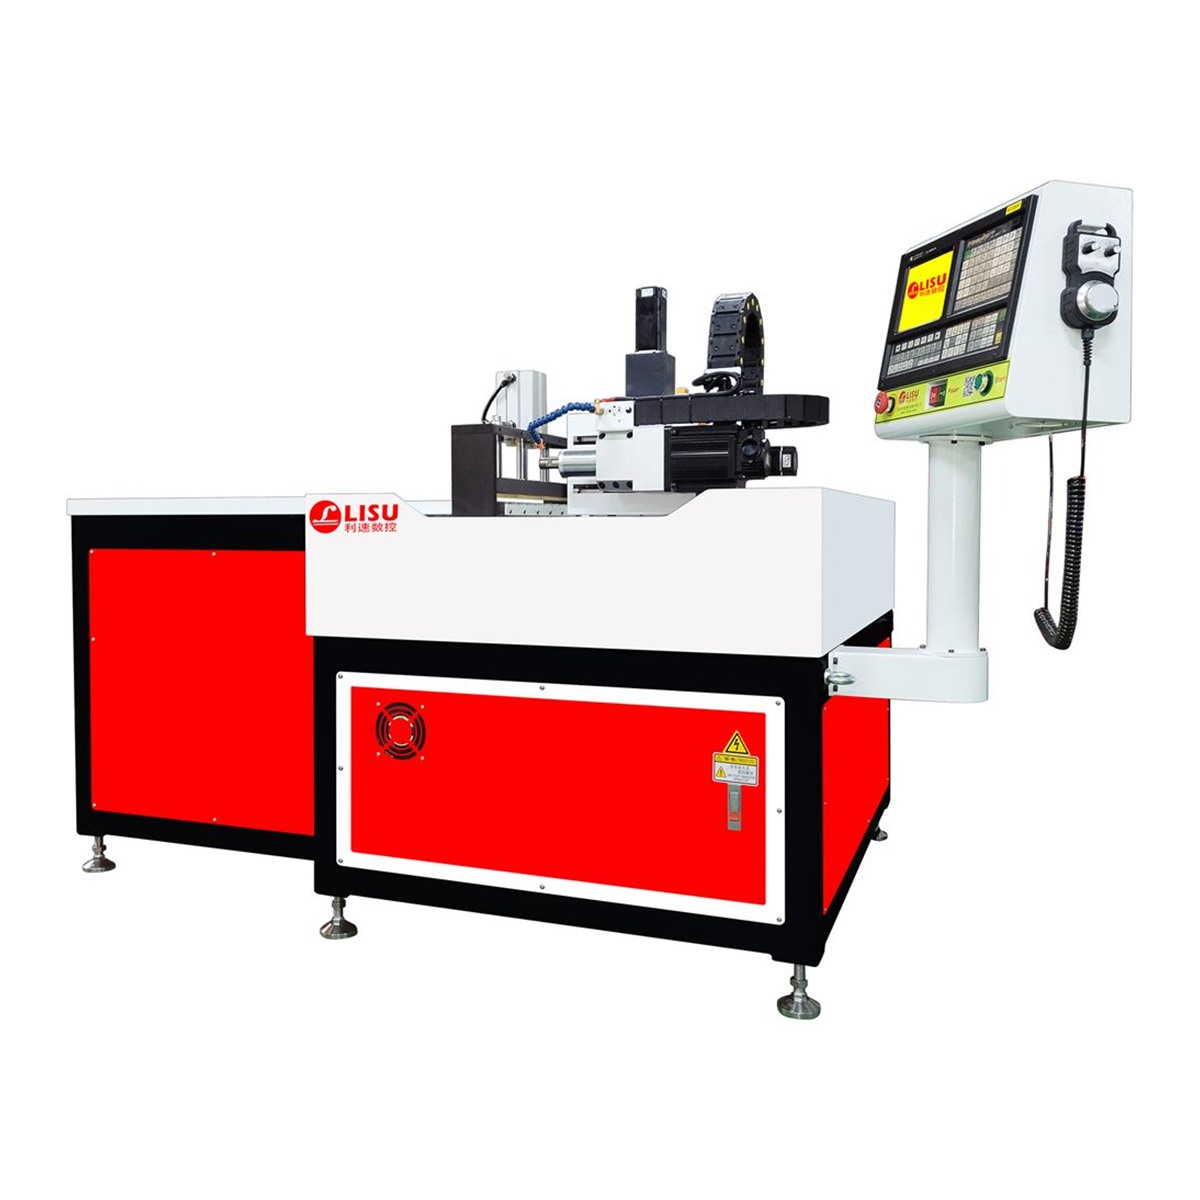
小批量、多规格的加工场景,换型时间比节拍更重要。像LS-1000W 卧式钻孔攻牙机这类专利卧式机型,工件侧面装夹后可直接完成钻孔与攻牙,适合各类金属与非金属材料的侧面加工,也便于频繁更换夹具。
如果工件主要是办公家具型材、铝型材、铝滑块的侧面或端面攻牙,可以关注LS-1000M 卧式攻牙机,它正是针对这类五金件的攻牙需求设计,主轴水平布置,端面攻牙时排屑方向朝下,不容易积屑。
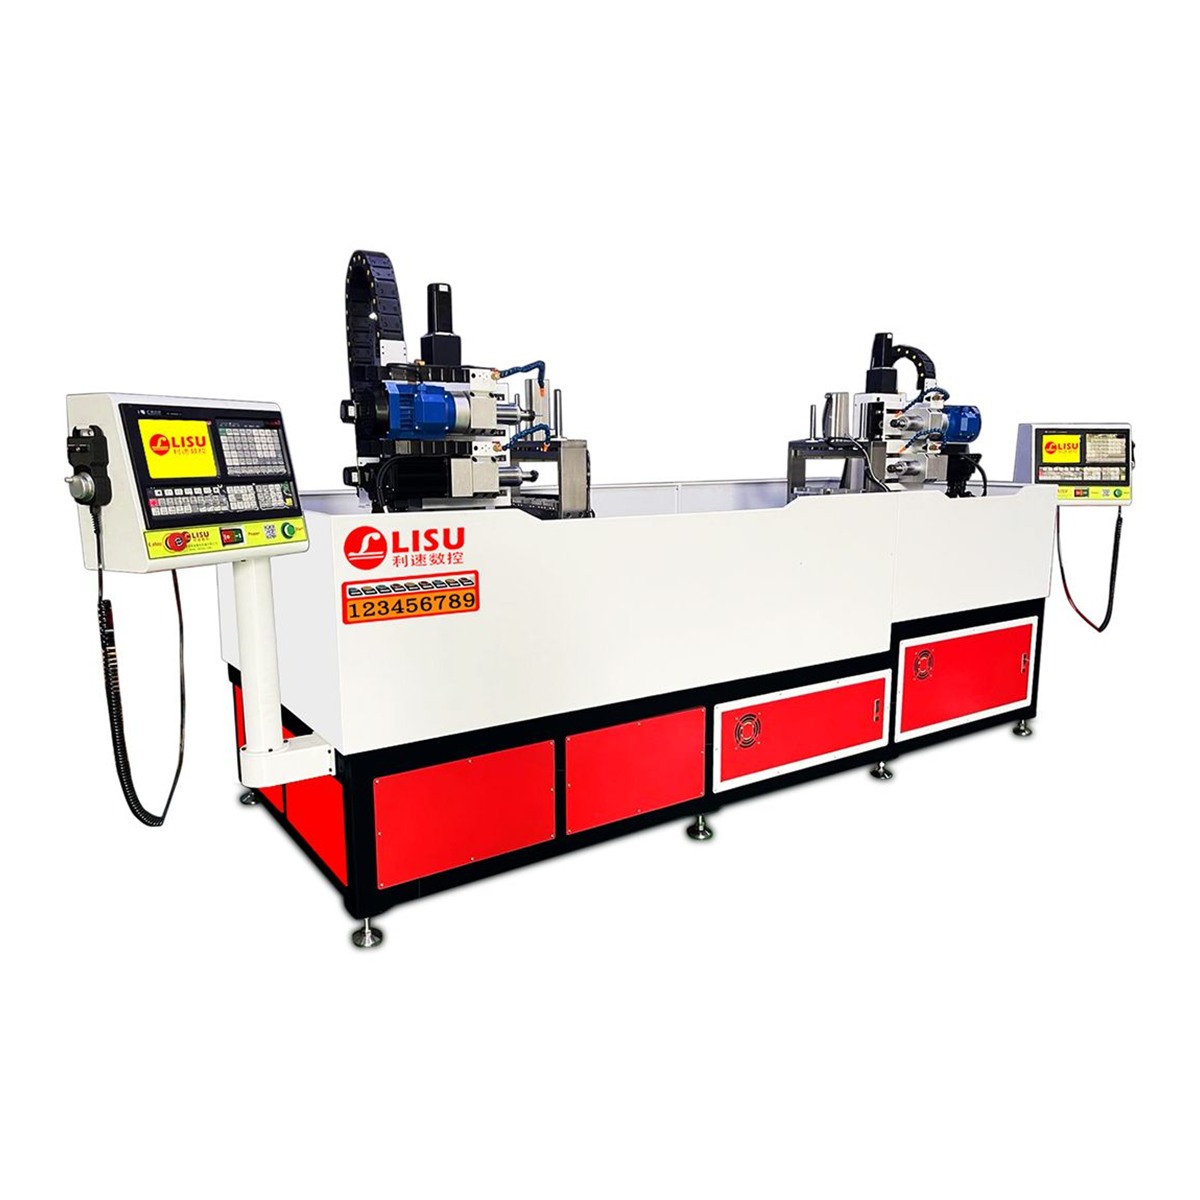
批量较大、且型材两端都要钻孔攻牙的场合,翻面装夹会明显拖慢节拍。LS-3000W 双系统数控钻孔攻牙机采用双系统双端面加工,一键启动后两端同时加工,效率相比单头翻面方式有明显提升,适合流水线框架、货架立柱这类两端对称的工件。
四、验收时值得关注的几个细节
- 连续加工 30 件以上,抽检孔位尺寸与牙纹通止规,看是否稳定,而不是只看首件。
- 观察切屑形态,铝屑应为短卷状或碎屑状;若出现长条缠绕,说明进给与转速匹配不理想。
- 检查换型时间,夹具是否免调整、程序是否可存储调用,直接影响小批量订单的成本。
- 确认售后响应与备件供应,丝锥夹头、主轴易损件能否快速到位。
铝型材钻孔攻牙看起来是常规工序,真正拉开差距的是稳定性与换型效率。利速数控自 2002 年成立以来专注数控钻孔机、攻牙机及钻攻铣复合设备,整机质保 1 年,售后 24 小时响应。
欢迎联系利速数控咨询(136-5025-9051 黄小姐),支持免费打样与非标定制,可带工件到厂试机,也可先寄样验证工艺方案。