在东莞找数控钻孔机厂家,很多采购第一步是问价格,第二步才问参数,结果样机到厂后发现行程不够、换刀太慢或者装夹方式不匹配。其实更稳妥的顺序是:先把自己的工件尺寸、孔位密度、材质和批量讲清楚,再让厂家推荐机型。作为在东莞扎根多年的数控钻孔机厂家,利速数控(LISU)从 2002 年开始做钻孔、攻牙类设备,下面按常见加工场景拆解选型思路,供正在比价的采购参考。
场景一:平面小件、批量稳定,优先看操作效率
五金冲压件、面板、散热片、铝型材端面这类工件,特点是外形规整、孔位以平面坐标分布、批量较大。此类加工对设备的核心要求不是行程,而是编程速度与换料节奏。若工件装夹一次只需几分钟,而调机编程却要半小时,实际产能会被反复吃掉。
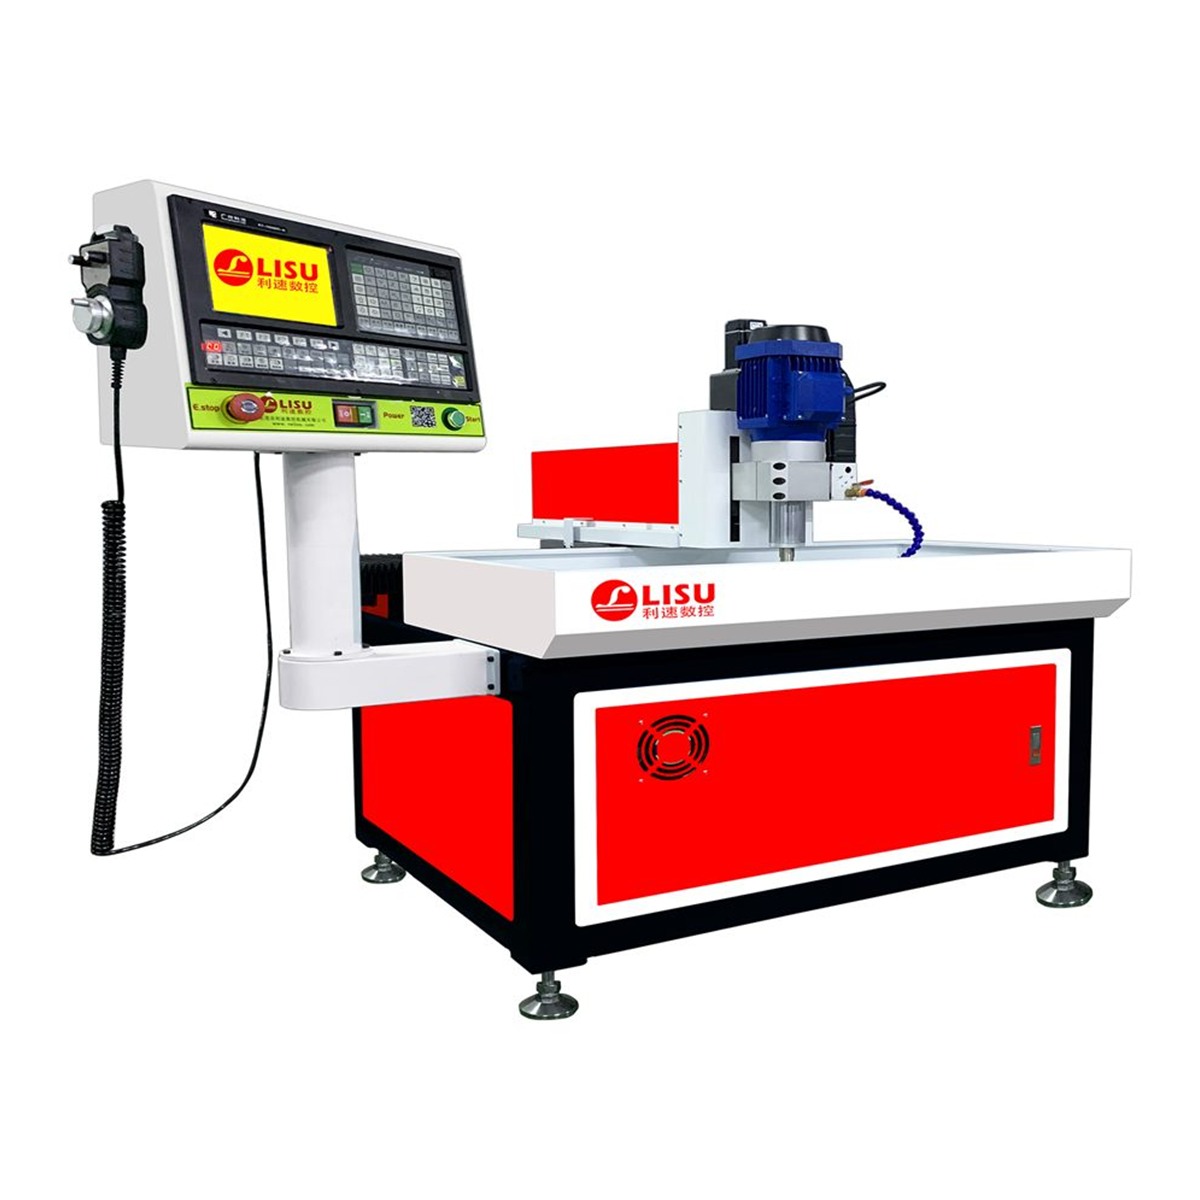
这一场景可以看 LS-7030 数控钻孔机:经典畅销机型,面向平面工件钻孔加工,操作界面简单,新员工上手快,适合以稳定批量为主、预算有限的中小加工厂。选型时建议带 3 到 5 件代表性工件到厂试钻,重点观察定位重复精度和钻孔毛刺情况,而不是只看参数表上的最大孔径。
场景二:长行程、多刀具、管类工件,看换刀与扩展性
当工件长度超过一米,或者一个零件上同时有钻孔、攻牙、倒角多道工序时,人工换刀就成了瓶颈。此时应关注自动换刀能力、行程余量与可扩展轴。行程要留出夹具和避让空间,不能按工件净尺寸刚好选;扩展性则决定设备能不能跟着订单变化走。
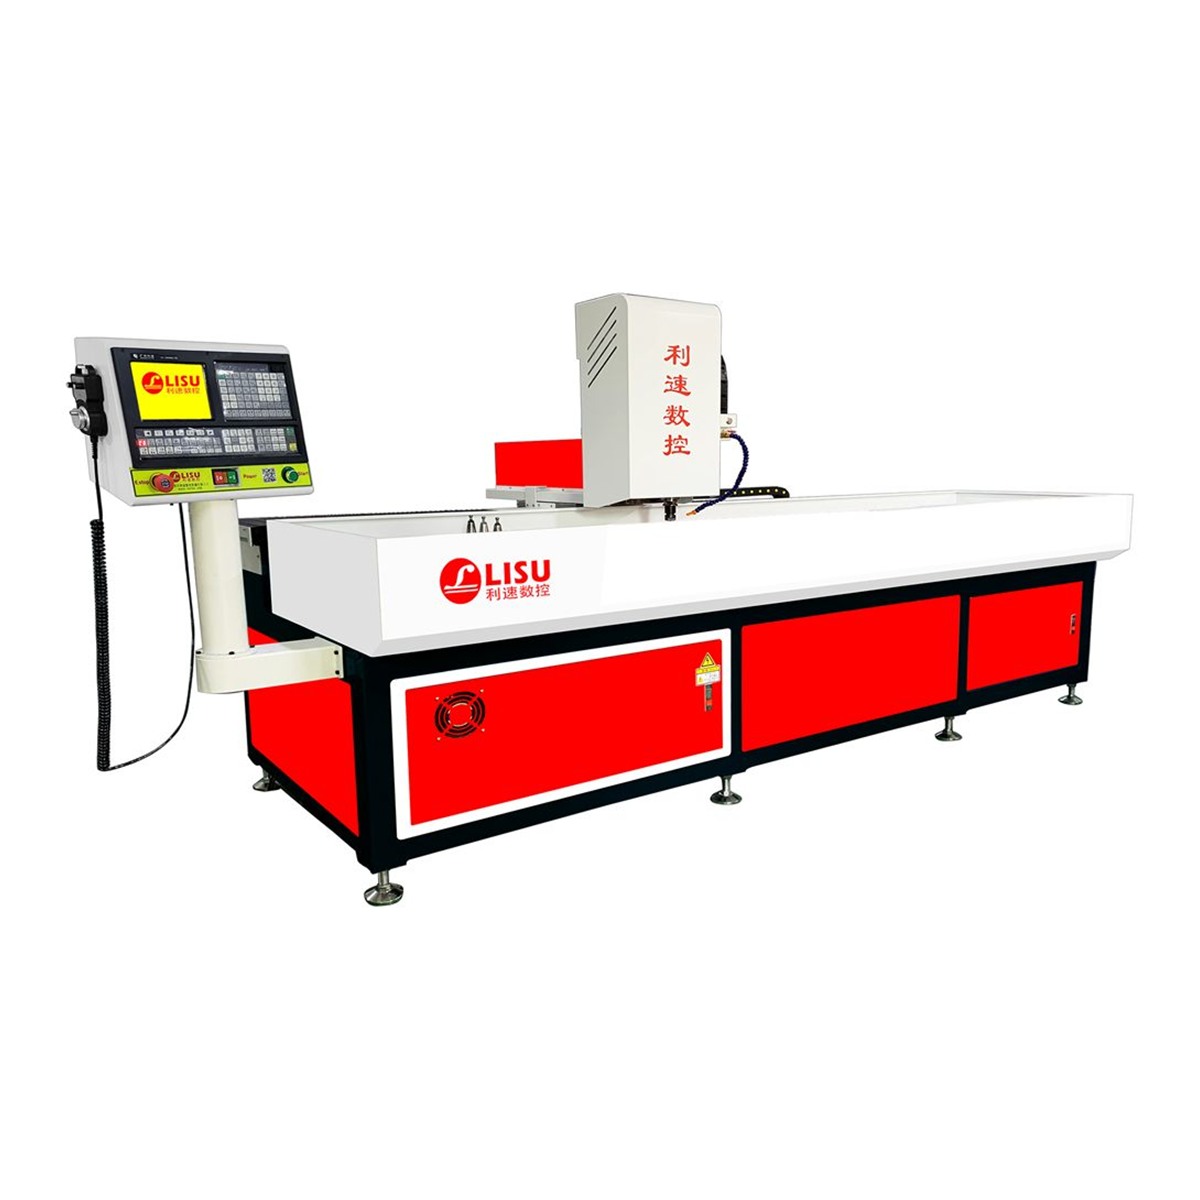
对应机型是 LS-2040T 自动换刀钻孔机:两米行程,支持自动换刀,可做热熔攻牙,加装旋转轴后能实现管类工件 360° 加工。像健身器材管件、护栏立柱、汽车配件支架这类既有长料又有斜向孔位的零件,用一台设备衔接多道工序,能减少二次装夹带来的累积误差。与厂家沟通时,把管径范围、壁厚和最长的料一次说明,方便确认旋转轴与夹持方案。
场景三:大幅面板材,看结构与一体成型能力
铝单板、机架大板、模具底板、非标钣金件这类大幅面工件,难点在于跨距大时的稳定性。龙门跨度越大,横梁刚性、双驱同步与传动精度越关键,否则同一块板上不同位置的孔深容易出现偏差。
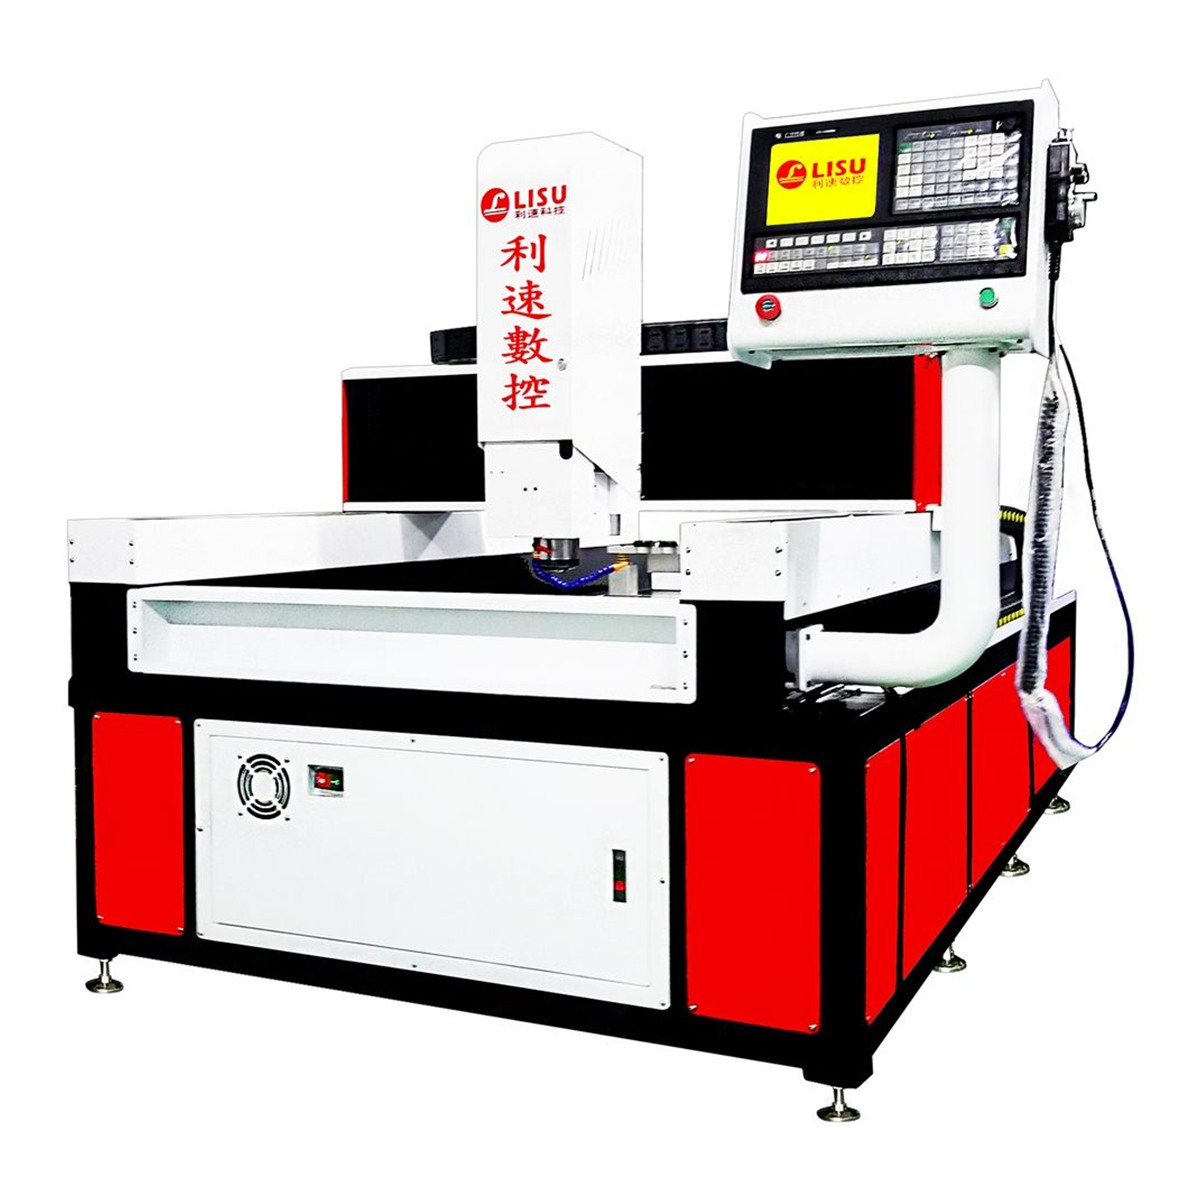
LS-1580T 大幅面龙门型自动钻攻机 采用龙门结构,钻孔、攻牙、倒角可以在一次装夹中完成,双驱同步传动更稳定。对多工序板材来说,一次装夹完成三道工序,意义不只是省人工,更在于避免反复找正造成的孔位偏移。
考察东莞数控钻孔机厂家的几个实务要点
- 打样验证:拿真实批量工件打样,看节拍、孔壁粗糙度和攻牙通止规结果,比看样册有效得多。
- 行程与夹具余量:确认 X/Y/Z 行程、工作台承重与夹具预留空间,避免设备到场后装不下。
- 系统与资料:问清数控系统型号、程序存储方式、是否支持后续加装轴,以及操作手册与培训安排。
- 售后响应:钻孔机属于生产设备,停机会直接影响交期。利速数控整机质保 1 年,售后 24 小时响应,这一点比低价更值得写进评估表。
- 非标能力:特殊夹持、加装轴、多工位等需求,要看厂家能不能出具方案图,而不只是口头承诺。
报价之前,把这几个信息准备好
与东莞数控钻孔机厂家沟通时,若能一次提供工件材质与厚度、最大外形尺寸、孔的数量与孔径范围、是否需要攻牙、日产能目标、现有上下料方式,厂家就能较快给出机型建议与工装方案。信息给得越具体,选型偏差越小,后期改造成本越低。
利速数控主营数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机、钻攻铣复合机,支持非标定制与免费打样。欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),带件试钻或提供图纸评估均可,我们会按实际加工场景给出机型与工艺建议,而不是只报一台机器。