管材环向钻孔,指的是在圆管、方管或异型管的圆周方向上加工一圈或多组孔位,常见于护栏立柱、法兰接管、换热器筒体、传动轴套管、健身器材框架等零件。与平板钻孔相比,环向孔的核心难点不在于“钻得动”,而在于孔位的角度、同轴度与中心高能否稳定一致。工件是圆弧面,钻头一接触就容易打滑偏位;管壁多为中薄壁,钻穿瞬间轴向力突降,极易造成毛刺翻边和管壁凹陷。因此,管材环向钻孔的工艺方案往往需要从装夹、刀具、设备行程三个方面一起考虑。
一、环向孔加工的三个现实难点
1. 圆弧面定心与入口偏斜
钻头在平面上有钻尖定心,但在圆柱面上,接触点只是一条切线的极小区域。若没有预钻中心孔或使用定心钻,普通麻花钻很容易沿管壁滑移,导致孔位偏移、孔口呈椭圆。常见做法是先用小规格定心钻或平底钻点窝,再换主钻头贯通;也有车间采用圆弧面专用钻尖角度的刀具,减少入口跑偏。
2. 薄壁变形与出口毛刺
管壁在夹紧力与轴向推力共同作用下会产生弹性变形,尤其是不锈钢薄壁管和铝管。出口端若悬空,钻穿时材料被推挤而非切削,会形成明显翻边。工程上通常从两端入手:一是夹具采用弧形软爪或半圆抱瓦,把夹紧力分散到较大包覆面;二是控制进给,在接近钻穿时降速降进给,必要时加装芯棒或填充支撑。
3. 多孔位的角度一致性
环向孔的难点还在于“环向”本身——同一条管上往往有 2 孔、4 孔甚至整圈均布孔。如果靠人工划线、逐孔翻转装夹,累积误差会很快放大,角度偏差直接影响后续与法兰、支架的装配。稳定的做法是让设备具备分度能力:或用数控回转轴带动工件旋转分度,或用双主轴、多工位布局一次装夹完成对穿与均布孔加工。
二、设备选型:先看管长,再看孔位分布
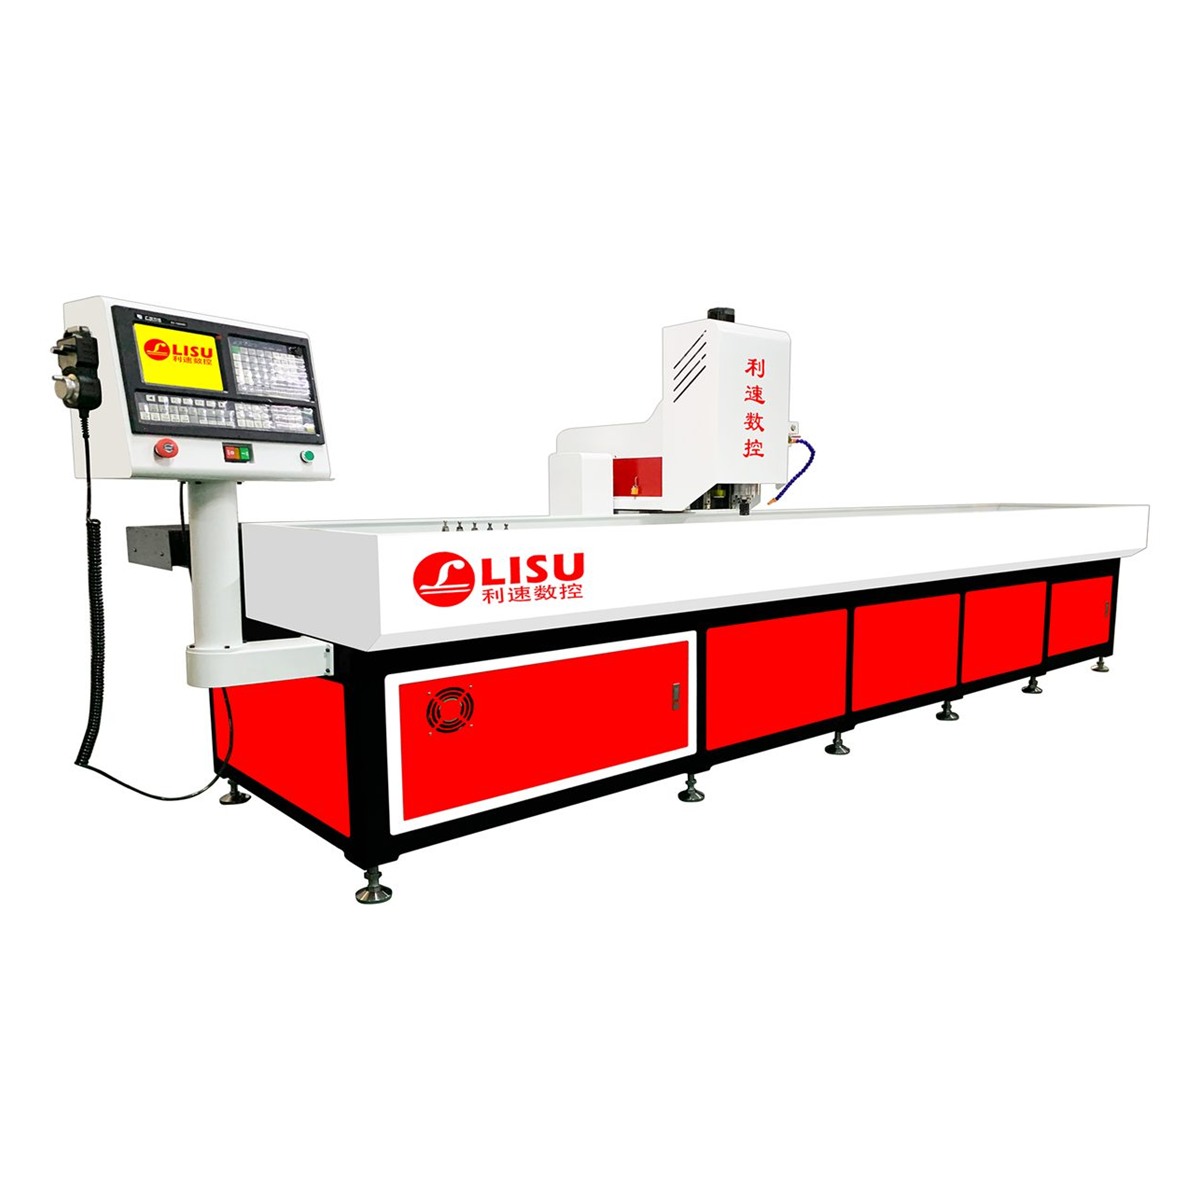
选型的第一判断依据是工件长度与批量。长度 3 米以内的长型材、护栏管、方管框架,建议选用三米超长行程的LS-3040T 自动换刀钻孔机,其工作台可覆盖整根型材,一次装夹完成沿管长方向的多组孔位加工,自动换刀让点窝、钻孔、热熔攻牙在同一程序内衔接,避免反复转序带来的二次定位误差。该机型支持热熔攻牙,对需要后续连接螺纹的管件较为实用。
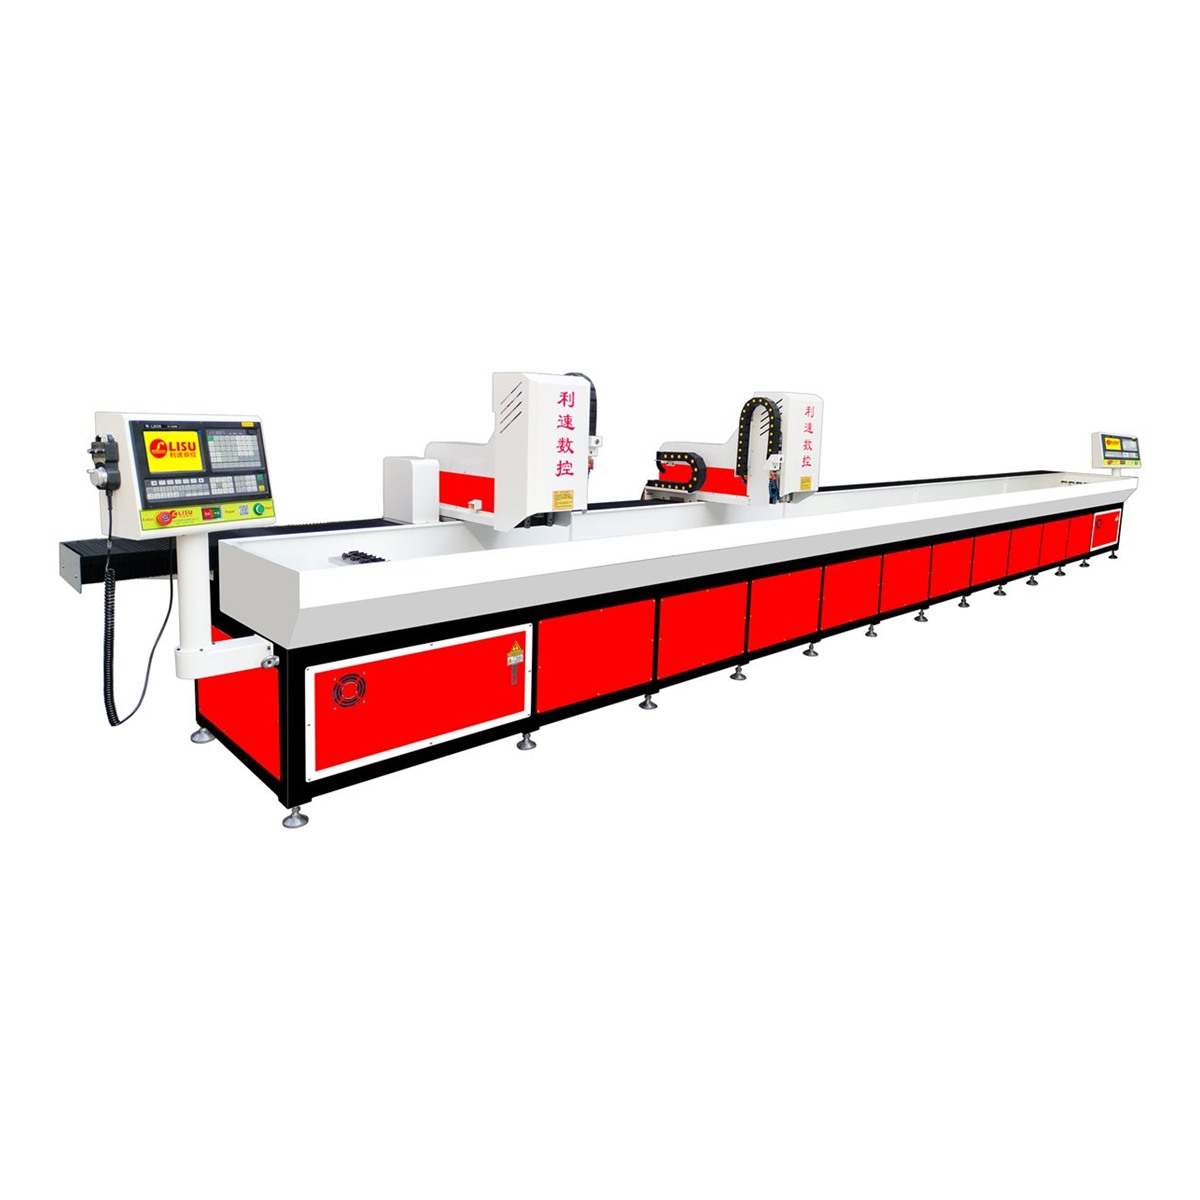
若管件长度达到 6~8 米,如路灯杆、大型桁架管、输送辊筒等,单台设备的行程往往覆盖不全。LS-8040ST 双系统自动换刀数控钻孔机采用八米双系统双主轴结构,两台系统既可联机同步加工同一根长管,也可分开各自加工短件,对既有长管环向钻孔需求、又不想让设备长期空置的车间比较合适。双主轴同步加工时,对穿孔的同轴度更容易保证。
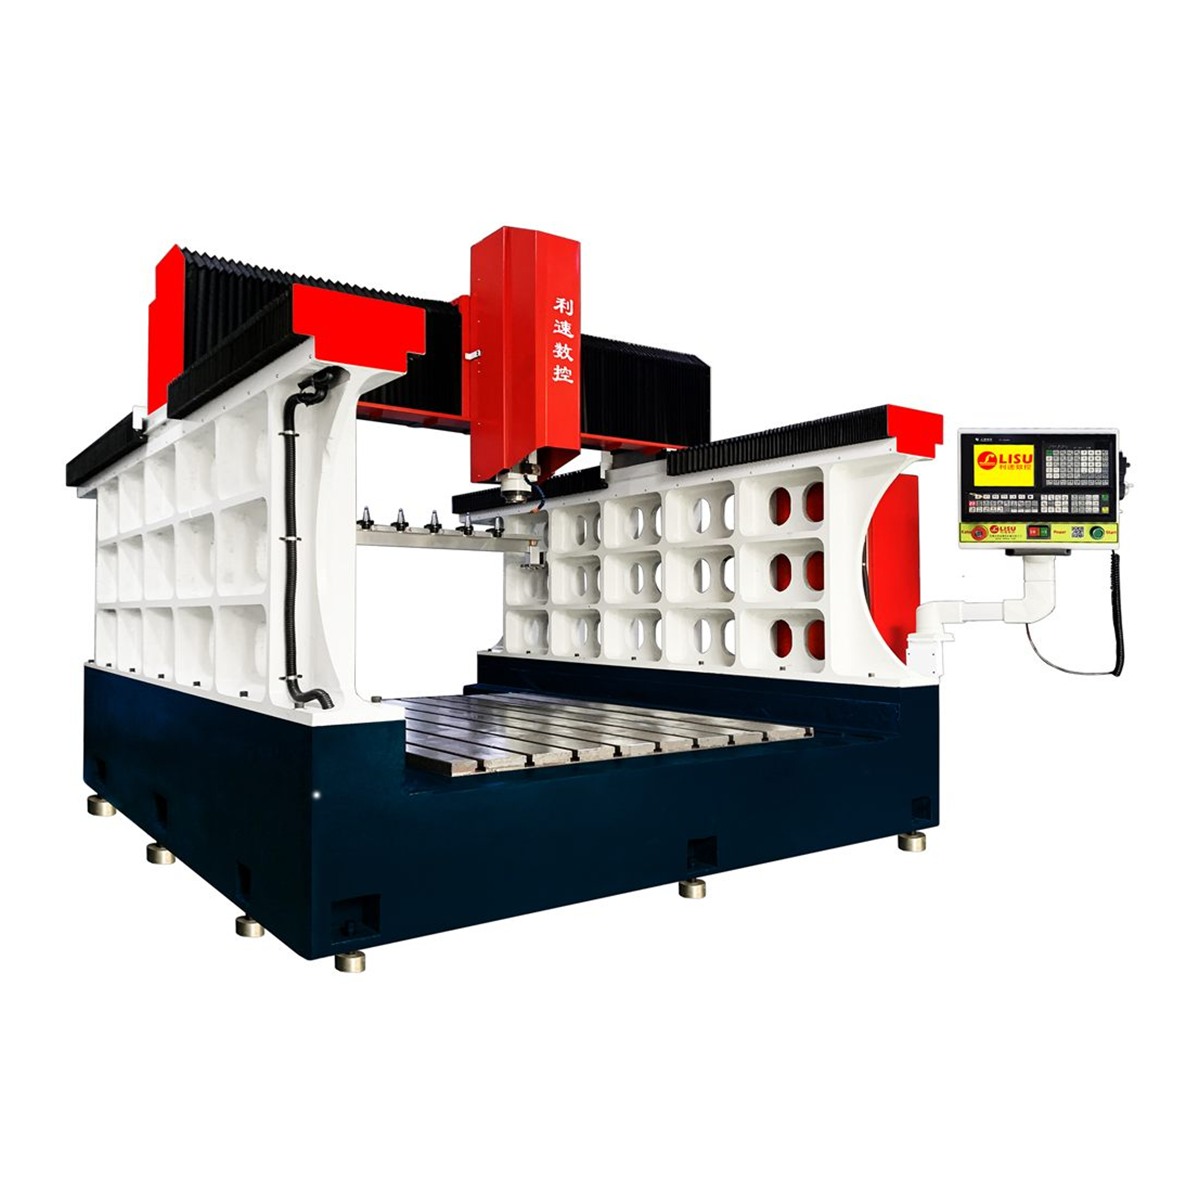
对于管壁较厚、孔径较大,或管件与法兰、管板焊接后整体加工的场合,刚性与主轴功率更关键,可考虑龙门型机身结构的钻攻设备。动梁式布局在大型钢架、法兰、模具类工件上应用较多,管件若装入焊接框架整体加工,也可纳入评估范围。
三、工艺落地的几条实用建议
- 先定基准面,再谈孔位:环向孔的角度基准应尽量取自管外圆本身或端面,避免以人工划线为基准。
- 夹紧力宁分散不集中:使用弧形抱瓦、V 型块加软垫,避免点接触压伤管壁。
- 钻穿段降参数:在程序中设置接近出口时的降速段,是控制毛刺最直接的办法。
- 批量件优先一次装夹:能在一台设备上完成点窝、钻孔、攻牙的,尽量不要拆成三道工序。
- 打样验证优于参数推演:不同材质、壁厚、孔径的切削表现差异大,正式投产前用实件试加工更可靠。
四、关于利速数控
东莞市利速数控机械有限公司成立于 2002 年,长期从事数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机与钻攻铣复合机的研发制造,产品覆盖长型材、大型钢架、法兰、模具等工件的钻孔攻牙加工。整机质保 1 年,售后 24 小时响应。针对管材环向钻孔这类工艺,可根据管径、管长、孔位分布与节拍要求做非标定制,包括夹具形式、行程配置与分度方式。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制,可先寄件试加工,再确定机型与工装方案。