在五金件、铝型材、办公家具和机械零件的批量生产中,攻牙往往不是最复杂的工序,却最容易成为产能瓶颈。选一台合适的数控攻牙机,重点是看工件怎么装夹、牙孔开在哪个面、批量与换型频率有多高,而不是比参数表上的数字谁更大。下面从工件、工艺、机型三个角度梳理选型思路。
一、工件特征决定机床结构
选型前先回答三个问题:牙孔在工件的正面、侧面还是端面?工件是长条形型材还是箱体类零件?一次装夹要加工几个孔、几种规格?
- 侧面与端面攻牙:如铝型材端头、铝滑块、办公家具五金件,孔轴线与工件长度方向平行,适合卧式结构,工件平放、主轴侧向进给,装夹稳定、排屑顺畅。
- 平面多孔攻牙:如法兰、盖板类零件,孔位分布在同一平面,适合立式主轴配合工作台移动,可连续完成多规格孔位。
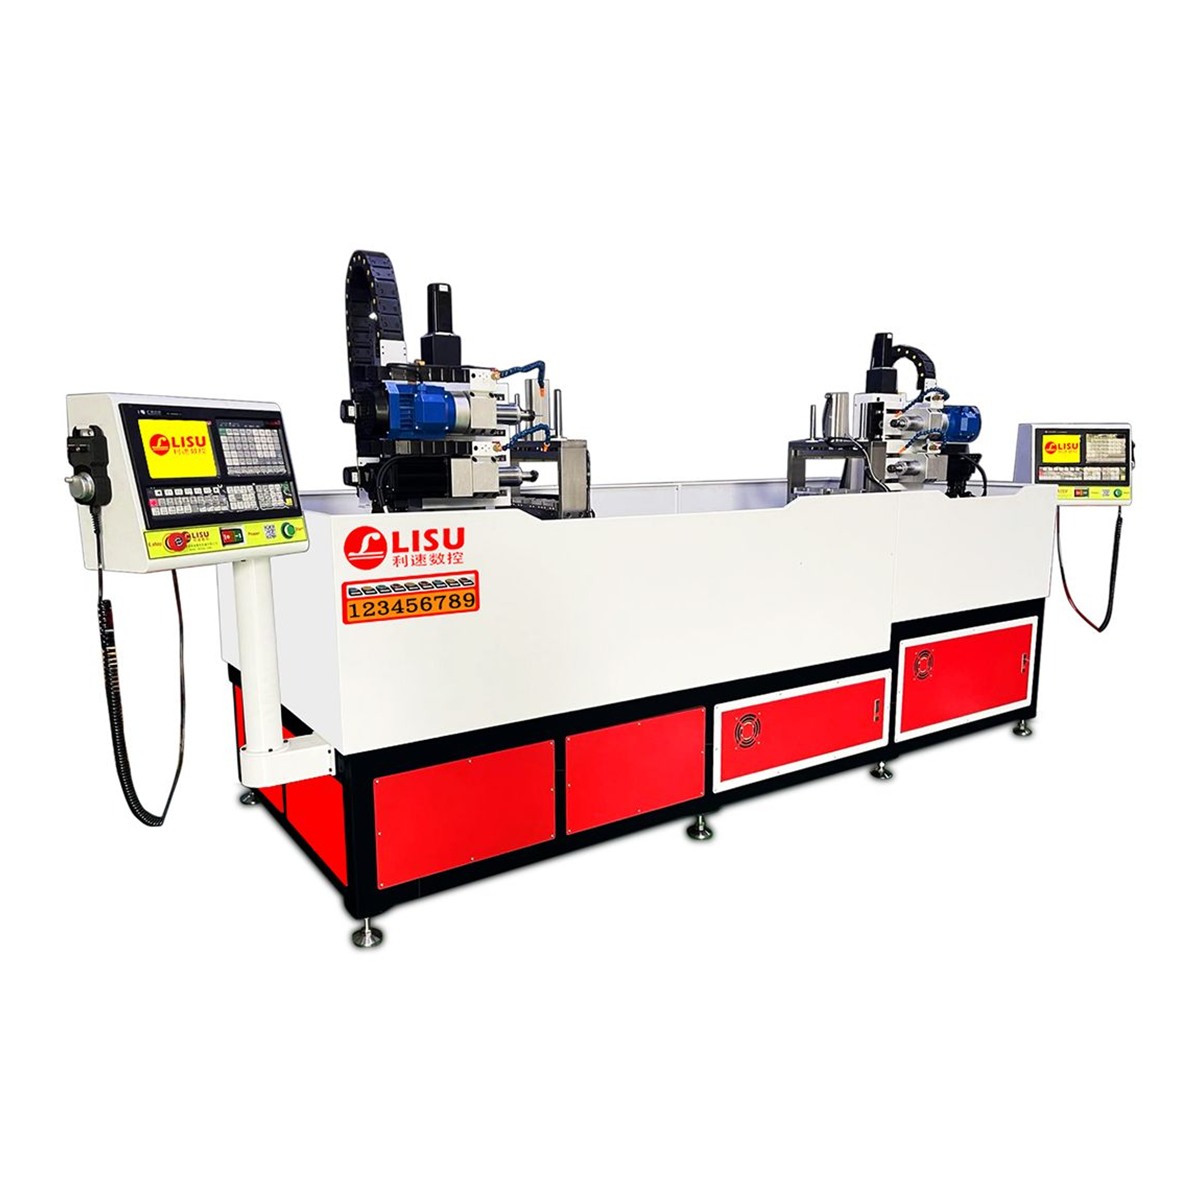
- 双端面同时攻牙:细长型材两端都有牙孔时,单端加工需翻面二次装夹,容易带来同轴度偏差与重复对刀时间,双系统机型可以避开这个问题。
二、数控攻牙机与普通攻牙机的工艺差别
普通攻牙机依靠机械靠模或凸轮控制行程,螺距由齿轮组或丝锥自身引导,换一种规格就要换一套传动件,调试时间长。数控攻牙机由伺服主轴与伺服进给联动,螺距、转速、攻深、退刀量都在程序里设定,换型时调用参数即可,适合多品种、小批量的生产节奏。
具体到工艺,有三点值得注意:
- 螺距同步:主轴转速与进给速度必须严格按螺距换算,否则丝锥承受附加轴向拉力,通止规检测容易超差,丝锥寿命也会明显缩短。
- 攻深与退刀:盲孔攻牙要留足攻深余量,退刀速度一般略高于攻入速度,减少丝锥牙面与工件牙面的摩擦。
- 排屑控制:铝件、铜件切屑易粘刀,宜加大切削液流量或配内冷,并在程序中安排断屑退刀,避免二次攻入时挤屑。
三、按加工场景匹配机型
以利速数控的产品线为例,三种典型结构对应三类场景:
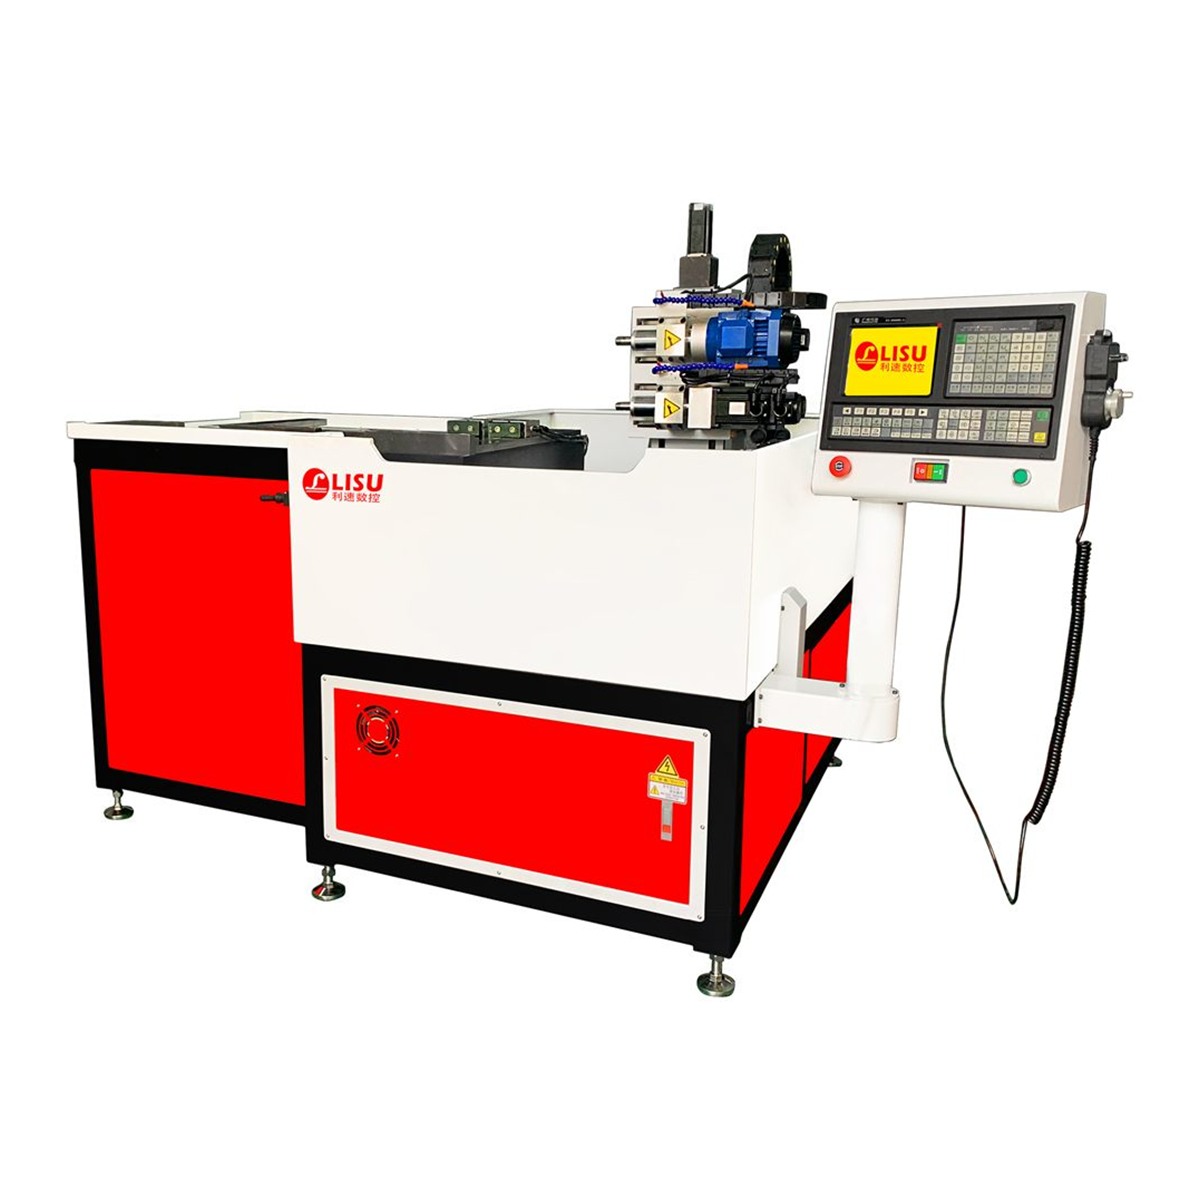
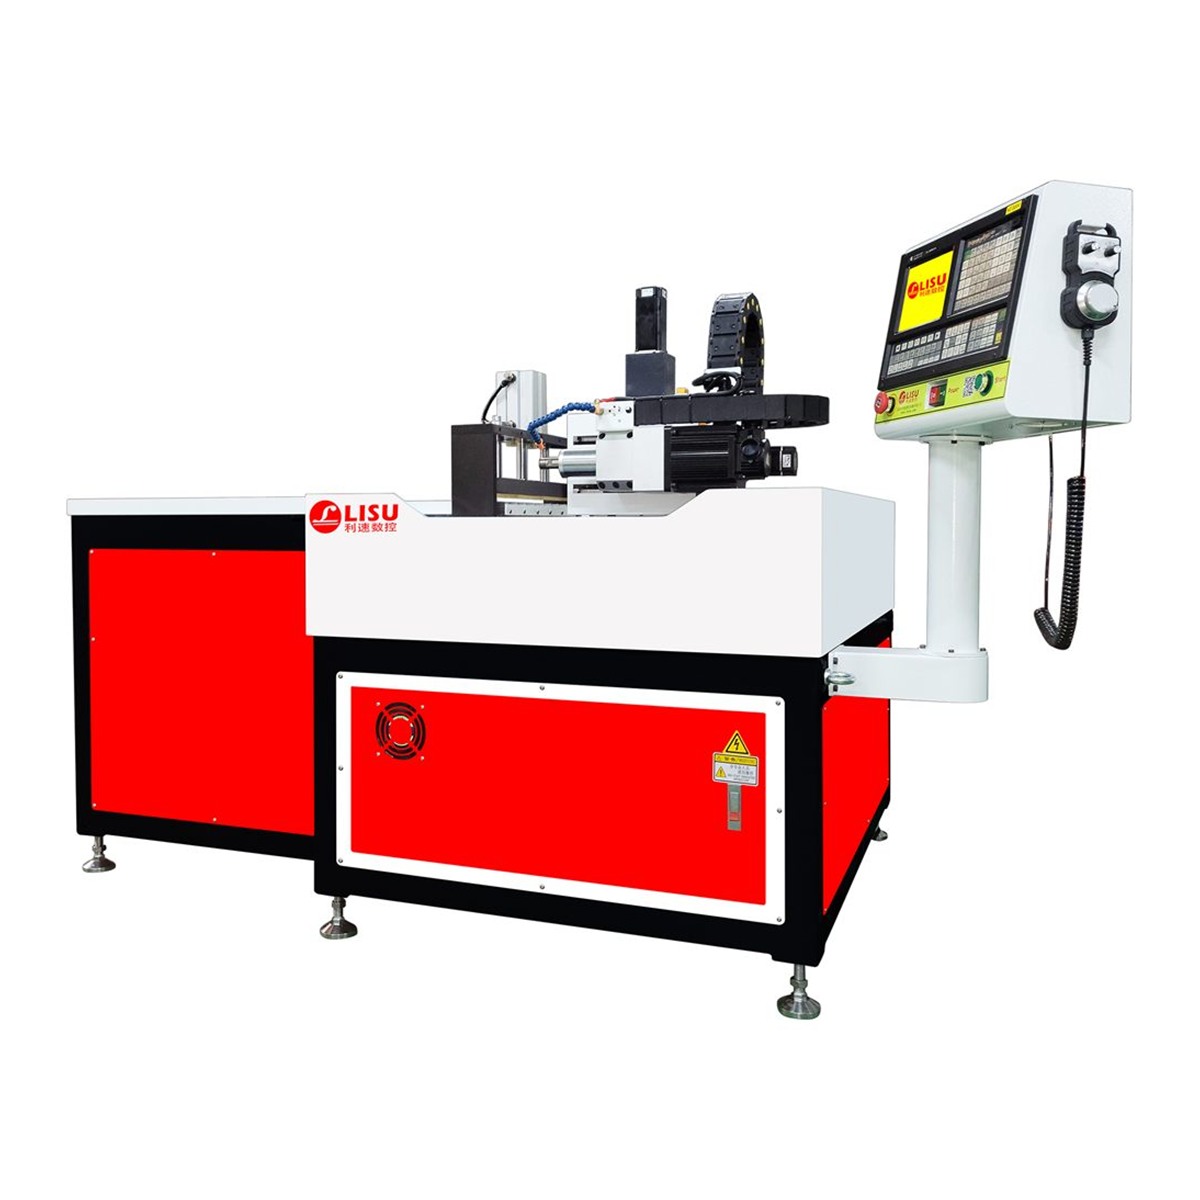
- LS-1000M 卧式攻牙机(专利产品):针对办公家具、铝型材、铝滑块等五金件的侧面或端面攻牙而设计,工件平放于工作台,主轴水平进给,适合长料批量加工。
- LS-1000W 卧式钻孔攻牙机(专利产品):在同一结构上兼顾钻孔与攻牙,适用于各类金属与非金属材料的侧面钻孔、攻牙加工,钻孔后换刀即可攻牙,省去一次装夹与重新定位。
- LS-3000W 双系统数控钻孔攻牙机:双端面钻孔攻牙,一键启动两端同时加工,两端孔位要求一致的型材件用它可以明显缩短节拍。
如果工件规格跨度大、换型频繁,还应关注数控系统的程序存储数量、对刀方式与夹具快换能力,这些细节对实际产出效率的影响,往往比最大攻牙直径更大。
四、试件验收该看哪些指标
确定机型前,建议用真实工件做小批量试加工,重点记录以下几项:
- 螺纹质量:通止规合格率、牙面光洁度,有无烂牙、偏牙。
- 孔位精度:连续加工 30~50 件后的孔位重复性,判断热变形与夹具稳定性的影响。
- 实际节拍:包含上下料时间的单件节拍,而不仅是空运行速度。
- 连续性:长时间运行中丝锥磨损、切屑堆积与报警情况。
五、维护与售后别忽略
攻牙设备的日常维护集中在丝锥夹头精度、导轨润滑与切削液浓度三处,夹头跳动超差会直接反映在牙型上。利速数控成立于 2002 年,整机质保 1 年,售后 24 小时响应,支持非标定制与免费打样,可先寄件试加工再确定机型配置。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),把工件图纸与产能要求说明清楚,我们会给出对应的机型建议与打样安排。