同样叫多头数控钻孔机,不同厂家的结构差别很大:有的是一台机床上并排布置多个主轴头,有的是双系统双端面同时加工,还有的是龙门式动梁结构配自动换刀。结构不同,适用工件和节拍也就不同。选型时如果只看“几个头”,很容易买回去发现工件装不下、孔位对不上、或者换型时间比加工时间还长。下面按加工场景拆开讲。
一、多头数控钻孔机的三种常见结构
从工艺角度分,市面上常见的多头方案大致有三类,各自的优势区间并不重叠:
- 多主轴并排结构:多个钻轴固定在同一横梁或立柱上,一次进给同时加工多个同位置孔。适合孔位规律、间距固定的板类、法兰类工件,节拍提升直接,但换型需要调整轴距。
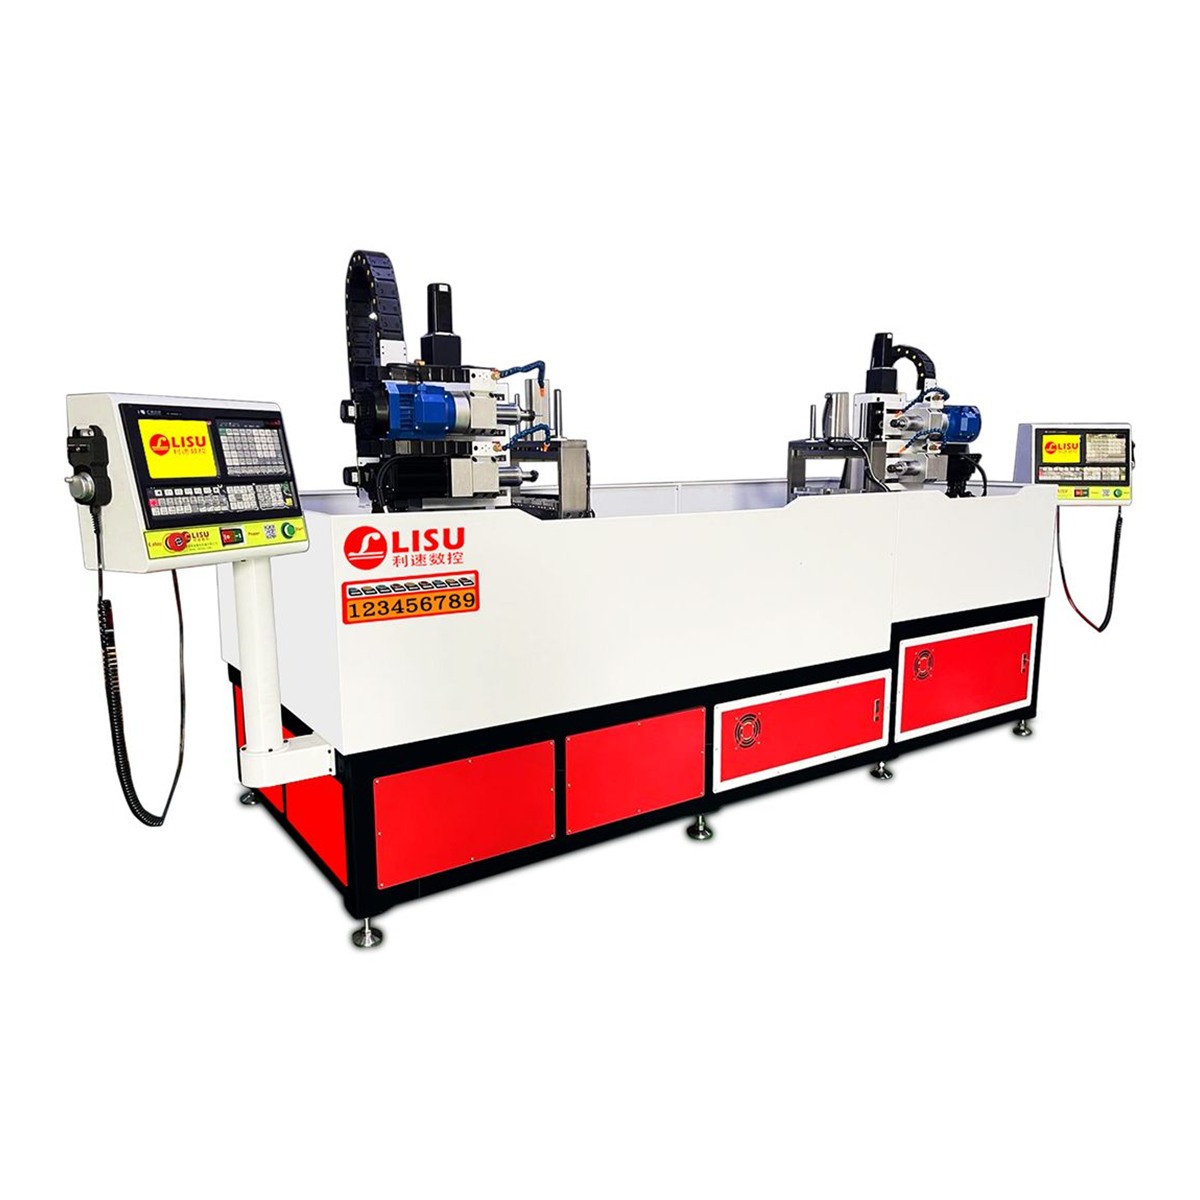
- 双系统双端面结构:两端各有一套独立系统,工件一次装夹,两端同时钻孔或攻牙。适合长轴、管件、型材等两端都要加工的零件,能省掉二次装夹和翻身找正。
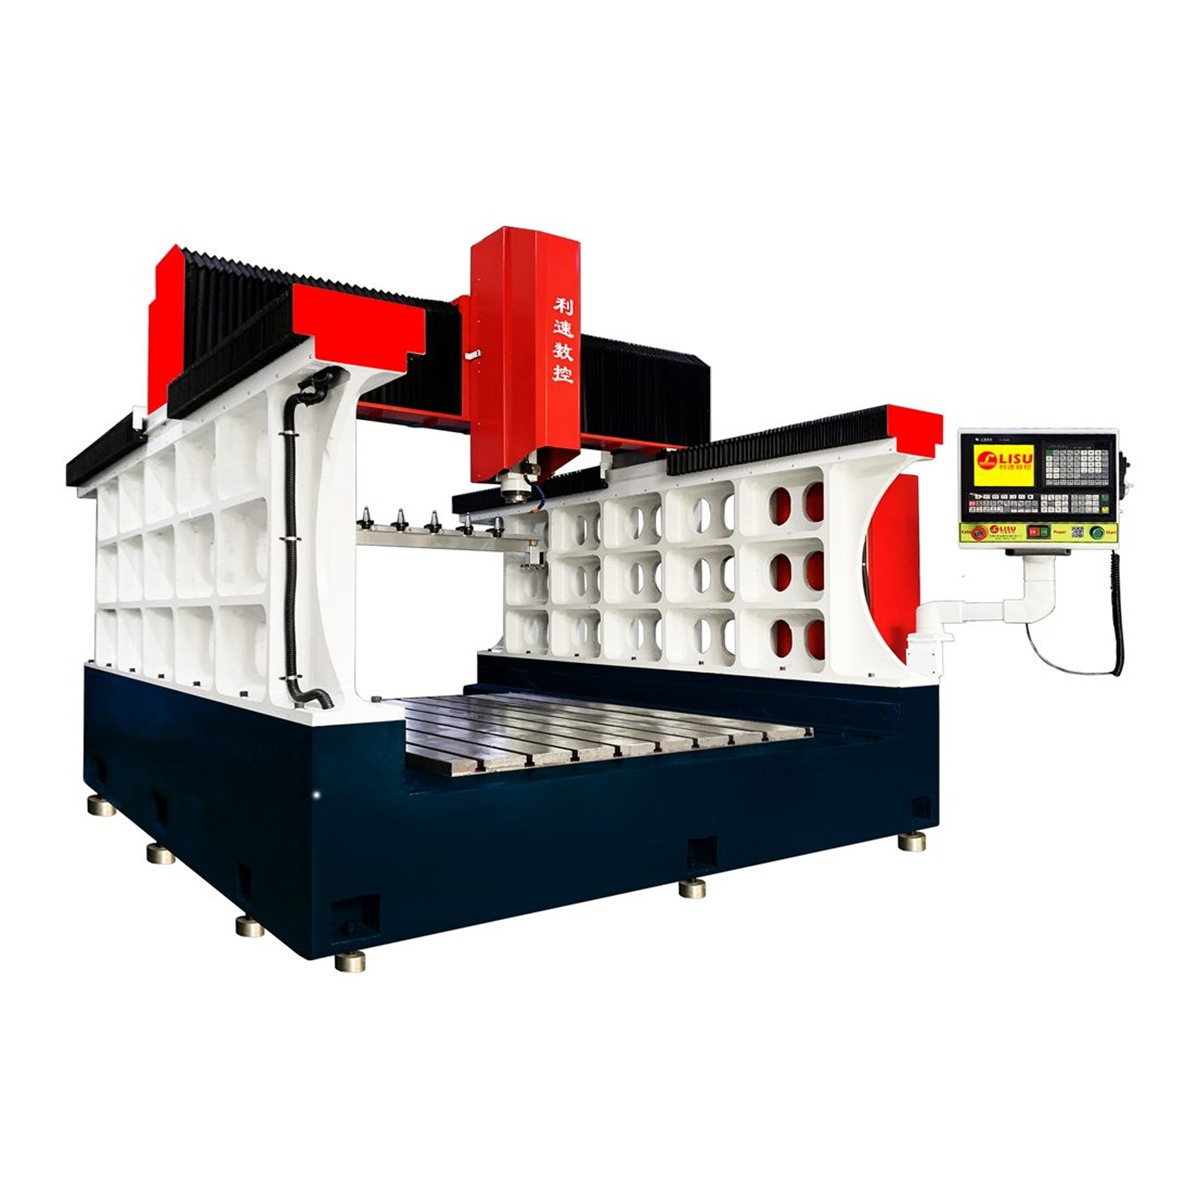
- 龙门式动梁结构:机身铸件或焊接件不动,横梁在床身上移动,配自动换刀。适合大型钢架、模具、变速箱外壳这类尺寸大、孔系多、还要铣削的工件。
三类结构没有绝对优劣,关键看工件尺寸、孔位分布和批量节拍三者哪个是瓶颈。
二、按工件选:几个典型场景的对应机型
1. 两端都要加工的轴类、管类、型材
这类工件最怕二次装夹。翻一次身,基准就变一次,同轴度和孔距都容易跑。双系统双端面机型的思路是工件夹在中间不动,两端刀头同时进给。LS-3000W 双系统数控钻孔攻牙机就是这一结构,一键启动后两端同时加工,钻孔与攻牙可以分工序配置,适合批量稳定的长件生产。选型时要确认最大加工长度、两端系统的重复定位精度,以及两端是否需要独立编程。
2. 超长件、多孔位、需要多主轴协同
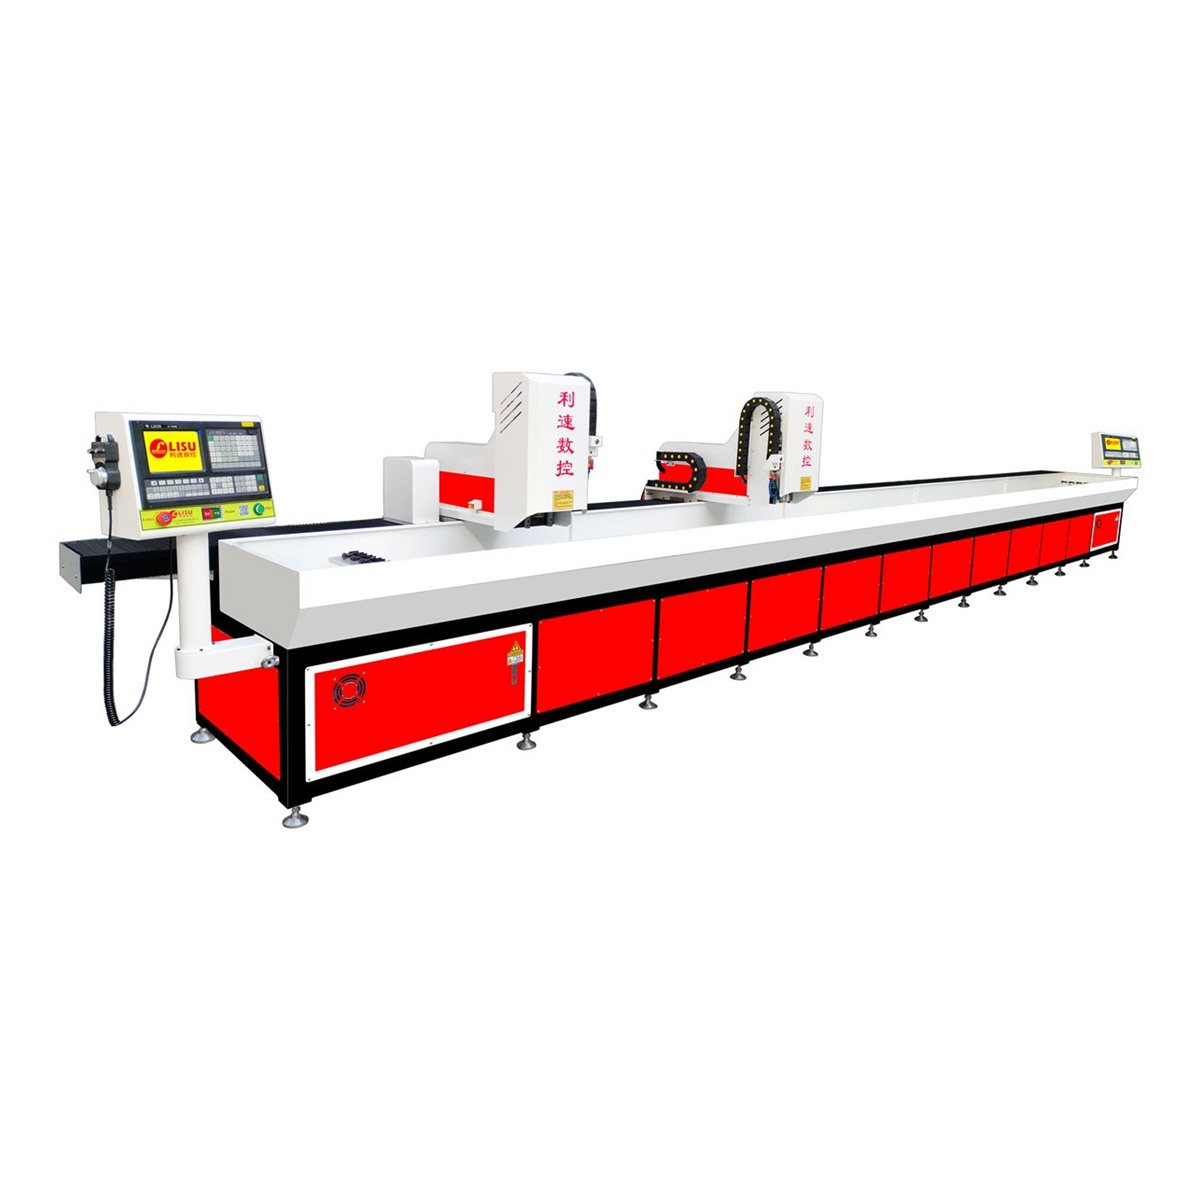
八米级的型材、导轨、长梁,普通行程的机床要么装不下,要么得分几次挪位加工,累积误差难以控制。这类工况可以考虑LS-8040ST 双系统自动换刀数控钻孔机,八米双系统双主轴结构,既可以联机共同加工一件长工件,也可以分开各自加工小件。这种“可分可合”的用法对多品种、小批量的车间比较实用:长件来了联机,短件来了拆开干,设备利用率不至于被单一订单绑死。
3. 大型钢架、模具、法兰、变速箱外壳
这类工件重量大、孔系复杂,通常还伴随铣面和攻牙。装夹一次就要尽量把工序做完,否则反复吊装既费时又影响精度。龙门型动梁结构的优势在于床身承重、横梁移动,工件不动,适合粗精加工连续完成。LS-2216Z 龙门型机身铸件专用钻攻机为动梁式自动换刀钻攻机,配刀库后可连续换刀,减少人工干预。选这类机型要重点看工作台承重、横梁行程与主轴刚性,而不是只看主轴转速。
三、多头数控钻孔机的选型核对清单
谈方案前,建议先把下面几项数据整理清楚,厂家才能给出有针对性的配置,而不是套模板报价:
- 工件尺寸与重量:最大长宽高、单件重量,决定行程与床身结构。
- 孔位分布:孔的数量、最小孔距、是否有斜孔或深孔,决定主轴头布局与轴数。
- 工序内容:只钻孔,还是钻孔加攻牙、加铣削,决定是否需要自动换刀与复合功能。
- 批量与换型频率:大批量少品种偏向专用配置,多品种小批量要留出编程与换型余量。
- 精度要求:孔距公差、同轴度、表面粗糙度,决定导轨、丝杠与检测配置等级。
- 上下料方式:人工、行车还是流水线对接,影响机床高度与开口设计。
这六项里,最容易忽略的是换型频率。多头机床的效率优势建立在“批量稳定”之上,如果一天要换三四种工件,就要把编程便捷性和夹具通用性放在与节拍同等的位置考虑,否则省下的加工时间会全部消耗在调试上。
四、工艺原理上的两个提醒
多头同时加工,并不等于把单头简单复制几份。第一,多轴同时进给时,总切削力叠加,床身与立柱的刚性余量要留足,否则孔口容易振纹、孔径超差。第二,各主轴的同步性依赖系统与伺服匹配,调试阶段要做同轴对刀和间距标定,后期也要纳入定期保养项目。这两个环节做不扎实,多头反而会成为精度波动的来源。
利速数控自 2002 年从事数控钻孔、攻牙设备制造,整机质保 1 年,售后 24 小时响应,可根据工件图纸做非标定制,也支持寄件免费打样,先验证工艺再定机型。
五、联系我们
欢迎联系利速数控咨询多头数控钻孔机选型(电话 136-5025-9051 黄小姐),提供工件图纸与孔位要求即可获得配置建议,支持免费打样与非标定制。先打样、再选型,比对着样本参数猜要稳当得多。