同样一张孔位图纸,用手摇台钻加工和用全自动数控钻孔机加工,差别往往不在单孔精度上,而在于连续加工几个小时之后的一致性上。前者靠手感,后者靠程序和伺服。对于孔多、规格杂、批量稳定的零件,全自动数控钻孔机真正的价值,是把换刀、定位、进给这些动作固定下来,让第 1 件和第 200 件沿着同样的轨迹走完。
一、它和传统台钻的差别在哪
传统台钻不是钻不动,问题在于每换一种孔径就要停机换钻头、重新对刀,孔位还得靠划线和样冲眼。全自动数控钻孔机把钻头按加工顺序装进刀库,程序里写好每把刀的转速、进给和钻孔深度,一次装夹就能把钻孔、倒角、攻牙几道工序连着做完,中途不用人守着手动换刀。
车间里最常见的两类活件:一类是法兰盘上分布着十几种孔径,还要攻几个螺纹孔;另一类是两米长的型材上有几十个均布孔。这类活件用人工做,换刀和对刀的时间往往比切削时间还长,节拍被切得很碎。
二、按孔径与工件尺寸选机型
选型的第一个判断依据不是价格,而是两个问题:最小孔径和最大孔径差多少、工件最长有多长。这两项直接决定了主轴需要的转速范围和机床的有效行程。
小微孔:先看转速与主轴跳动
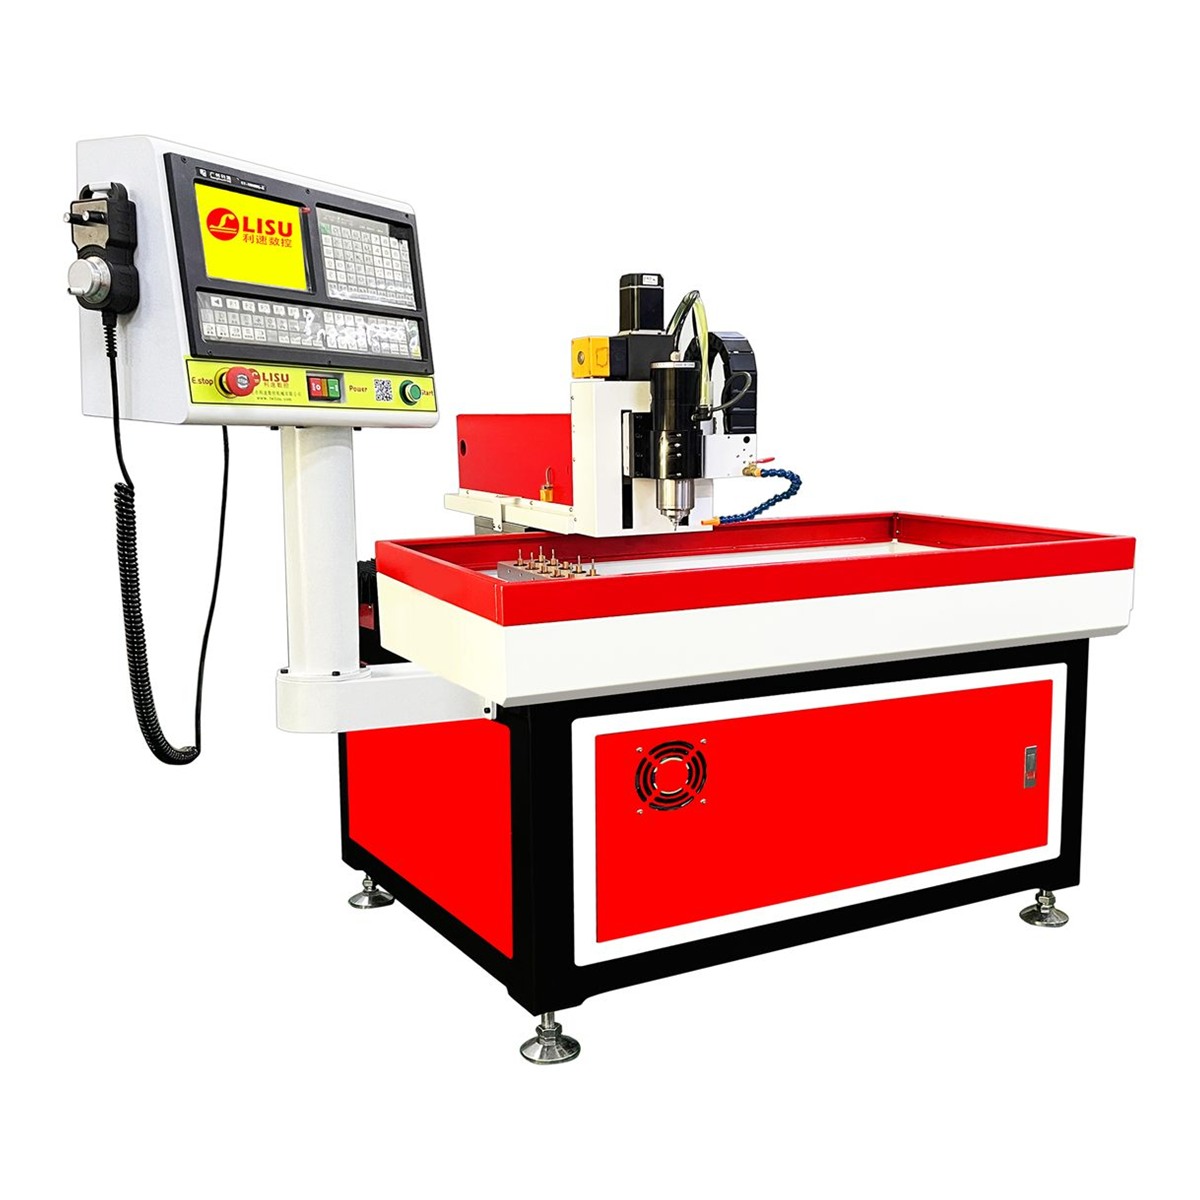
孔径在 1mm 以下时,钻头容易折断、孔壁容易发黑,根源多半是转速不够、主轴跳动偏大。这类活件可以看 LS-7030T 自动换刀微孔钻孔机,主轴转速最高 60000RPM,跳动可达 μ 级,适合滤网板、喷嘴、散热片这类小孔密排的零件。转速提上去之后,每转进给要相应调小,并用啄钻分段排屑,否则切屑排不出去照样断刀。
两米级长工件:看行程与是否要旋转轴
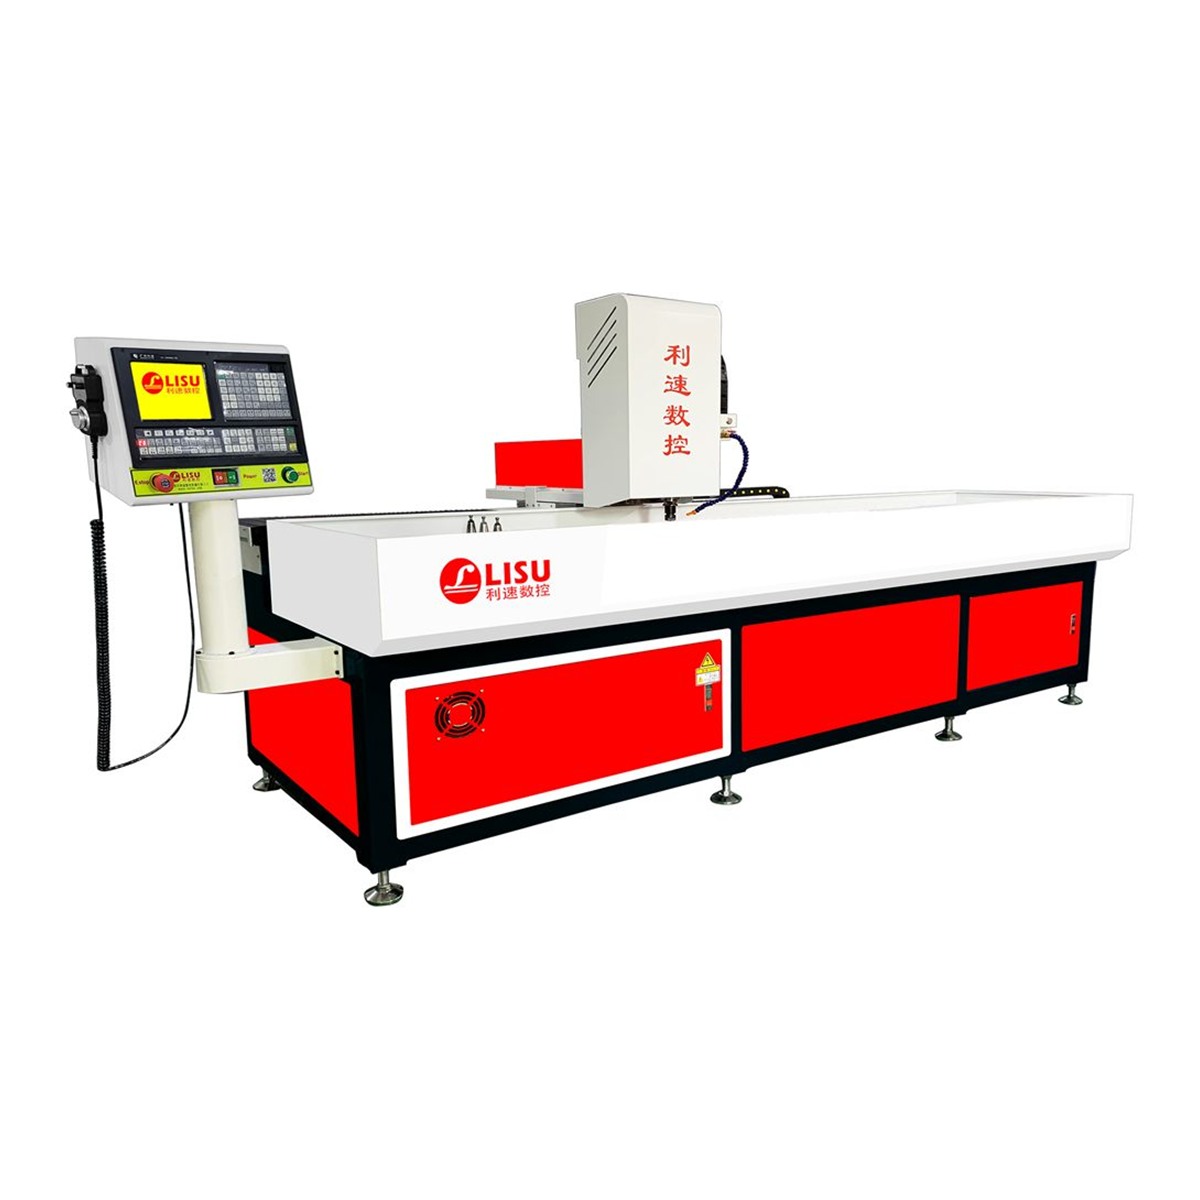
型材、导轨、长管件的孔位分布在两米左右的长度上,机床的有效行程必须够,否则只能分段装夹,位置度很难保证。LS-2040T 自动换刀钻孔机是两米行程的机型,支持热熔攻牙,加装旋转轴后可以对管类工件做 360° 加工,省掉翻面二次装夹的工作量。热熔攻牙用于薄壁件时,是先靠摩擦生热软化材料再成形,不会像切削攻牙那样排出大量切屑。
大型钢架、模具与箱体件:看机身结构刚性
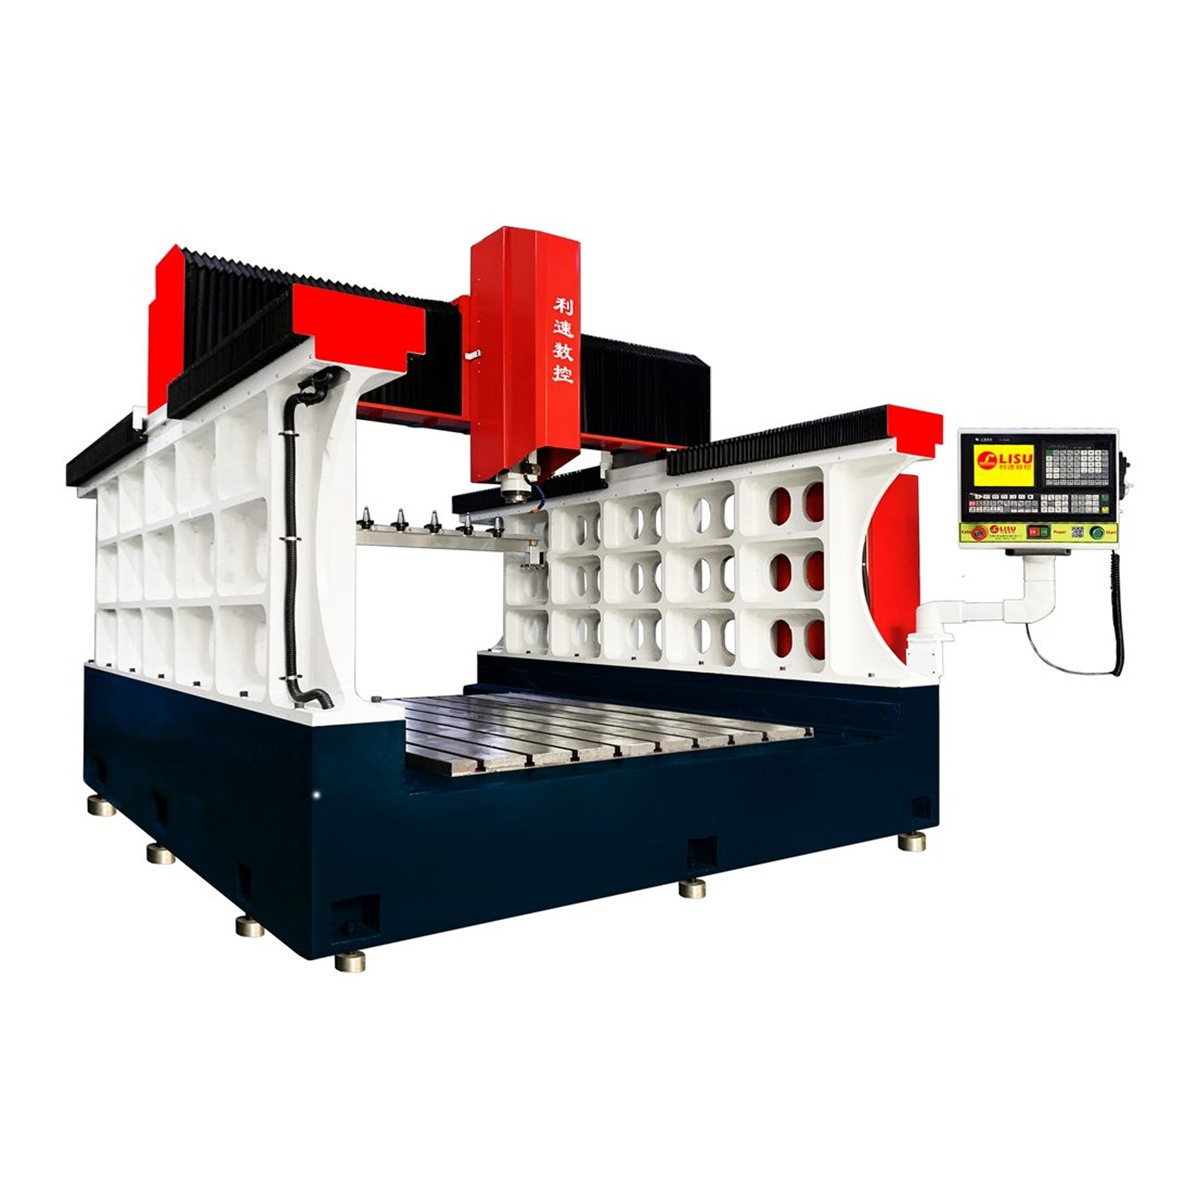
工件重、装夹高度大时,机床的机身结构直接影响孔的位置度和表面质量。LS-2216Z 龙门型机身铸件专用钻攻机采用动梁式结构,自动换刀,适用于大型钢架、模具、法兰、变速箱外壳等工件的粗精加工。动梁式的特点是由横梁移动、工作台不动,重件吊装上去以后不必反复挪位置。
三、询价前要落实的几个参数
- 有效行程与装夹高度:按最大工件的长、宽、高各留出余量,别按常规件报尺寸。
- 刀库容量与刀具规格:统计一次装夹要用到的刀具种类,尤其是要攻牙时,丝锥要不要单独占刀位。
- 控制系统与编程方式:现场是习惯导入图纸编程,还是手动在面板上输入孔位,操作员的接受程度要提前考虑。
- 冷却与排屑:深孔加工和热熔攻牙对冷却方式的要求不同,需要提前说明加工材质与孔深比。
- 夹具方案:压板、气动夹具还是专用工装,会直接影响上下料的辅助时间。
四、从钻孔到攻牙的工艺衔接
同一台设备上做完钻孔再攻牙,关键在于两把刀之间的位置基准一致。底孔直径要按螺纹规格留好余量,攻牙主轴的转速与进给必须严格同步,否则螺纹会被拉烂或者丝锥折断。实际调试时,一般先用一件废料确认底孔尺寸和攻牙深度,再上批量件。
对于孔深较大的零件,建议程序里分段设置进给:入口段慢速引入,中间段正常切削,接近出口时再降速,减少出口崩边。这些细节写进程序后,全自动数控钻孔机的稳定性才能真正体现出来,而不是把台钻的加工方式简单搬到数控机床上。
五、打样与验收
选型定下来之前,最好拿自己的实际工件做一次打样,重点看三件事:连续加工多件后的孔位一致性,换刀后的重复定位表现,以及工序衔接处(钻孔到攻牙)的尺寸是否稳定。验收时按图纸抽检关键孔位,并把转速、进给、刀具型号记录下来,形成后续生产的参数表。
利速数控成立于 2002 年,主营数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机与钻攻铣复合机,整机质保 1 年,售后 24 小时响应。欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制,可按工件的孔位分布与工序要求确定合适的机型配置。