在不锈钢、碳钢、铜铝薄板上加工螺纹孔,传统做法是钻孔后攻牙,两道工序、两次装夹,薄板还容易变形、丝锥易断。热熔钻孔工艺把这两步合到一起:主轴高速旋转下压,摩擦生热使材料局部软化,再以锥形刀具挤压翻边形成衬套,孔壁厚度可达板材原厚度的 2 至 3 倍,随后可直接攻牙。工艺本身不复杂,难点在于设备能否把转速、下压速度和进给量稳定控制住。这也是挑选热熔钻孔机厂家时最该看的地方。
一、热熔钻孔的工艺原理与设备要求
热熔钻孔属于无屑或少屑加工,靠摩擦热而非切削刃切除材料。成形质量取决于三个变量:主轴转速、下压速度、刀具与板材的接触压力。转速偏低热量不足,翻边成形不完整;转速偏高或下压过快,材料过热会出现氧化发黑甚至塌边。因此设备需要具备稳定的主轴转速输出与可精细调节的进给控制,最好由数控系统按程序段设定参数,而不是靠操作者手感。
另外,热熔加工过程中刀具温度高,需要配套冷却润滑方式,常见的是微量润滑或切削液内冷。选购时可询问厂家在同类材料上的工艺参数建议,一家成熟的热熔钻孔机厂家通常能给出针对不同板厚的转速与进给参考值。
二、考察厂家的四个具体要点
- 工艺经验与打样能力:是否能按客户工件材质、板厚、孔径提供试加工,并给出成形效果与攻牙扭力数据。
- 控制系统的开放度:转速、下压速度、分段进给能否在程序中设定,参数是否可保存复用。
- 机型行程与扩展性:工件尺寸决定工作台与主轴行程,是否需要自动换刀、旋转轴等配置。
- 售后响应与备件:热熔刀具属耗材,厂家能否稳定供货、响应时间多长,直接影响产线稼动率。
利速数控成立于 2002 年,长期做数控钻孔机与攻牙设备,整机质保 1 年,售后承诺 24 小时响应,可提供免费打样,便于在下单前验证工艺可行性。
三、按加工场景匹配机型
平面小件批量加工
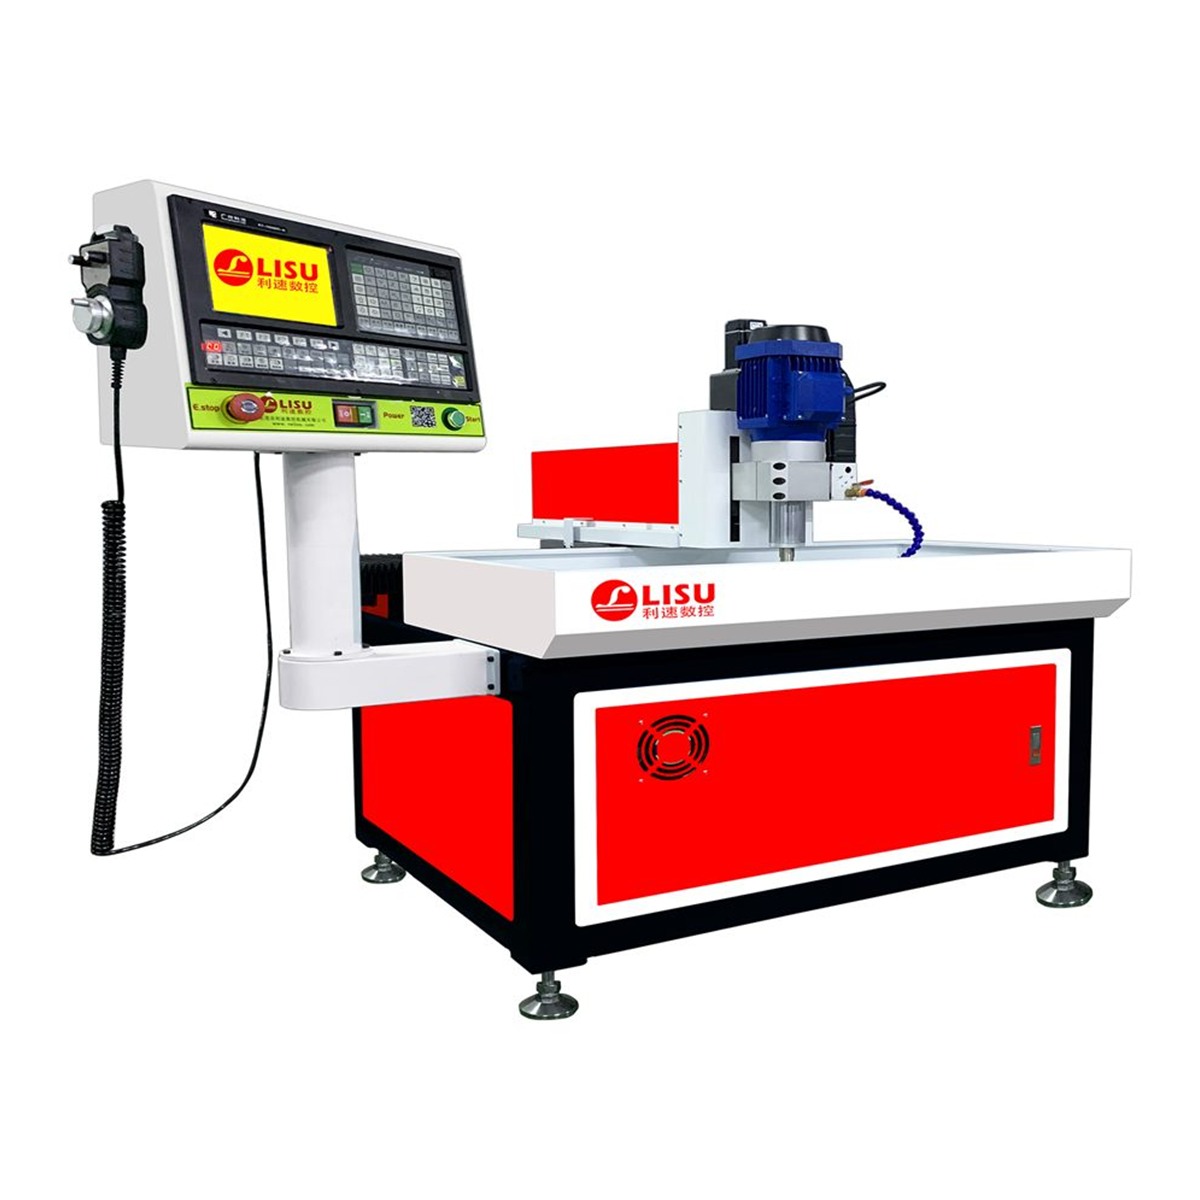
门框、支架、法兰盘一类平面工件,孔位集中、批量大,可选用LS-7030 数控钻孔机。该机型为经典畅销款,结构简洁、操作易上手,适合刚导入热熔工艺、以平面钻孔为主的车间,性价比突出。
两米级长件与管类工件
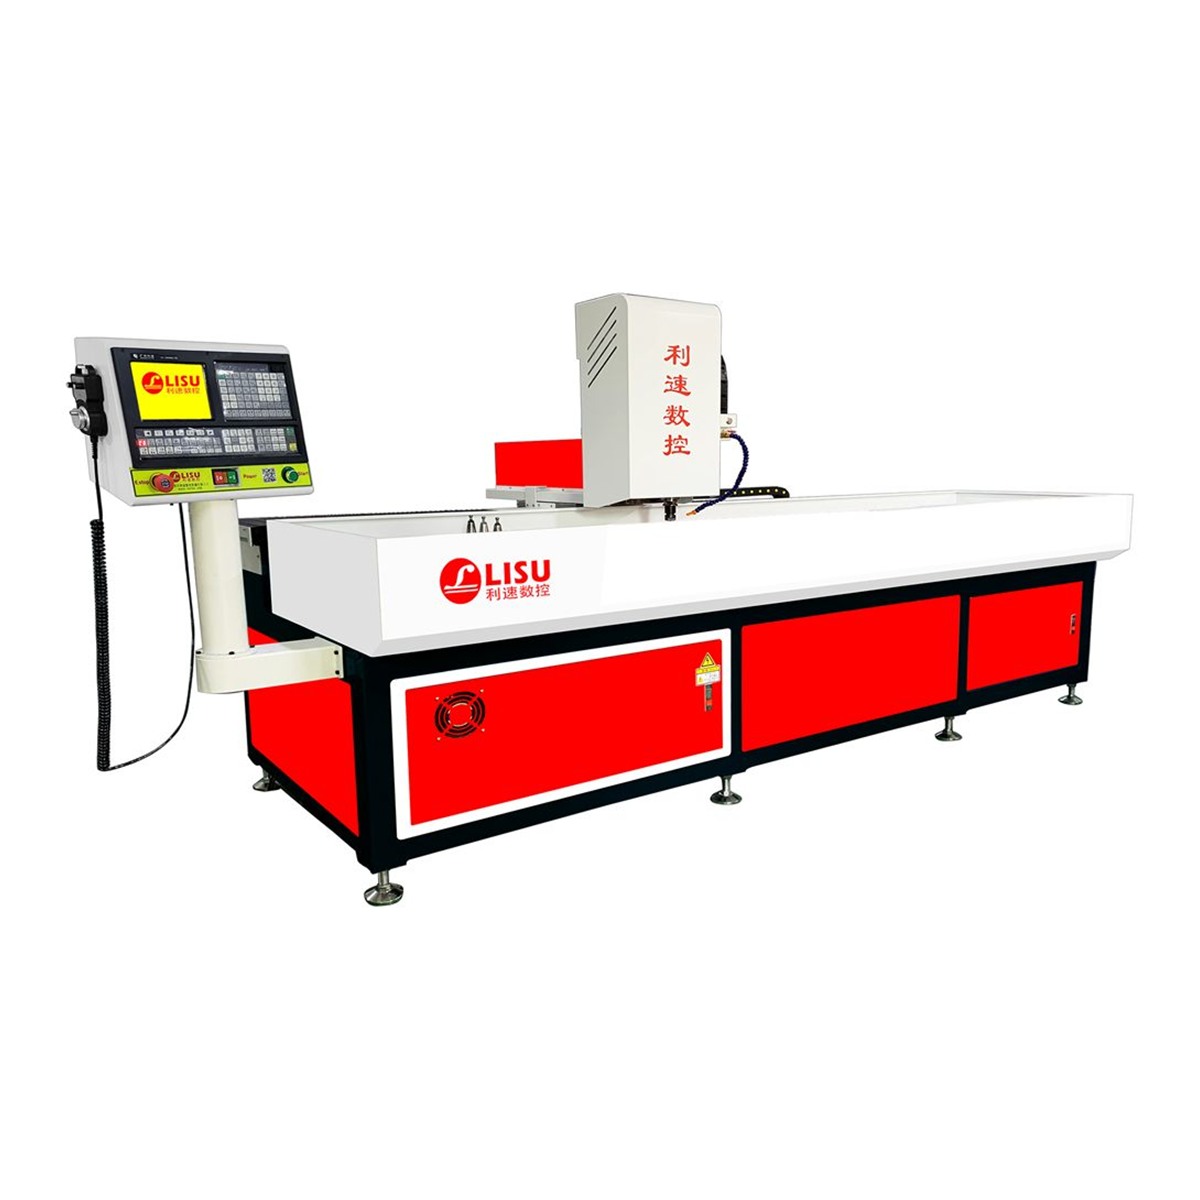
型材、导轨、长管件加工,行程是首要条件。LS-2040T 自动换刀钻孔机具备两米行程并支持自动换刀与热熔攻牙,加装旋转轴后可实现管类工件 360° 加工,减少二次装夹带来的定位误差。
大幅面龙门结构与多工序复合
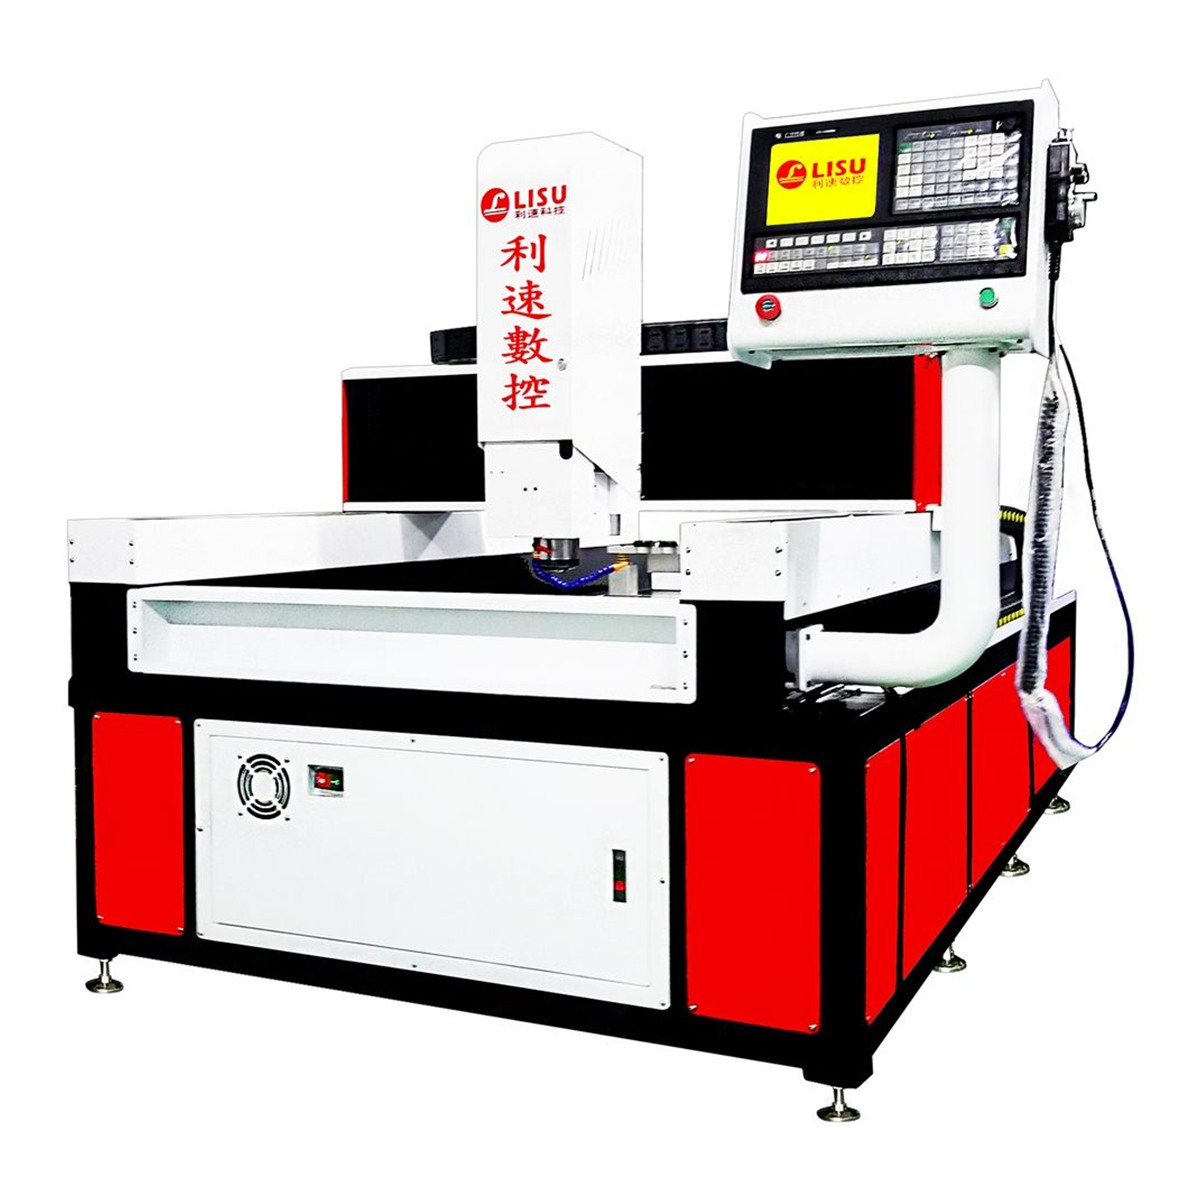
板材幅面大、需要钻孔攻牙倒角一次完成时,龙门结构更合适。LS-1580T 大幅面龙门型自动钻攻机采用双驱同步传动,长时间运行稳定性较好,钻孔、攻牙、倒角可在同一装夹内完成。
四、选型时容易被忽略的细节
- 工件材质差异:不锈钢与碳钢、铝板的热熔参数不同,打样时应覆盖实际生产的全部材质。
- 孔位精度与重复定位:批量生产要关注工作台定位方式与丝杠精度等级。
- 排屑与防护:热熔翻边会产生少量碎屑,防护与清理方式影响长期稳定性。
- 夹具方案:薄板易变形,压板与支撑方式需与厂家一并确认。
总之,选择热熔钻孔机厂家,本质是选择一套能落地的工艺方案,而不只是一台设备。建议先提供工件图纸与材质板厚,让厂家给出机型建议并安排打样,再综合行程、自动化配置与售后条款做决定。
五、联系我们
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),可提供免费打样与非标定制,我们会结合您的工件尺寸与工艺要求推荐合适的热熔钻攻机型。