在五金加工、模具配件、法兰盘、管类件这些行业里,钻孔和攻牙往往是同一道工序的两步。找数控钻攻机厂家时,如果只盯着价格和外形,很容易买到“能钻不能攻”或“行程差一点”的设备,后期只能靠二次装夹补回来。真正要看的,是设备结构与自己的工件是否对得上。
一、先看工件尺寸,再谈机型
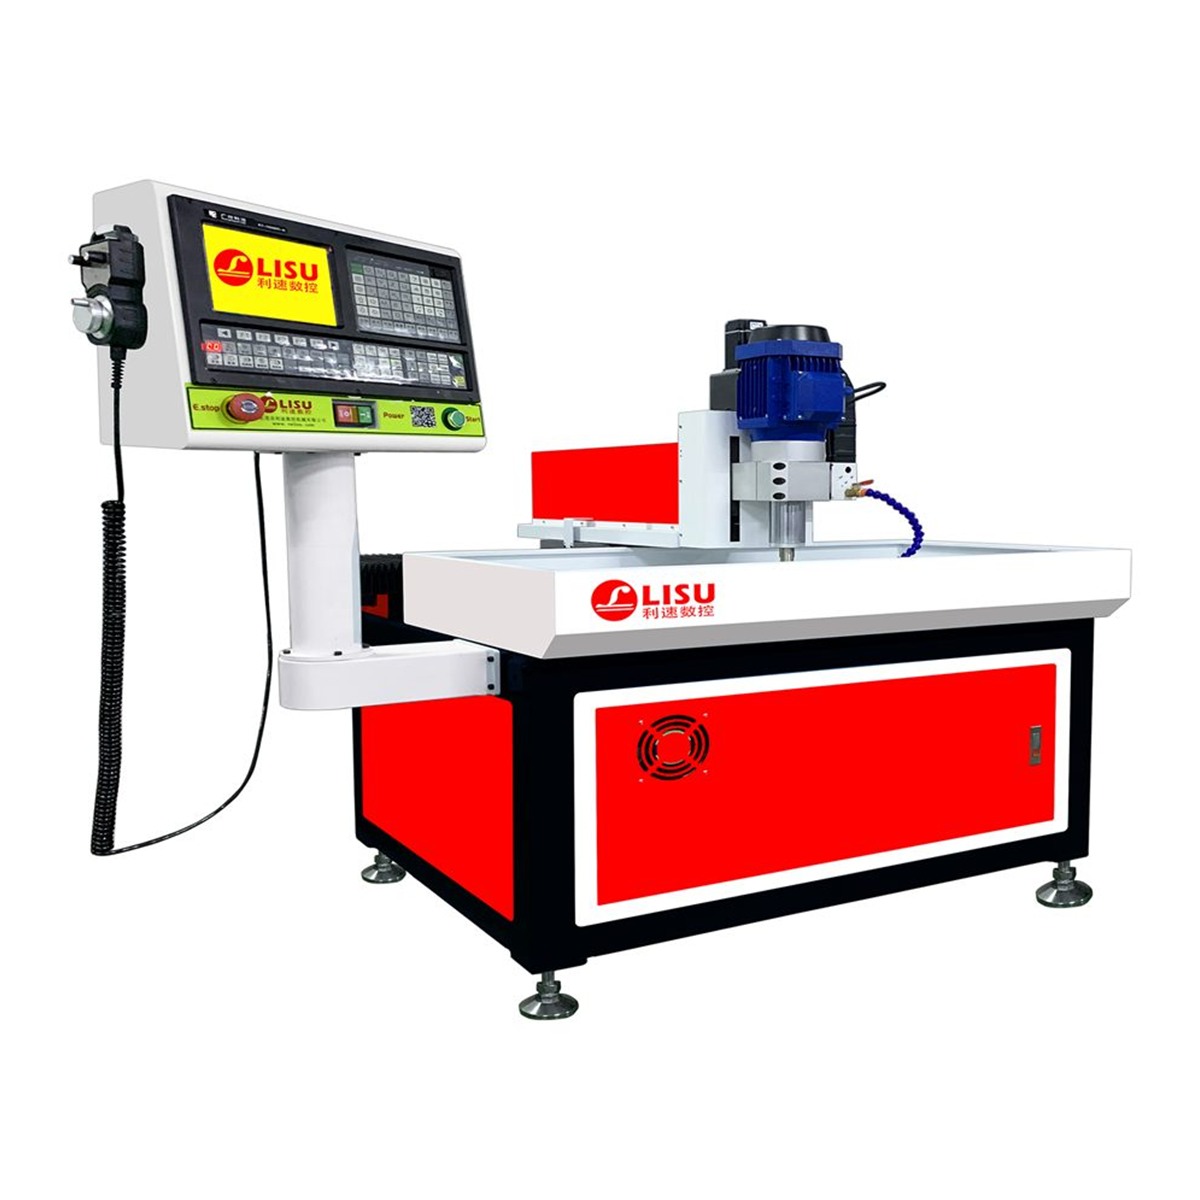
选型的第一件事不是比参数表,而是量工件。平面类小件,如盖板、连接片、模具镶件,加工范围集中在几百毫米以内,用一台经典的单轴数控钻孔机就能覆盖,操作门槛低,换活调机快。像LS-7030 数控钻孔机这类机型,定位就是平面工件的钻孔加工,适合批量稳定、工序相对单一的场景,上手简单,属于性价比取向的选择。
如果工件长度达到一米以上,比如型材、长条支架、门窗配件,工作台行程就成了硬指标。行程不够,只能分段装夹,孔距一致性会明显下降。这时候应该优先考虑大行程机型,把一次装夹完成全部孔位作为选型前提。
二、钻孔、攻牙、倒角要不要一台做完
很多车间的实际痛点是工序分散:钻孔一台、攻牙一台、倒角再上一台,三次装夹三次对刀,累计误差和人工成本都不低。判断是否需要钻攻一体,可以看两个信号:一是同一工件上既有通孔又有螺纹孔,二是孔口有倒角或去毛刺要求。
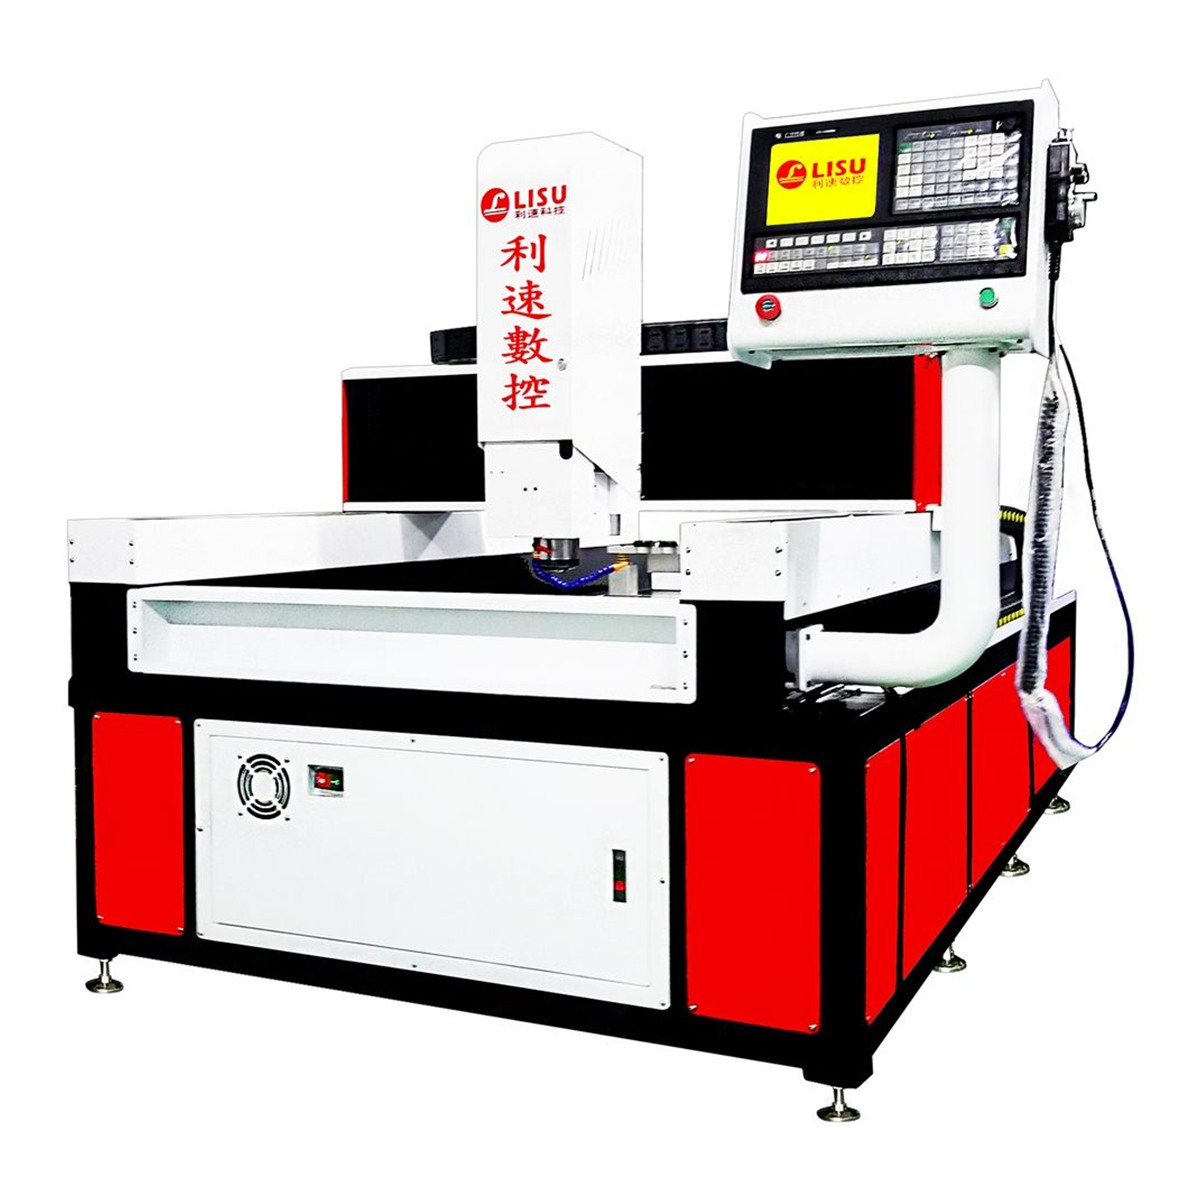
大幅面工件尤其明显。像LS-1580T 大幅面龙门型自动钻攻机采用龙门结构,钻孔、攻牙、倒角可以在一次装夹中连续完成,双驱同步传动让横梁两侧受力更均衡,长行程走位时稳定性更好。对于板类、框架类工件,这种结构能减少反复上下料带来的定位偏差。
换刀方式影响的是节拍
一个工件上如果有多种孔径、多种螺纹规格,手动换刀的时间会迅速累积。主轴换刀与人工换刀看似只是动作差异,实际影响的是整批活的交付节奏。当规格切换频繁、批量又不算特别大时,自动换刀机型的价值就体现出来了。
三、管类件与热熔攻牙,别忽略工艺细节
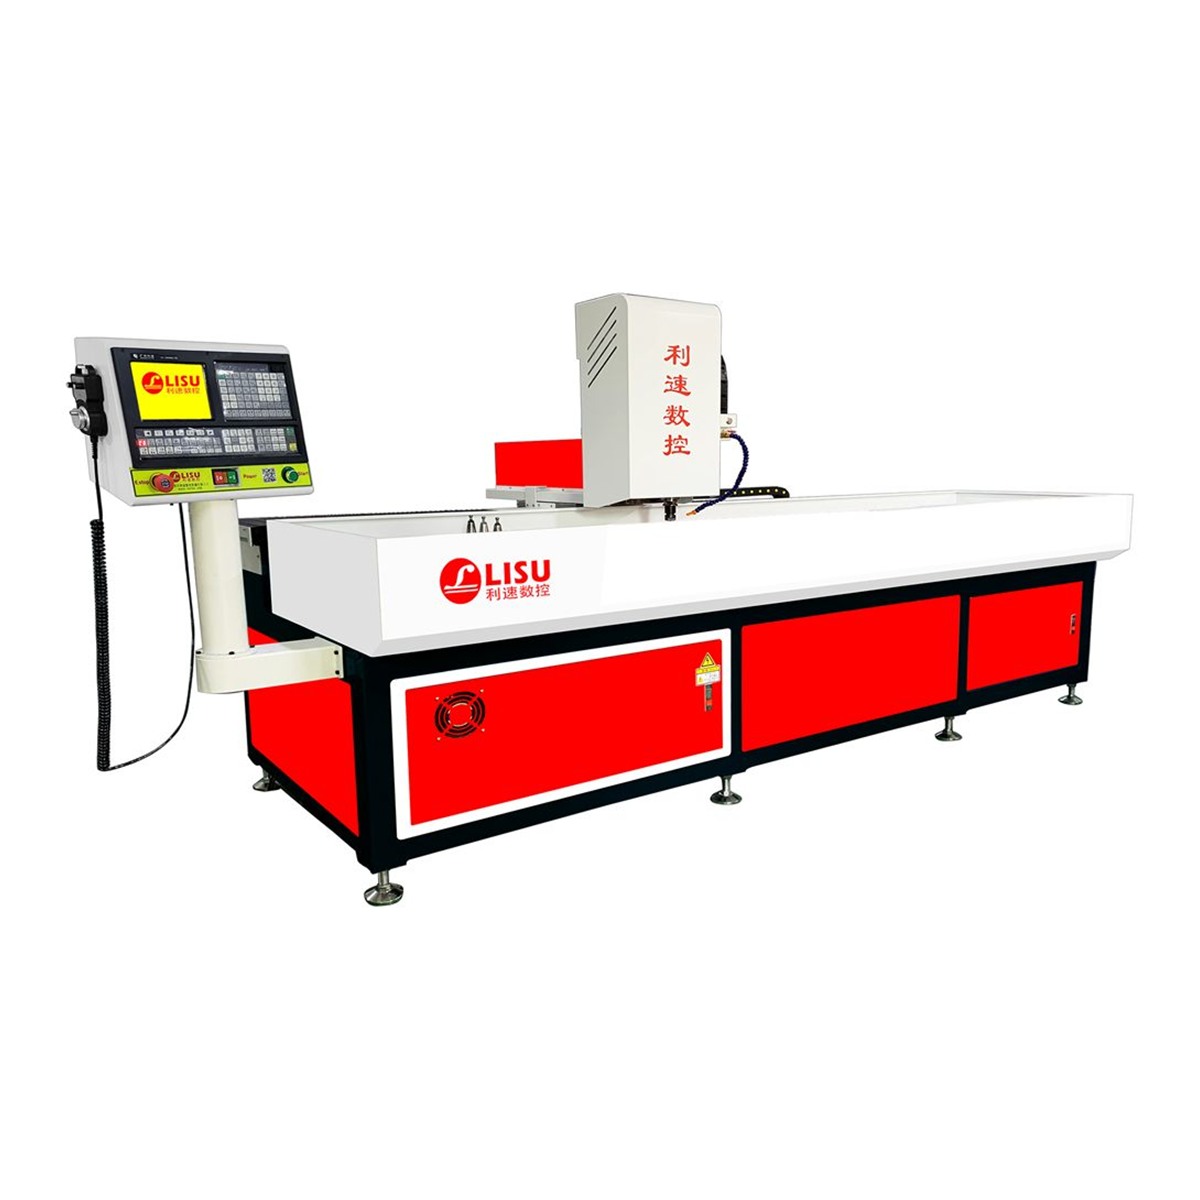
圆管、方管类零件在钻孔时,定位和夹持比平面件麻烦得多。常规做法是做一个专用工装,但如果产品规格经常变,工装成本会被反复摊薄。可加旋转轴的机型能在管类件上实现 360° 加工,配合自动换刀,一次装夹完成多面孔位,这类需求在健身器材、护栏、家具管件行业比较常见。LS-2040T 自动换刀钻孔机是两米行程结构,支持热熔攻牙,也可加装旋转轴用于管类加工。
热熔攻牙本身是一种工艺选择:在薄壁件或特定材料上,通过摩擦生热成型螺纹,避免传统切削攻牙的排屑与壁厚不足问题。选型时要明确告诉厂家材料种类和壁厚范围,让工艺方案与设备配置匹配,而不是买回去再反复试。
四、考察数控钻攻机厂家的几个具体动作
- 看加工案例是否对得上自己的工件:同行案例比参数表更有参考价值,尤其是材料、板厚、孔距精度接近的场景。
- 要求打样:把自己的工件寄过去实际加工,看孔位精度、螺纹质量、节拍,比看样本直观。
- 问清非标定制的边界:加旋转轴、改工作台尺寸、增加工装,哪些能做、周期多久,要提前确认。
- 确认售后响应:设备停机就是损失,问清楚响应时效与备件供应方式。
利速数控(LISU)从 2002 年做起,主营数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机、钻攻铣复合机,整机质保 1 年,售后 24 小时响应,支持非标定制与免费打样。作为数控钻攻机厂家,我们更希望客户先带着工件和图纸来聊,把工序、材料、精度要求讲清楚,再确定机型与配置,这样买回去的设备才能真正落在产线上。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制。把工件尺寸、加工工序和精度要求发过来,我们会给出对应的机型建议与工艺方案。