在五金加工车间里,五金件钻孔攻牙往往不是最难的一道工序,却最容易拖慢交期。孔位偏一点、丝锥断一支、毛刺没清干净,到了装配环节就要返工。要把这道工序做稳,只靠操作工熟练还不够,设备形态、装夹方式和工艺参数都要跟着工件走。下面按实际加工场景,把选型和工艺拆开来讲。
一、先看孔位方向:侧面、端面决定设备形态
五金件种类很杂:铝型材、铝滑块、合页底座、门锁面板、办公家具连接件、钣金外壳……这些零件的共同点是孔位常常不在同一个面上。如果孔位集中在侧面或端面,用立式机就得反复翻面装夹,效率低,还容易累积定位误差。这类工件更适合卧式结构:工件一次装夹,主轴从侧面进刀,基准不变,孔距一致性也更容易保证。
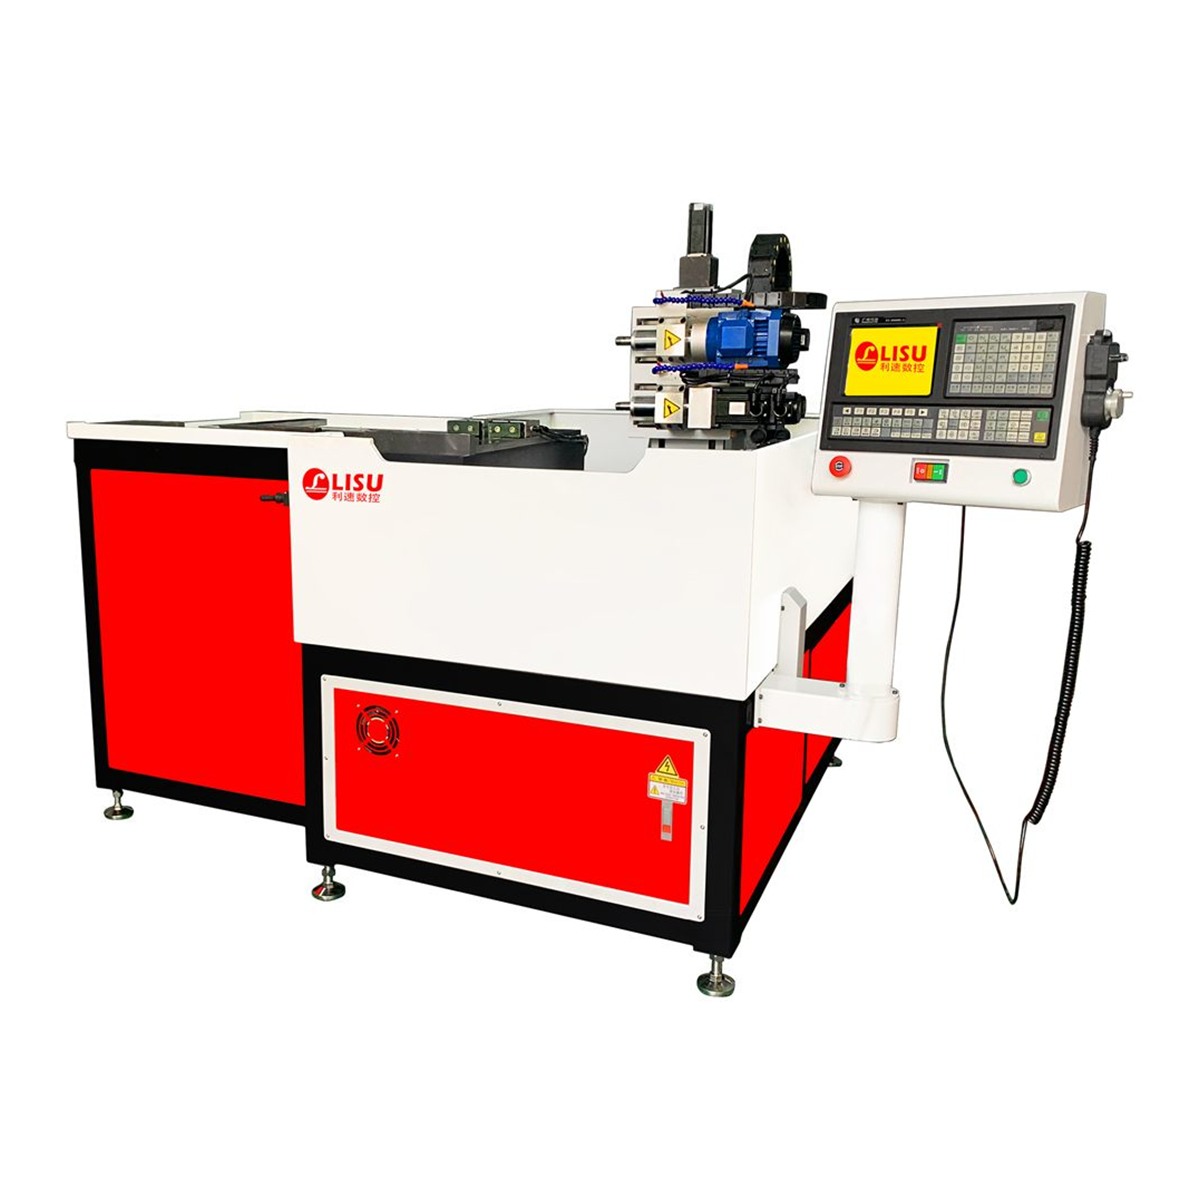
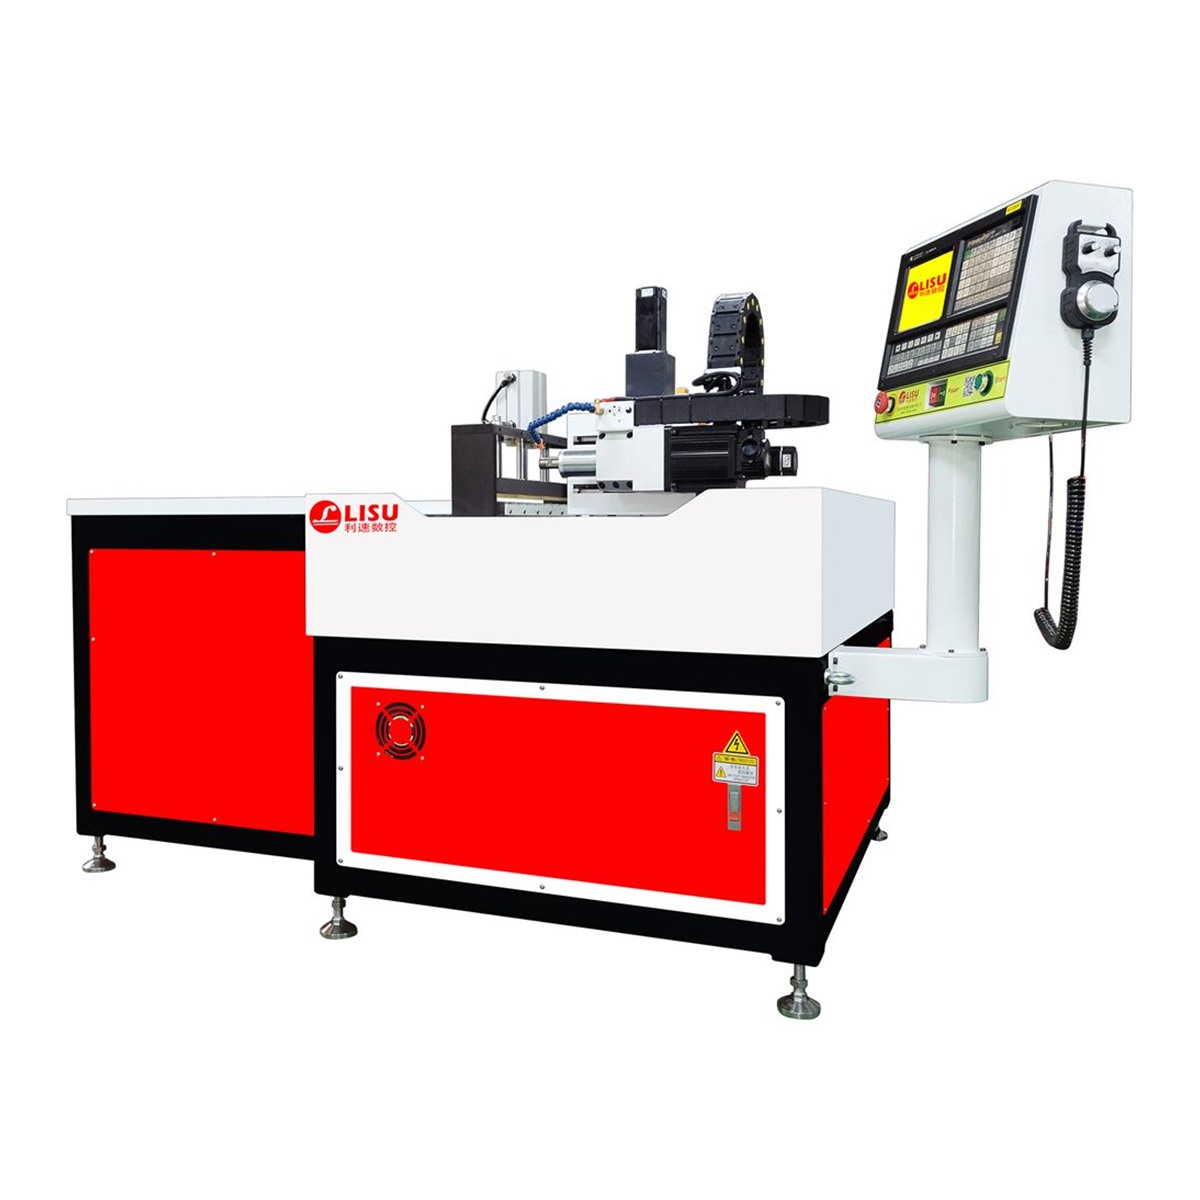
利速数控的LS-1000W 卧式钻孔攻牙机就是针对侧面钻孔、攻牙设计的专利机型,金属与非金属材料均可加工,适合箱体、型材、面板类零件的中小批量生产。
二、再看批量与节拍:单端加工还是双端同时
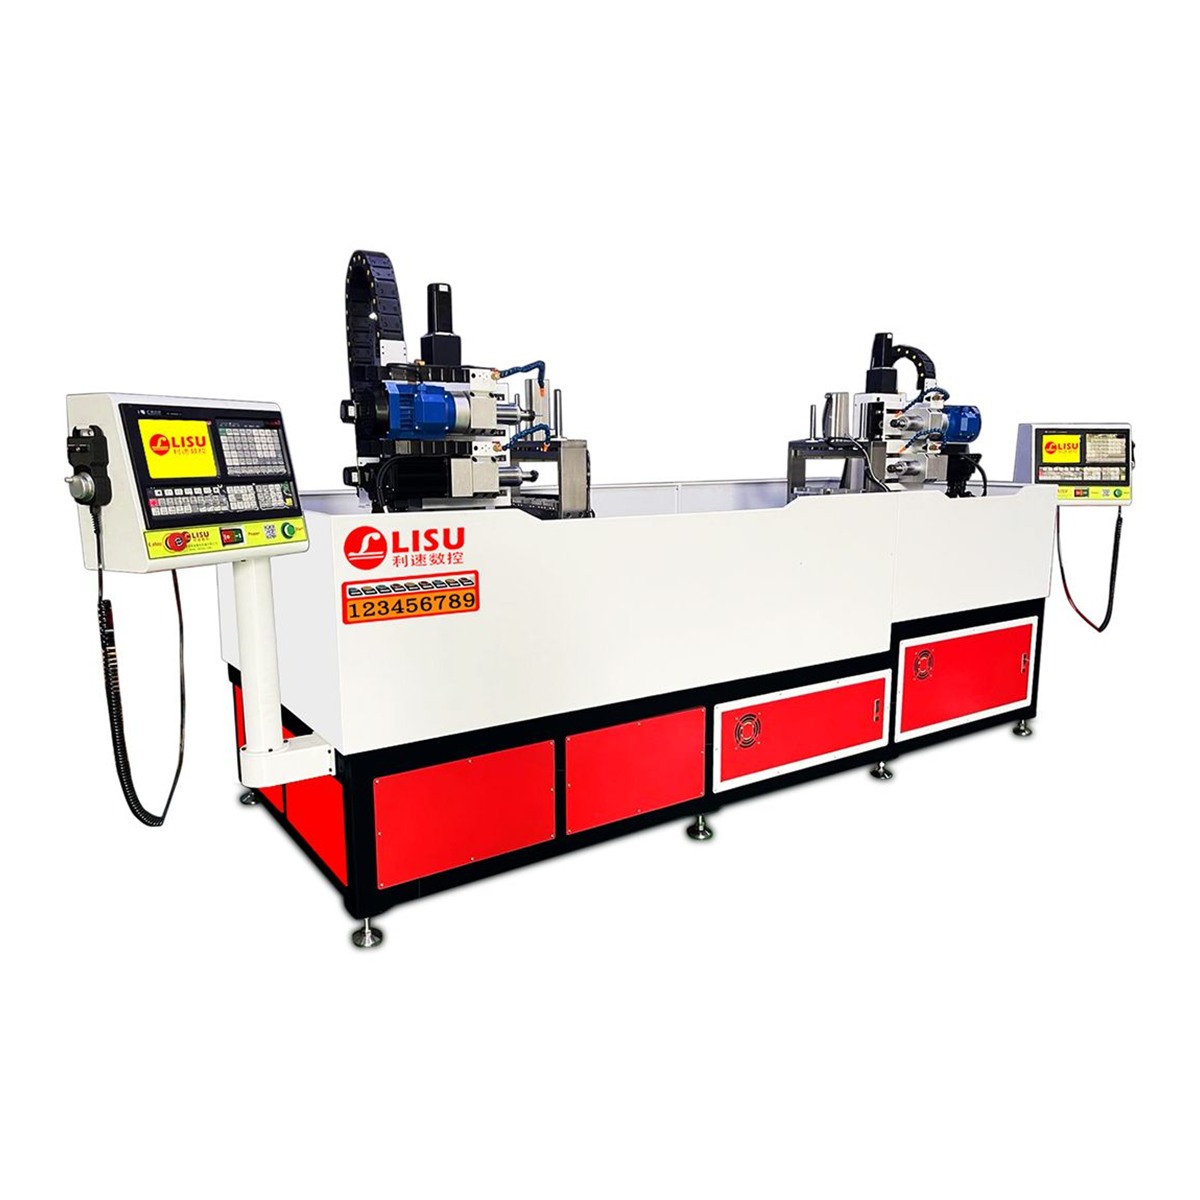
长条形铝型材、框架横梁这类工件,两端都有孔或螺纹。单端加工需要两次装夹或者两次翻转,节拍翻倍,还多了一次重新对刀的风险。双系统设备的价值就在这里:LS-3000W 双系统数控钻孔攻牙机两端同时加工,一键启动,同一个节拍内完成一件工件两端的工序。
是否值得上双系统,可以看两个数据:一是日产量是否稳定,二是两端孔位是否有相对位置度要求。批量稳定、两端存在同轴或孔距要求时,一次装夹双端加工比两次装夹更容易保证一致性。
三、攻牙工艺:丝锥、转速与润滑要配套
钻孔与攻牙在同一台设备上完成时,两套参数要分开设定,混用是断丝锥的常见原因。
- 底孔尺寸:按螺纹规格与材料塑性留余量,铝件和钢件余量不同,底孔偏小最容易断丝锥。
- 转速与进给:攻牙转速通常低于钻孔,进给必须与螺距严格匹配;刚性攻牙依靠主轴同步,柔性攻牙依靠夹头补偿。
- 润滑与排屑:铝件易粘刀,建议配切削液或专用攻牙油;盲孔攻牙要控制有效螺纹深度,避免丝锥顶底。
这些参数没有通用答案,需要按材料、螺纹规格、丝锥类型试切确定。同一批工件换材料时,参数要重新验证一遍,不要直接沿用。
四、小件与型材端面攻牙:专用机型更省事
办公家具连接件、铝型材、铝滑块这类零件,螺纹多位于端面或侧面,规格集中,M6、M8 居多。用通用钻攻中心加工不是不行,但装夹与编程成本偏高。针对这类需求,LS-1000M 卧式攻牙机以端面、侧面攻牙为主,操作简化,适合规格相对固定的批量件。
五、验收与非标:把试错放在采购之前
选设备时建议带真实工件到现场试机,重点看三件事:一是定位重复性,连续加工二十件观察孔位是否漂移;二是断丝锥保护与报警是否灵敏;三是换型时间,夹具调整是否方便。异形件、多面加工、需要钻攻铣复合的工件,建议先做工艺评估,再确定机型结构,不要拿标准机硬套。
说到底,五金件钻孔攻牙的选型逻辑并不复杂:孔位方向定结构(卧式还是立式),批量与两端要求定系统(单端还是双端),材料与螺纹定工艺参数,最后用打样验证。把这四步走完,再谈价格与交期,会踏实很多。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制,可带工件到厂试机后再确定方案。