小批量、多品种的订单越来越多,“占地小、换活快、一个人能看两三台”成了不少五金厂、电子零件厂和模具车间的真实诉求。小型数控钻孔机正是在这类场景里被大量采用的设备:它把钻孔从台钻、摇臂钻的手工对刀中解放出来,用程序控制孔位与深度,孔距一致性和批量重复精度都更稳,也减少了对老师傅手感的依赖。
一、先分清工件属于哪一类
小机器不是“什么都能干”,先看清工件形态,选型才不走弯路。
- 平面板类零件:法兰盘、连接板、盖板、散热片、模具模板,孔位集中在一个平面,一次装夹就能完成整版孔,是小行程机型的典型用户。
- 细长型材与管件:铝型材、导轨、方管、圆管,孔位沿长度方向排布,需要较长行程;管类件还要配旋转轴,才能一次装夹完成 360° 圆周孔。
- 框架、箱体类:外形大但孔位相对稀疏,超出一米行程后,龙门结构的稳定性优势才真正显现。
先把工件最大外形、孔位分布范围和最大孔径量清楚,再谈配置,比先看参数表靠谱得多。
二、选型要盯住的四个硬指标
1. 行程与工作台
X/Y/Z 行程要留出夹具与换刀空间,工件最大尺寸一般建议比有效行程小 10%~20%。工作台 T 型槽间距、承重也要对得上,薄板件还要考虑装夹变形。
2. 主轴转速与扭矩
钻小孔要高转速、小扭矩,钻大孔要低速大扭矩。铝、铜件多用高转速电主轴或气动主轴;钢件、不锈钢则要看低速段扭矩是否充足。转速区间跟你的孔径段对不上,结果不是烧钻头就是效率上不去。
3. 要不要自动换刀
一批活里同时有钻孔、攻牙、倒角几道工序,自动换刀能省掉反复对刀的时间;孔种单一、批量不大,手动换刀机型结构更简单、故障点更少,反而更划算。
4. 数控系统与操作门槛
系统是否支持图形化编程、能不能直接导入 CAD 坐标、断电断点续钻好不好用,直接决定新员工多久能上手。别只看配置单上的品牌,让厂家按你的工件现场演示一遍最实在。
三、容易被忽略的工艺细节
- 排屑与冷却:钻深孔时切屑排不出去,容易断钻、拉伤孔壁,压缩空气吹屑或微量润滑要提前规划。
- 定位与对刀:批量件建议做专用工装、固定基准,减少每件重新找正的时间。
- 转速与进给匹配:同样的钻头,铝件和不锈钢的进给量差别很大,常用材料的参数要提前存好,后续直接调用。
四、几款常见配置的适用边界
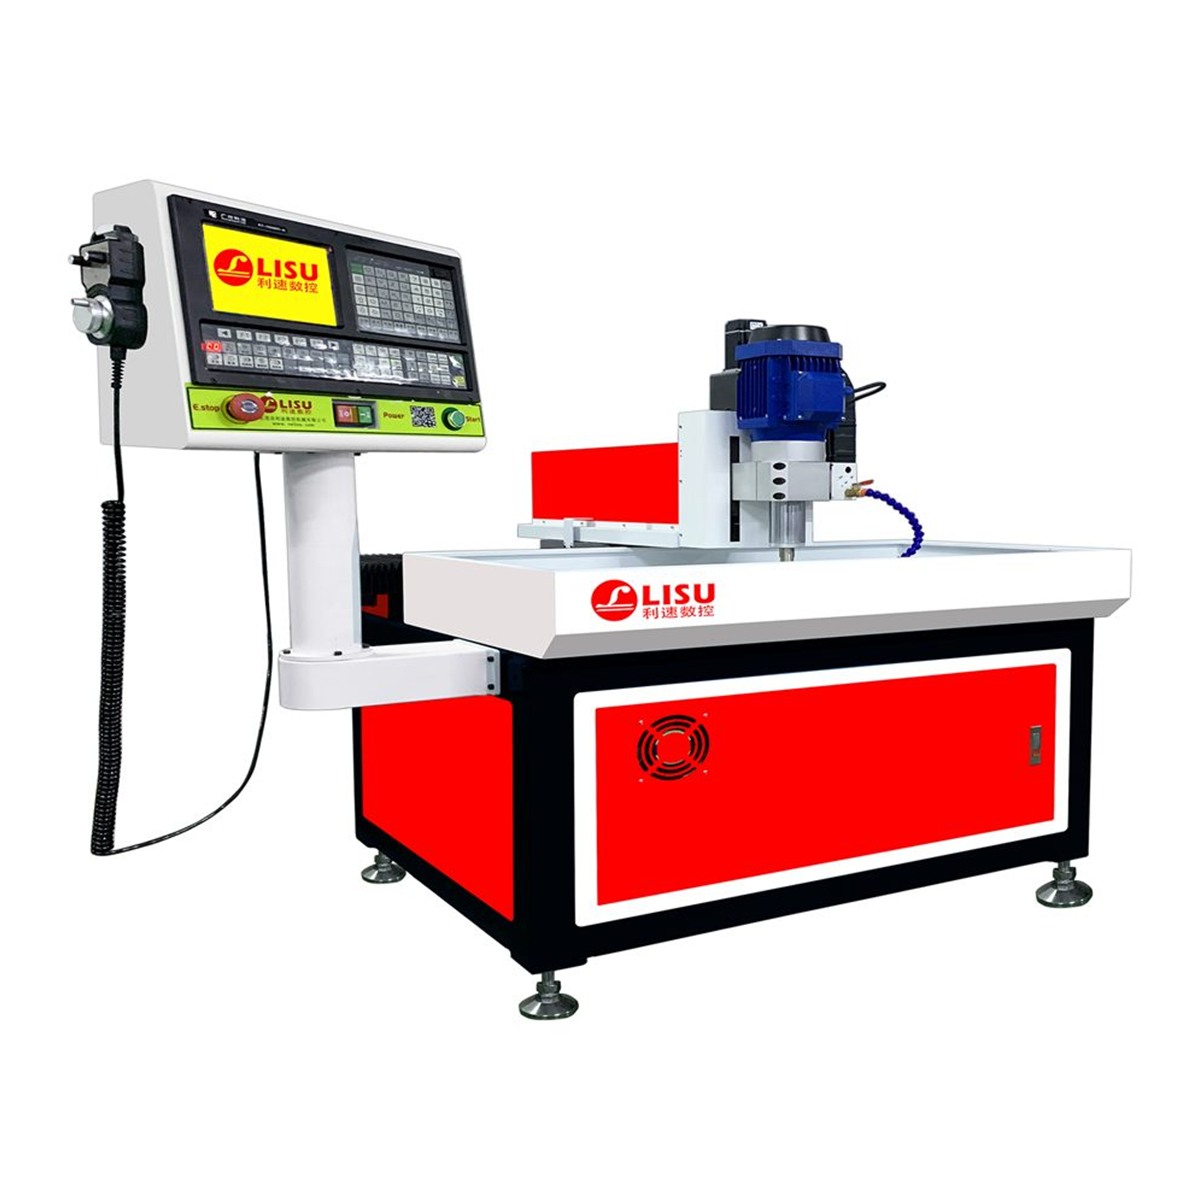
以利速数控的小型数控钻孔机为例:平面工件、孔位集中在中小组件上,选 LS-7030 数控钻孔机就够了,结构紧凑、操作简单易上手,适合作为车间第一台数控钻孔设备。
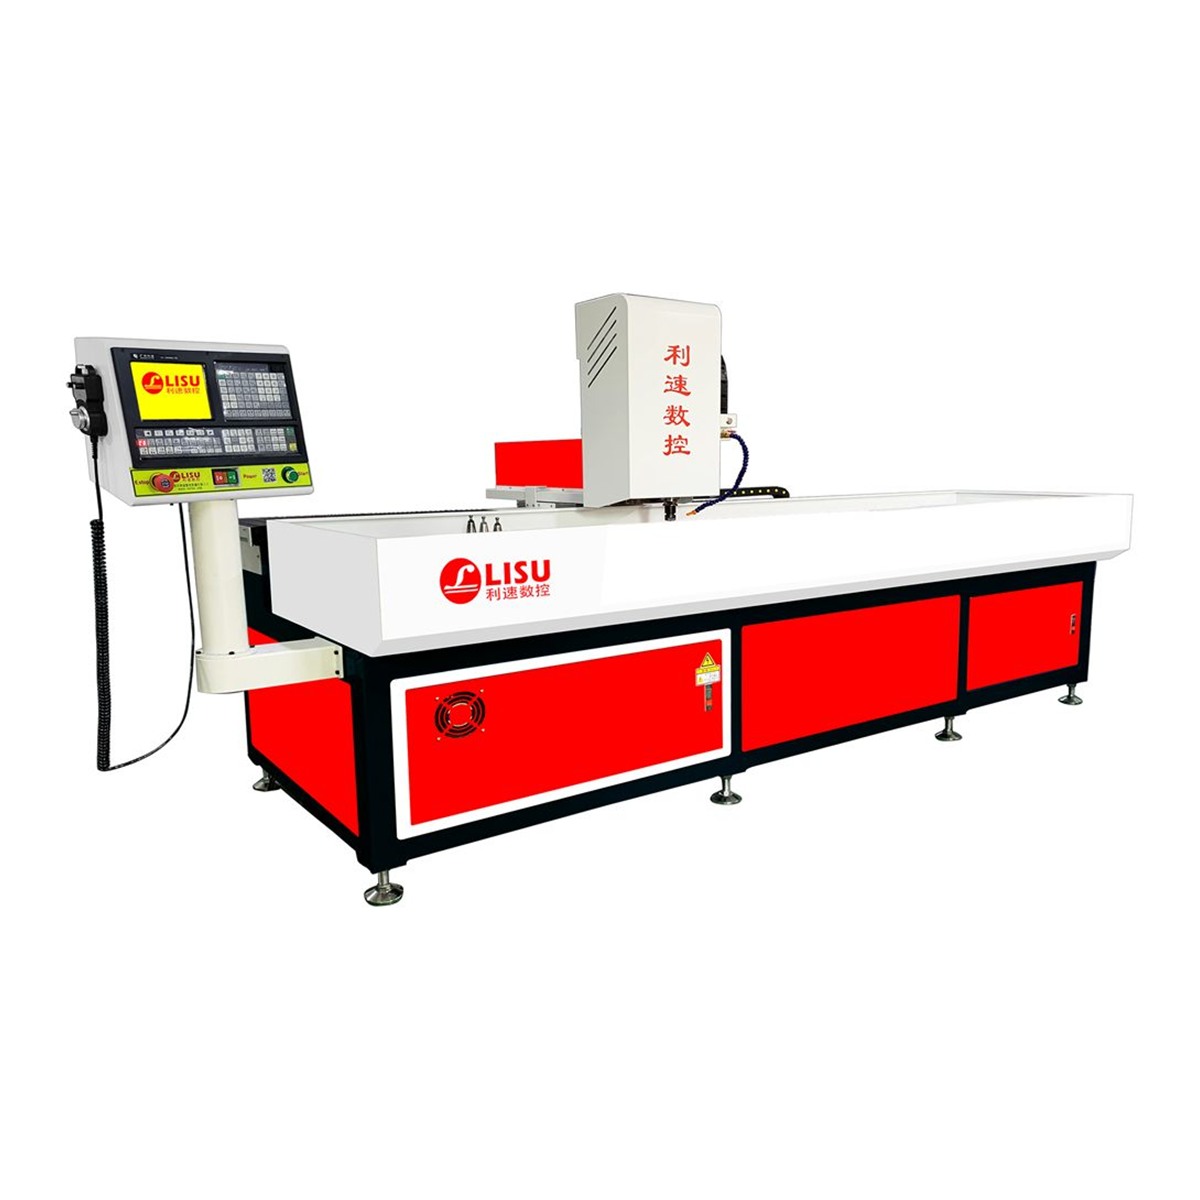
如果孔位沿两米长方向排布,或者同一批活要钻孔顺便攻牙、还要加工管类圆周孔,LS-2040T 自动换刀钻孔机更合适:两米行程、自动换刀,支持热熔攻牙,可加旋转轴实现管类 360° 加工。
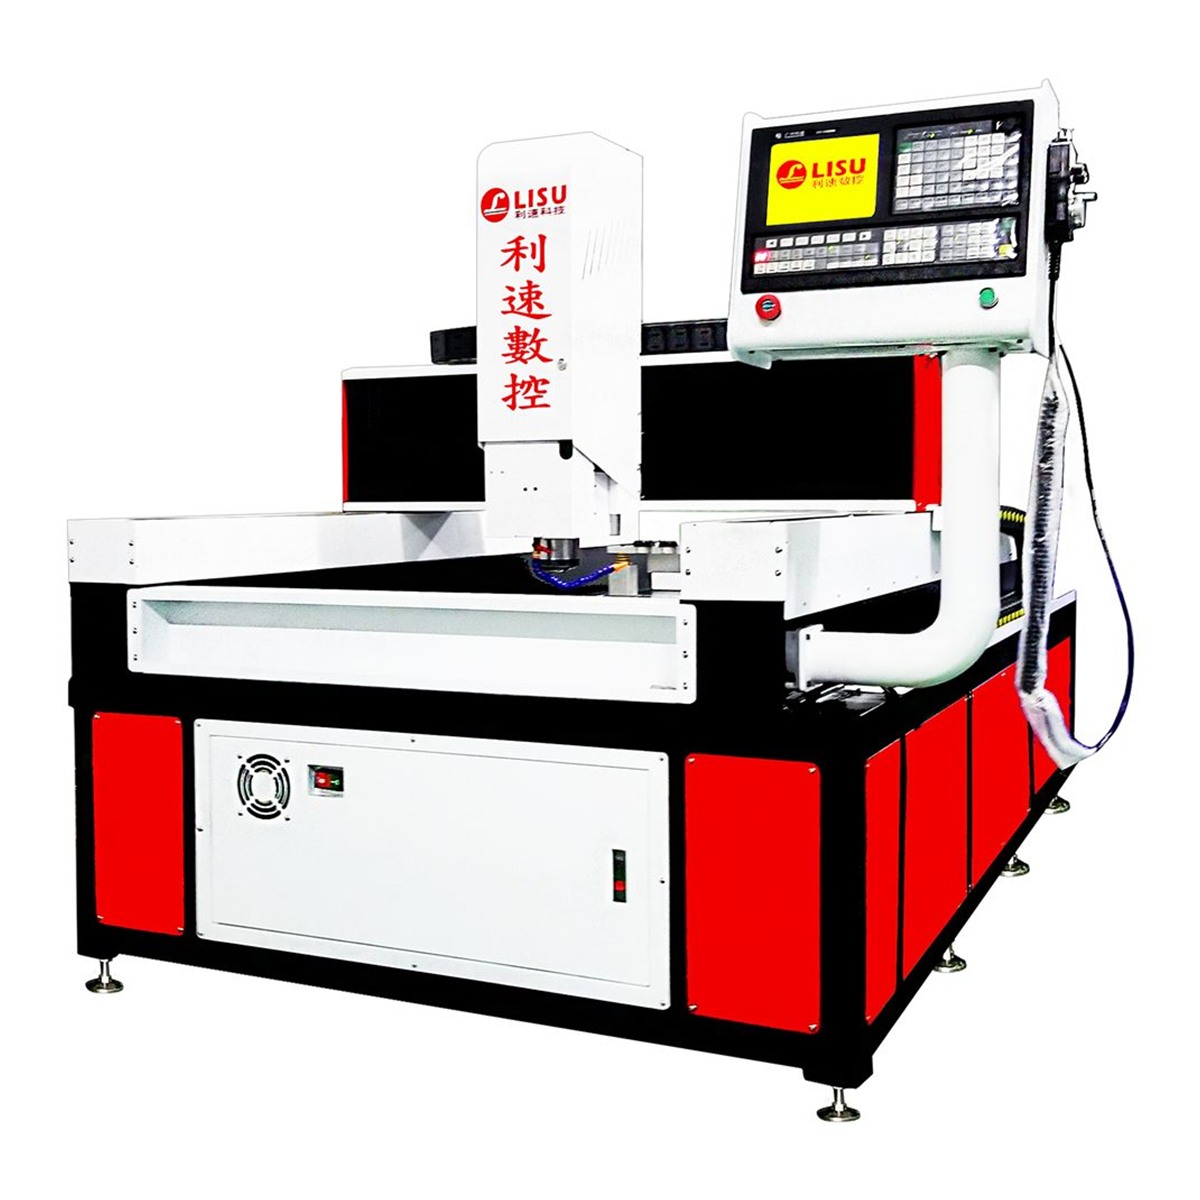
工件整体外形大、需要钻孔攻牙倒角一次完成的场合,则要看 LS-1580T 大幅面龙门型自动钻攻机,龙门结构、双驱同步传动,长行程下精度更稳。
五、验收和售后别省那点功夫
到厂验收时,用自己的工件、自己的钻头打样,重点看孔距重复精度、孔壁粗糙度和连续运行后的热变形;同时问清楚质保范围、易损件供应和响应时间。选一台小型数控钻孔机,本质上是在选一个能长期配合的加工伙伴,设备本身和售后响应同样重要。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),公司成立于 2002 年,整机质保 1 年、售后 24 小时响应,支持免费打样与非标定制,可先寄件试加工再定机型。