在批量孔加工车间里,单主轴设备最耗时的地方往往不是切削,而是换刀、移位和等一件活干完。多头数控钻孔机正是针对这一环节设计的:一台机床装多根主轴,或者用双系统分别控制两端、两台主轴箱,让多个孔位同时进入切削状态。理解它的结构差别,比只看“几头”这个数字更重要。
一、多头的两种实现方式:同轴多主轴与双系统分控
常见的第一种做法是在一个主轴箱上并排布置多根主轴,由同一套伺服轴带动移位,各主轴之间保持固定间距。它适合孔距规律、排列成行的工件,比如长条形法兰、散热片、型材连接面。调机时要按孔距重新排布主轴位置,批量稳定后节拍很快。
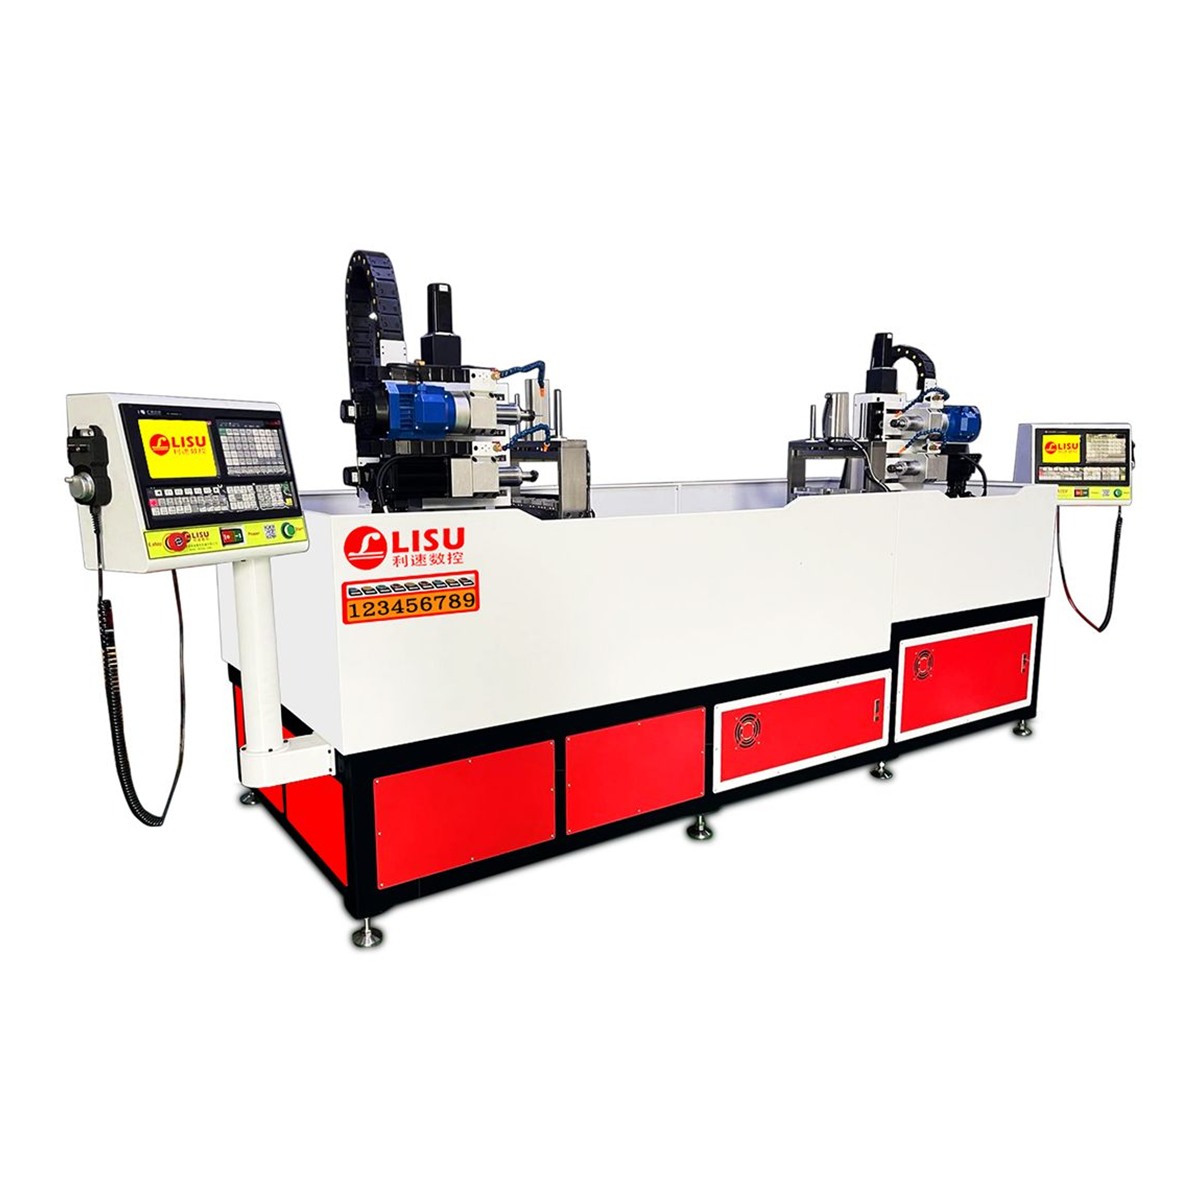
第二种是双系统结构,即机床有两套独立的数控系统和两个可分别动作的加工单元。LS-3000W 双系统数控钻孔攻牙机就是这一类:两端同时加工,一键启动后两侧各自完成钻孔、攻牙循环,对需要两端对称加工的轴类、管件、支架类零件比较合适,单件节拍可接近减半。这类多头数控钻孔机的关键点在两端基准的一致性,选型时要问清两端定位方式与对刀方式。
二、选型先看工件,再看节拍
多头设备不是头越多越好。主轴数量增加,单根主轴可用的功率和刚性会被分摊,大直径孔或需要刚性攻牙的工况反而容易让刀。实际选型建议按下面顺序判断:
- 工件尺寸与行程:超过两三米的长件,要看工作台长度与龙门通过高度,普通立式机身往往装不下。
- 孔位分布:孔距固定成行,选同轴多主轴;孔位分散、两端都要加工,选双系统更灵活。
- 工序构成:只钻孔、钻攻一体、还是钻攻铣复合,决定是否需要自动换刀刀库。
- 批量与换产频率:多品种小批量要重视编程与对刀的便捷性,大批量单一品种才值得为专用工装投入。
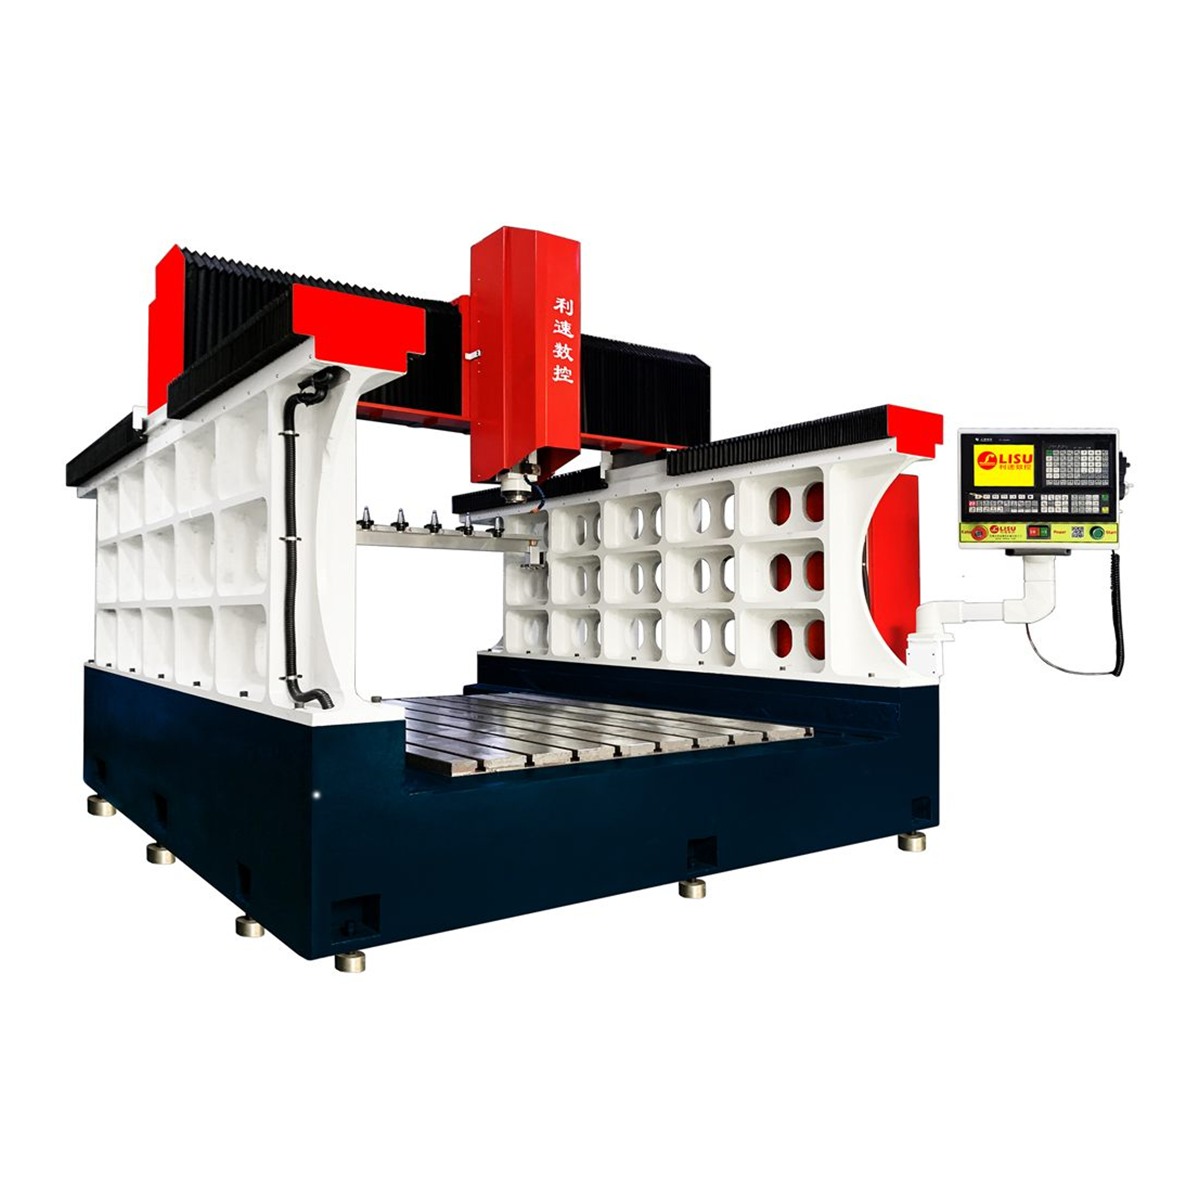
如果工件是大型钢架、模具、法兰或变速箱外壳,孔位分散且尺寸跨度大,更合适的思路是动梁式结构配自动换刀,让主轴移动而不是让工件反复找正。LS-2216Z 龙门型机身铸件专用钻攻机采用动梁式自动换刀钻攻结构,可完成大型工件的粗精加工,适合这类场景。
三、被忽略的细节:排屑、冷却与工装
多头同时切削意味着单位时间排屑量成倍增加。切屑排不出去,钻头容易二次切削,孔壁粗糙度变差,小径钻头还可能折断。选型时应确认排屑槽方向、冷却液流量是否与主轴数量匹配,以及是否便于加装内冷或高压冲洗。
工装同样关键。多主轴同时下刀,如果工件夹紧后存在微小翘曲,各主轴吃刀量就会不一致。实际生产中常用一面两销定位加多点辅助支撑,并把夹紧点尽量靠近加工区。对长件来说,分段夹紧、分区加工往往比一次装夹全部做完更稳妥。
四、长件与大批量:双主轴分开或联机
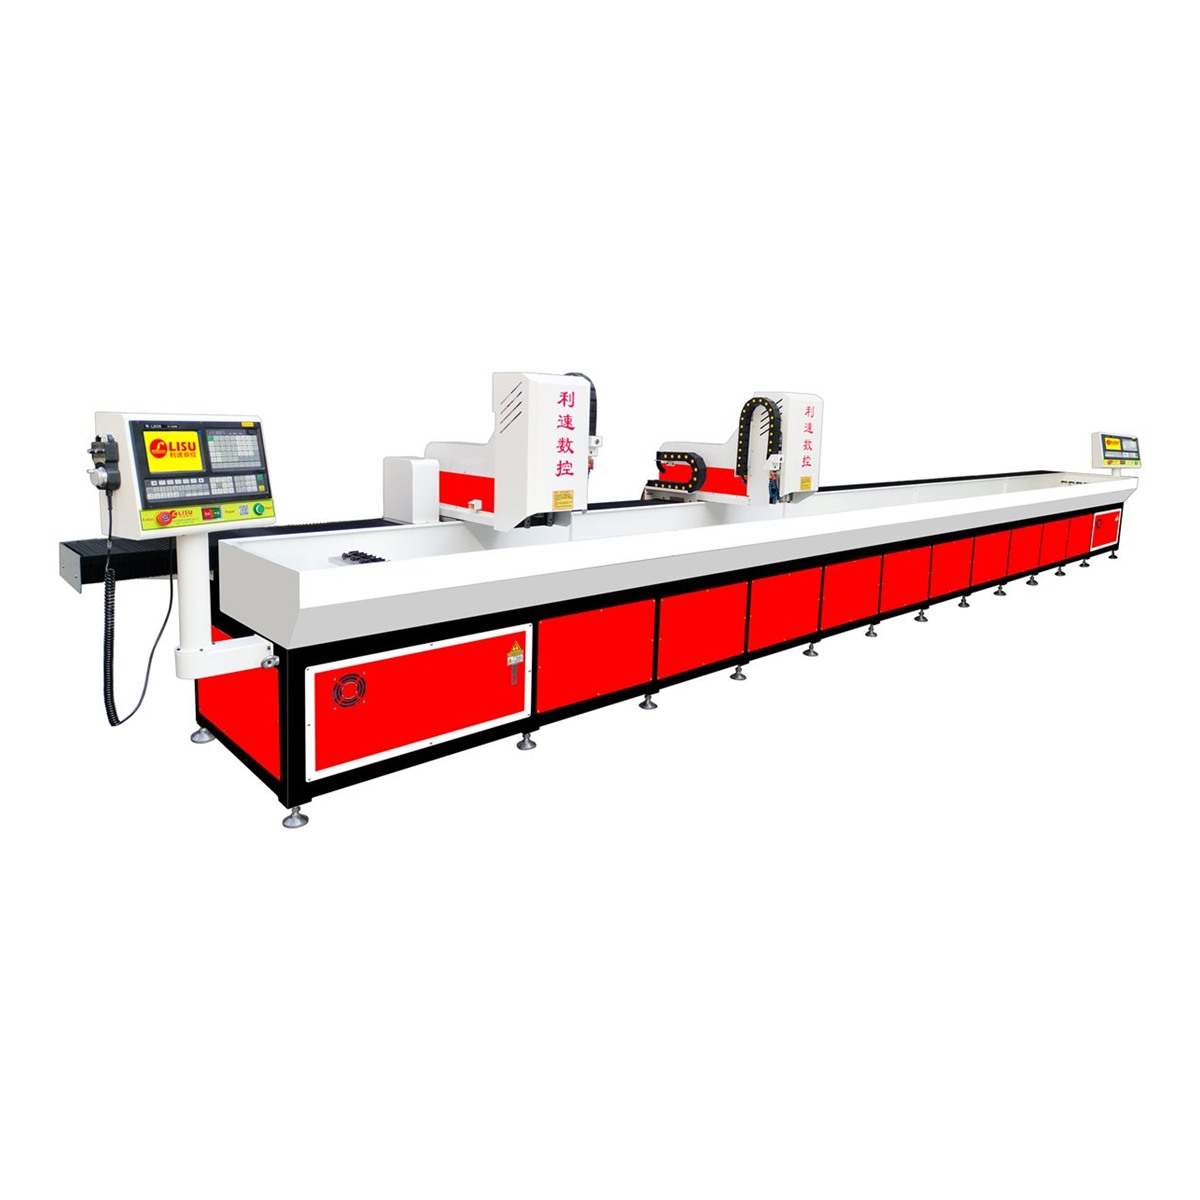
当工件长度达到六七米以上,单工作台一次装夹完成全部孔位会带来机床长度和占地面积的压力。此时可考虑八米双系统双主轴结构:LS-8040ST 双系统自动换刀数控钻孔机的两套主轴既可联机共同加工一件长工件,也可分开各自加工不同零件,换产时不必整机等待。对既有长件订单又有中小件混排的车间,这种多头数控钻孔机的调度弹性比单纯追求主轴数量更实用。
五、验收时建议实测的几项
- 连续加工同一批工件,抽检孔距一致性,而不只看首件。
- 用实际材料试攻牙,检查螺纹通止规表现与丝锥寿命。
- 记录换产时间:从上一款工件到下一款首件合格,需要多久。
- 观察多主轴同时加工时的振动与表面纹路,判断刚性与夹紧是否到位。
利速数控自 2002 年起专注数控钻孔、攻牙与钻攻铣复合设备,整机质保 1 年,售后 24 小时响应,支持非标定制。多头数控钻孔机的孔距、行程、系统配置都可以按工件图纸调整,建议先用真实工件做免费打样,用实测节拍和孔位精度来判断配置是否够用。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制,也可提供工件图纸由工程人员评估工艺方案。