在铝合金门窗、幕墙立柱、电梯井道框架、自动化设备机架这些车间里,型材钻孔机承担的是“长料、多面孔”的加工任务。型材通常三米到七米长,壁薄、截面异形,孔位沿长度方向分布,一次装夹往往要完成几十甚至上百个孔,还要一并完成攻牙或铣槽。孔位偏一点,到装配现场就对不上螺栓孔,返工和补料的代价远高于设备本身的投入。所以型材钻孔机的选型,关键不在外观和标称功率,而在行程、装夹、定位方式与工艺匹配。
型材钻孔加工的难点在哪里
先把工件特点说清楚,选型才有依据。实际生产中主要卡在三个地方:
- 装夹变形。薄壁铝型材壁厚常在 1.5~3mm,夹具压力稍大就压塌,松开后回弹,孔径和孔位随之变化。因此夹具要有足够的支撑面,压力可调,最好采用多点分散夹紧。
- 累计误差。六米长的料,如果每米偏差 0.15mm,末端就差了近 1mm。长型材设备通常靠伺服驱动龙门沿床身移动,配合光栅尺或编码器定位,把整段行程的定位误差控制在装配允许范围内。
- 孔口质量。钻头出口容易产生毛刺和翻边,铝型材尤其明显,装配时刮手、影响贴合。控制手段是合适的转速与进给配合、内冷或外冷排屑,以及出口侧加垫板或选用合适的钻尖角度。
选型要看的四个参数
1. 有效行程与加工范围
先量自己的料:最长多长、截面多大、孔位集中在哪个面。行程要覆盖最长工件并留出夹持余量,不能只看标称长度。如果来料长度跨度大(比如三米和七米混着做),要考虑设备能否兼顾短料定位,否则做短料反而效率低、占机时长。
2. 主轴数量与自由度
单主轴设备结构简单、成本低,适合孔数少、批量小的订单;多主轴或钻攻铣复合设备可以一次装夹同时完成多个面的钻孔、攻牙、铣削,减少翻面和二次装夹,适合电梯框架、幕墙立柱这类孔位密集的长料。主轴数量越多,编程和夹具设计的复杂度也越高,要按实际工艺节奏算节拍,而不是一味追求主轴数量。
3. 攻牙与热熔攻牙能力
很多型材孔位最终是用来上螺钉的。如果设备只能钻孔,攻牙还得另上设备或人工,二次装夹又会带来误差。铝型材薄壁部位用普通丝锥容易滑牙,热熔钻孔攻牙通过摩擦生热使材料塑性流动成形,能做出带翻边的螺纹衬套,在薄壁上获得更可靠的连接。是否需要这一功能,取决于产品的连接方式。
4. 数控系统与编程方式
型材订单常常多品种、小批量。系统是否支持图纸坐标导入、坐标表批量录入、程序存档复用,直接决定换型时间。现场的调试手感也很重要:手动点位、单步试钻、断点续加工这些基础功能,最好在验收时就逐项试一遍。
不同型材对应的机型思路
结合上面这些要点,可以把常见需求分成三类:
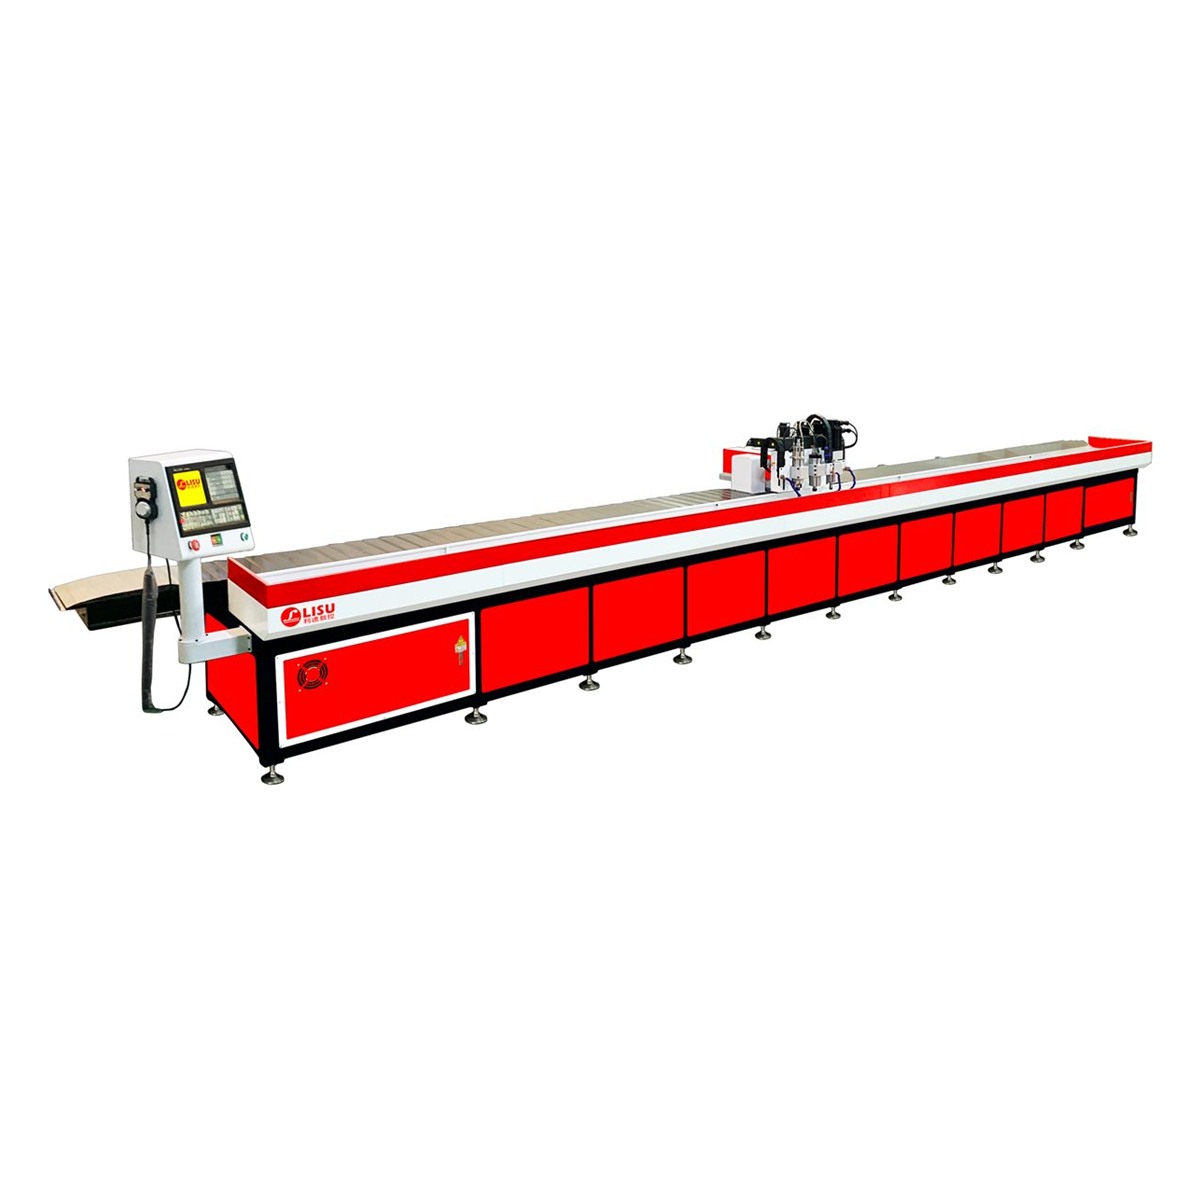
- 超长料、多工位。电梯框架、轨道车辆型材、长铝型材这类六米以上的工件,建议看 LS-7300G 三主轴数控钻攻铣复合机,七米行程配三个主轴,可分区同时加工,减少整根料走完全程的等待时间。
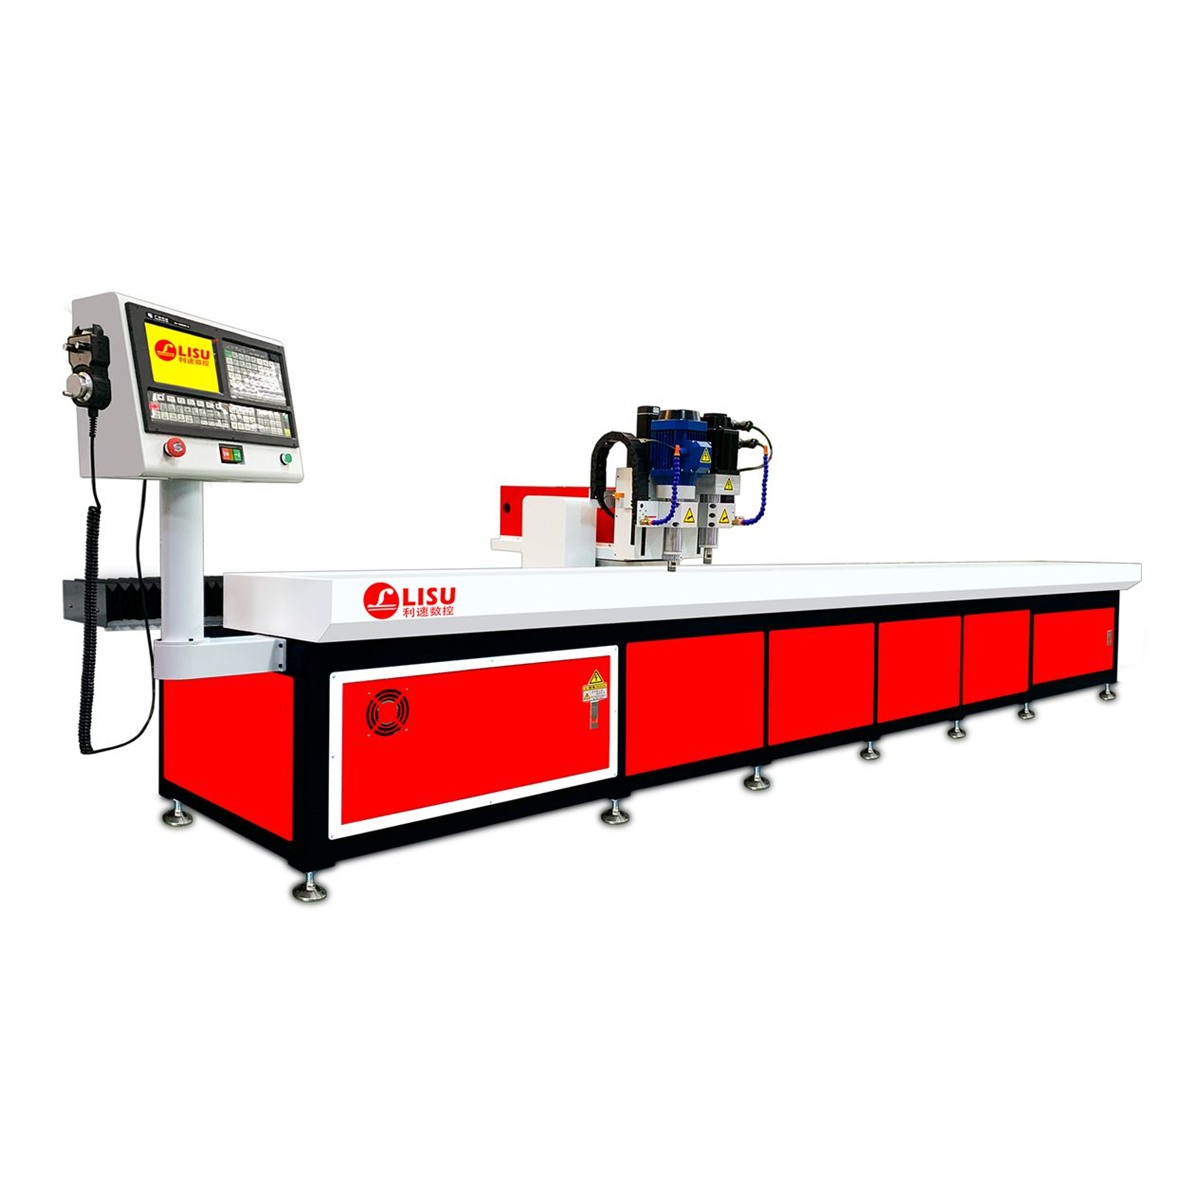
- 四米级长型材、管类。需要热熔攻牙或管件 360° 环绕加工的,可以了解 PLED-4030G 长型材数控钻攻机,四米行程,钻孔与热熔攻牙在同一台设备上完成。
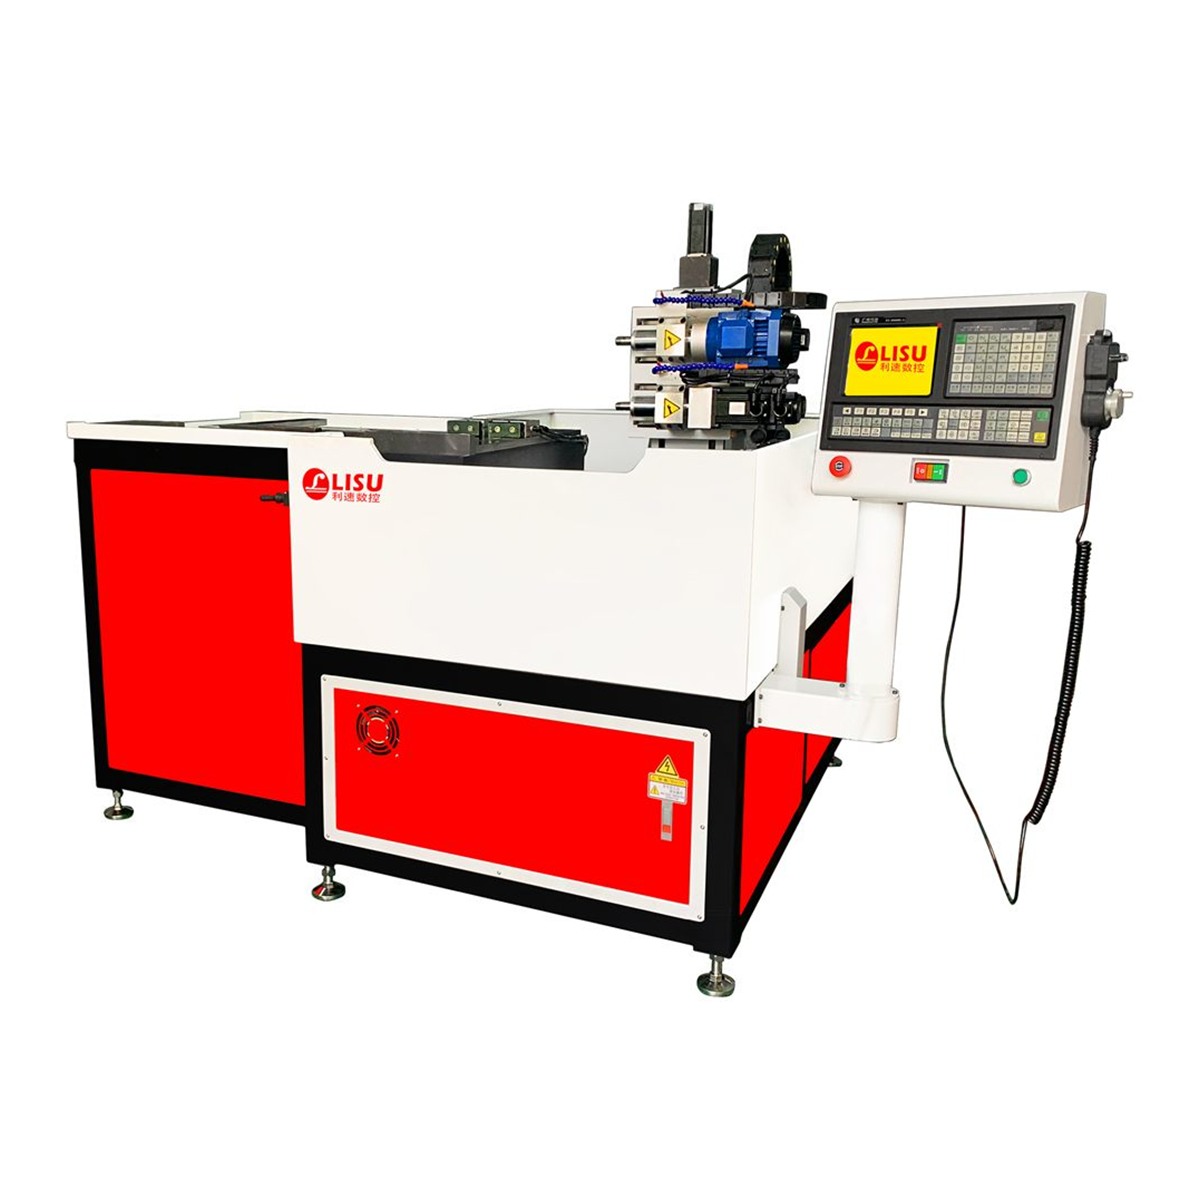
- 侧面孔、端面孔、批量小件。像型材端头、边框、支架的侧面钻孔攻牙,LS-1000W 卧式钻孔攻牙机这类卧式结构更顺手,占地小,金属与非金属材料都能处理。
现场验收要注意的细节
型材钻孔机到厂后,建议用自己的真实工件试加工,而不是只看厂家演示件。试加工时重点看:连续加工 20 件后孔位是否漂移;同一根料两端的孔距是否一致;换型从调夹具到首件合格用了多久;排屑是否顺畅、有没有铝屑堆积在导轨附近;攻牙后通止规是否通过。这些数据比任何宣传资料都可靠。
另外,长型材设备对地基和水平要求较高,安装前要确认车间地面承载与平整度。床身调平不到位,长行程的直线度和孔距一致性很难保证。
关于利速数控
东莞市利速数控机械有限公司自 2002 年起做数控钻孔、攻牙设备,产品覆盖数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机和钻攻铣复合机,型材钻孔机可按型材截面与孔位图做非标定制,整机质保 1 年,售后 24 小时响应。选型阶段可提供免费打样,用您的实际型材试钻试攻,看孔位精度和节拍再决定机型。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制。