管类钻孔机解决的是圆管、方管、矩形管和异型管的孔加工问题。与平板件不同,管件是中空的、壁相对薄、表面带弧面,钻头切入的瞬间容易打滑,常见的后果就是孔位偏移、孔口翻边毛刺大、钻头崩刃。因此管件钻孔加工的关键不是能不能钻穿,而是钻得稳、位置准、批量一致。
管件钻孔加工的三个难点
- 弧面定心难:钻头与管面最初是点接触,切削力方向不稳定。通常需要中心钻先点孔,或采用刚性好的短钻头、低进给切入。
- 薄壁易夹变形:夹紧力偏大就把圆管夹扁,松开后回弹,孔径和孔距跟着变。夹具更适合用 V 型块加多点均压,把力分散到管壁较大面积上。
- 长管行程受限:整根 3 米、6 米、8 米的管材,如果机床行程不够,只能分段装夹、二次对刀,累积误差和辅助时间都会上升。
管类钻孔机选型先确认四件事
选型不必一上来就谈配置,先把工件条件说清楚,方案自然会收敛。
- 材质与壁厚:碳钢、不锈钢、铝合金的切削参数差别很大,不锈钢粘刀,排屑与冷却要重点考虑。
- 孔径、孔距与公差:决定用普通钻削还是钻攻复合,也决定要不要配自动换刀。
- 单根长度与批量:这是决定行程的第一要素,也是判断选单主轴还是双系统的依据。
- 是否需要攻牙、铣削:管件上常有螺纹孔、缺口、平面,一次装夹完成多工序能明显减少搬运与二次定位。
不同管件的机型与配置建议
三米以内管件、型材批量钻孔
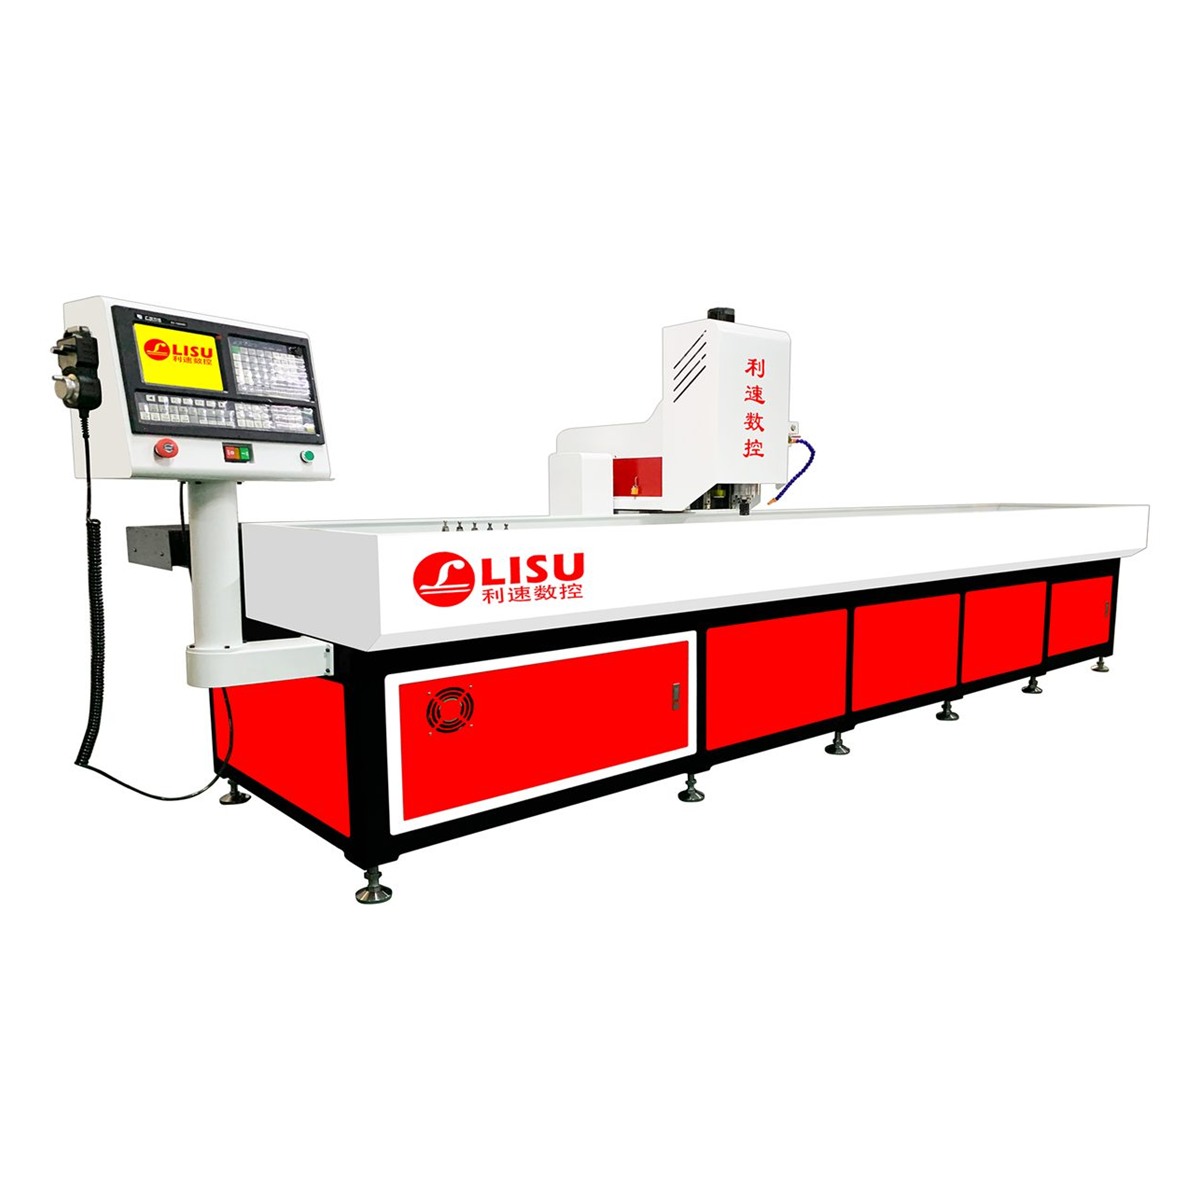
对于常见的三米管材与长型材,可考虑 LS-3040T 自动换刀钻孔机。它采用三米超长行程,工件一次装夹即可覆盖整根管材的孔位,配合自动换刀可以减少换钻头、换工位的停机时间,同时支持热熔攻牙,适合管件上需要成型螺纹的场合。
八米长管、需要双端同时加工
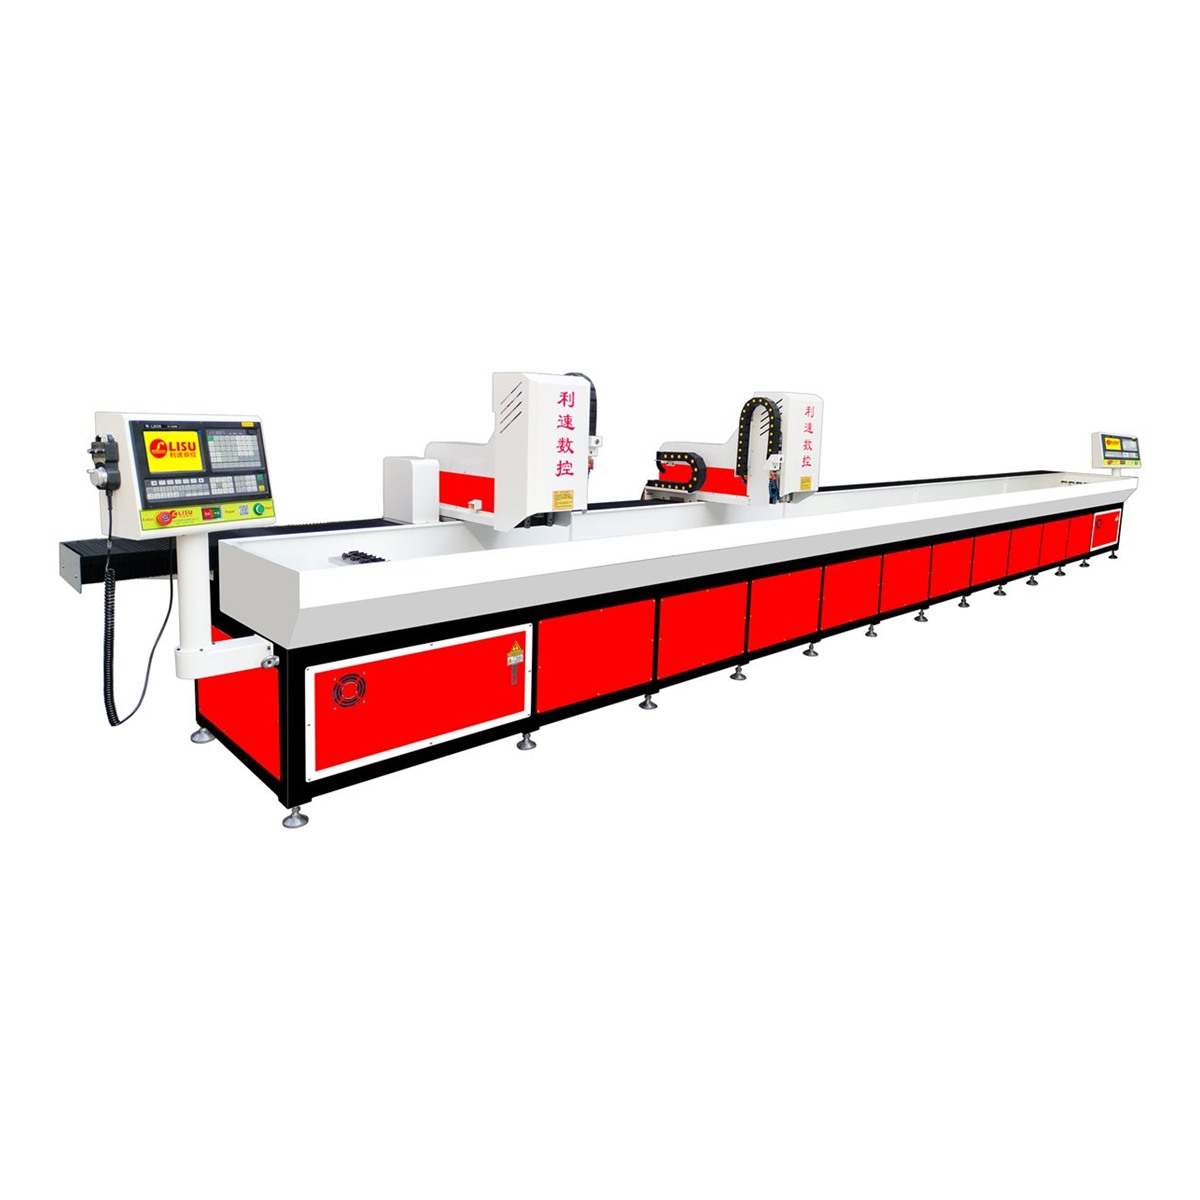
八米级别的长管,装夹与对刀的时间往往比切削时间更长。LS-8040ST 双系统自动换刀数控钻孔机采用双系统双主轴结构,可联机同加工一件,把一根长管的两段孔位同时完成;也可分开单独加工,两台系统各自运行各自的程序,适合多品种混线生产。
大口径厚壁管、法兰与钢架结构件
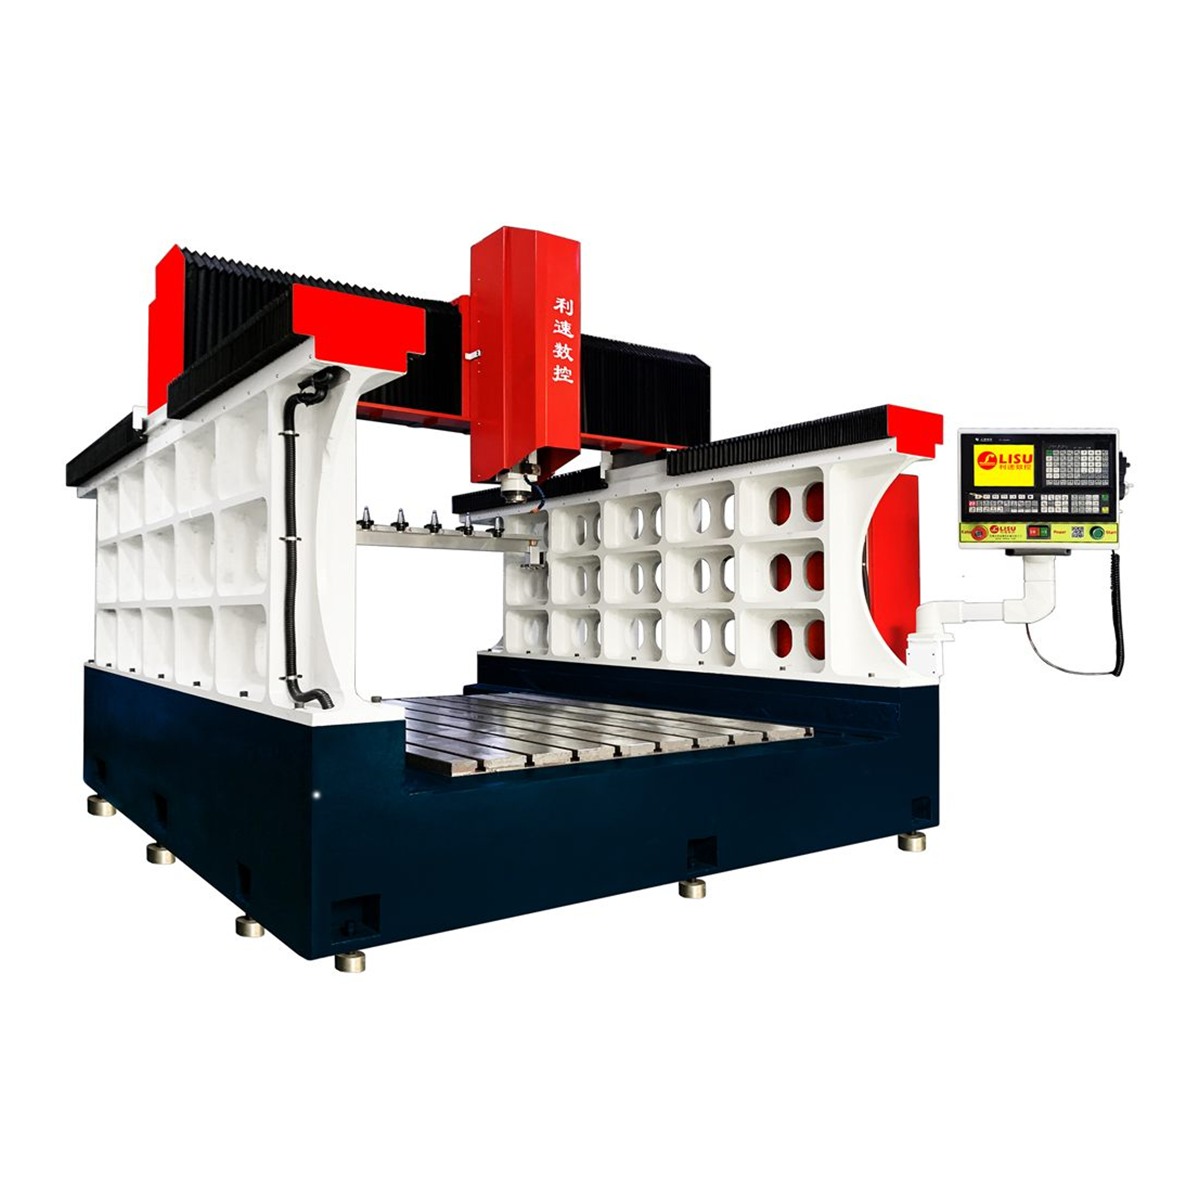
厚壁管、法兰盘、变速箱外壳、大型钢架这类工件,尺寸大、重量高,更看重机身刚性和动梁结构的稳定性。LS-2216Z 龙门型机身铸件专用钻攻机为动梁式自动换刀钻攻机,适用于此类工件的粗加工与精加工,装夹空间和承重余量相对充裕。
让孔位更稳的几个工艺做法
- 先点孔再钻孔:用中心钻或定心钻开出小锥坑,主钻头再跟进,弧面定心问题基本可以解决。
- 分段啄钻:每进给一段退刀排屑,避免长切屑在孔内缠绕,尤其适合不锈钢和铝管。
- 冷却要跟到位:管件钻孔多为半封闭切削,内冷或外冷要保证切削液能进到刃口,否则钻头寿命会明显下降。
- 首件必检:首件测孔径、孔距、孔轴线与管轴线的位置关系,确认后再批量走,避免整批返修。
打样与定制
管类钻孔机的方案差异很大,同样的孔型,壁厚不同、材质不同,夹具和进给策略就要调整。利速数控成立于 2002 年,整机质保 1 年、售后 24 小时响应,支持非标定制与免费打样。建议先把管材规格、图纸孔位与批量提供过来,通过打样确认节拍与孔口质量,再确定机型和配置,比单纯比对参数表更可靠。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制。