做薄板、管件、不锈钢钣金的人,这两年问得最多的一句话就是:热熔钻孔机厂家这么多,参数表看着都差不多,到底怎么挑。热熔钻工艺本身不复杂,难的是把它稳定地跑在车间里——转速、下压进给、润滑、攻牙同步,任何一个环节没调好,衬套就是歪的、牙就是烂的。所以选厂家,本质上是选一套被验证过的工艺参数和售后响应能力。
一、热熔钻的成型原理:不是切削,是挤压
常规钻孔是把材料切屑带走,热熔钻是让主轴带着钻头高速旋转并轴向加压,钻头与工件摩擦产生高温,使接触点材料局部软化到塑性状态,随后钻头把软化的材料向下、向外挤压,形成一圈带高度的衬套(也叫凸台),再由丝锥在衬套上攻牙。整个过程没有切屑产生,材料是被重新分配而不是被去除,这也是热熔钻孔能在薄板上做出一段足够长螺纹的原因。
由此带来几个实际影响:
- 衬套高度可以大于板厚,薄板也能攻出多牙螺纹,连接强度更好;
- 无切屑,省去清理与断屑麻烦,适合后续焊接、涂装前工序;
- 对转速与进给的匹配要求高,纯靠手工试参数很费时间;
- 不锈钢、碳钢、铝、铜的软化特性不同,参数不能照搬。
二、热熔钻孔机厂家选型,先看这四点
1. 工件形态与行程
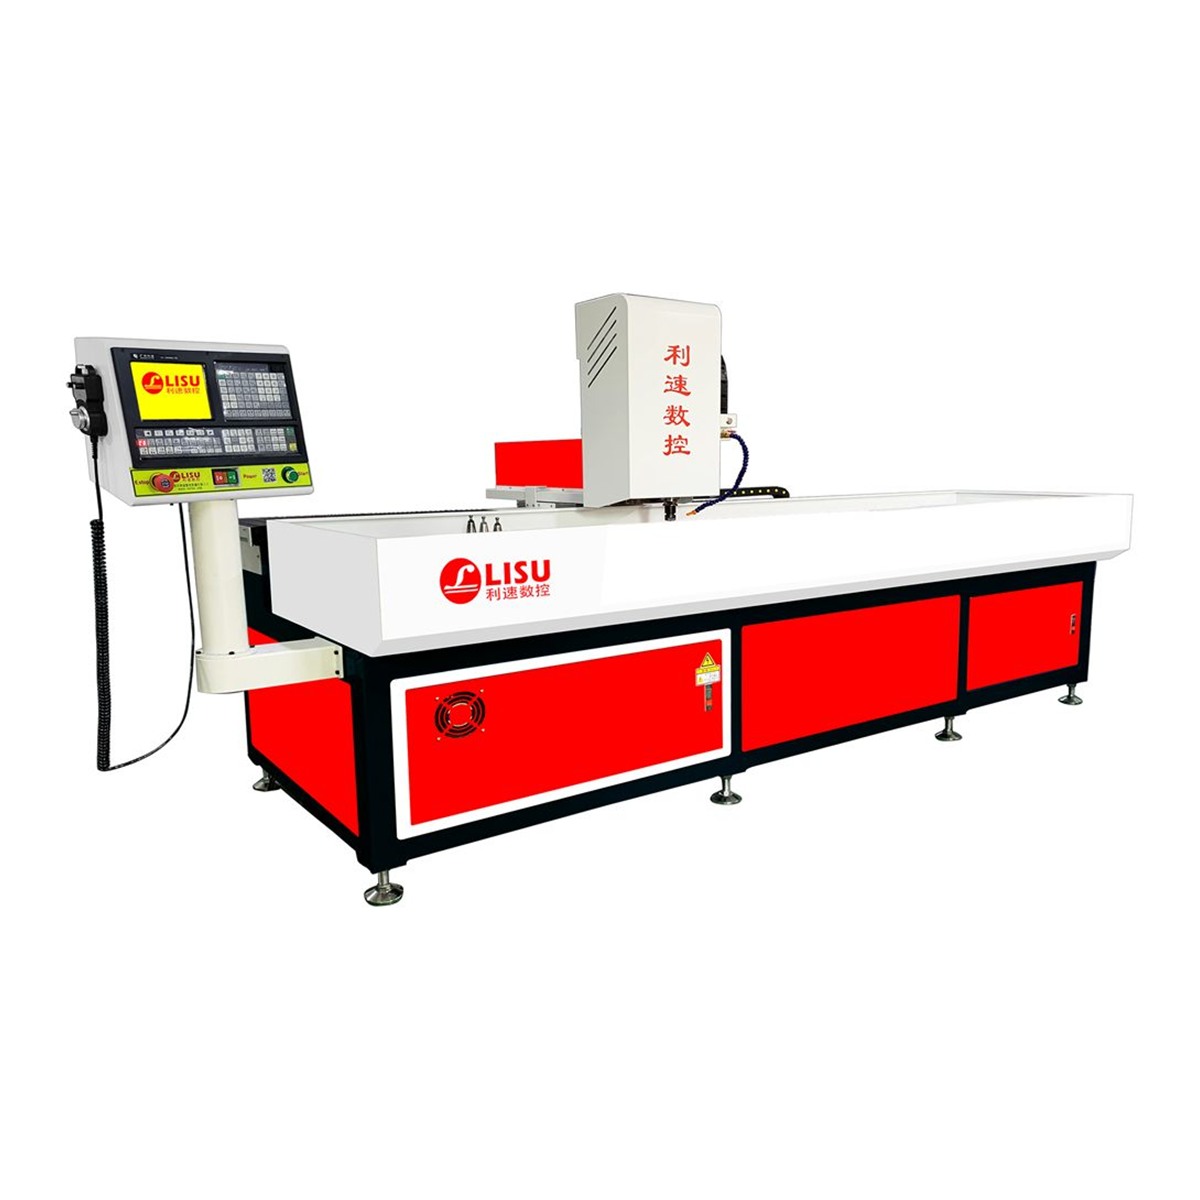
平面板材、法兰、支架类工件,行程和台面尺寸够用即可;如果是两米左右的长件,或者需要在同一台设备上完成钻孔—热熔—攻牙的连续动作,就要看有没有自动换刀。像LS-2040T 自动换刀钻孔机,两米行程、支持热熔攻牙,还能加旋转轴实现管类360°加工,管件、型材类的活就不用二次装夹。
2. 是否需要管类与异形件
圆管、方管、异形型材的热熔钻孔,靠三轴很难覆盖全周,旋转轴几乎是必配项。这一点在选厂家时要提前讲清楚,避免设备到厂才发现装夹角度不够。
3. 大幅面与多工序合并
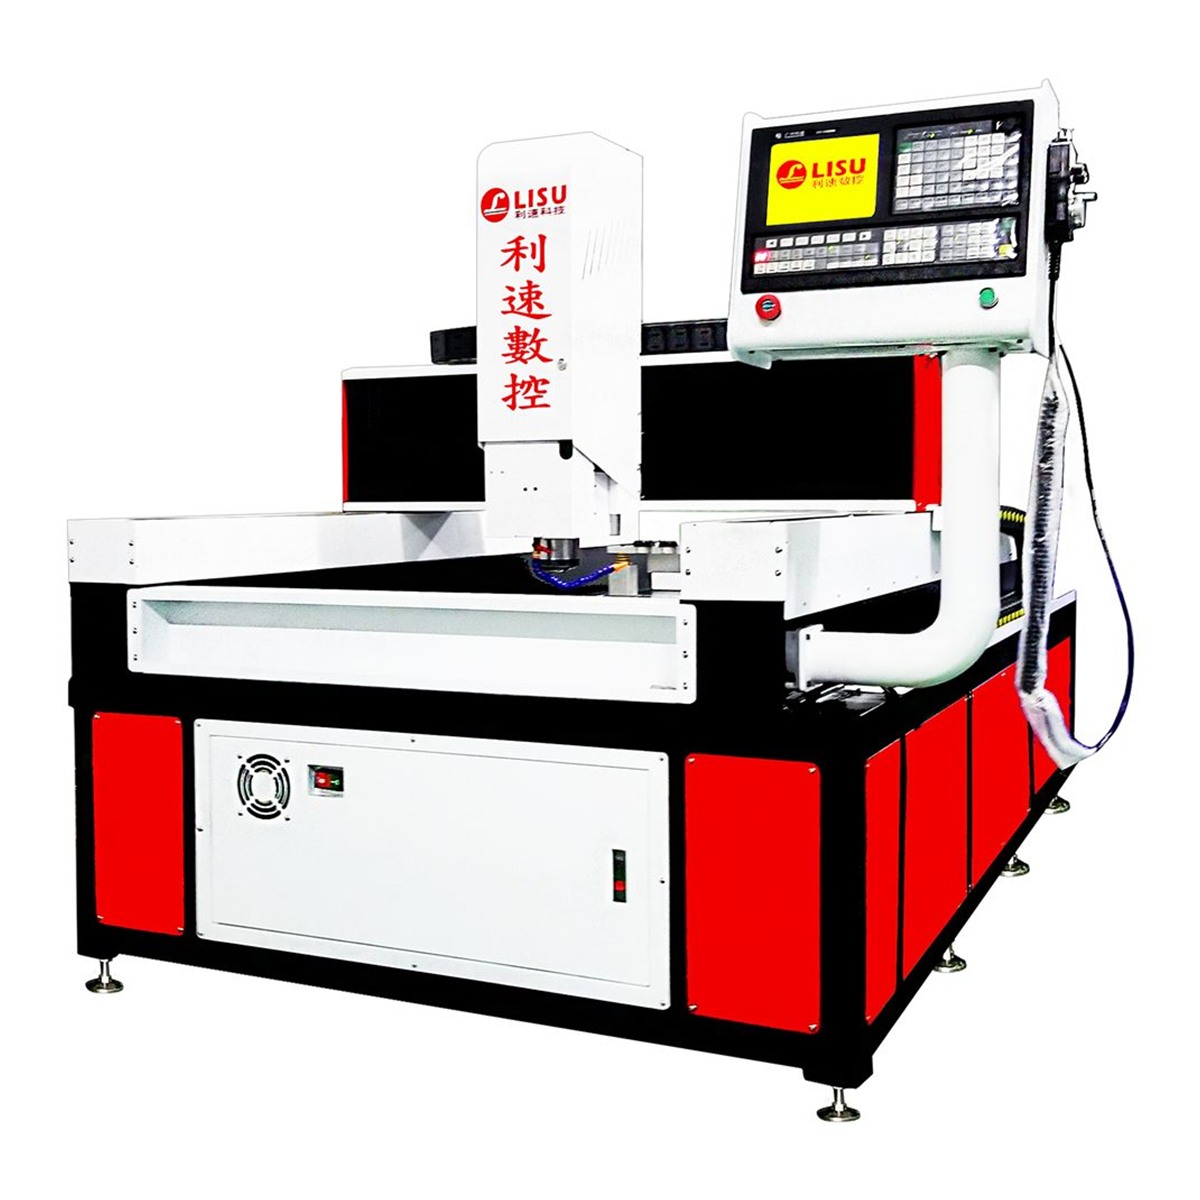
大型钣金件、机架、龙门件,如果钻孔、攻牙、倒角分散在三台设备上,转运和翻面的时间往往比加工时间还长。LS-1580T 大幅面龙门型自动钻攻机采用龙门结构与双驱同步传动,钻孔、攻牙、倒角一体完成,适合这类大件。
4. 批量与操作门槛
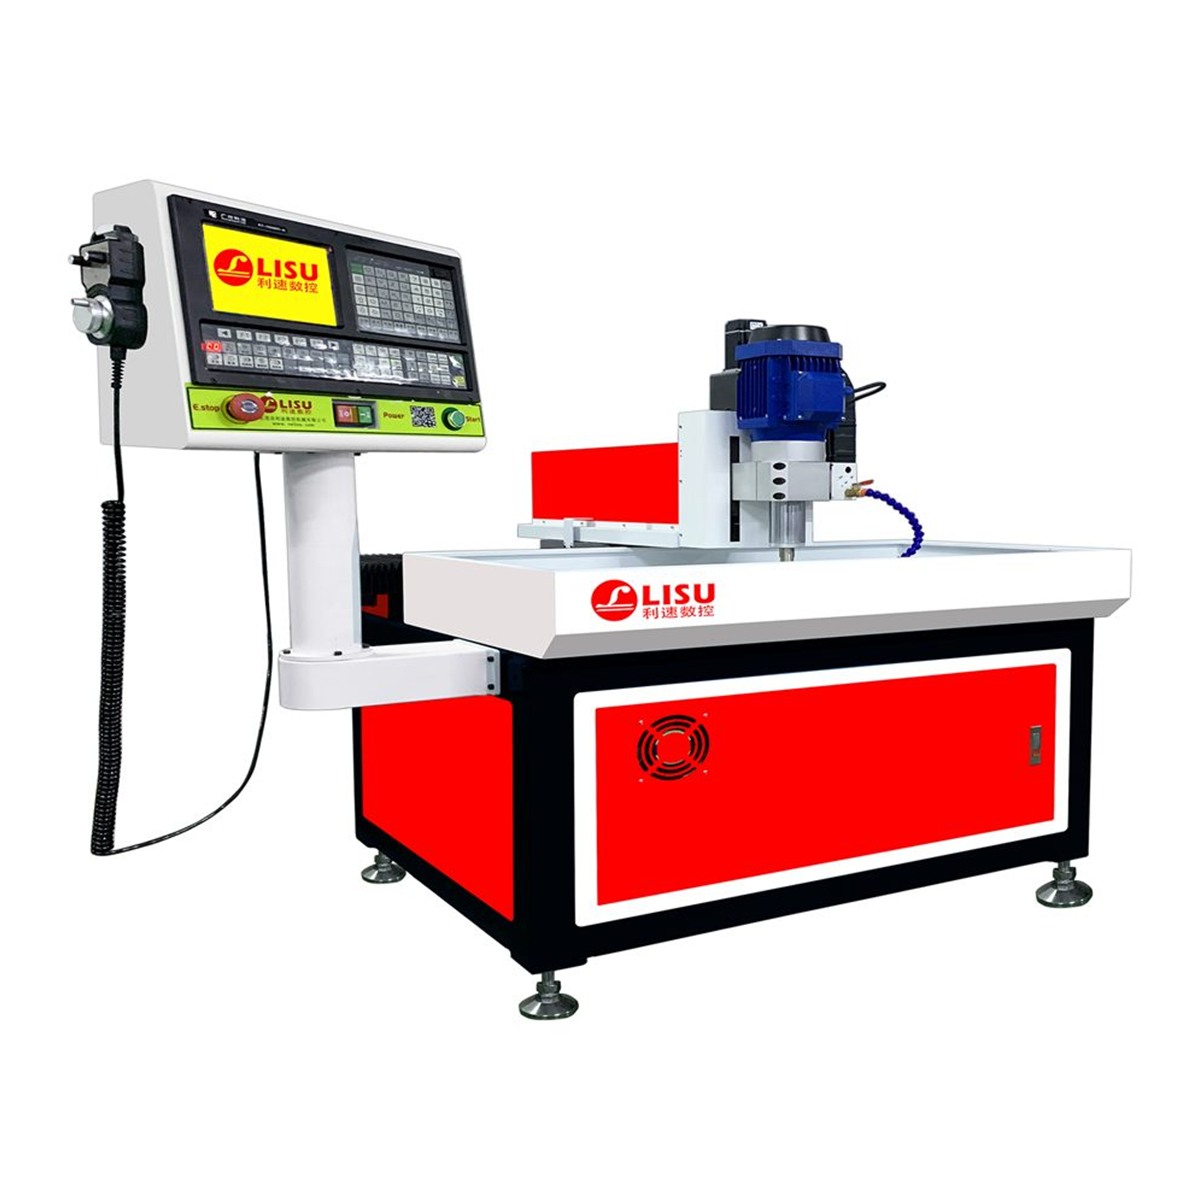
小批量、多品种的车间,更在意上手难度和换型速度。LS-7030 数控钻孔机属于经典畅销机型,做平面工件钻孔加工,操作简单易上手,是性价比较高的入门选择。
三、靠谱的热熔钻孔机厂家,通常具备这几个特征
- 有工艺库,而不是只卖铁:能针对不同材质给出起步参数,客户到厂后不用从零试。
- 支持免费打样:拿你的实际工件、实际板厚跑一遍,衬套高度和螺纹质量肉眼可见,比参数表可靠。
- 能做非标定制:夹具、行程、旋转轴、上下料方式,按工件来改。
- 售后响应快:热熔钻头磨损、参数漂移是常态,能不能24小时响应,直接影响停机时间。
四、选厂家,最后看的是工艺陪跑能力
利速数控成立于2002年,主营数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机、钻攻铣复合机,整机质保1年。选热熔钻孔机厂家,说到底是找一个能陪你把工艺调通、把活干稳的伙伴。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制,拿工件来试,比看十份参数表更实在。