五金件钻孔攻牙是金属加工中最常见、也最容易被低估的工序之一。门锁配件、铝型材框架、办公家具连接件、铝滑块、支架类零件,几乎都要在钻孔之后完成攻牙。单件看只是两个动作,放到批量生产中,装夹次数、孔位一致性、丝锥寿命、切屑排出,任何一个环节没处理好,都会直接反映在效率和不良率上。
一、五金件钻孔攻牙的加工难点在哪里
多数五金件属于薄壁、异形或长条形结构,加工位置往往不在大平面,而在侧面或端面。传统做法是立式钻床加工,工件需要多次翻面、重新找正,孔位累积误差大;薄壁件夹紧力稍大就会变形,松开后螺纹孔出现偏斜。
另一个难点是攻牙本身。攻牙属于成型加工,扭矩比钻孔大,丝锥在盲孔底部容易积屑,尤其在铝件、铜件上,切屑粘刀会让螺纹表面拉伤。因此工艺上通常要求:底孔深度留出足够余量、攻牙段使用合适的转速与进给配合、必要时加注切削液或采用挤压丝锥。
二、装夹方式决定效率:从单件到批量的思路
选型前先看装夹。常见有三类:
- 单件平口钳装夹:适合小批量、多品种,换型快,但每次都要找正,人工依赖度高。
- 专用工装+定位销:适合形状稳定的五金件,一次定位完成多孔加工,孔位一致性好。
- 长料连续加工:铝型材、长条支架类零件可一次装夹多件,配合卧式加工方式,从侧面或端面进刀,减少翻面。
装夹方案确定后再谈设备,才不会出现“机床买了、工装还得重做”的反复。
三、按工件结构选择机型
1. 侧面、端面为主的五金件
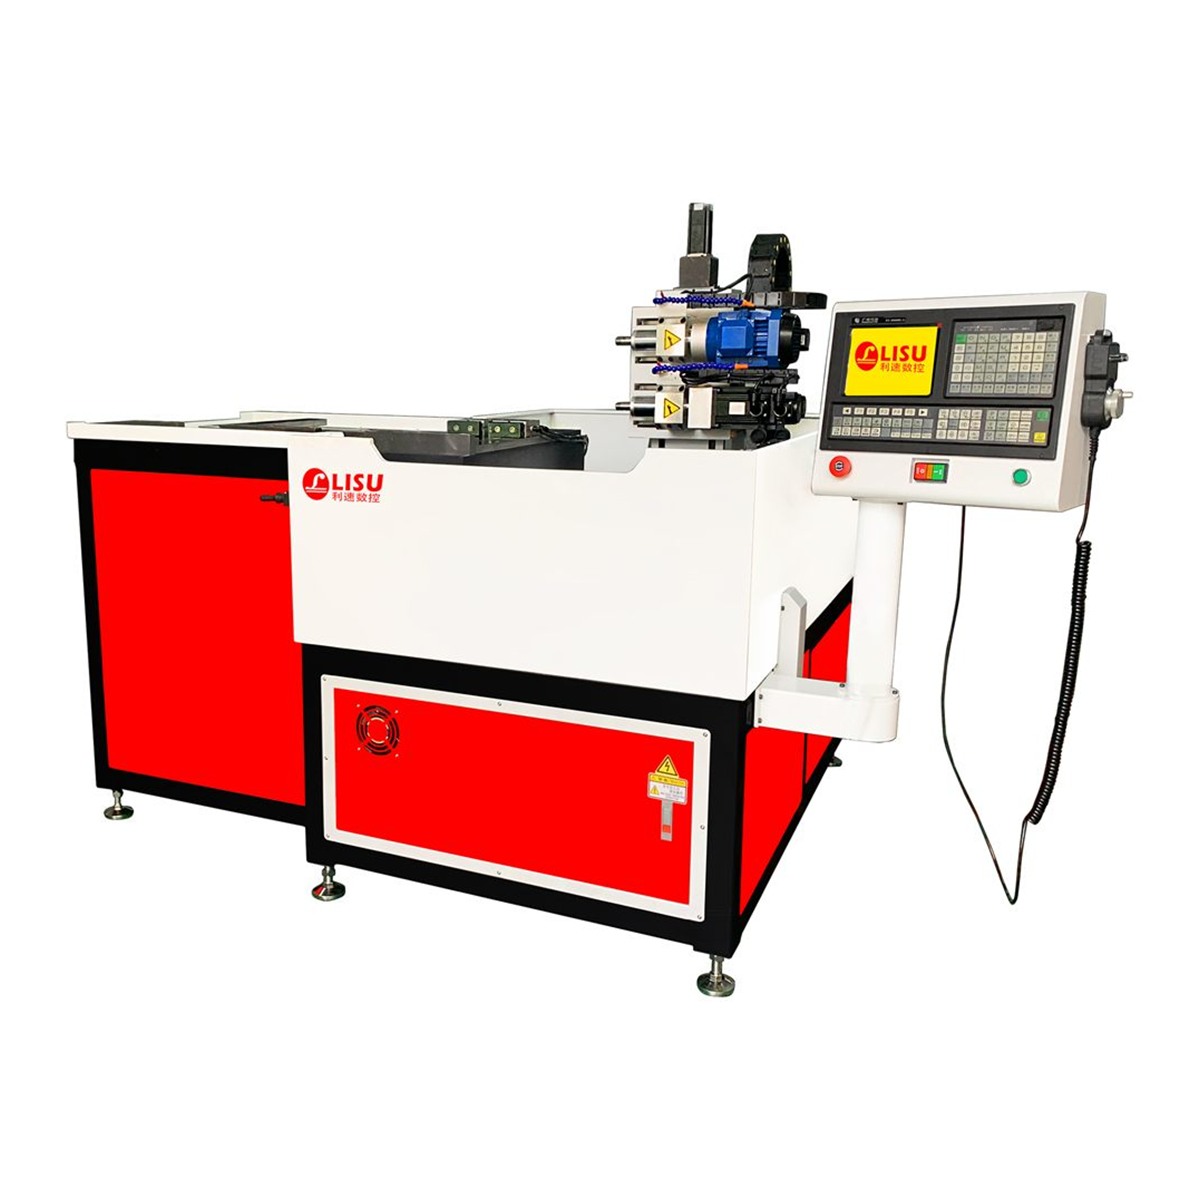
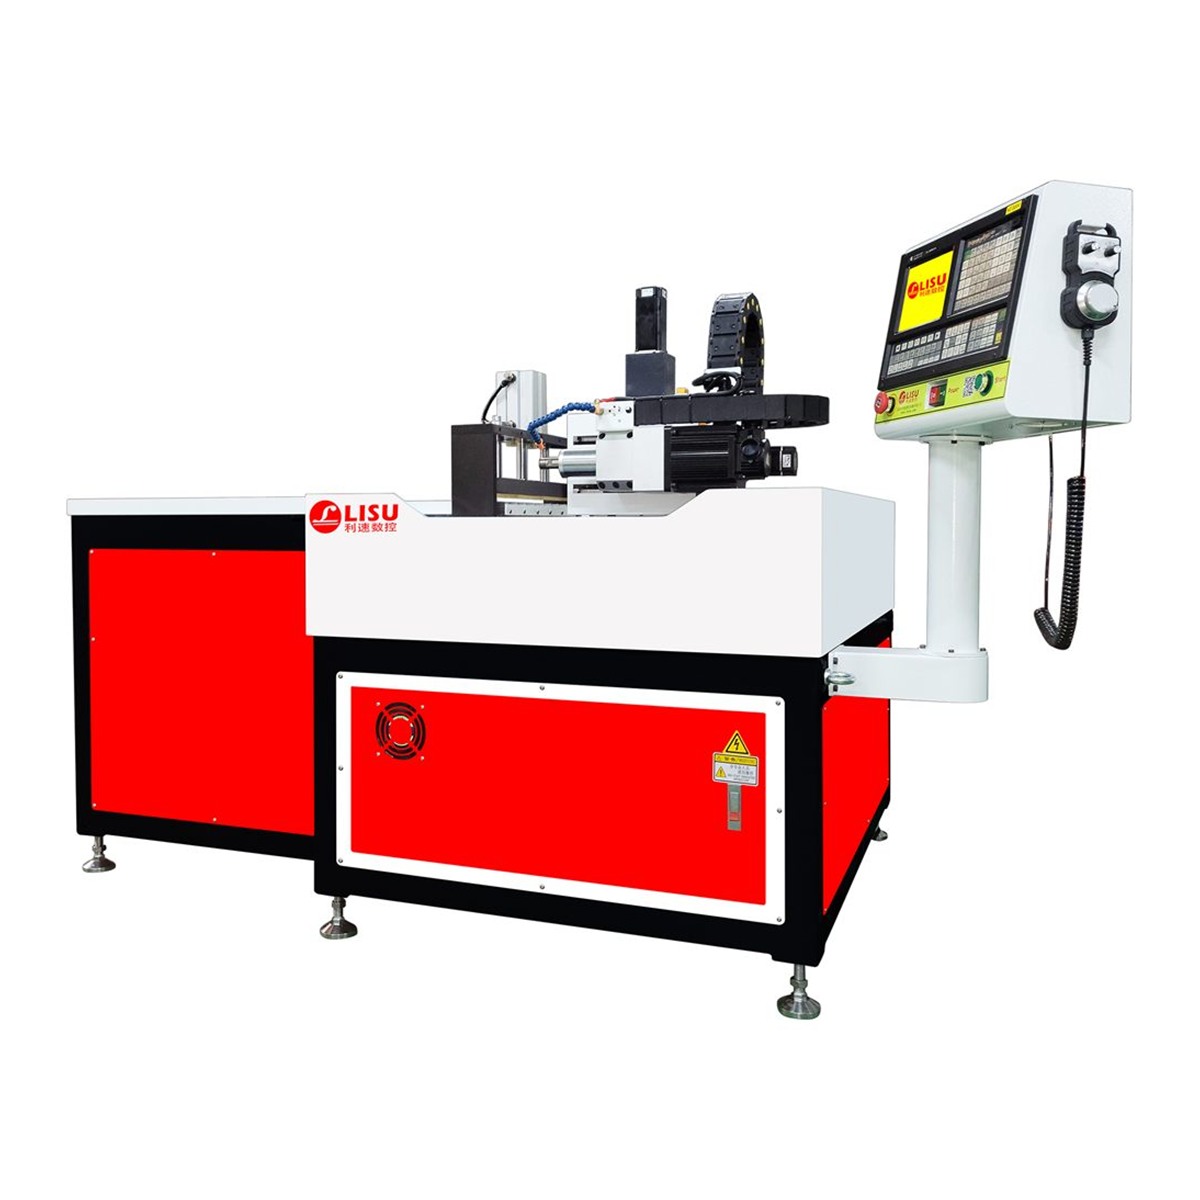
门锁面板、铝型材、铝滑块这类需要在侧面或端面钻孔攻牙的零件,卧式结构比立式更顺手。工件平放或侧放,主轴水平进刀,切屑靠自重排出,不易积在孔内。LS-1000W卧式钻孔攻牙机属专利产品,适用于各类金属与非金属材料的侧面钻孔、攻牙加工;若工件只需要攻牙、不做钻孔,可考虑LS-1000M卧式攻牙机,同样是专利产品,针对办公家具、铝型材、铝滑块等五金件的侧面或端面攻牙设计,工序更聚焦,节拍也更短。
2. 两端都有孔位的长条形零件
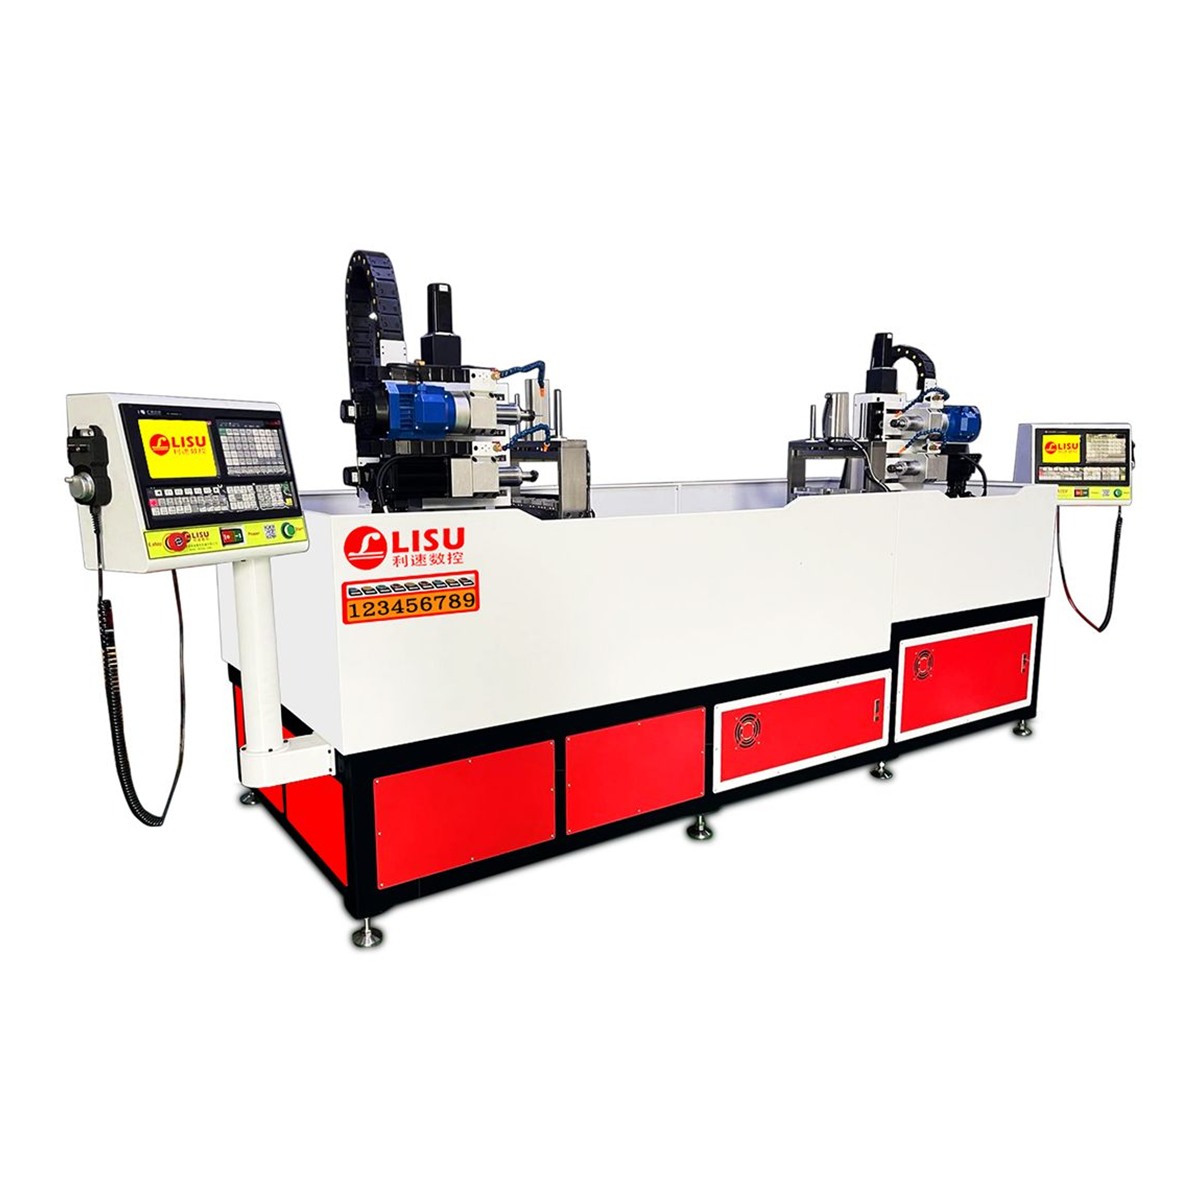
双端面加工是五金件钻孔攻牙的典型场景,例如家具横梁、货架立柱、铝型材边框。传统方式是一端加工完再掉头装夹,两次定位会带来同轴度偏差。LS-3000W双系统数控钻孔攻牙机采用双系统双端面结构,一键启动后两端同时加工,省去掉头装夹,效率提升的同时,两端孔位的一致性也更容易保证。
3. 钻孔、攻牙、铣削混合工序
部分五金件除了孔和螺纹,还要铣槽、倒角或铣平面。这类工件如果分机台做,反复装夹的时间往往超过实际切削时间。钻攻铣复合机的思路是一次装夹完成多工序,具体配置需按工件图纸确认,建议先提供图纸或样件做工艺评估。
四、选型时值得确认的几个参数
- 加工位置与行程:孔位在侧面还是端面,最大加工长度、最大攻牙直径是否覆盖现有产品范围。
- 工件材质:铝件、铜件、碳钢、不锈钢的切削参数差异较大,不锈钢攻牙更考验扭矩与润滑。
- 精度要求:孔距公差、螺纹精度等级,决定工装定位方式与设备重复定位能力。
- 换型频率:多品种小批量要关注程序调用与工装更换的便捷性。
- 后续扩展:是否预留多轴器、自动送料等接口。
这些信息建议在打样阶段一并确认,用实际工件试加工来判断节拍和精度,比看参数表更可靠。
五、工艺细节:几处容易忽略的地方
底孔直径按螺纹规格与材料选取,铝件可比标准值略大以避免粘刀;攻牙前确认孔内无切屑,盲孔尤其要注意;薄壁件建议增加辅助支撑,减少夹紧变形;批量生产时定期检查丝锥磨损,避免批量性螺纹超差。这些细节不涉及设备本身,却直接影响五金件钻孔攻牙的合格率。
利速数控自2002年成立以来专注数控钻孔机、攻牙机及钻攻铣复合设备,整机质保1年,售后24小时响应,支持非标定制与免费打样。
六、欢迎来料试加工
欢迎联系利速数控咨询,电话 136-5025-9051 黄小姐。可提供样件免费打样,按工件图纸评估工艺路线与机型配置,并支持非标定制。先试加工、再定方案,是判断五金件钻孔攻牙工艺是否合适最直接的方式。