在五金件、机箱面板、铝型材、治具底板这类中小尺寸工件的批量加工中,小型数控钻孔机正在替代不少台钻和摇臂钻。原因不复杂:占地两三平方米,编程后一人可看多台,孔位一致性好,换规格只改程序不用换工装。但“小型”并不等于“通用”,行程、主轴、刀库、夹具方式都会直接影响能不能干活、干得快不快。下面按选型的实际顺序捋一遍。
一、先按工件定“小”的边界
很多人把“小型”理解成台面小,其实更该看的是有效行程和工件通过高度。同一台机器,做 300×300mm 的面板绰绰有余,换成 1.5 米长的型材就装不下。判断方法很直接:把常做的工件按长宽列出来,取最大尺寸再加 50~100mm 余量,作为工作台行程的下限,别按“偶尔做一次的大件”去选,也别按平均尺寸选。
- 平面板材类:机箱面板、法兰盘、治具底板,孔多但都在同一平面,重点看工作台尺寸和主轴转速。
- 型材与长条件:导轨、门窗料、散热器,行程要够长,夹具要能分段压紧,否则中间会让刀。
- 管类与回转件:需要旋转轴分度,普通三轴机型做不了 360° 加工。
二、小型数控钻孔机的四个关键配置
同样叫小型数控钻孔机,配置差别可能很大。建议按下面顺序过一遍,先保证能干,再考虑快慢。
- 主轴与转速:钻小孔靠转速,钻大孔靠扭矩。常做 3mm 以下的孔,要高转速主轴;常做 10mm 以上的孔,就要看主轴功率和刚性,别指望小主轴硬扛。
- 是否自动换刀:孔型单一、一把刀干到底,手动换刀完全够用,成本也低;一张板上有三四种孔径,换刀次数上去了,自动换刀省下的是辅助时间和人为装错刀的风险。
- 编程与操作:小批量多品种的车间,界面是否好上手比功能多不多更重要;程序能不能直接读 CAD 坐标、能不能存常用孔型,直接影响每天的换活效率。
- 夹具与排屑:薄板要防变形,压板位置要避让加工区;钻铝件切屑黏,排屑和冷却方式要提前谈清楚。
三、从钻到攻:一次装夹省下的是什么
孔钻完再搬去攻牙机,中间要重新装夹、重新对刀,两次定位误差叠加,螺纹容易偏,薄板还容易压伤。钻攻一体的机型把两道工序放在同一次装夹里完成,孔位与螺纹的同轴度由设备本身保证,省下的不只是上下料时间,还有返工和废品。
如果工件还要倒角、铣边,可以选钻攻铣复合结构,减少工件在设备之间的转运次数。工序越集中,累计误差越小,这是工艺层面的事,跟机器贵不贵没直接关系。
四、几款常见配置的适用场景
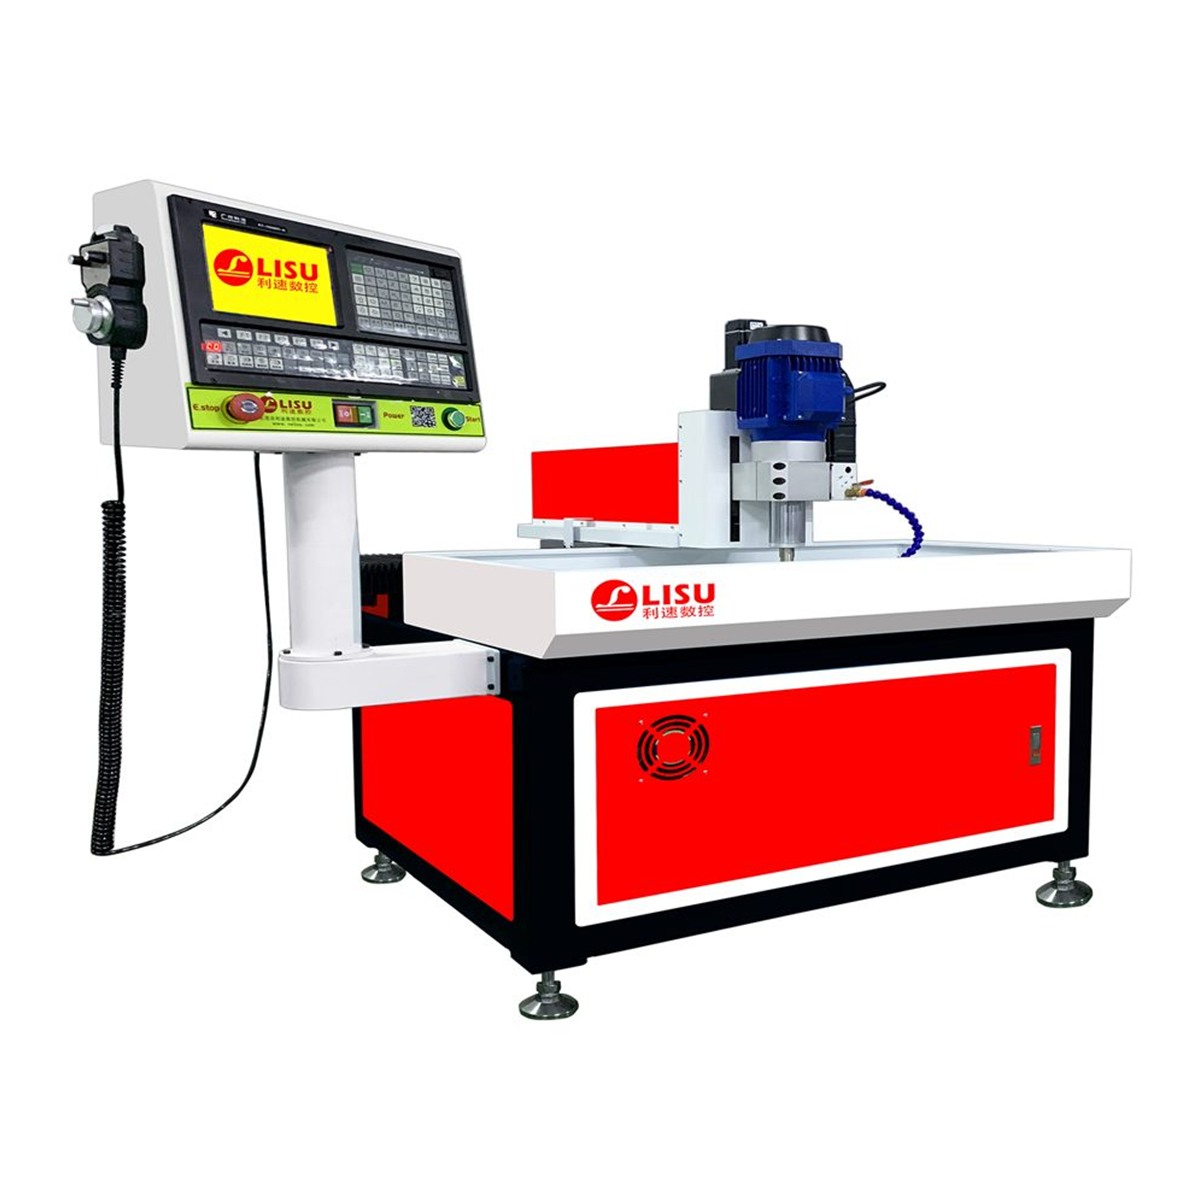
LS-7030 数控钻孔机是经典畅销机型,主打平面工件的钻孔加工,操作简单易上手,适合订单杂、批量中等、想先用一台设备把数控钻孔跑顺的车间,性价比是它的主要卖点。
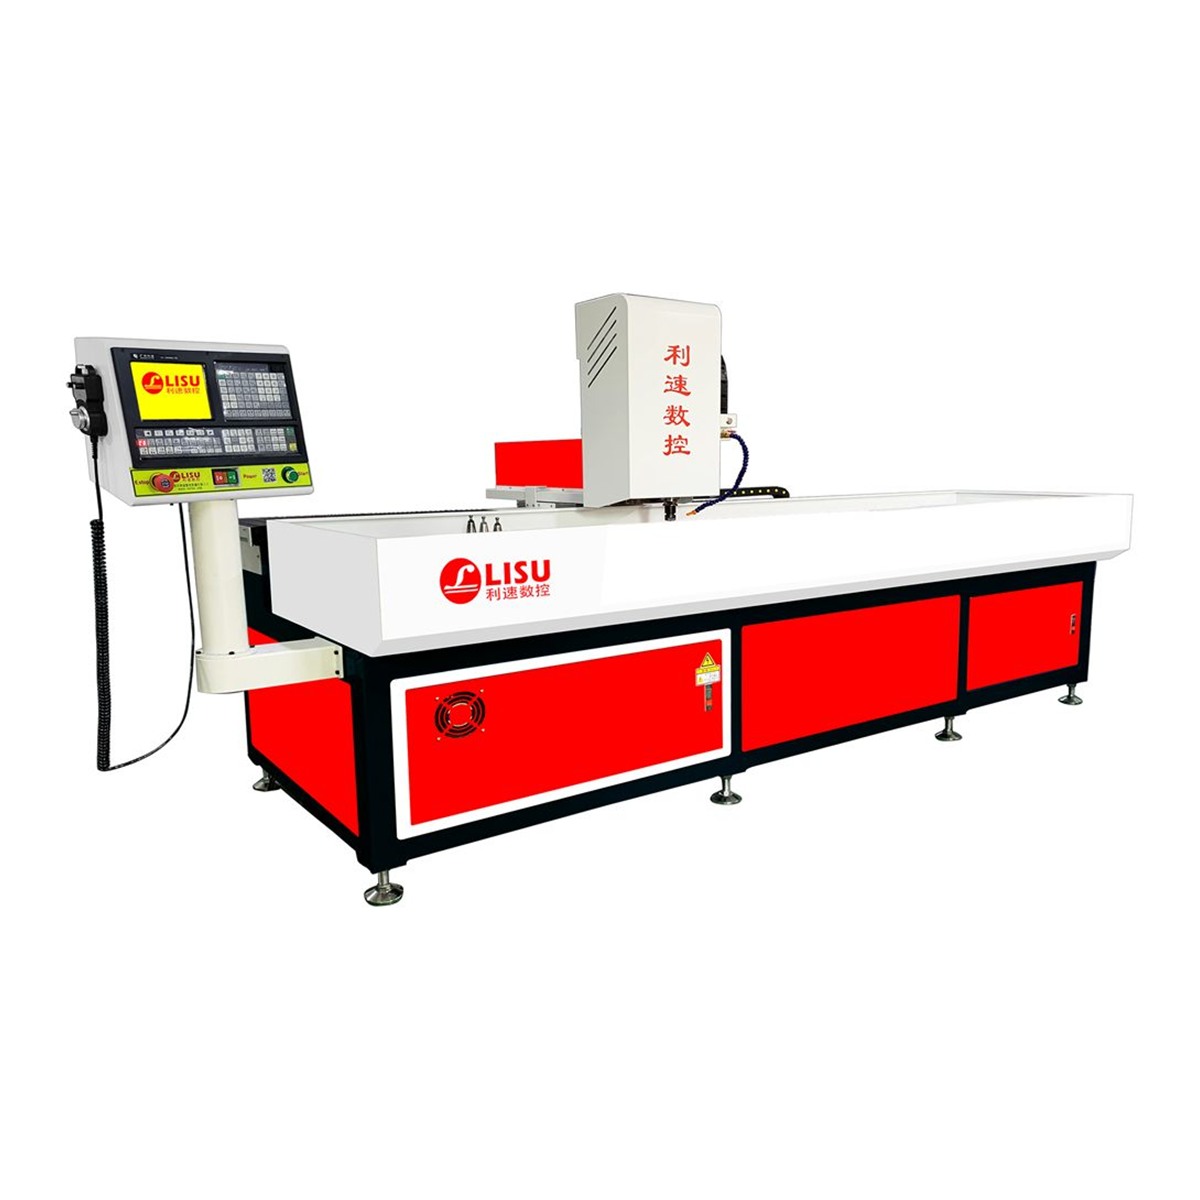
工件长度上到两米、又要频繁换刀,可以看 LS-2040T 自动换刀钻孔机。两米行程配自动换刀,支持热熔攻牙,还能加装旋转轴实现管类 360° 加工,一台机器覆盖板件和型材两类活。
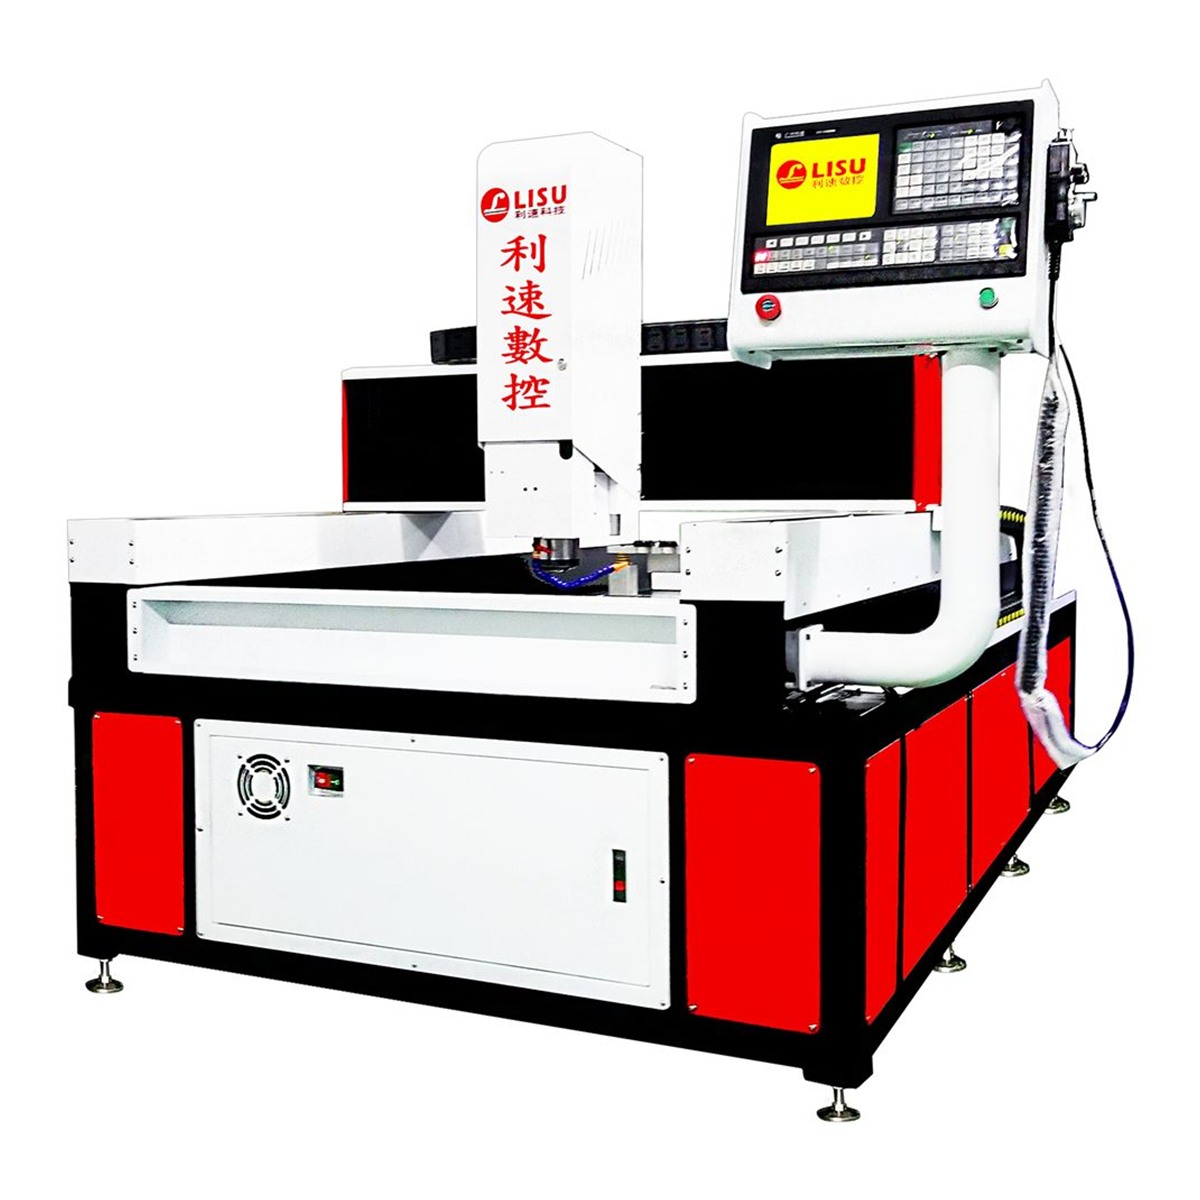
幅面更大、工序更杂的场合,LS-1580T 大幅面龙门型自动钻攻机采用龙门结构,钻孔、攻牙、倒角一体完成,双驱同步传动在大幅面下更稳定,适合治具底板、大型面板这类不好搬动的大件。
五、带件打样比看参数表更有用
参数表能筛掉明显不合适的机型,但决定成败的往往是细节:夹具怎么压、刀能不能伸进去、切屑往哪排。建议把自己的典型工件寄过去或直接带件上门,用实际程序跑一遍,看孔位精度、孔壁粗糙度和单件节拍,再谈配置。这样做出来的判断,比在几份报价单之间比较更靠谱。
利速数控成立于 2002 年,主营数控钻孔机、攻牙机、龙门钻攻机与钻攻铣复合机,整机质保 1 年,售后 24 小时响应。选择小型数控钻孔机时,可以把工件图纸和产能要求一起给到我们,由工程人员给出配置建议并安排打样,非标需求也可按工艺定制。
欢迎联系利速数控咨询(136-5025-9051 黄小姐),支持免费打样与非标定制,可带件试加工后再确定机型与配置。