在五金加工、机箱机柜、模具模板、铝型材加工这些行业里,钻孔和攻牙往往是最占用人工的工序。采购在搜索「自动钻孔机厂家」时,看到的多数是型号清单和报价区间,真正决定设备顺不顺手的细节反而被略过:这台机器对应什么尺寸的工件、换刀方式能不能匹配批量节奏、厂家愿不愿意配合改夹具。下面按加工场景把选型逻辑讲清楚。
一、先看工件,再看厂家
同一台设备在 A 厂好用、在 B 厂闲置,差别通常不在机床本身,而在工件与工艺是否匹配。判断前可以先把待加工零件分成三类:
- 平面小件:法兰盘、散热片、面板、连接板,孔位多、批量大,重点是节拍与操作便利性;
- 长件与管类:铝型材、导轨、圆管、异型管,难点在装夹与两端面孔位的一致性;
- 大幅面件:机架、钣金箱体、模具模板,孔与牙往往要在同一台设备上一次完成,避免二次装夹累积误差。
把这三类分清楚,再去和厂家沟通,问的就不是「哪台便宜」,而是「哪台适合我这张图纸」。
二、按行程与结构选机型
1. 平面小件、批量稳定
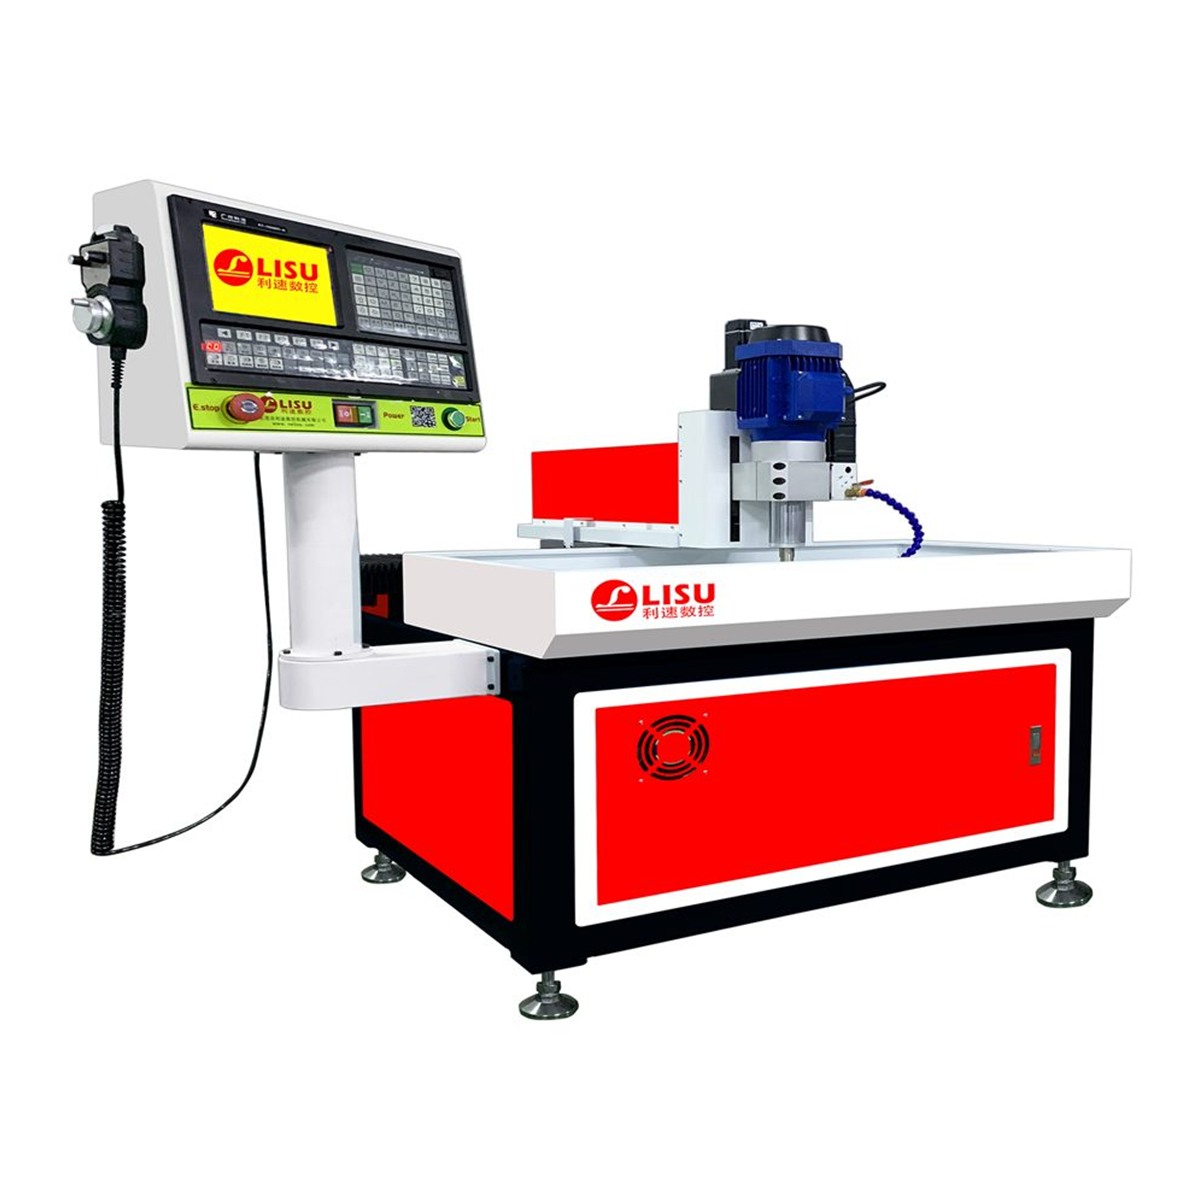
如果工件尺寸在几百毫米以内、以平面孔为主,LS-7030 数控钻孔机是性价比较高的选择。它属于经典畅销机型,结构不复杂,编程与操作门槛低,新员工经过培训即可上手,适合订单稳定、需要多台设备并行的小件产线。
2. 长件、管类与需要攻牙的零件
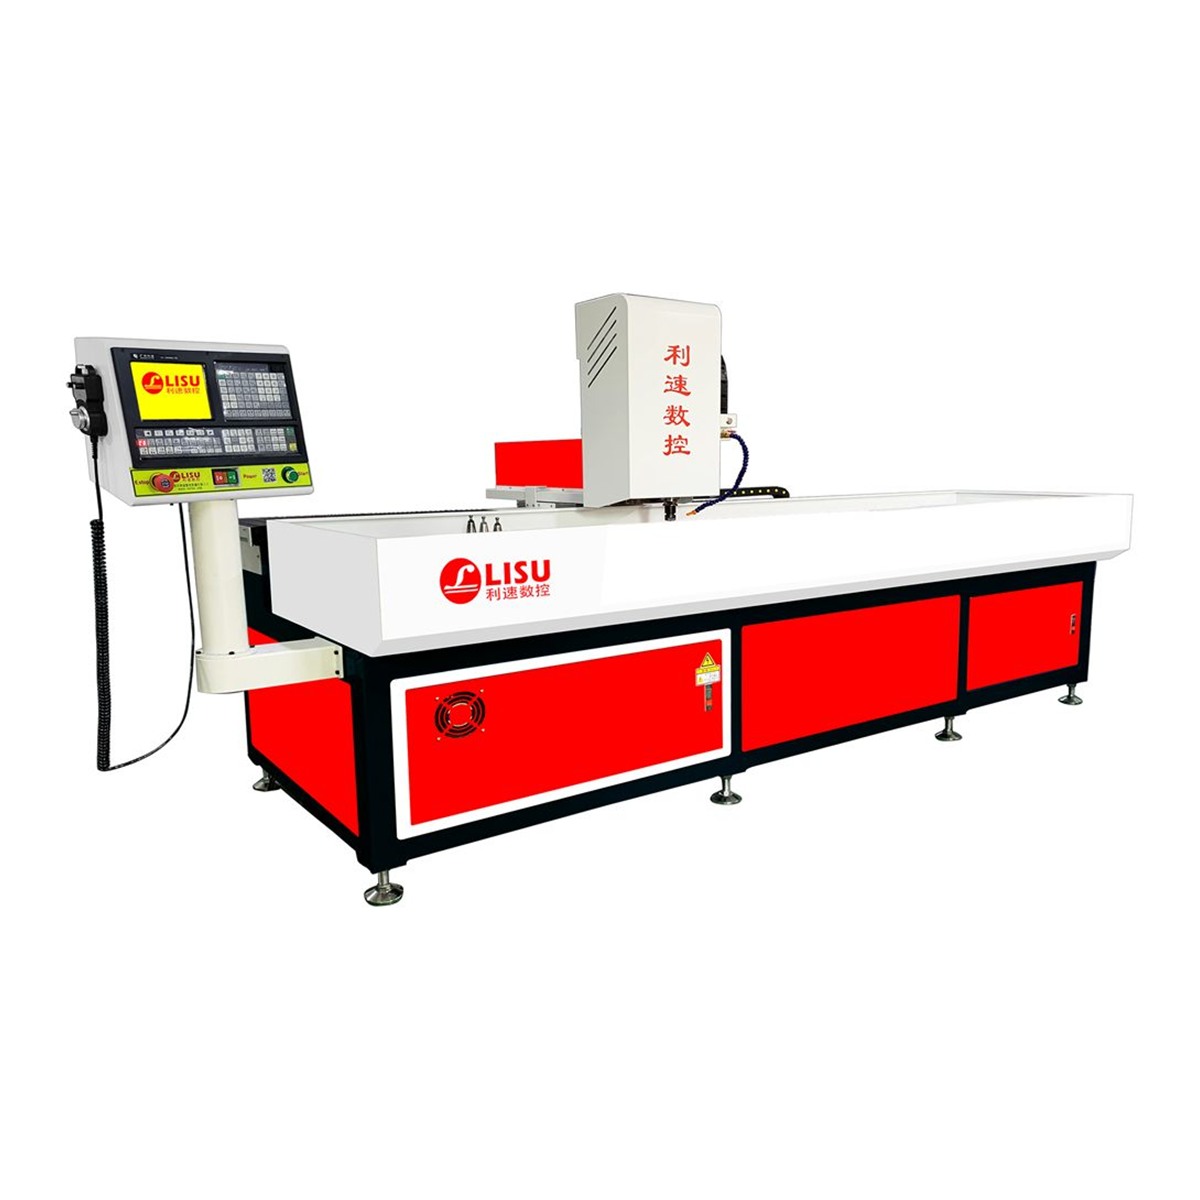
当工件长度接近两米,或者需要在孔位附近顺带攻牙时,可以看 LS-2040T 自动换刀钻孔机。两米行程覆盖了多数铝型材与长条板件;自动换刀让同一支程序里调用不同刀具成为可能,减少人工换刀与对刀时间。它支持热熔攻牙,可在薄壁件上成型螺纹;加装旋转轴后还能实现管类 360° 加工,省掉反复装夹。
3. 大幅面、多工序一次完成
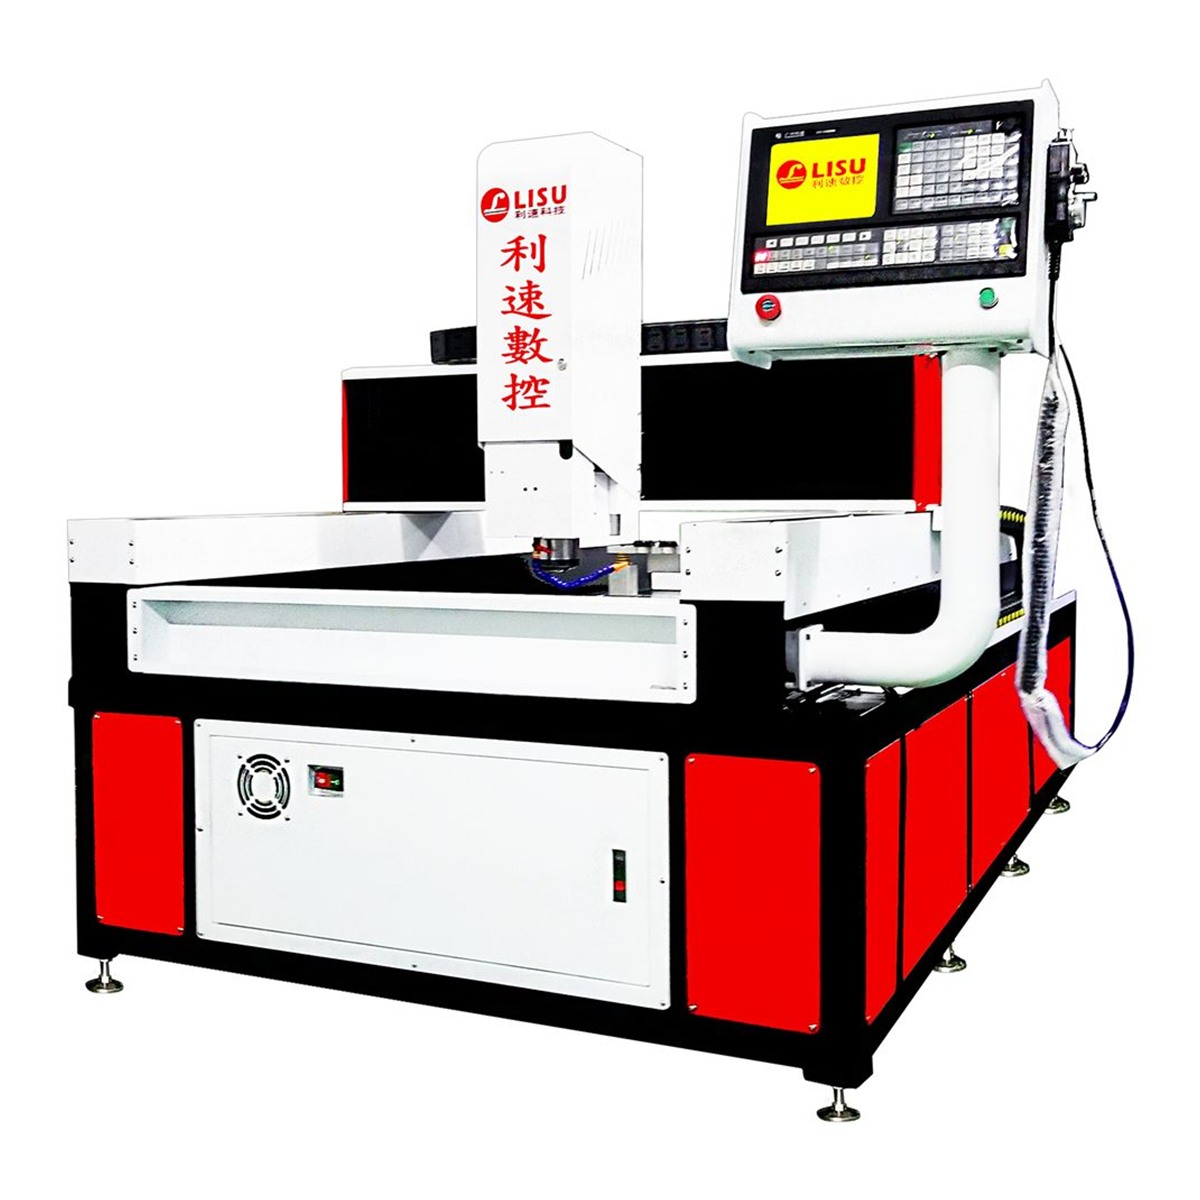
机架、箱体、模板这类超出常规行程的工件,适合 LS-1580T 大幅面龙门型自动钻攻机。龙门结构带来的开阔加工区便于吊装与定位,钻孔、攻牙、倒角可在一次装夹内完成;双驱同步传动让横梁两端受力更均衡,长行程走位时稳定性更好。
三、考察自动钻孔机厂家时值得问的几个问题
- 能不能按我的图纸打样?打样是最直接的验证方式,样品合格再看参数,顺序不能反。
- 夹具与工装谁负责?异形件、薄壁件对夹具依赖很大,厂家是否愿意做非标工装,直接影响投产速度。
- 程序怎么交接?问清程序从哪里导入、能否保存常用工件模板,避免后期事事依赖调试人员。
- 售后响应多快?设备停机就是损失,整机质保 1 年、24 小时响应是基本要求,也要问清常用备件的供应方式。
- 厂家做这行多久?成立时间长、机型覆盖广的自动钻孔机厂家,处理工艺问题时通常更有经验积累。
四、把工艺问题交给厂家一起解决
自动钻孔机的价值不只是替代人工,更在于把孔位精度、攻牙深度、倒角一致性固定在程序里,让不同班次的产出保持一致。因此选厂家时,除了看机床参数,更要看对方是否愿意先了解你的工件材质、板厚、孔径与批量,再给出机型与工装建议。利速数控自 2002 年起专注数控钻孔机、攻牙机与龙门钻攻机的研发制造,机型从小行程平面钻孔到两米自动换刀、大幅面龙门钻攻均有覆盖,可结合具体零件给出选型与工装方案。
欢迎联系利速数控咨询,电话 136-5025-9051 黄小姐,支持免费打样与非标定制,先把样品做出来,再决定机型与配置。