找数控钻攻机厂家时,多数采购人员最先问的是价格,但真正决定一台设备能不能用得顺手的,是行程、结构形式、换刀方式和攻牙工艺这几项能不能对上自己的工件。同一批零件,用错机型,要么装夹费时,要么精度不稳,要么白花钱买了用不上的行程。下面按加工场景把选型要点拆开讲。
一、先看工件尺寸与装夹方式
选型第一步不是看参数表,而是量工件。单件外形、批量摆放后的整盘尺寸、需要加工的孔位分布范围,共同决定了设备行程。小件多品种、批量装夹的平面工件,通常选行程紧凑的立式机型即可;一米以上的长条件、多孔位排布件,行程不足就会反复翻面装夹,累积误差也跟着上来。
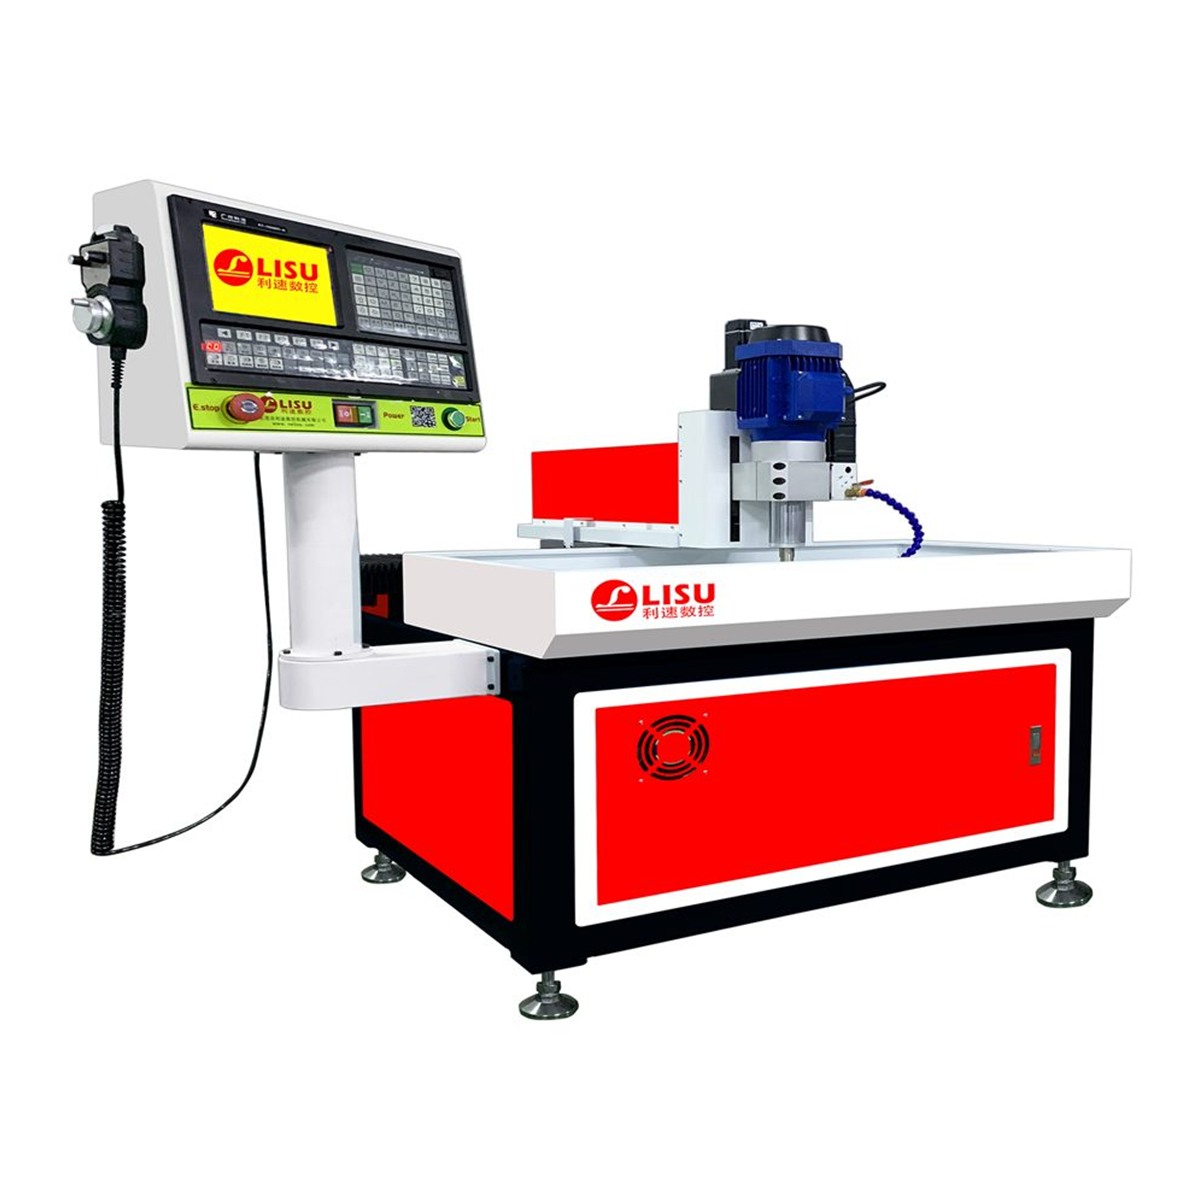
例如平面类工件钻孔加工,可以看LS-7030 数控钻孔机,属于经典畅销机型,操作简单易上手,适合中小件批量生产的性价比之选。若工件长度接近两米、孔位跨距大,则要考虑更长行程的机型,避免二次装夹。
二、换刀方式决定辅助时间
钻孔、倒角、攻牙往往需要在同一件工件上完成多道工序。如果每次都手动换刀,辅助时间会明显拉长,尤其在多孔位、多规格的零件上,换刀次数比加工时间还多。自动换刀的价值就在于把这几道工序串成一段连续程序,一次装夹完成。
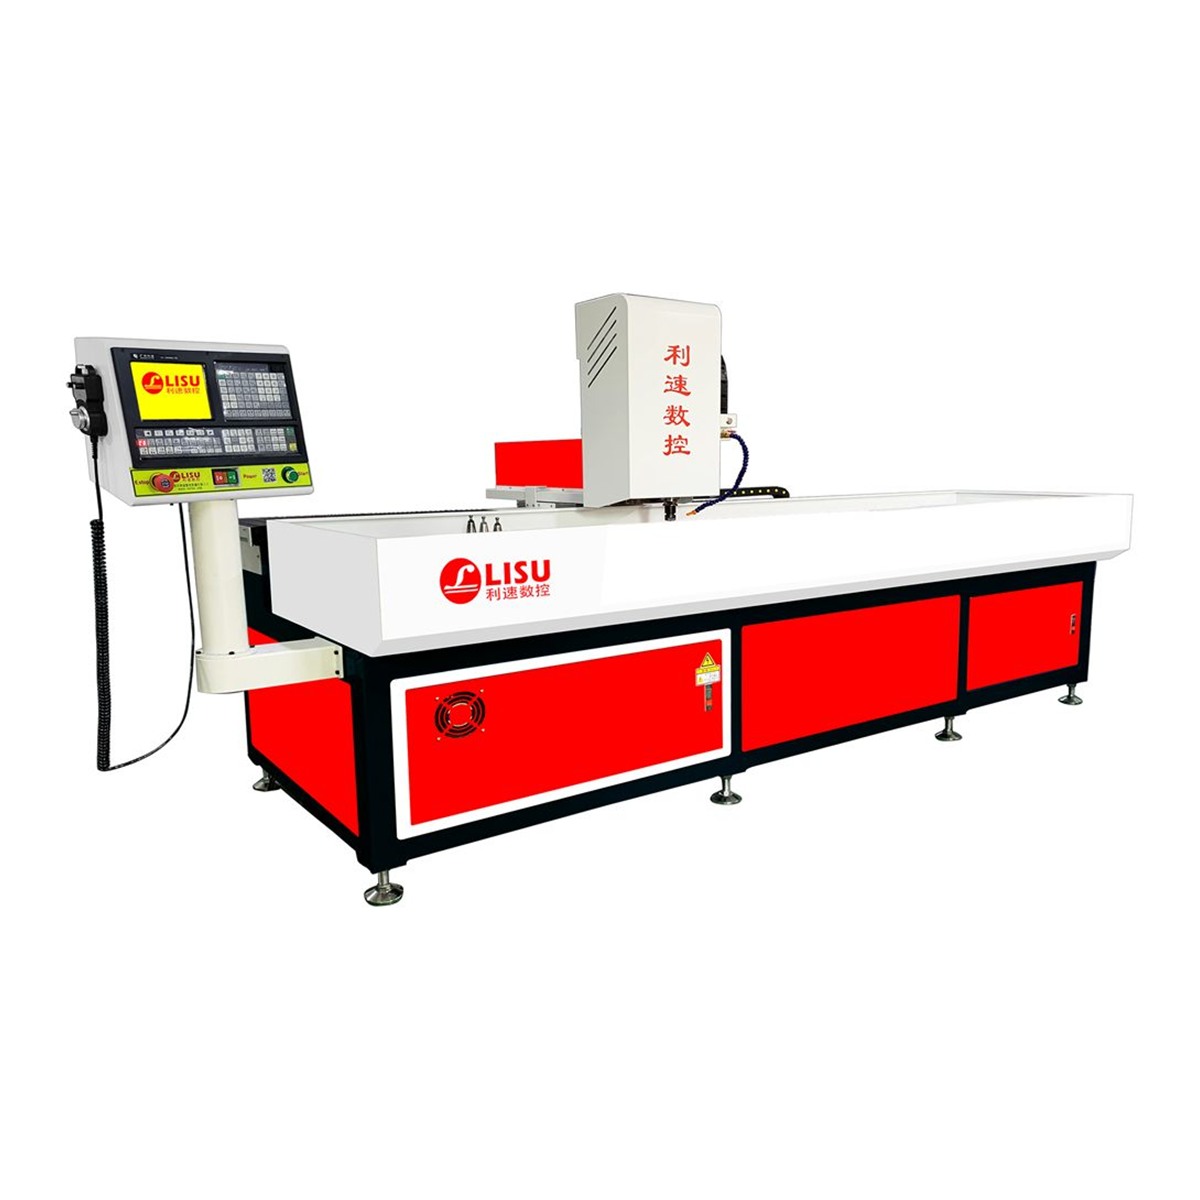
两米行程的工件,可以考虑LS-2040T 自动换刀钻孔机,支持热熔攻牙,还可加装旋转轴实现管类工件 360° 加工。管材、型材类零件如果孔位分布在圆周方向,旋转轴比多次翻面装夹更稳定,也更省人工。
三、攻牙工艺要提前确认
攻牙与钻孔的工艺差别不小,选购时要问清楚设备的攻牙能力、主轴转速范围与是否支持刚性攻牙。薄板、铝件、管件常用热熔钻攻工艺,靠摩擦生热在材料上形成凸台再攻牙,能得到较厚的螺纹牙型;普通攻牙则更适合有一定板厚的钢件与铸件。把材料、板厚、螺纹规格告诉厂家,由对方判断用哪种工艺更合适,比事后改工艺省事得多。
四、大幅面零件看结构形式
龙门结构与悬臂结构在受力方式上不同。大幅面工件加工时,横梁跨距大,如果传动不同步,容易出现定位偏差。双驱同步传动的龙门机型在这类场景中更稳妥。
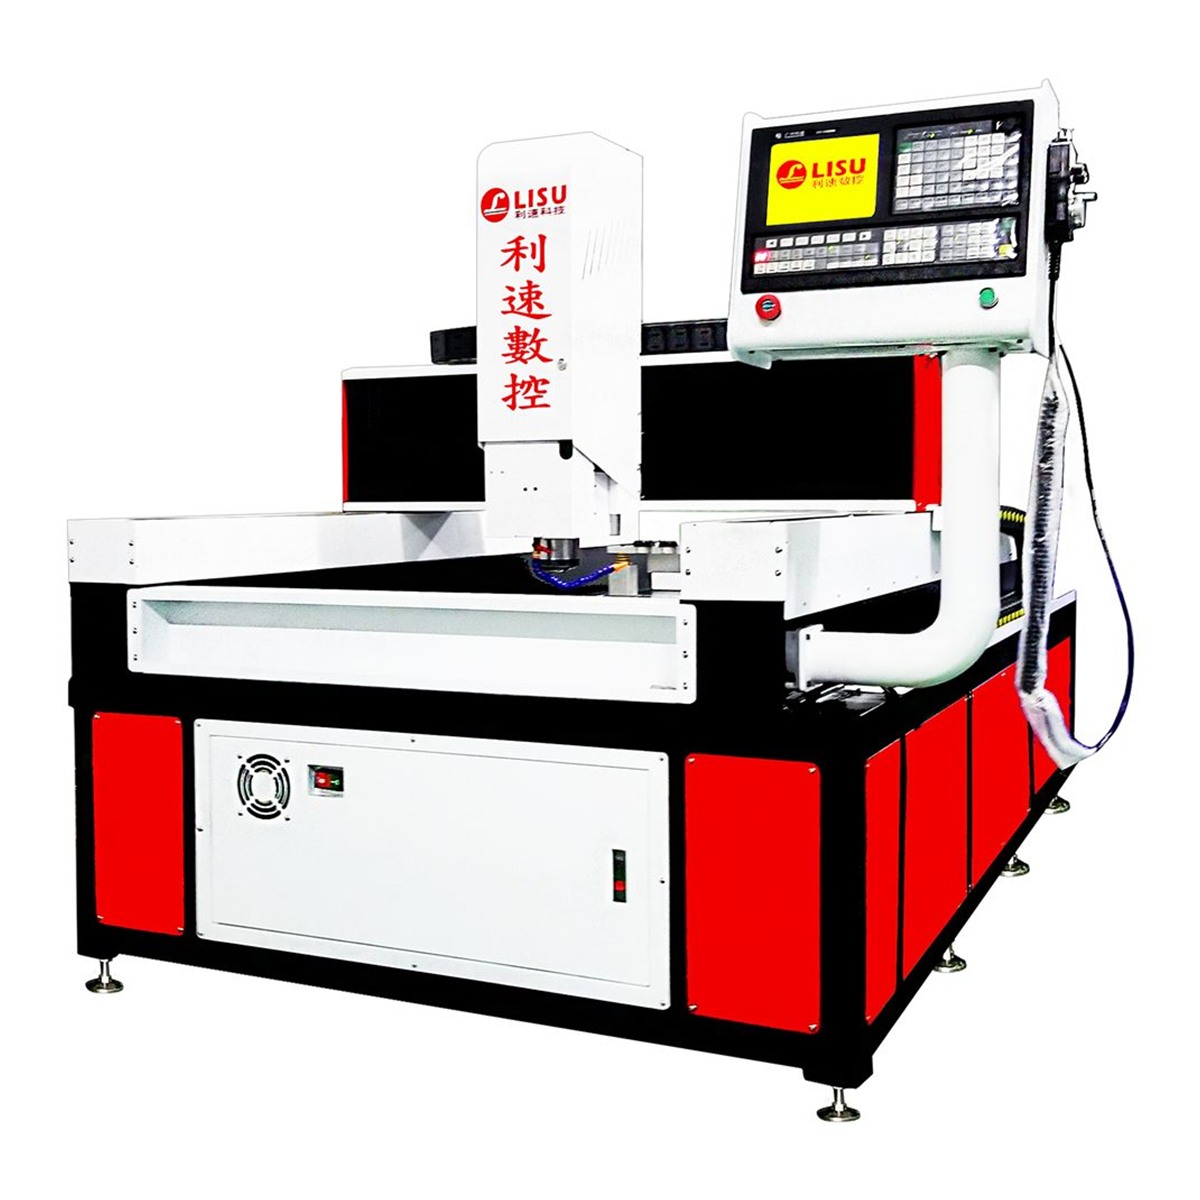
LS-1580T 大幅面龙门型自动钻攻机采用龙门结构,钻孔、攻牙、倒角可一体完成,双驱同步传动,适合大幅面板类零件与多孔位加工。选这类设备时要重点关注工作台承载、横梁刚度与定位精度,而不只是看行程数字。
五、考察数控钻攻机厂家要看这几项
- 工艺匹配能力:能否根据图纸给出工序安排与夹具建议,而不是只报机型。
- 打样验证:用真实工件试加工,看孔位精度、螺纹质量与节拍是否符合预期。
- 非标定制:行程、夹具、旋转轴、上下料方式是否需要改动,改动周期多久。
- 售后响应:设备一旦停机,产线就停线,响应速度比承诺年限更实际。
利速数控(LISU)成立于 2002 年,主营数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机、钻攻铣复合机,整机质保 1 年,售后 24 小时响应,支持非标定制与免费打样。选型阶段建议先把工件图纸、材料牌号、板厚与批量发过来,由技术按实际工况给出机型与工艺建议。
六、常见选型误区
一是只看行程不看结构,行程够长但横梁刚性不足,加工时振动大,孔壁质量差;二是把攻牙当附属功能,忽略主轴与转速匹配;三是按最大工件选机型,导致小件加工时设备长期大马拉小车,效率与成本都不划算。合理做法是按主力产品的尺寸段选型,个别超规格工件通过夹具或外协解决。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制,把工件与工艺需求说清楚,再定机型不迟。