在金属件与五金件的批量加工中,钻孔和攻牙往往是两道分开的工序。先钻孔,再换设备或换夹位攻牙,不仅增加搬运与装夹时间,还容易因二次定位产生孔位偏差。钻孔攻牙一体机的价值,就在于把两道工序合并到一台设备上,一次装夹完成钻孔与攻牙,减少累积误差,也降低了对操作人员换刀、对刀的依赖。
一、钻孔攻牙一体机适合哪些加工场景
从实际应用看,这类设备常见于铝型材、办公家具五金、铝滑块、门窗配件、散热器、法兰盘、阀门以及各类机械零部件的孔加工。不同工件的加工面不同,选型时首先要明确是侧面加工、端面加工,还是需要双端面同时加工。
例如长条铝型材、管材或型材框架,经常需要在侧面钻安装孔并攻丝;如果采用立式设备,长料立起来装夹既不现实,也难保证垂直度。卧式结构则更适合这类工件,工件水平放置,主轴从侧面进给,排屑顺畅,装夹也更稳定。
- 侧面钻孔攻牙:如铝型材连接孔、家具五金件、铝滑块等。
- 端面钻孔攻牙:如管材端面、轴类零件、连接件等。
- 双端面同时加工:适合两端都需要钻孔攻牙的长料或对称件。
二、卧式与双系统机型怎么区分
利速数控在钻孔攻牙类设备上有多款成熟机型,侧重点各不相同。选型时不必一味追求“功能多”,而要看工件特征与批量节拍是否匹配。
1. 单面侧面加工:LS-1000W 卧式钻孔攻牙机
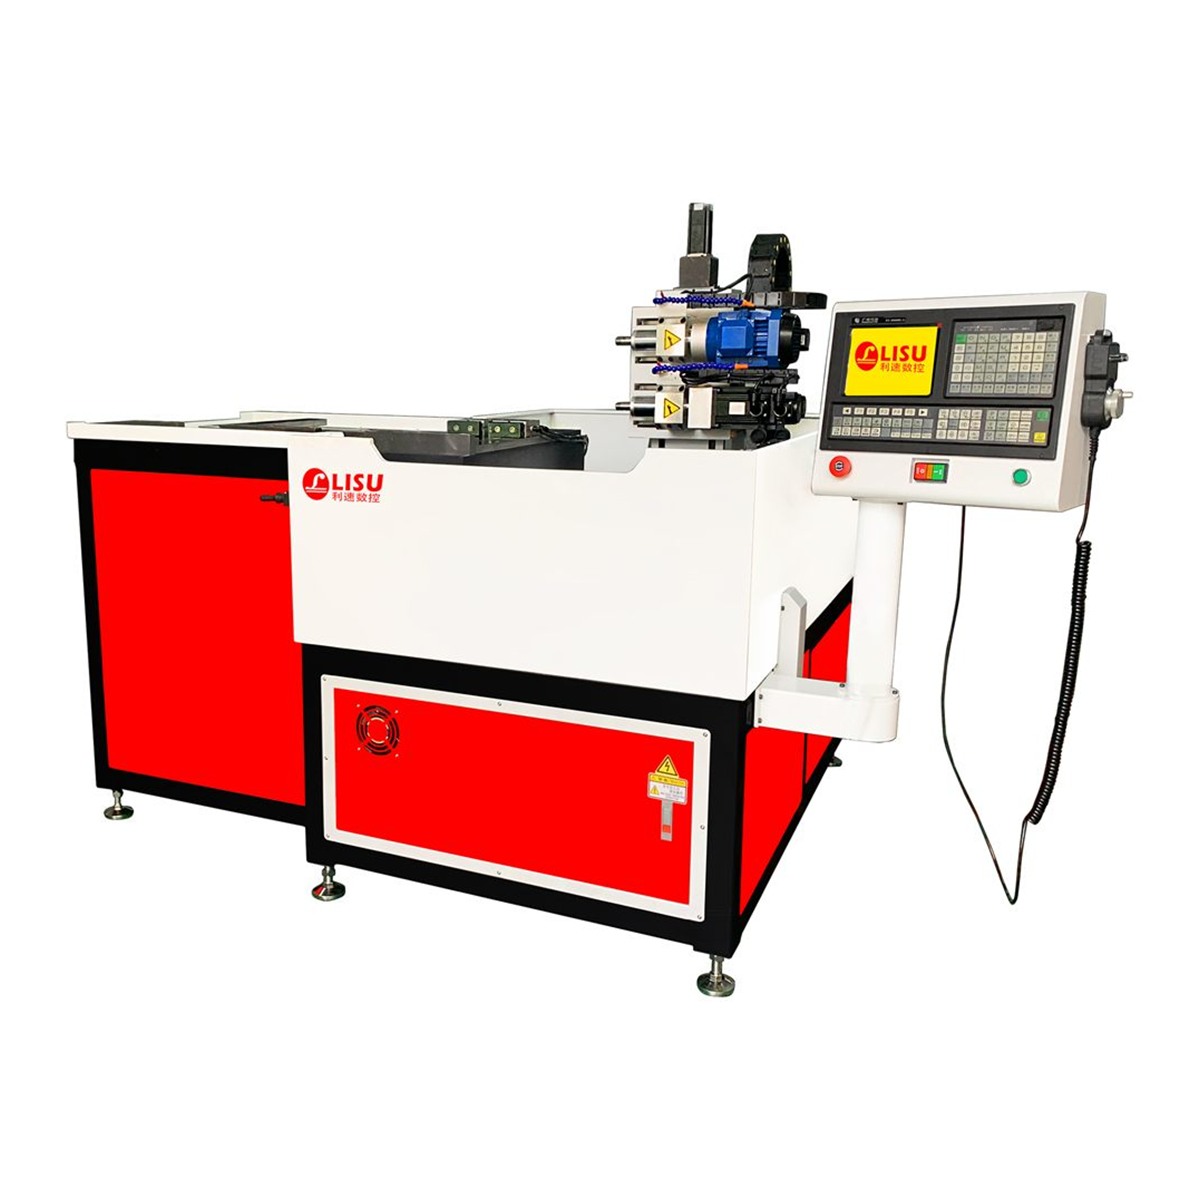
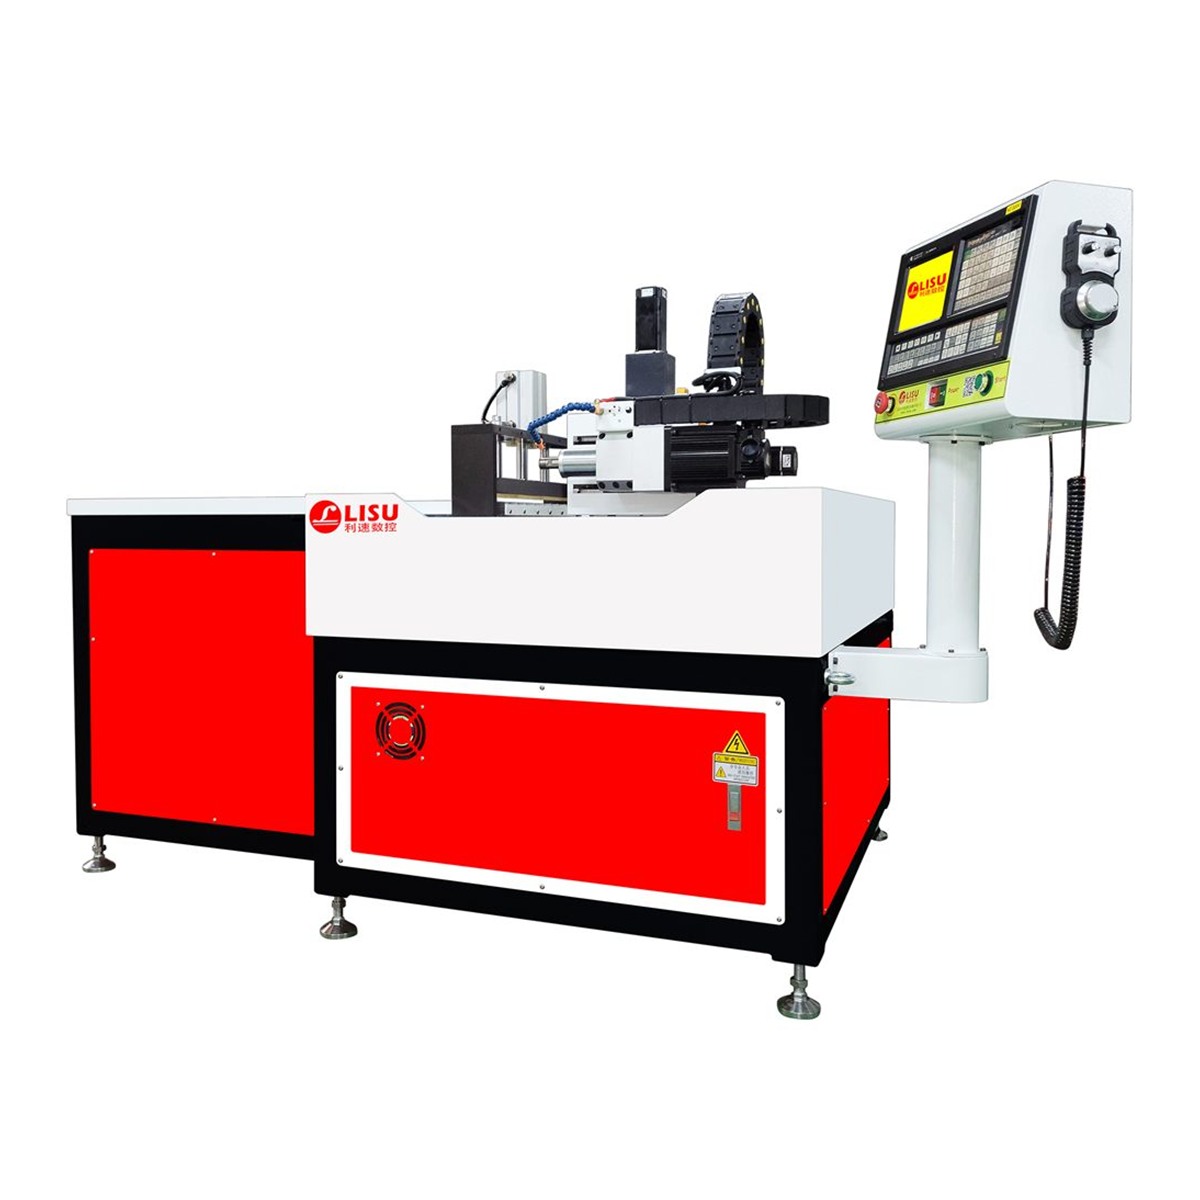
LS-1000W 卧式钻孔攻牙机是一款专利产品,适用于各类金属与非金属材料的侧面钻孔、攻牙加工。它的典型使用场景包括铝型材侧面安装孔、办公家具连接件、铝滑块以及部分非金属板材的孔加工。对于需要在长料侧面完成钻孔和攻牙的工序,卧式布局可以避免立式装夹带来的干涉问题,也便于配置多工位夹具,提高单次装夹的加工内容。
2. 侧面或端面攻牙为主:LS-1000M 卧式攻牙机
LS-1000M 卧式攻牙机同样是专利产品,主要针对办公家具、铝型材、铝滑块等五金件的侧面或端面攻牙而设计。如果工件本身只需要攻牙,不需要钻孔,或者钻孔已在其他工序完成,选用这类专用攻牙机往往更高效。它的结构围绕攻牙工艺优化,适合批量稳定的攻牙任务,尤其是对螺纹垂直度和一致性要求较高的场合。
3. 双端面同时加工:LS-3000W 双系统数控钻孔攻牙机
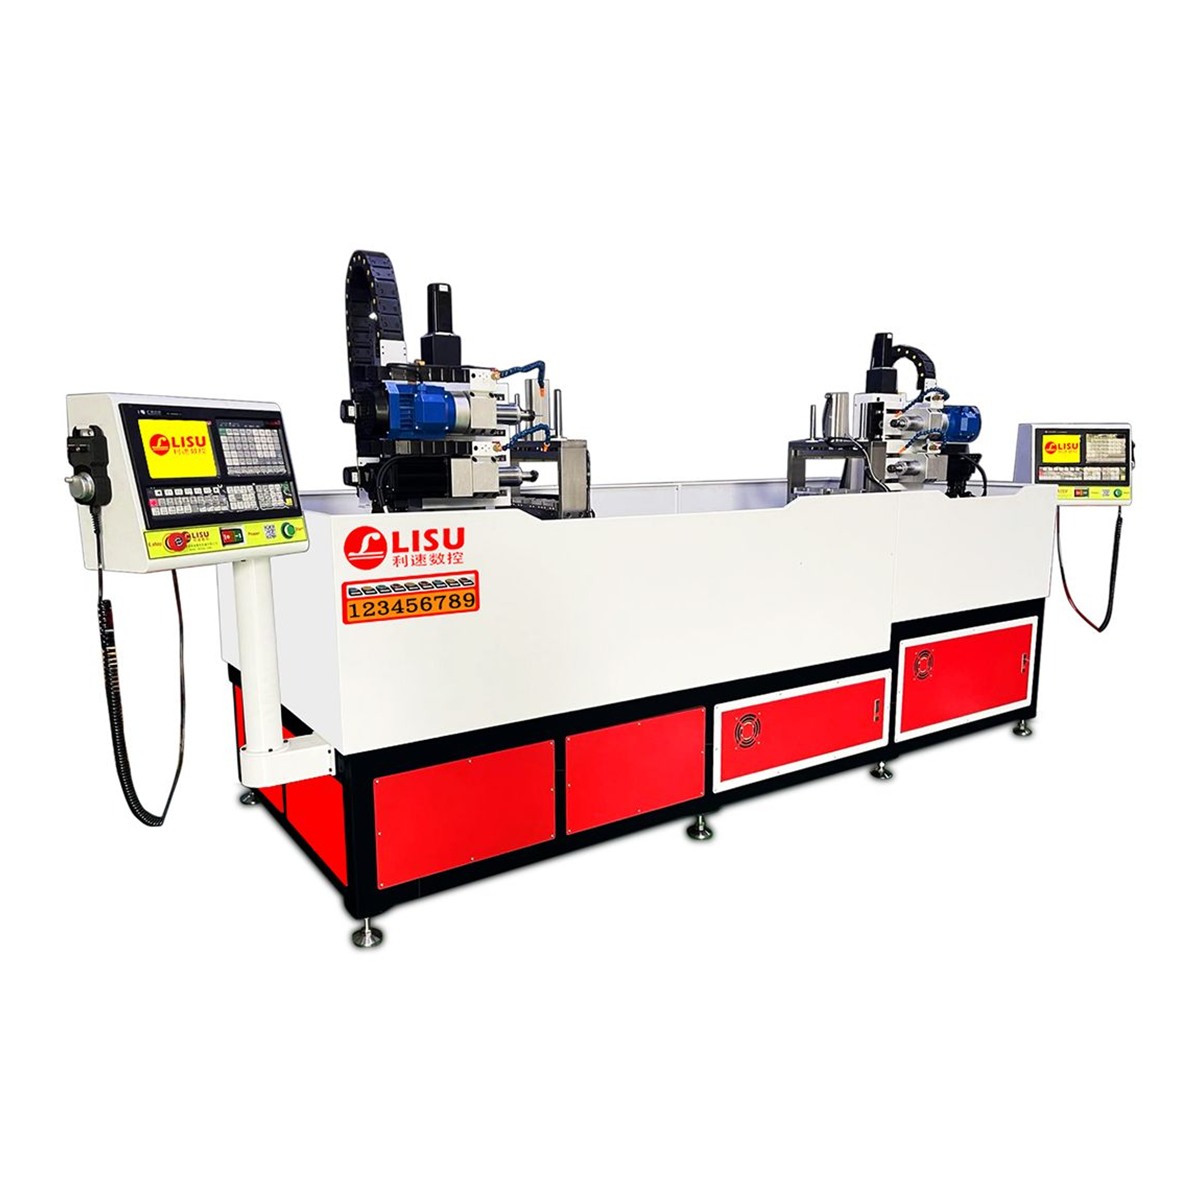
LS-3000W 双系统数控钻孔攻牙机采用双系统双端面钻孔攻牙,一键启动后两端同时加工,效率翻倍。对于两端都有孔位和螺纹要求的型材、管件或对称零件,这种机型可以减少一次装夹后的翻转动作,两端基准统一,同轴度与对称度更容易保证。如果批量较大,双系统同时加工还能明显压缩单件节拍。
三、选型时要重点确认的几个问题
钻孔攻牙一体机的选型,不能只看型号名称,建议从以下几个维度逐一确认:
- 加工面与工件姿态:是侧面、端面还是双端面?工件最长、最重是多少?这直接影响是选卧式还是双系统机型。
- 材料与孔径范围:铝、铜、钢、不锈钢或非金属,材料不同,主轴转速、进给与刀具选择差异很大。薄壁件还要考虑是否需要热熔钻攻工艺。
- 批量与节拍:小批量多品种可关注编程与换型便利性;大批量单品种则应重点评估双系统同时加工带来的效率提升。
- 精度与螺纹要求:孔位公差、螺纹深度、垂直度要求越高,对设备刚性、夹具精度和数控系统的插补能力要求越高。
- 自动化与扩展:是否需要自动上下料、多工位转台、非标定制夹具等,提前沟通可以避免后期改造。
四、使用中的工艺匹配建议
设备到位后,工艺匹配同样关键。钻攻一体机在同一个循环内完成钻孔和攻牙,刀具的转速、进给与丝锥的螺距必须严格匹配,否则容易出现烂牙或丝锥折断。加工铝材时,排屑和冷却要重点关注,切屑若缠绕在丝锥上,会直接影响螺纹质量。对于深孔或盲孔攻牙,建议在编程时设置合理的分段进给和排屑动作。
此外,夹具的定位面与支撑点要尽量靠近加工位置,减少悬空带来的振动。批量加工前,先通过首件确认孔位、孔径和螺纹通止规,再固化程序与刀具参数,这样后续换料才能稳定复现。
如果您正在评估钻孔攻牙一体机,欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),我们可根据工件图纸与加工要求推荐合适机型,支持免费打样与非标定制。