管材环向钻孔,指的是沿圆管外圆周布置孔位、钻头从管壁径向进给的加工方式,常见于护栏立柱、脚手架、管桁架、换热器筒体、液压缸筒、输送滚筒、太阳能支架等零件。与平板钻孔相比,管材环向钻孔的麻烦在于工件是曲面、会滚动、壁厚往往偏薄,孔位一旦偏移,到装配现场就会出现错孔、螺栓穿不进去。下面结合管类零件的实际加工场景,把工艺难点和选型思路讲清楚。
一、管材环向钻孔的三个工艺难点
很多用户在平板上钻孔很顺利,换到圆管上就问题不断,原因基本集中在三点:
- 切入瞬间打滑:圆管表面是弧面,标准麻花钻刚接触时只有一两个刃尖着力,钻尖容易沿弧面滑移,造成孔位偏移或孔口拉伤。解决办法是先用中心钻或定心钻点窝,或者使用专用钻模、V 型定位块把钻尖“摁住”。
- 夹持易变形:薄壁管用台钳硬夹,夹紧处会塌陷,松开后回弹,孔的位置和圆度都受影响。比较稳妥的做法是 V 型块加抱箍式夹具,让夹紧力沿圆周均匀分布,必要时在管内加芯轴支撑。
- 环向多孔难等分:同一截面上按 90°、120° 均布几个孔,或者沿管长每隔一段打一组孔,靠人工划线加样冲,效率低且一致性差。批量件更适合交给带分度回转或数控定位的设备,一次装夹按程序走完。
二、常见的管材环向孔加工场景
不同行业的孔位分布差别很大,选设备前先把自己的图纸归类,通常分为以下几种:
- 单侧单排孔:如护栏横管的连接孔,孔在一条母线上,主要考验行程长度和孔距精度。
- 同截面多孔均布:如法兰接管、管接头、抱箍安装孔,需要分度或多次翻面装夹,孔与孔的相位角是关键。
- 长管多组孔:如脚手架、管桁架,管长 3 米、6 米甚至 8 米,孔组成规律排布,最怕二次装夹带来的累积误差。
- 厚壁管与大直径筒体:如液压缸筒、大型钢结构节点,工件重、外形大,装夹和吊装本身就占时间。
三、数控钻孔机怎么选:先看管长,再看孔位分布
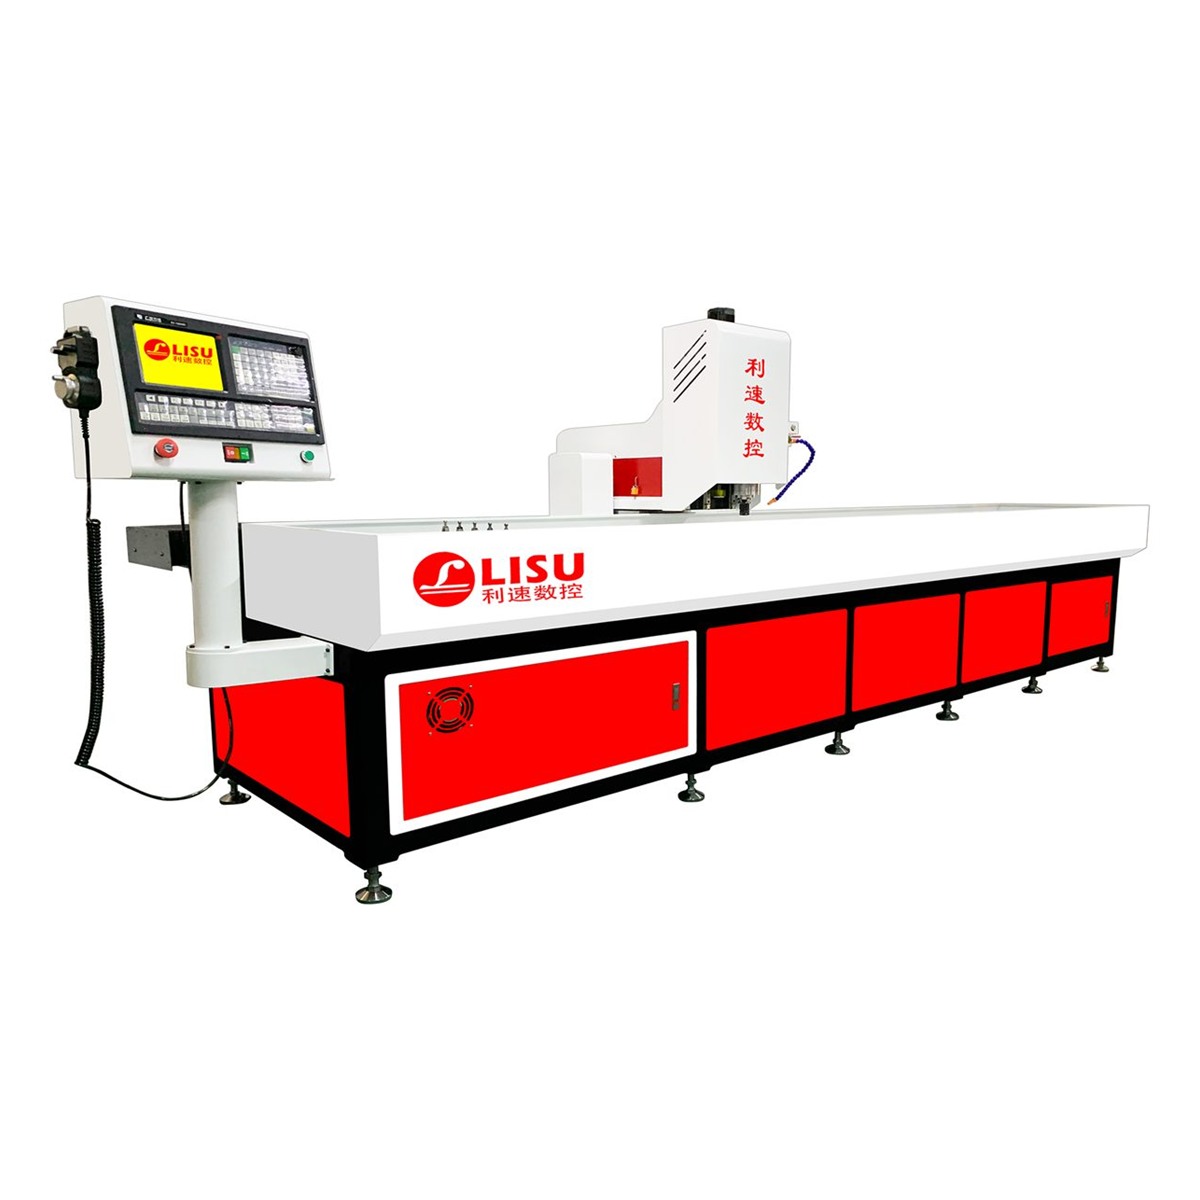
1. 三米以内长型材:LS-3040T 自动换刀钻孔机
这款是三米超长行程的自动换刀钻孔机,工作台可以覆盖整根型材,长管一次装夹就能把沿线孔位加工完,不用来回挪件。自动换刀的优势在管材环向钻孔上体现得很直接:点窝的中心钻、成型的麻花钻、需要攻牙时的丝锥可以放在刀库中按程序调用,减少人工换刀和重新对刀的时间。该机型还支持热熔攻牙,对薄壁管做无屑钻孔加攻牙比较友好。
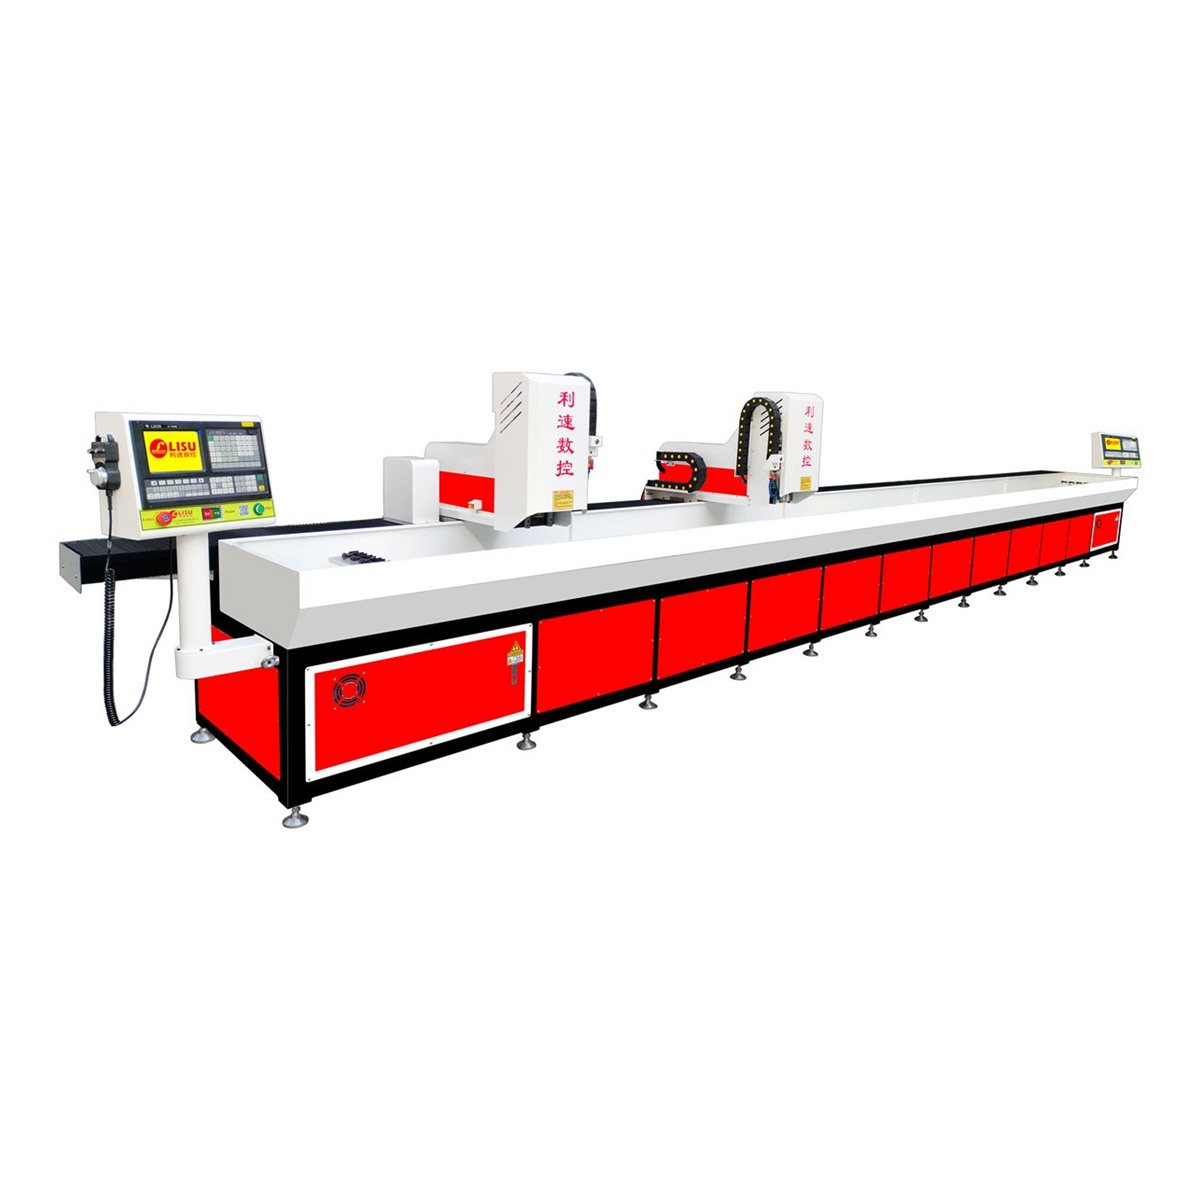
2. 六至八米长管:LS-8040ST 双系统自动换刀数控钻孔机
八米双系统双主轴的结构,两台系统可以联机同加工一件长管,两端同时开工,也可以分开单独加工两件短管,适合订单中长短管混排的车间。长管做环向孔时,双系统联机加工能明显缩短单件节拍,同时避免把 8 米管分成两段装夹、造成中间孔距对不上。
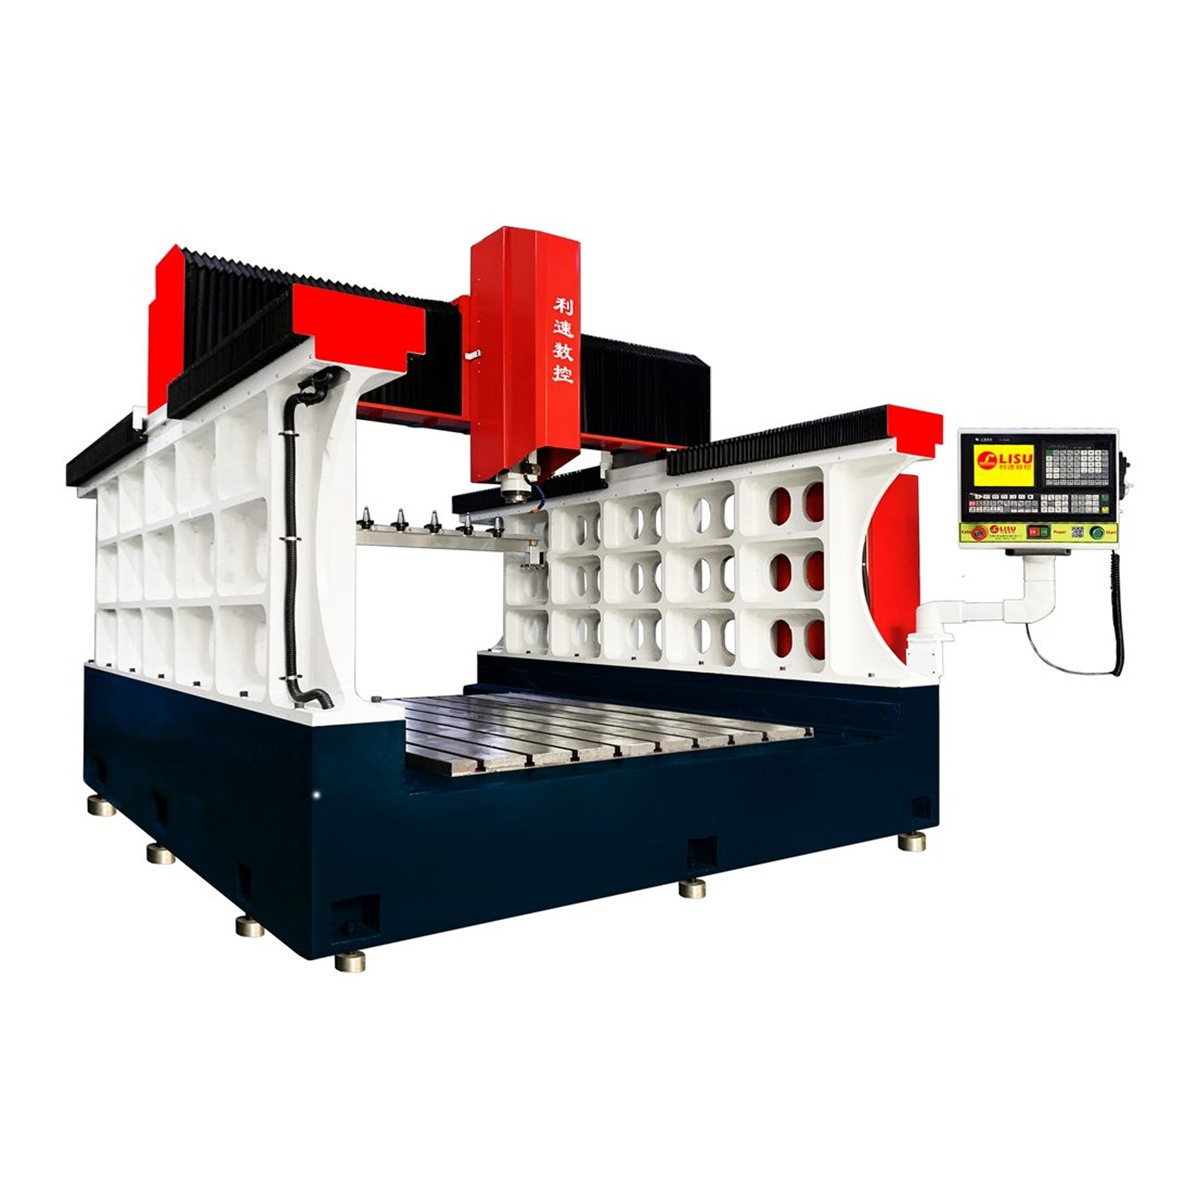
3. 大型钢架、法兰与厚壁件:LS-2216Z 龙门型机身铸件专用钻攻机
动梁式自动换刀钻攻机,适用于大型钢架、模具、法兰、变速箱外壳等工件粗精加工。当管件的直径大、壁厚厚,或者需要连同法兰、端板一起加工时,龙门结构的刚性和装夹空间更有余量,钻孔与攻牙可在同一台设备上完成。
四、装夹与工艺参数上的几个实用做法
- 先定心再钻孔:用中心钻点窝 2~3 mm,钻尖有了定位坑,弧面上打滑的概率会大幅下降。
- 薄壁管控制进给:接近钻穿时降低进给速度,避免钻头“扎穿”把管壁顶出凹陷;批量件可考虑热熔钻工艺,靠摩擦生热成型,孔口翻边还能当螺纹衬套用。
- 排屑要跟上:管内空间封闭,切屑不易排出,程序中安排分段退刀,配合切削液冲洗,减少缠屑和二次切削。
- 首件必检:环向孔重点检查相位角与孔距,首件用角度尺或三坐标确认后再批量走程序。
管材环向钻孔看起来只是把平板上的孔搬到圆管上,实际涉及定位、夹持、分度和排屑一连串细节,选设备时把管长、孔位分布和工件重量三项先列清楚,机型基本就能收敛。欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),可带图纸沟通选型,支持免费打样与非标定制,整机质保 1 年,售后 24 小时响应。