做五金件、汽配小件、3C 结构件或模具配件的车间,常会遇到这样一种活儿:一块板上要打几十个孔,孔径不大,批量从几十件到几千件。用大型龙门加工中心,机床成本和占地都不划算;用手电钻配钻模,孔位一致性又得靠工人手感。这种情况下,小型数控钻孔机是比较对路的选择——占地通常一到两平方米,程序编一次可以反复调用,后续批量生产只需要上下料、按启动。
小型数控钻孔机适合哪些加工场景
从实际使用看,这类机型的活儿主要集中在以下几类:
- 平面板类零件:铝板、铜排、绝缘板、亚克力、塑料件上的通孔、沉孔、螺纹底孔,一次装夹多孔位连续加工。
- 多孔小件批量:散热片、法兰盘、连接片一类零件,孔距要求一致,靠程序定位比划线打样稳定得多。
- 钻攻一体的工序:同一工件既钻孔又攻牙,钻攻切换在一台机床上完成,减少二次装夹带来的位置偏差。
- 型材与长条料:两米以内的型材、导轨、管件,需要沿长度方向排孔时,行程够用的机型更合适。
需要说明的是,小型机并不是“小马拉大车”。它的定位更接近孔加工专机:主轴转速偏高,进给以快速定位和连续钻孔为主,结构与铣削加工中心不同,追求的是孔位效率和一致性,而不是大余量铣削。
选型时重点看这几个方面
同样叫小型数控钻孔机,配置差异会直接影响能不能干你的活。建议按下面顺序逐条确认:
- 行程与台面尺寸:先量最大工件的长宽,再留出夹具位置。行程选小了工件放不下,选太大则占地和成本都上去了。
- 主轴形式与转速:钻孔靠线速度,小孔径需要较高转速。要攻牙的话,主轴需具备刚性攻牙能力,否则螺纹质量不稳定。
- 是否自动换刀:单孔批量、一把刀干到底,手动换刀够用;孔型多、钻攻混排,自动换刀能省下大量停机时间。
- 控制系统与编程方式:常见做法是直接导入图纸或坐标表生成程序,编程顺不顺手,决定了调机时间的长短。
- 冷却与排屑:铝件易粘刀,铜件和钢件产热大,冷却方式和排屑是否顺畅,直接影响刀具寿命与孔壁质量。
几款常见机型与适用范围
利速数控长期做孔加工设备,从出货情况看,小型机里比较典型的有下面几款:
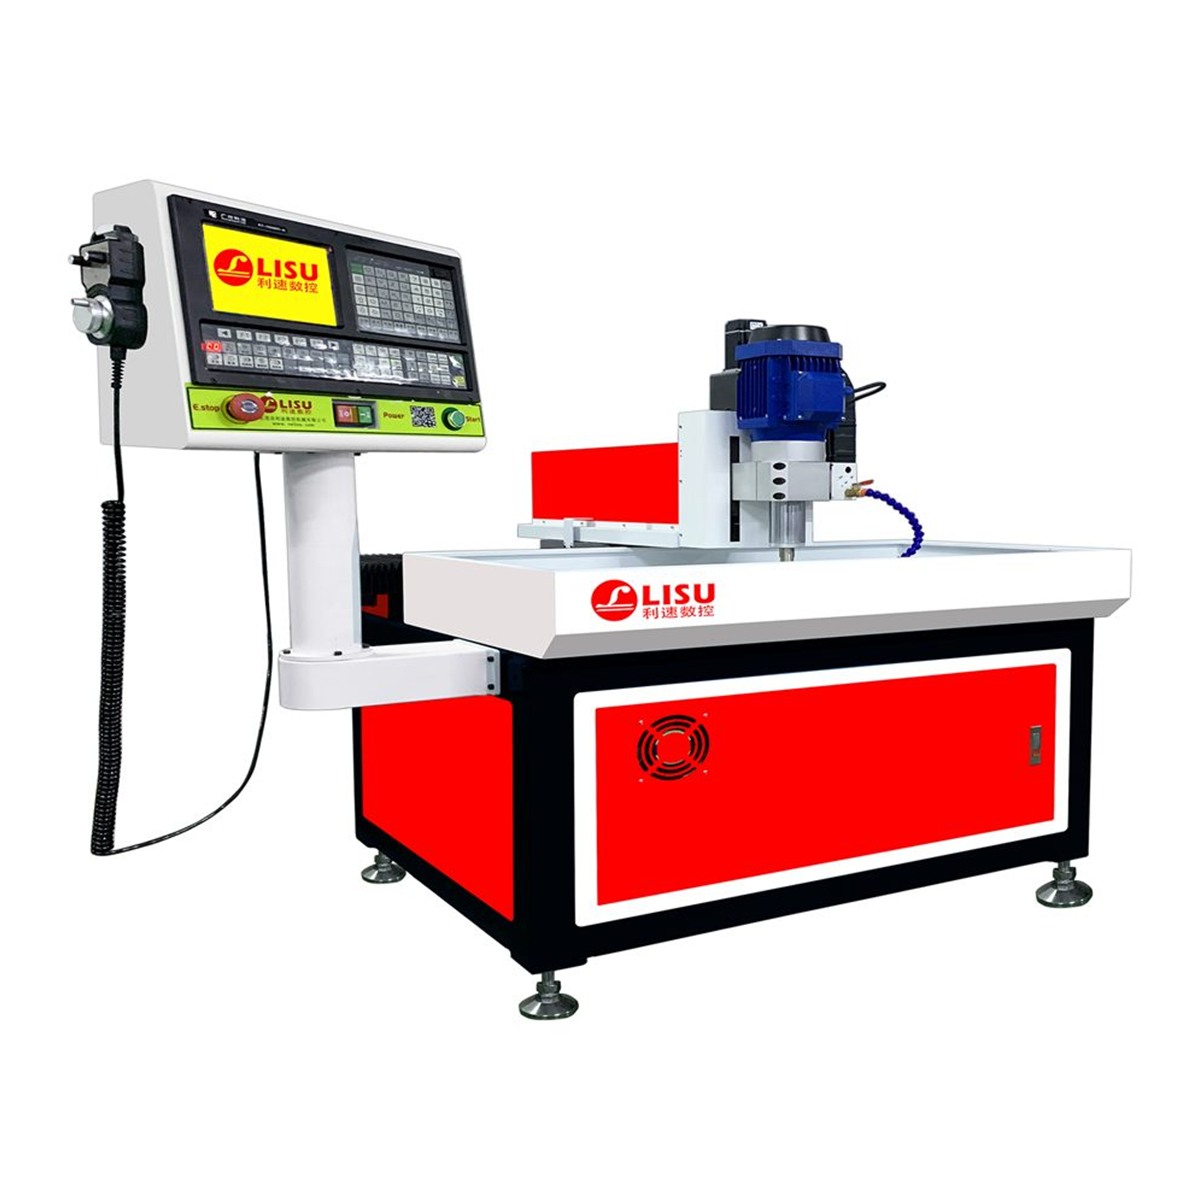
LS-7030 数控钻孔机属于经典畅销机型,主要面向平面工件的钻孔加工,操作界面简单,工人上手快,适合孔位不太复杂、以批量平面钻孔为主的车间,性价比之选。
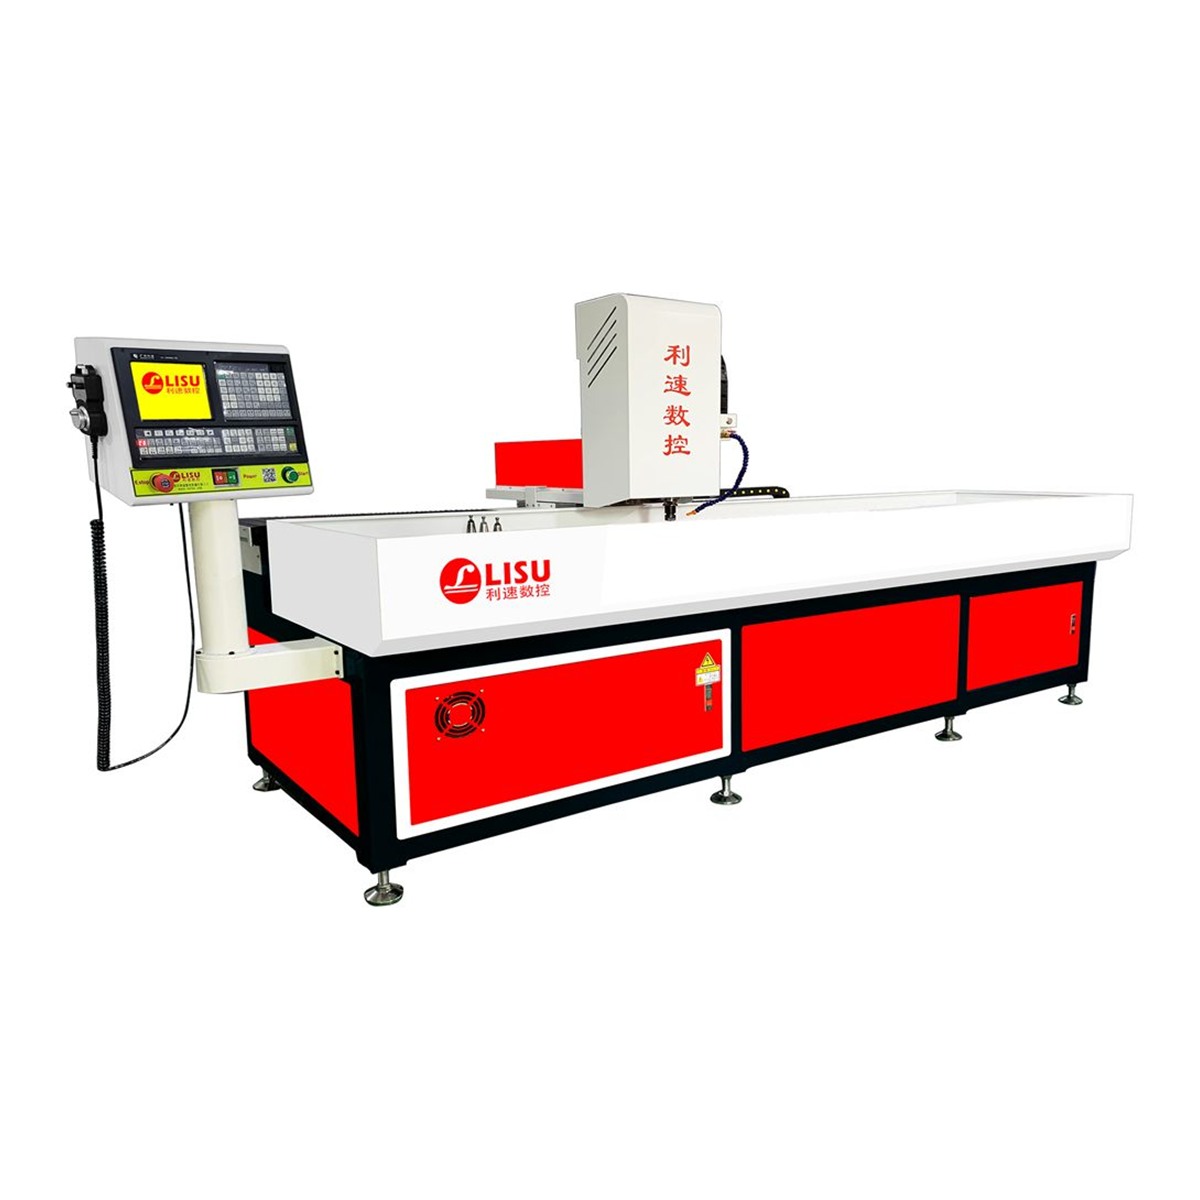
如果工件长度接近两米、又要兼顾攻牙,可以看 LS-2040T 自动换刀钻孔机。它是两米行程的自动换刀机型,支持热熔攻牙;加工管类零件时还可加装旋转轴,实现管件 360° 圆周加工,减少多次装夹。
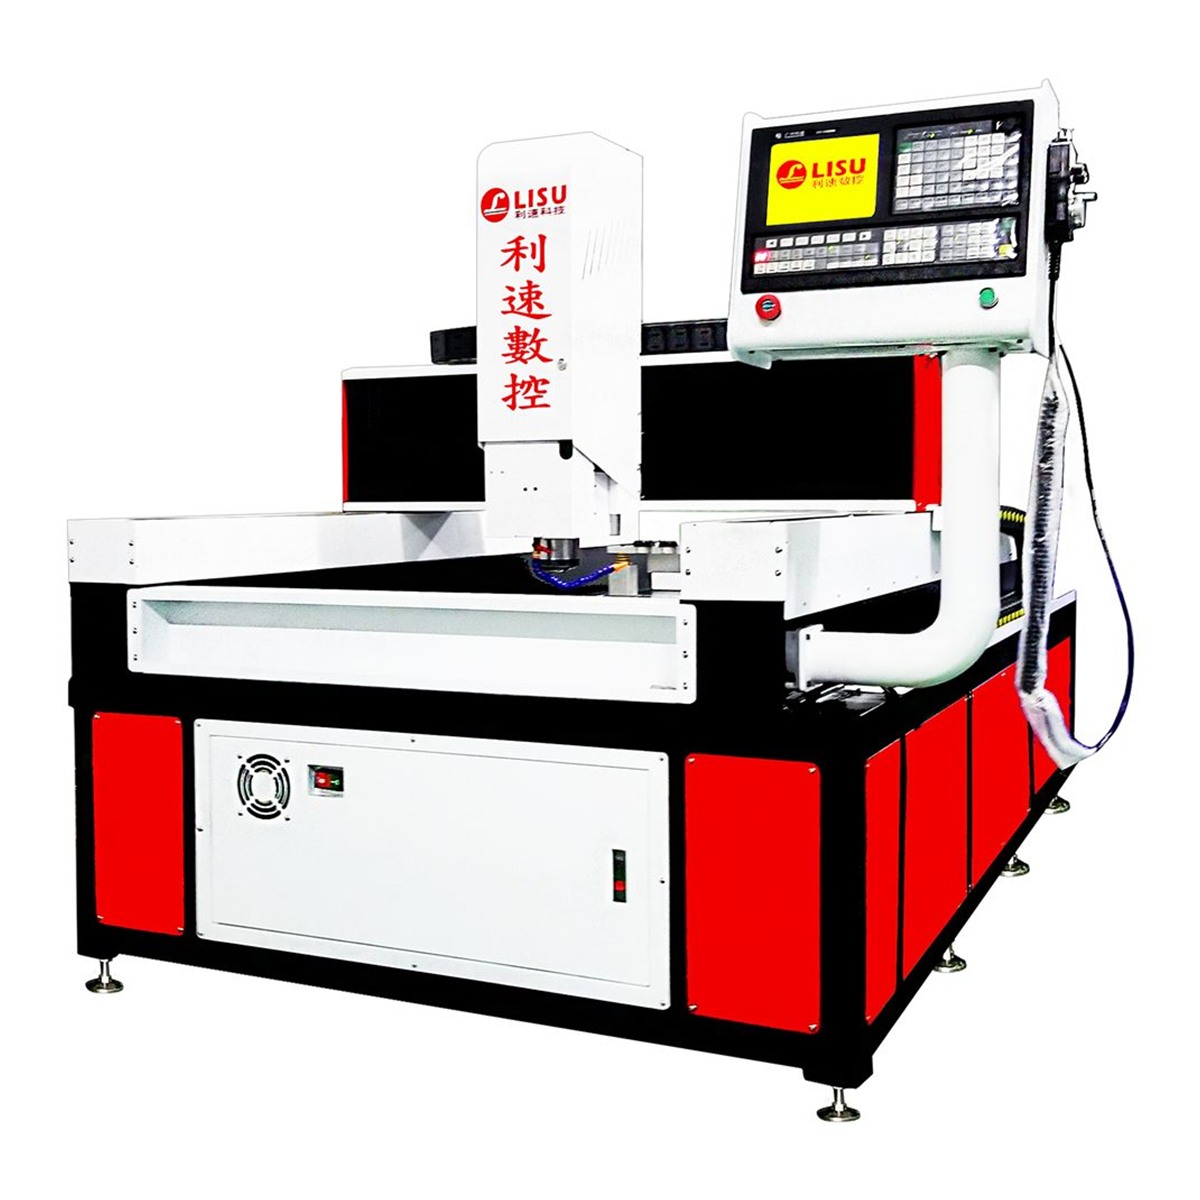
图纸幅面更大、需要钻孔、攻牙、倒角一次完成时,LS-1580T 大幅面龙门型自动钻攻机更合适,龙门结构配合双驱同步传动,长行程加工时稳定性更好。
影响孔位精度的几个工艺细节
机床选对了,工艺没跟上一样会出问题。孔加工的精度,很大一部分来自装夹和刀具:
- 夹具定位:优先用一面两销或靠边定位,避免每次装夹都重新找基准。
- 钻头选择:铝件用大螺旋角排屑槽,不锈钢建议含钴高速钢或硬质合金;先用中心钻点窝,能减少孔位偏移。
- 切削参数:转速与进给配合不好,会出现孔口毛刺、孔壁拉伤,批量加工前先试切几件确认参数。
- 对刀与补偿:刀具磨损后及时补偿,否则批量后段孔径会逐渐偏小。
采购前建议确认的问题
- 工件材质、最大外形尺寸、最厚加工厚度是多少?
- 需要钻的最小孔径与最大孔径,是否包含攻牙、倒角、沉孔?
- 孔位精度要求如何,是否需要做首件检测?
- 车间电源、气源条件是否满足,是否需要加装旋转轴?
这些问题说得越具体,厂家给出的方案就越贴近实际。利速数控提供整机质保 1 年、售后 24 小时响应,同时支持非标定制与免费打样——把工件图纸寄过来先打样验证,比只看参数表更靠谱。
如果想进一步确认哪款小型数控钻孔机适合自己的工件,欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制,也可以把图纸和加工要求发过来一起评估。