在五金、模具、汽配等批量零件加工中,孔加工往往占掉大半工序时间。手工摇臂钻依赖划线、对刀和频繁换钻头,效率受操作经验影响较大;全自动数控钻孔机把坐标定位、进给速度、主轴转速和换刀动作交给程序控制,同一批工件的孔径与孔距一致性更容易保证,换型时改程序、改参数即可,不必为每个新件重新划线。
一、全自动数控钻孔机的加工逻辑
它的核心并不复杂:机床按程序里的坐标把主轴移动到孔位上方,按设定的转速与进给量下钻,钻到设定深度后快速退回,再走向下一个孔位。整个过程由系统按顺序执行,操作者主要负责装夹、对刀和参数设定。
相比普通钻床,几个环节的变化比较明显:
- 定位方式:由丝杠与伺服驱动按程序定位,孔距靠程序保证,不依赖工人划线读数;
- 换刀方式:自动换刀机型可把钻头、倒角刀、丝锥装在刀库上由程序调用,减少停机换刀时间;
- 复合工序:钻孔、倒角、攻牙可在一次装夹内完成,减少二次装夹带来的位置误差;
- 一致性:参数固定后,首件与末件的孔径差别主要来自刀具磨损,便于按刀具寿命安排换刀。
二、按加工场景挑机型
小微孔径、高转速场景
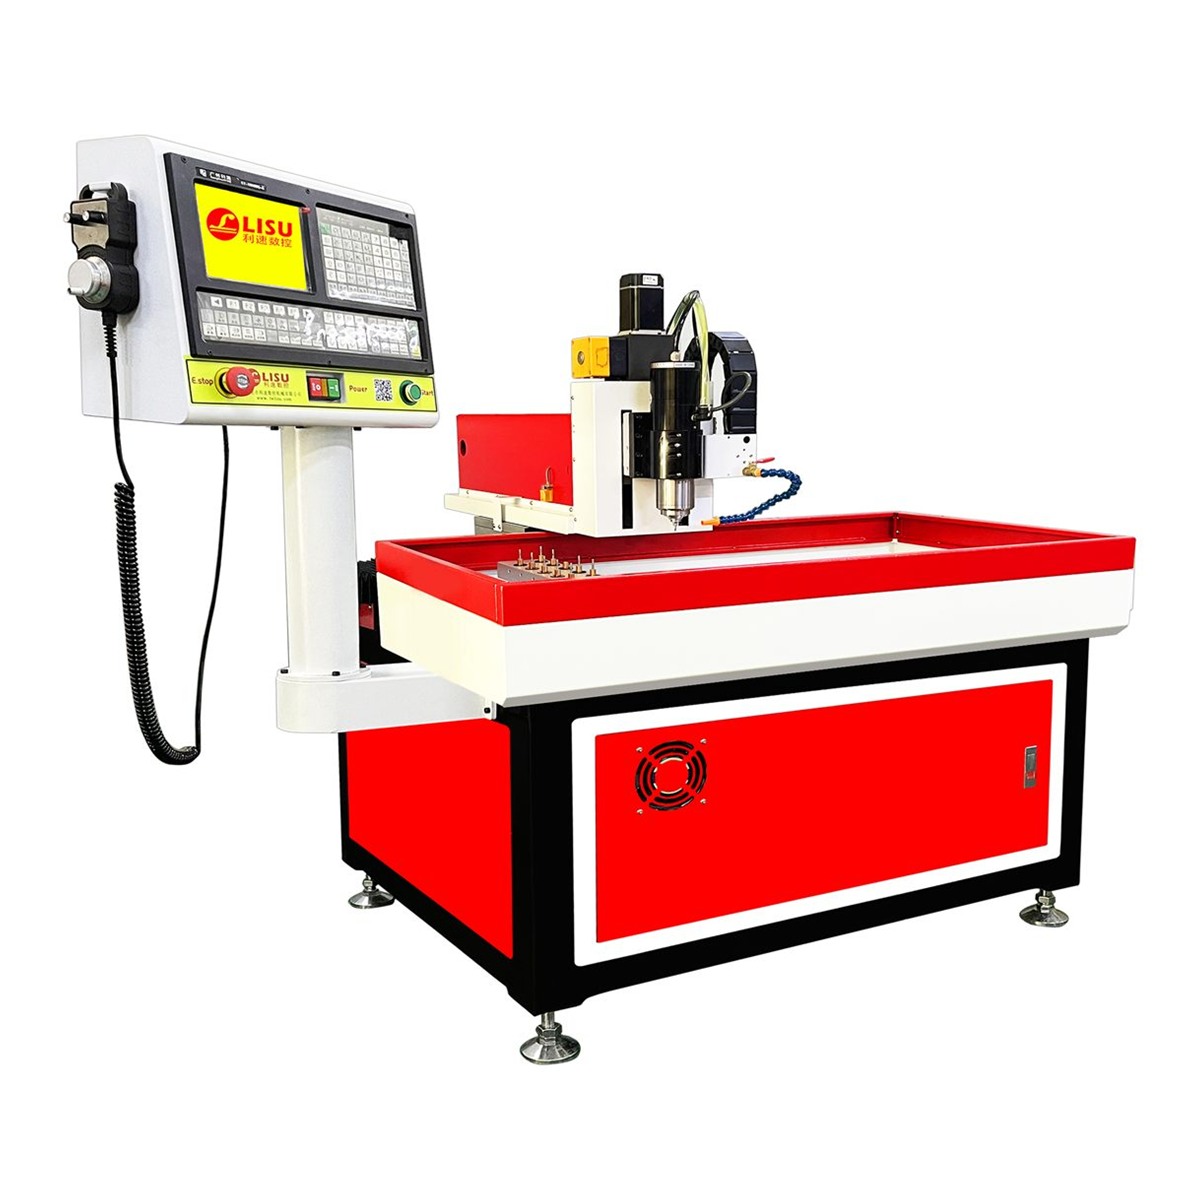
做 3C 外壳、精密五金件、治具板这类小孔加工时,孔径常在 0.5~3mm 之间,钻头细、易折断,对主轴转速和跳动要求高。LS-7030T 自动换刀微孔钻孔机主轴转速最高可达 60000RPM,跳动可控制在 μ 级,配合自动换刀,适合小微孔径的高速钻孔,能减少细钻头因转速不足被“顶断”的情况。
长行程、管类与热熔攻牙
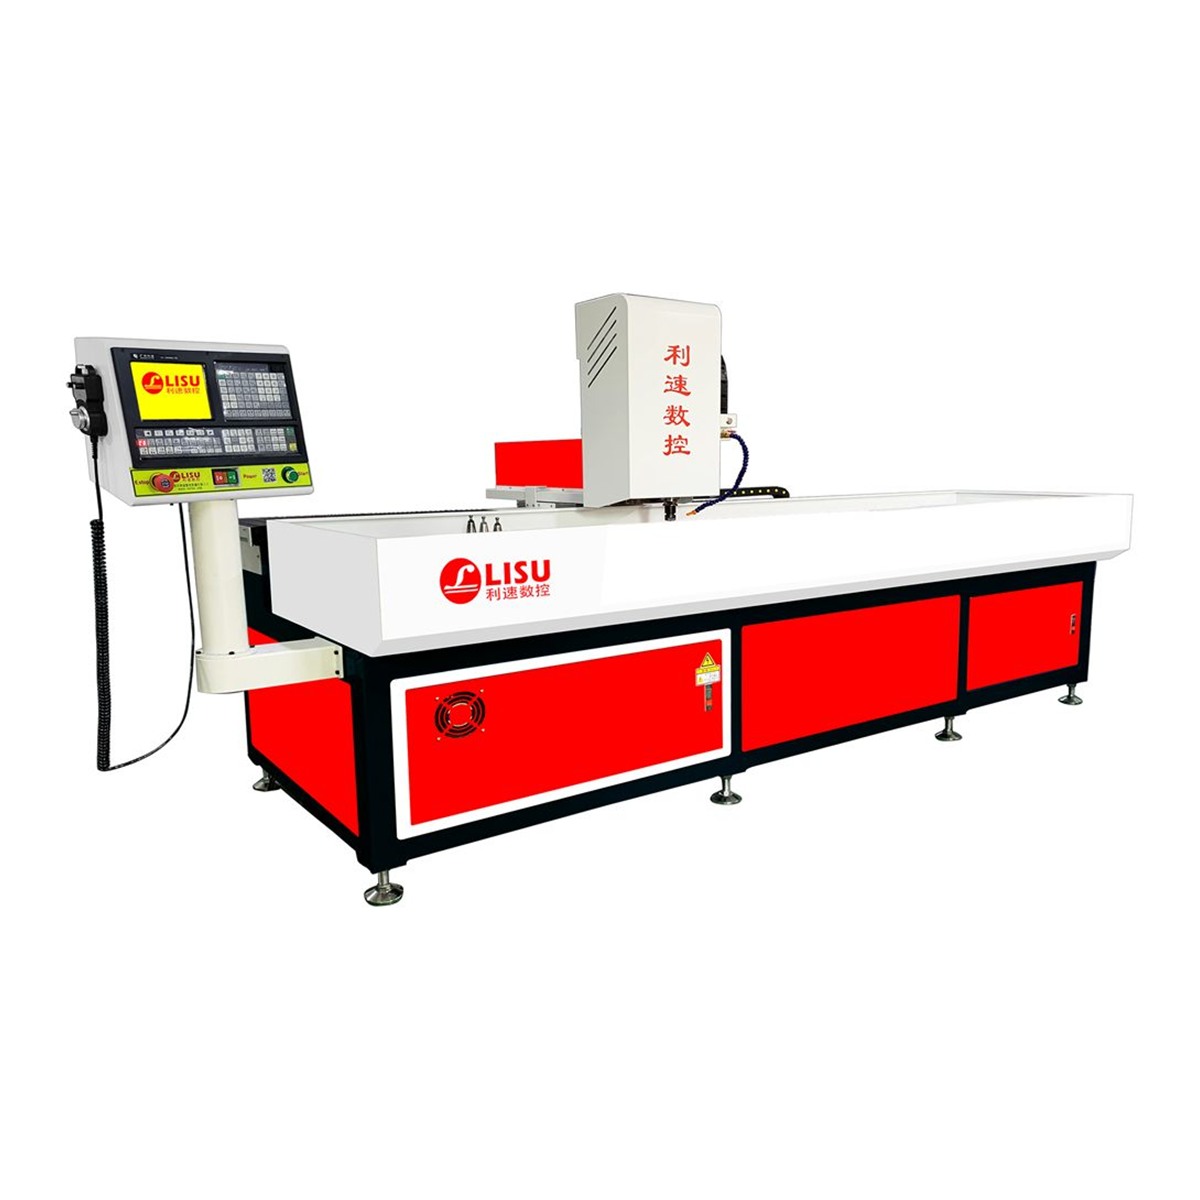
如果工件长度接近两米,或者需要加工管类零件的四周孔位,行程和夹具形式就要先考虑。LS-2040T 自动换刀钻孔机为两米行程机型,支持热熔攻牙,可加装旋转轴实现管类 360° 加工,适合型材、管件、长条类零件钻孔攻牙一次完成。
大型钢架、模具、法兰类工件
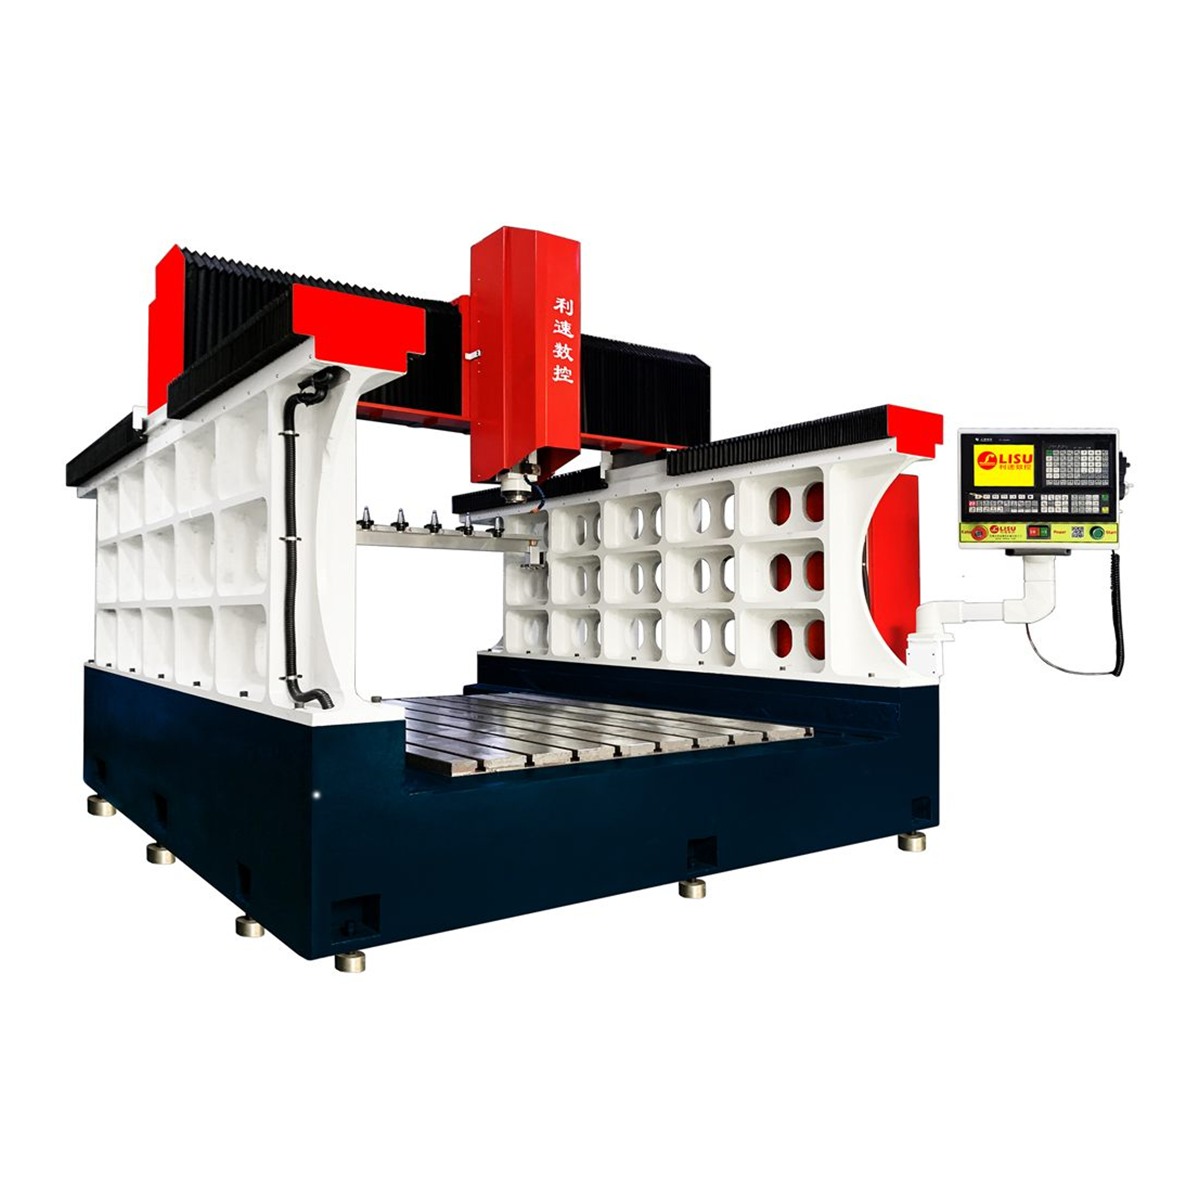
这类工件体积大、重量重,装夹后不便移动,更适合动梁式结构,让主轴部分移动、工件固定。LS-2216Z 龙门型机身铸件专用钻攻机采用动梁式自动换刀结构,适用于大型钢架、模具、法兰、变速箱外壳等工件的粗加工与精加工。
三、全自动数控钻孔机选型时建议先确认这几项
- 最大加工尺寸与行程:按工件长宽高和孔的分布范围留出余量,管类件要看是否需要旋转轴;
- 孔径与主轴转速:小孔用高转速主轴,大孔更看重主轴扭矩与刚性;
- 工序内容:只钻孔,还是钻孔加攻牙、铣削复合,决定刀库容量与是否选钻攻铣复合机型;
- 装夹方式:气动夹具、真空吸盘还是专用工装,会直接影响加工节拍;
- 精度与重复定位要求:按图纸公差反推配置,不必一味追求高配。
四、装机后把参数用起来的建议
设备到位后,建议先把常用几种孔径的转速、进给、退刀速度整理成参数表存档,换活时直接调用,减少试切次数。钻头磨损后及时更换,比反复调整参数更有效。批量加工前先做首件检测,确认孔径、孔距和深度无误后再连续生产,是成本最低的做法。
五、关于厂家与技术支持
东莞市利速数控机械有限公司(利速数控 LISU)自 2002 年起专注数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机及钻攻铣复合机的研发制造,整机质保 1 年,售后 24 小时响应。选型阶段可以先寄样试加工,用实际加工结果判断机型是否合适。欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制。