在办公家具、铝型材、铝滑块以及各类五金件的加工现场,攻牙常常是最容易卡产能的一道工序。手工攻牙依赖工人手感,丝锥容易断、牙纹深浅不一;把工件搬到钻床上加装攻牙附件,又很难兼顾转速与进给的一致性。这也是越来越多加工厂把攻牙环节单独拆出来,交给数控攻牙机完成的原因。
一、数控攻牙机解决的三个老问题
把攻牙从手工转移到数控机床上,收益主要体现在三件事上:
- 牙距一致性:主轴转速与轴向进给按设定值同步,螺纹中径稳定,通规止规的检验通过率更高。
- 效率与人力:一人可值守多台设备,攻牙节奏不再受工人手速限制,批量订单的排产更可控。
- 丝锥寿命:进给平稳、不易偏摆,减少了丝锥崩牙和折断,也降低了断锥取出的返工成本。
需要说明的是,攻牙质量最终还取决于丝锥选型、底孔尺寸、切削液和夹具刚性,设备只是把这些条件稳定地固定下来。
二、按工件形态选机型:侧面与端面攻牙优先卧式结构
很多工件的螺纹孔并不在顶面,而是开在侧面或端面,比如铝型材的框架连接孔、铝滑块的安装孔、家具五金件的锁紧孔。这类工件用立式机床加工时,往往需要翻面或另做专用夹具,装夹次数一多,位置精度和节拍都会受影响。
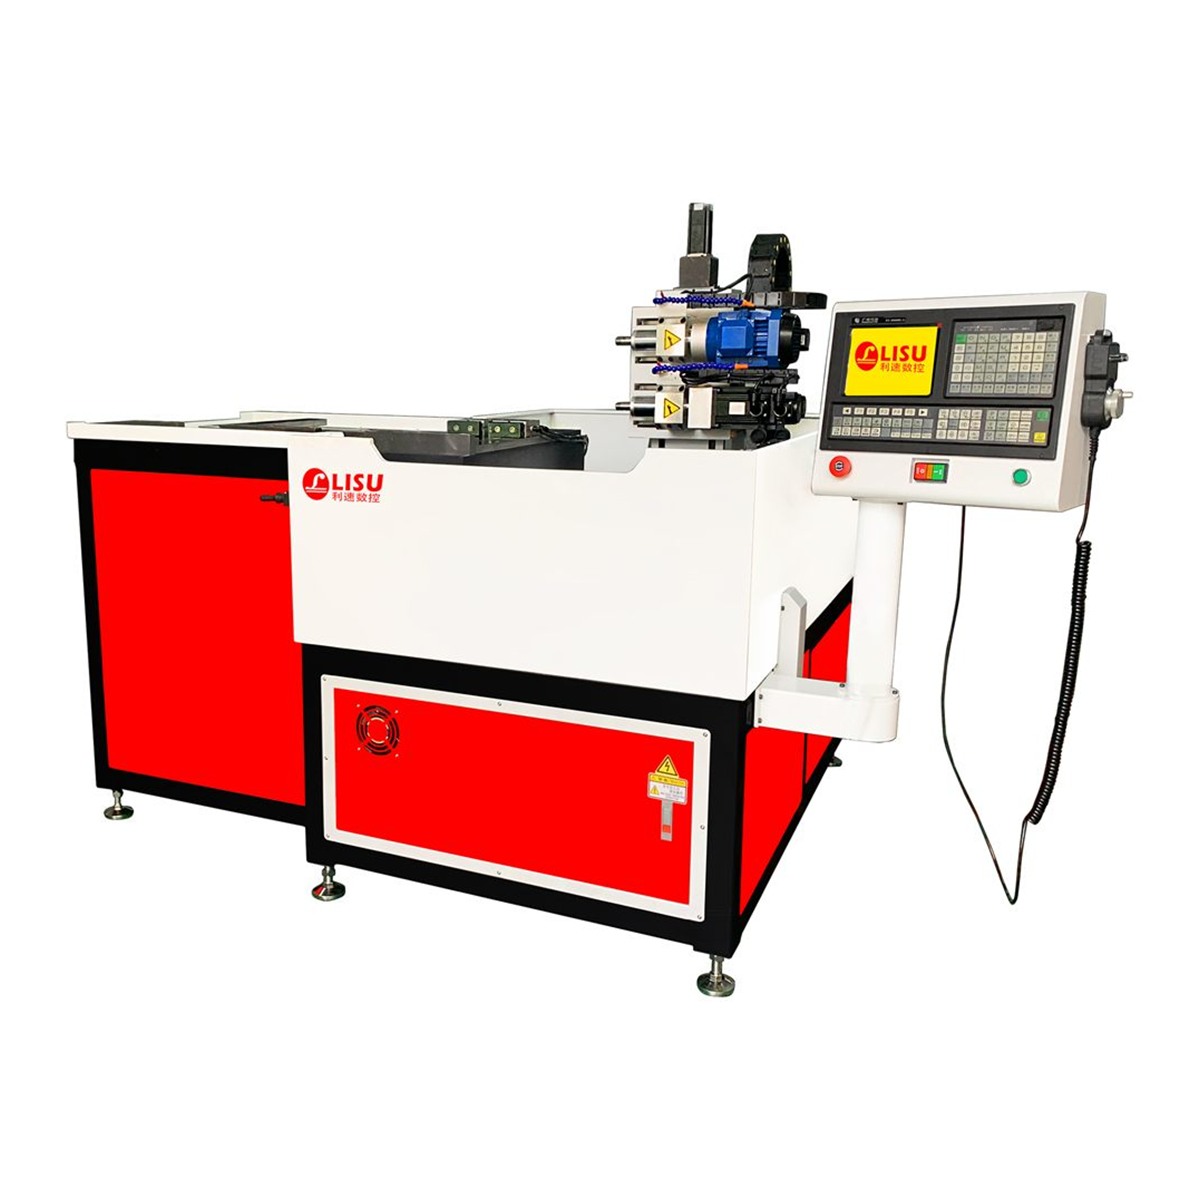
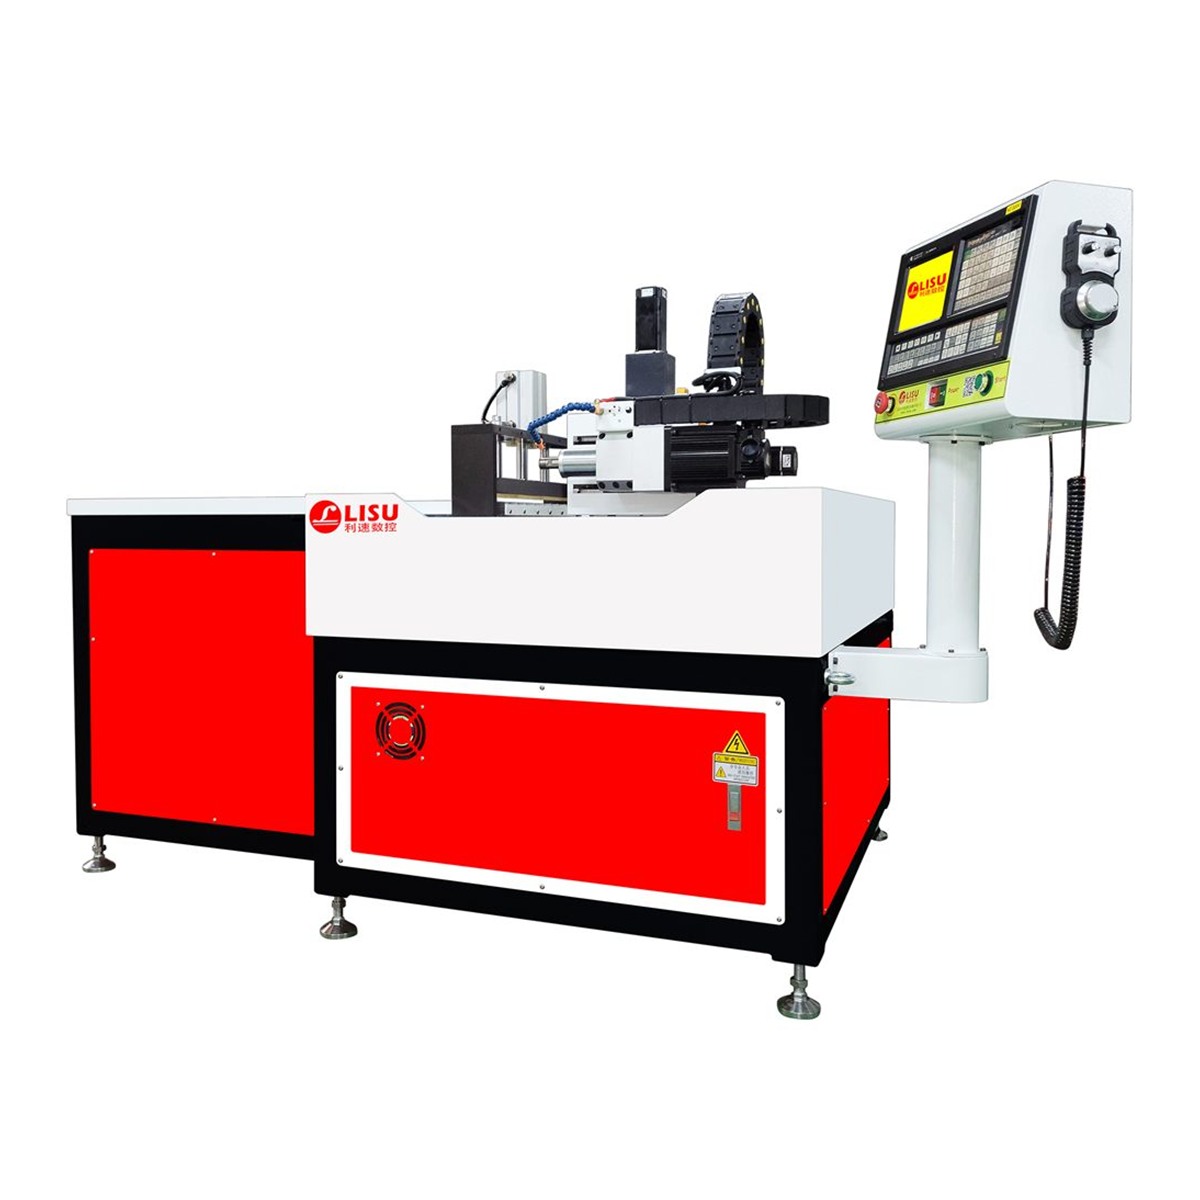
卧式结构把主轴横置,工件一次装夹即可完成侧面或端面攻牙。LS-1000M 卧式攻牙机正是针对办公家具、铝型材、铝滑块等五金件的侧面或端面攻牙而设计的专利产品,适合孔位集中在同一侧、批次量较大的加工场景。如果同一工件既有侧面钻孔又有攻牙需求,则可以考虑LS-1000W 卧式钻孔攻牙机,这类机型适用于各类金属与非金属材料的侧面钻孔、攻牙加工,能减少工件在工序间的周转。
三、批量订单提效:双系统双端面一次装夹
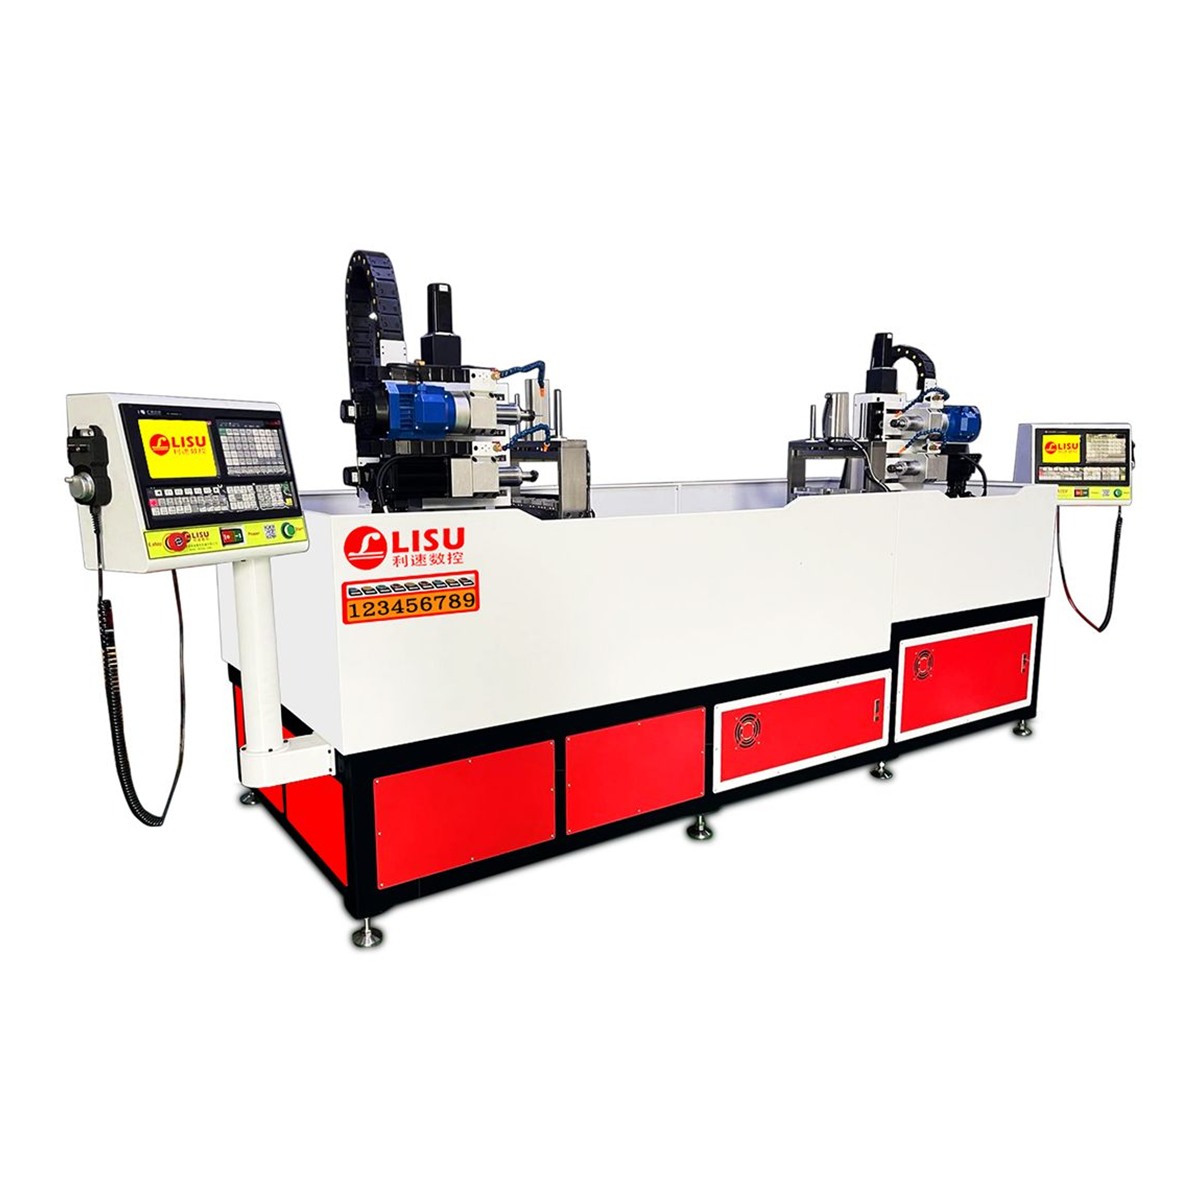
当工件两端都有螺纹孔时,单主轴设备需要加工完一端再调头装夹,两次定位带来的累积误差和上下料时间都不划算。双系统机型把两端加工合并到一次装夹里完成,LS-3000W 双系统数控钻孔攻牙机采用双系统双端面钻孔攻牙结构,一键启动两端同时加工,节拍接近单端加工时间,适合管件、型材、连接件等两端对称孔位的批量生产。
四、选型时容易被忽略的四个细节
- 材料与丝锥匹配:铝件多用螺旋槽丝锥,钢件和不锈钢件则要考虑排屑与润滑,攻牙机最好具备可调的转速与进给范围。
- 底孔尺寸:底孔偏小会明显增加扭矩,偏大则牙高不足,钻孔与攻牙在同一台设备上完成时,这道工序要一并设定。
- 夹具与定位方式:细长型材、薄壁件对夹持力敏感,夹紧变形会直接反映到牙纹上,非标夹具往往比机床本身更影响成品率。
- 换型频率:多品种小批量的工厂,应关注程序调用与夹具更换是否方便;单一品种大批量,则更应看重节拍和稳定性。
五、常见问题
攻牙机能不能兼顾钻孔?
可以。钻孔与攻牙的转速区间不同,选机型时确认设备是否支持两种工艺的参数切换即可。若钻孔、攻牙、铣削都要做,可考虑钻攻铣复合类机型。
非标工件能否定制?
利速数控成立于 2002 年,主营数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机与钻攻铣复合机,整机质保 1 年、售后 24 小时响应,支持按工件图纸做非标定制,也提供免费打样,先验证工艺再决定机型更稳妥。
欢迎联系利速数控咨询选型与打样事宜,电话 136-5025-9051(黄小姐),支持免费打样与非标定制。