在东莞及珠三角做五金件、汽配、3C 结构件和管类加工的工厂,采购设备时常常会搜索“东莞数控钻孔机厂家”,希望找到交期稳定、能长期提供售后支持的供应商。利速数控(LISU)成立于 2002 年,长期做数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机和钻攻铣复合机,整机质保 1 年、售后 24 小时响应,支持非标定制与免费打样。选设备不是只看一台机器的报价,而是要把工件、工序和后续维护一起考虑。下面按选型顺序拆开讲。
一、先定工序:只钻孔,还是钻孔、攻牙、倒角一次完成
很多工厂在询价时只说“要一台钻孔机”,但真正影响机型的是工序数量。建议先把工件图纸上的孔位、孔径、孔深、是否需要螺纹列出来,再决定买哪一类设备。
- 只做平面钻孔:工件以平板、法兰、盖板为主,孔位集中在同一平面,选三轴数控钻孔机即可,重点是定位精度和批量稳定性。
- 需要攻牙或热熔攻牙:薄板、铝件、铜件上做螺纹,普通攻牙容易出现滑牙、断丝锥,热熔攻牙通过摩擦生热使材料软化成型,更适合薄壁件。
- 需要多面或管类加工:可考虑加装旋转轴,让管件一次装夹完成 360° 加工,减少二次装夹带来的误差。
二、按加工场景匹配机型
不同场景对机型的要求差别很大。下面以利速数控三款常用机型为例,说明东莞数控钻孔机厂家在配置时通常考虑什么。
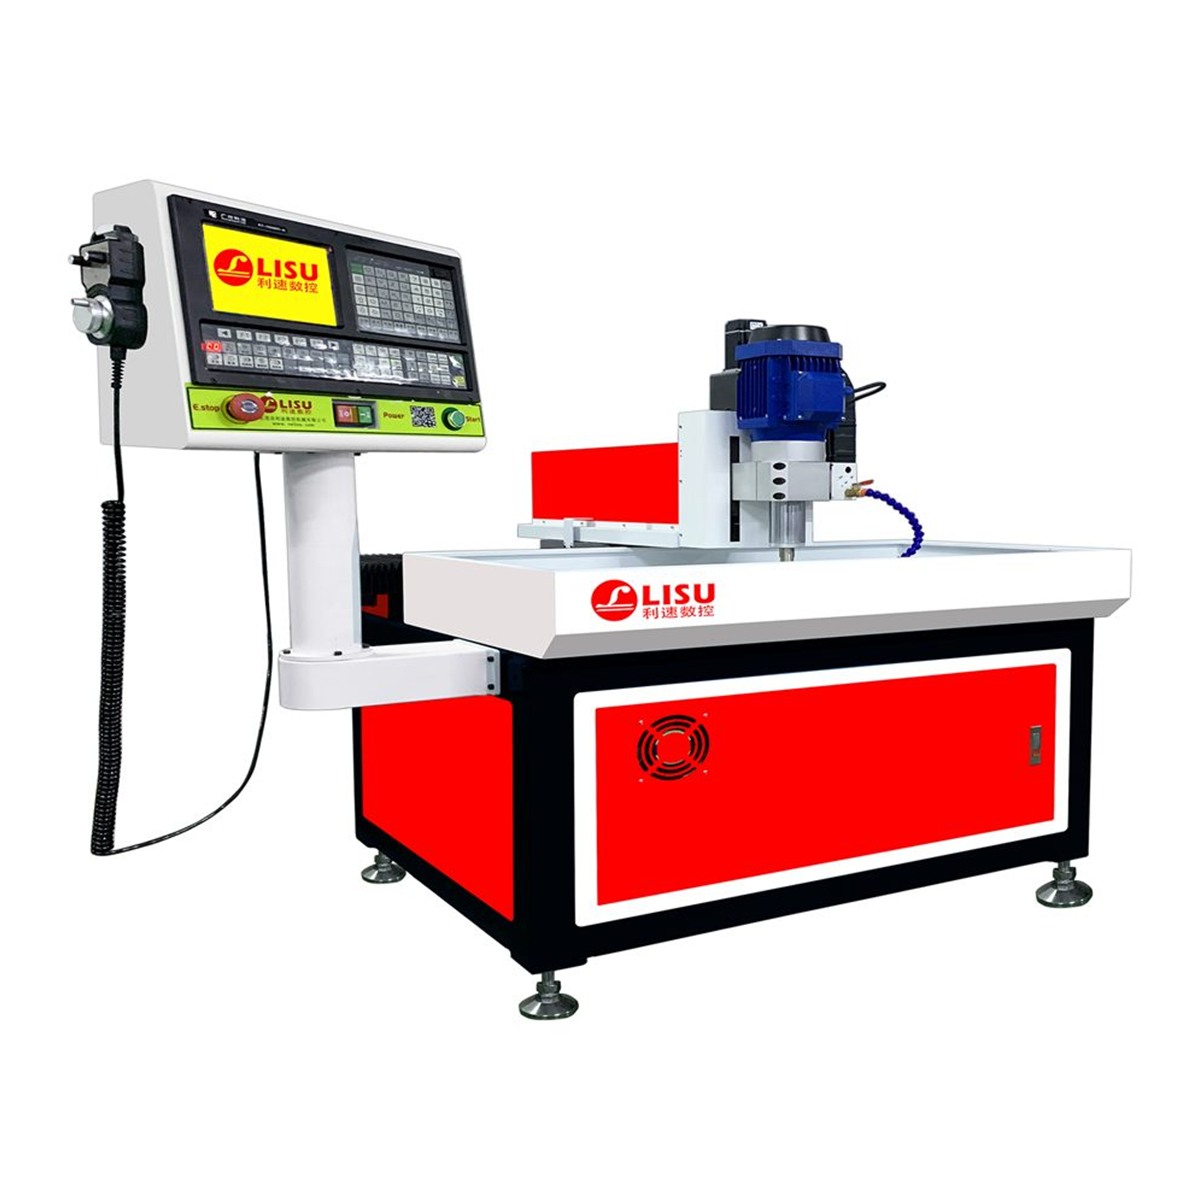
平面件批量加工:LS-7030 数控钻孔机
如果工件以平面钻孔为主,孔位数量适中、换型不频繁,可以先看 LS-7030 数控钻孔机。这台机器属于经典畅销机型,结构成熟、操作简单易上手,编程和调机门槛低,适合加工五金面板、散热件、支架等平面工件。对刚上数控设备、希望先稳定产能的工厂来说,它属于性价比之选。选购时要确认工作台尺寸和行程能否覆盖最大工件,并预留夹具安装空间。
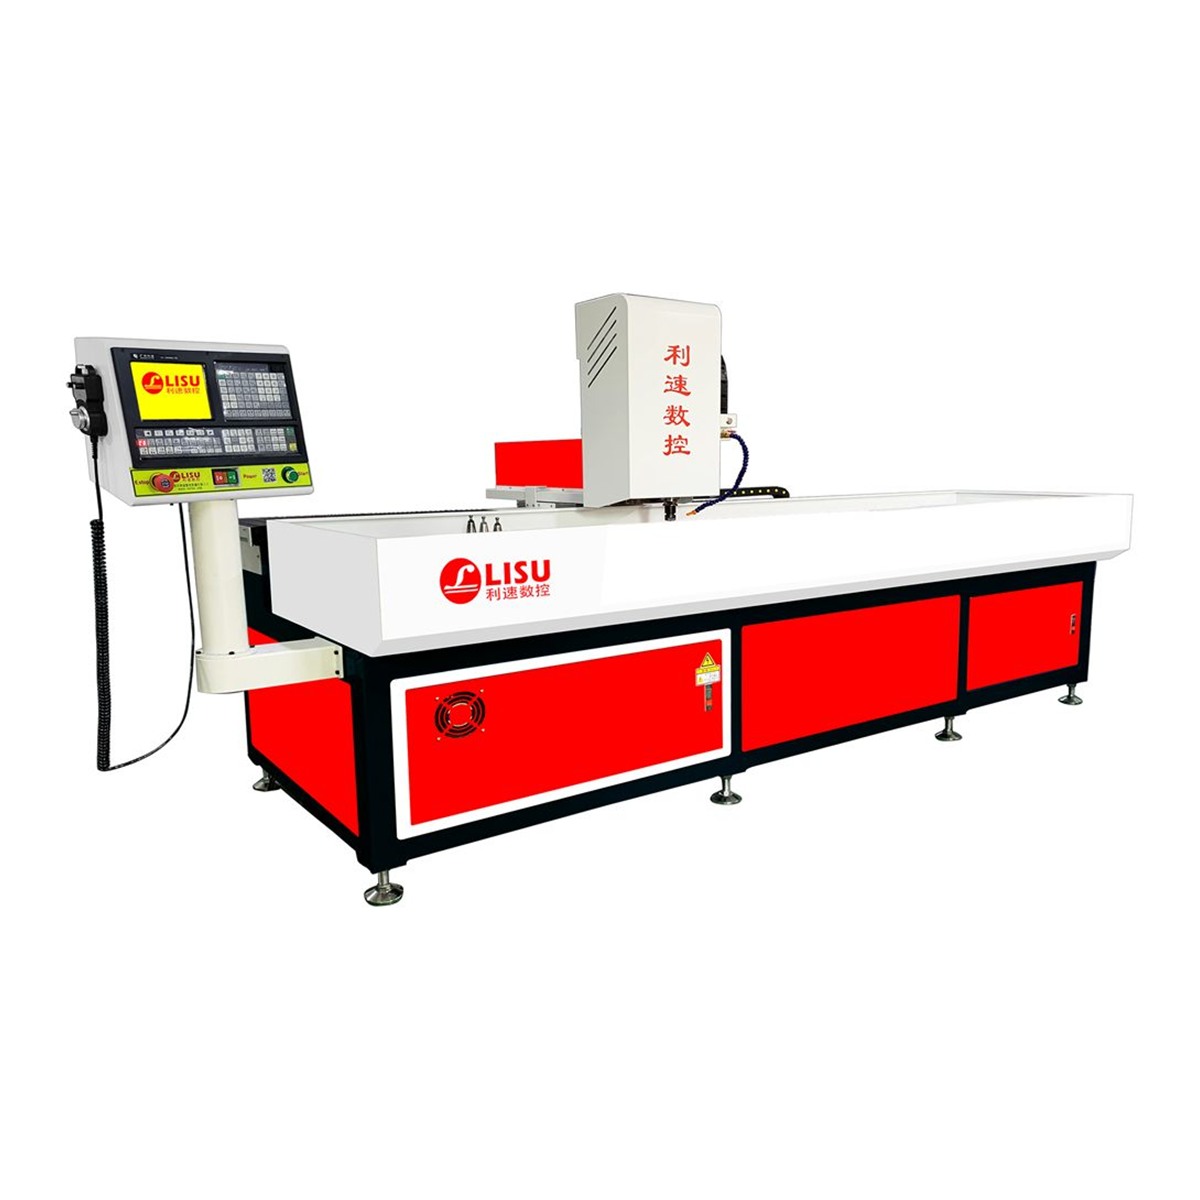
长行程与管类加工:LS-2040T 自动换刀钻孔机
当工件长度接近两米,或者一个程序里需要频繁换刀时,手动换刀会明显拖慢节拍。LS-2040T 自动换刀钻孔机 是两米行程的自动换刀钻孔机,支持热熔攻牙,也可以加装旋转轴实现管类 360° 加工,适合长条型材、管件、导轨类工件。自动换刀的价值在于:钻孔、扩孔、倒角、攻牙可以在一个程序里连续完成,减少人工干预,也降低装夹次数。
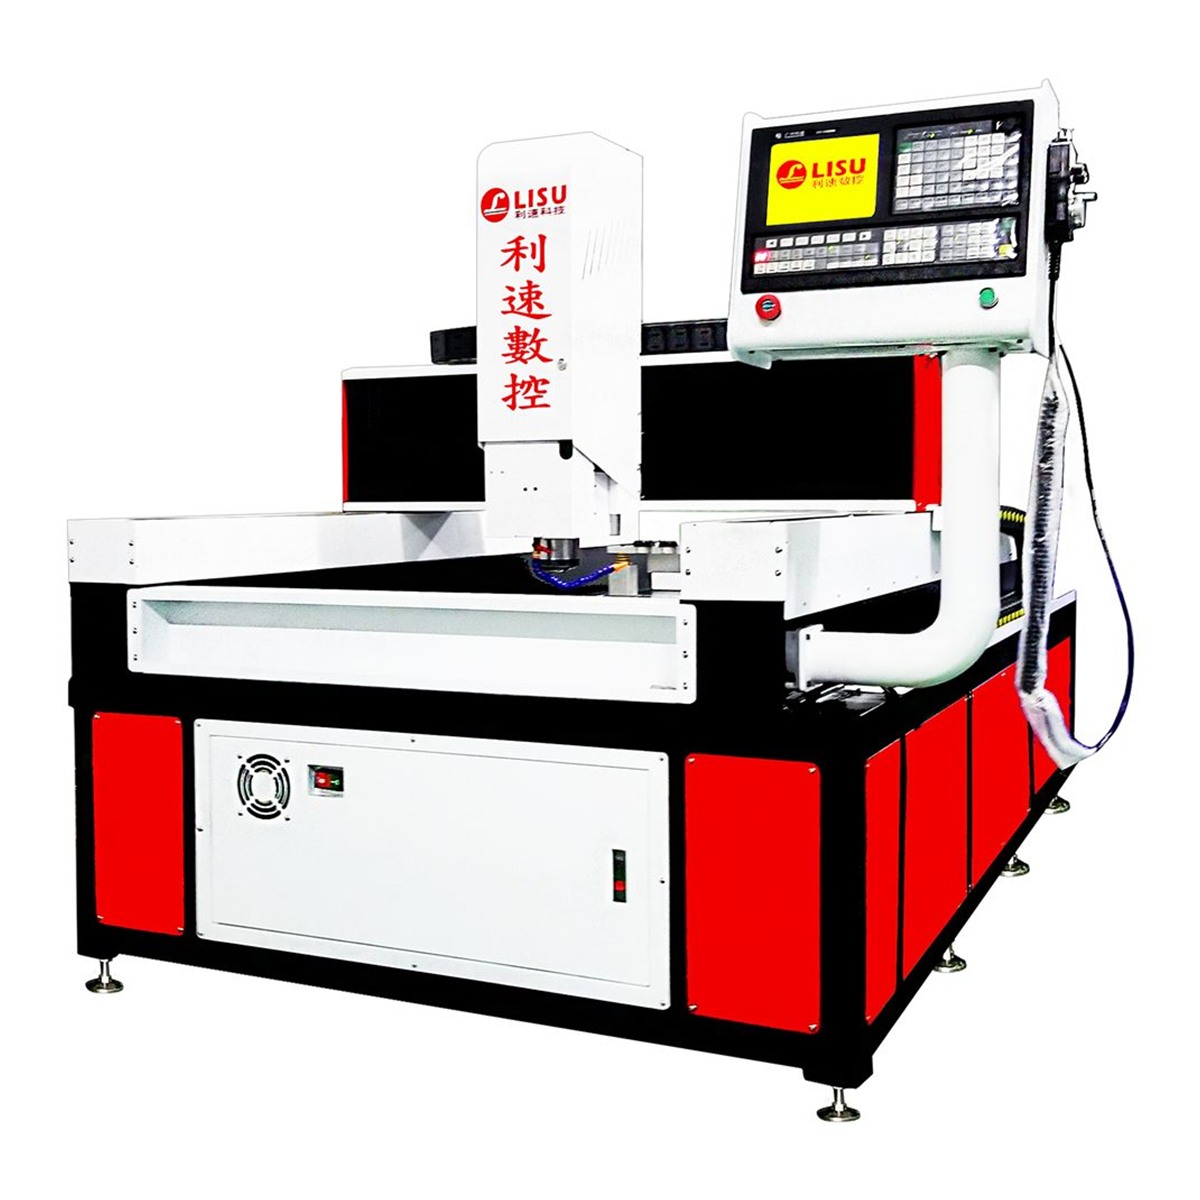
大幅面与钻攻一体:LS-1580T 大幅面龙门型自动钻攻机
如果工件幅面大、又同时有钻孔和攻牙工序,龙门结构的优势会更明显。LS-1580T 大幅面龙门型自动钻攻机 采用大幅面龙门结构,钻孔、攻牙、倒角可一体完成,双驱同步传动让横梁运行更稳定,适合大板、模具板、机架类零件的批量加工。选用这类机型时,要重点确认龙门跨度和台面承重是否匹配实际工件,以及是否需要加装刀库来覆盖多种刀具。
三、钻孔与攻牙的工艺要点
- 转速与进给按材质调:铝件散热快、切削轻,可以适当提高转速;钢件、不锈钢切削阻力大,进给过快容易烧刀、崩刃,需要降低进给并保证冷却。
- 排屑与冷却是稳定加工的前提:钻深孔时切屑排不出去,容易缠刀、划伤孔壁。加工时要确认冷却方式和排屑空间,必要时采用啄钻方式分段排屑。
- 夹具与基准面决定孔位一致性:批量加工时,工件装夹的重复定位精度直接影响孔距。建议用定位销和专用治具减少人为找正。
- 热熔攻牙要控制进给节奏:热熔钻靠摩擦生热成型,进给过快或转速不稳会影响螺纹质量,通常需要在设备上单独调试参数,并先做小批量验证。
四、非标定制与售后响应,算的是长期成本
标准机型能覆盖大部分常规工件,但遇到特殊尺寸、特殊角度、需要多轴联动或自动上下料的场合,就要看厂家是否具备非标定制能力。东莞数控钻孔机厂家之间的差异,往往体现在方案沟通和售后到场速度上:设备一旦停机,影响的是整条产线的交期。利速数控提供非标定制,整机质保 1 年,售后 24 小时响应,这在长期使用中比单纯的初始采购价更值得关注。
五、先打样验证,再决定机型
参数表只能说明设备的能力范围,真正能不能做,要看工件试加工结果。建议把有代表性的工件寄给厂家做免费打样,确认孔位精度、表面质量、加工节拍和刀具磨损情况,再对比不同机型的实际表现。打样时最好同时提供毛坯状态和图纸要求,厂家才能给出贴近生产的配置方案。
欢迎联系利速数控咨询,电话 136-5025-9051(黄小姐)。支持免费打样与非标定制,也可根据工件图纸协助选型,确认数控钻孔机、自动换刀钻孔机或龙门钻攻机的配置方案。