LED灯具的外壳、灯盘、灯管支架和散热件,大多是铝型材或薄壁板材。这类工件孔位多、分布散,除了圆孔,还有不少位置需要攻牙。做 LED灯具钻孔,难点往往不在孔本身,而在薄件装夹、孔口毛刺以及钻攻两道工序之间的配合。
一、LED灯具钻孔的常见难点
- 薄壁易变形:灯壳、灯管支架壁厚小,夹紧力偏大就容易压伤或变形,孔口随之走位。
- 孔口毛刺与切屑:普通麻花钻钻薄铝件,孔口容易翻边,切屑残留在管腔内不好清理,还可能影响后续装配。
- 钻攻分序:钻孔一台设备、攻牙另一台设备,两次装夹带来基准误差,螺纹与孔的同轴度不易保证,批量生产时效率也受影响。
- 孔位多、换型频繁:同一款灯具常有十几个孔,规格变化时靠人工划线、逐个对位,一致性很难稳定。
二、按工件尺寸与孔位分布选机型
选设备时,先看工件的最大外形尺寸,再看孔的分布密度和是否需要攻牙,最后确认批量大小与换型频率。
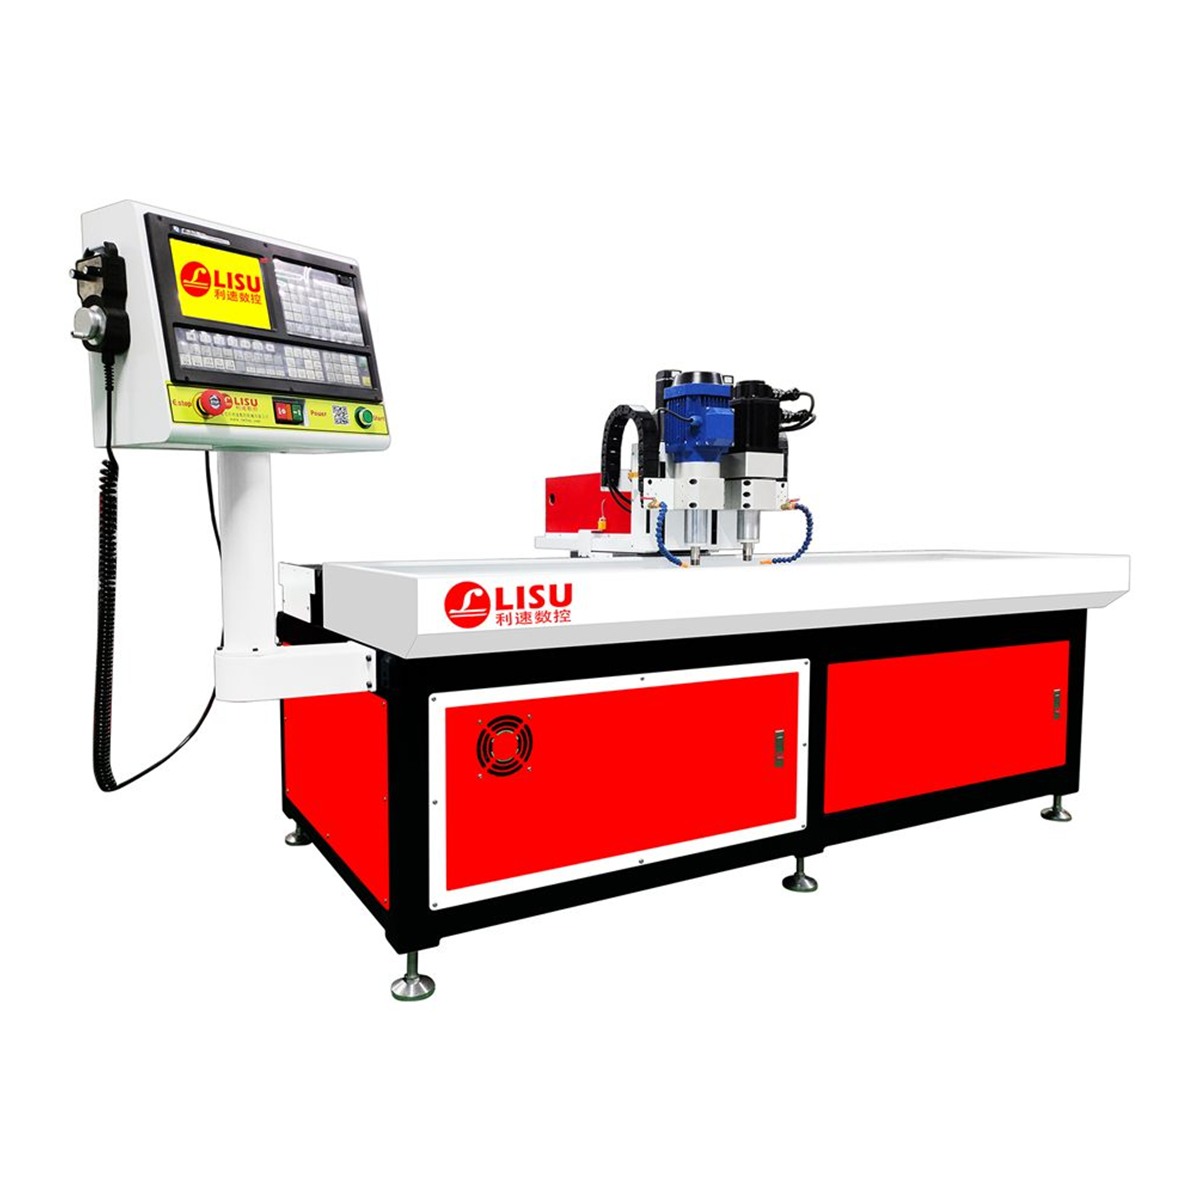
- 板件、灯盘、短灯壳:工件尺寸不大但孔位较密,且以薄板为主,可优先考虑 PLED-2030G 数控热熔钻孔攻牙机,热熔钻孔后衬孔直接成型,省去翻边和去毛刺环节。
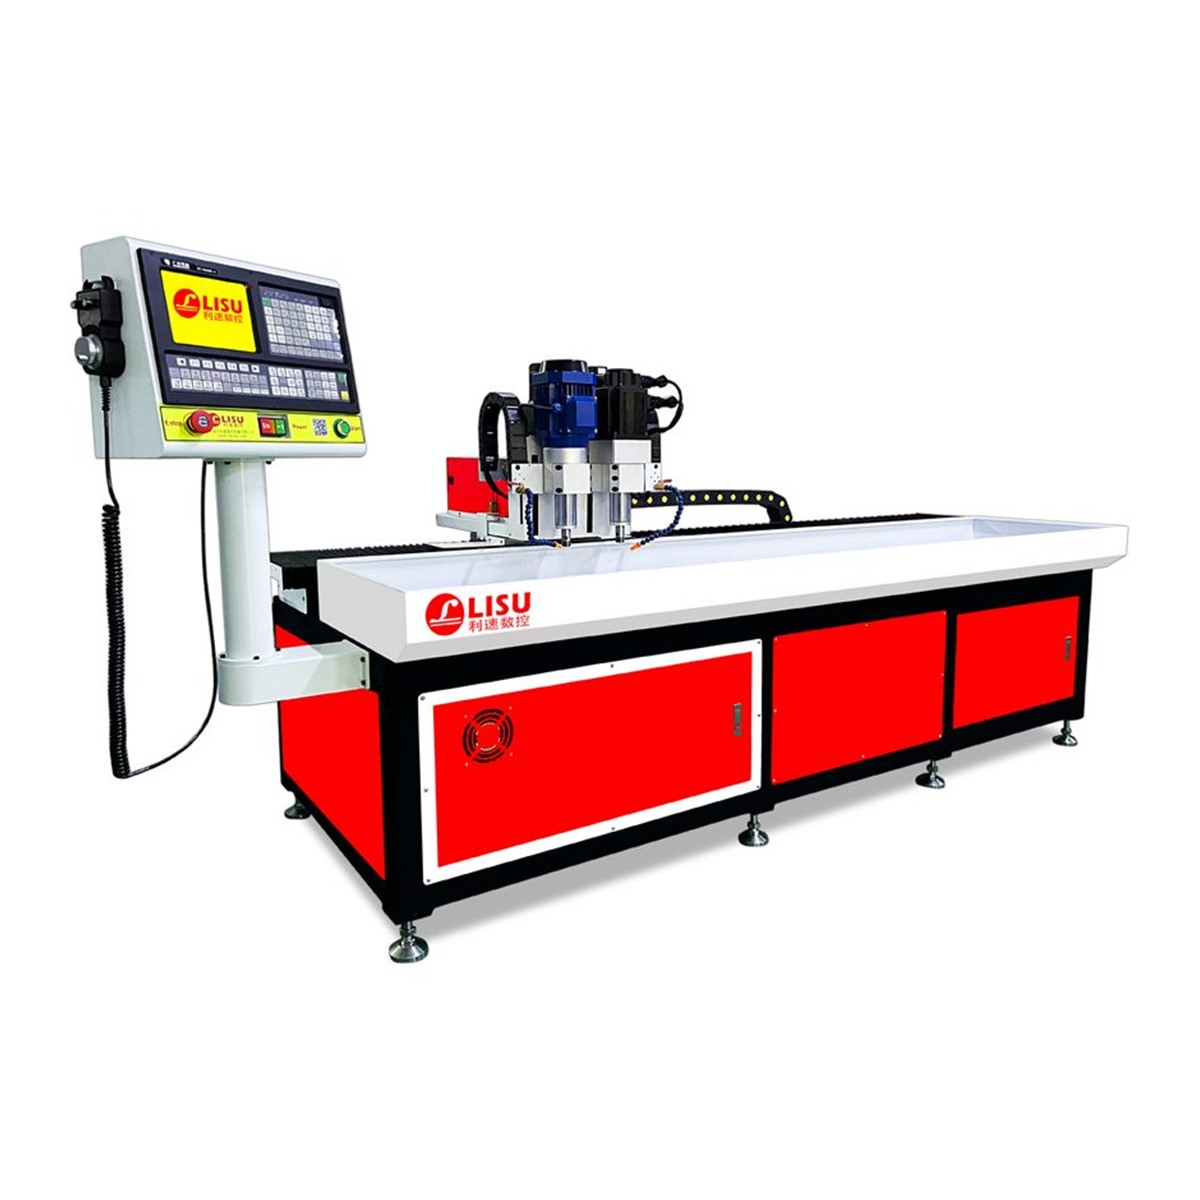
- 中型灯壳、散热器、需要钻攻混合加工的件:PLED-1530G 热熔钻攻一体机 把热熔钻孔、攻丝和普通钻攻集合在一台设备上,一次装夹完成多道工序,适合同一工件上多种孔型并存的情况。
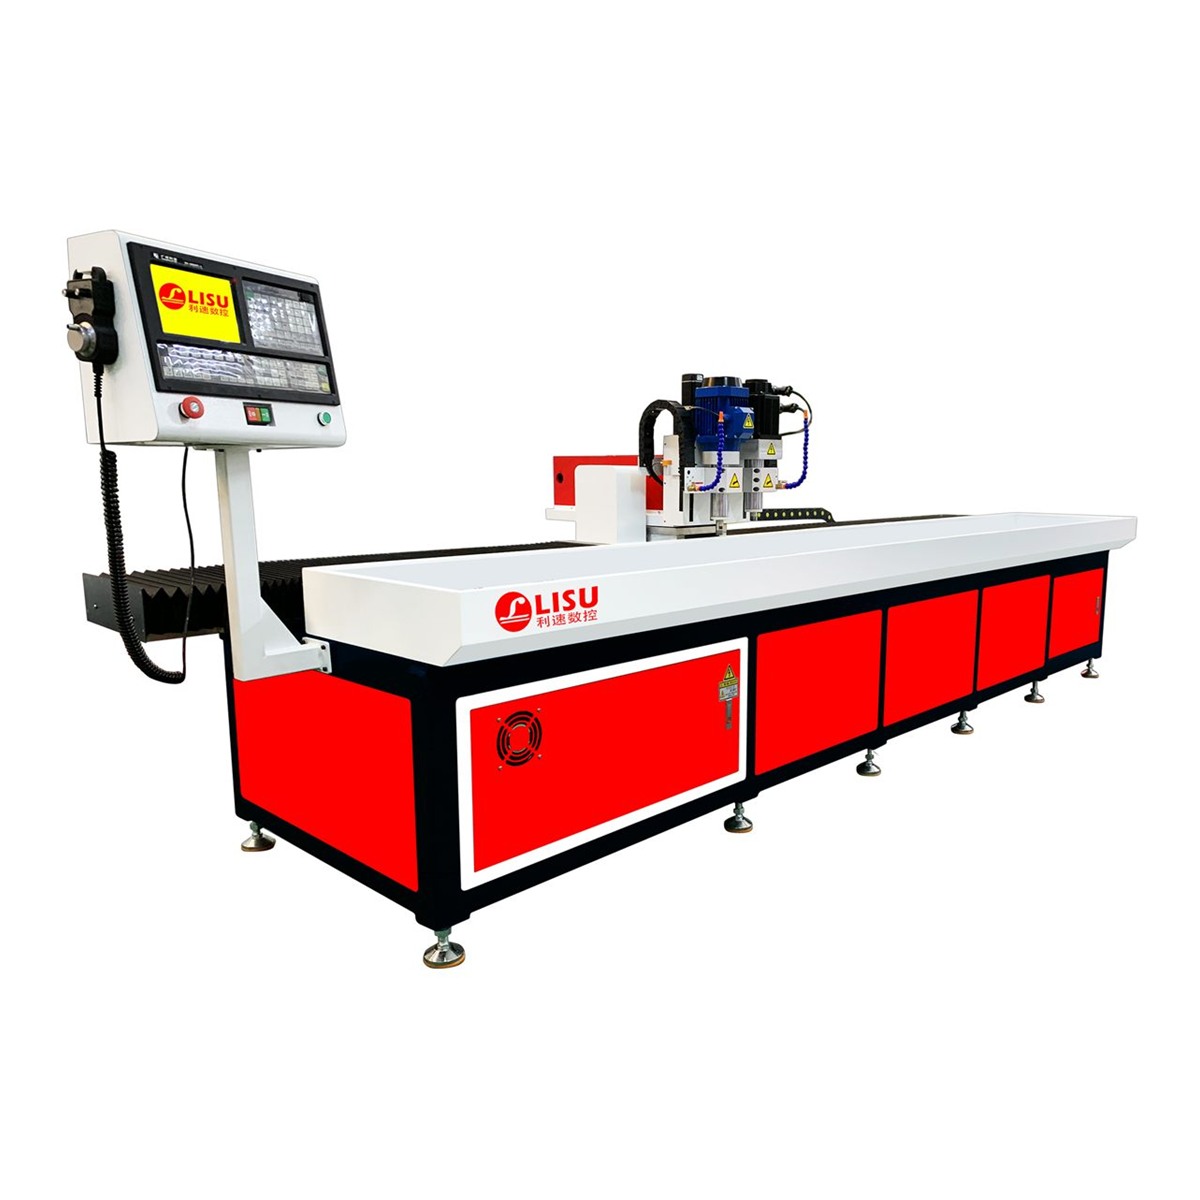
- 灯管支架、轨道灯导轨等长型材:长度接近三米时普通机型行程不够,需要 PLED-3030G 数控钻攻一体机,三米行程可覆盖长料,并支持热熔攻牙。
行程、轴数和工位配置都可以按实际工件做非标定制,建议先提供图纸或样件,再确定方案。
三、热熔钻攻在灯具薄件上的工艺原理
热熔钻孔不靠切削刃把材料切掉,而是主轴以较高转速下压,靠摩擦生热让孔位附近的材料软化,再用锥形钻头挤出一个带衬套的凸起,随后直接在该位置攻牙。它的几个特点正好对上灯具件的需求:
- 孔口形成衬套,螺纹的有效长度大于板材本身厚度,薄板也能做出较可靠的螺纹连接。
- 加工过程中基本不产生切屑,灯壳内腔和管件内部不需要额外清屑。
- 衬孔一次成型,省掉了钻孔、翻边、去毛刺之间的多次衔接。
不过热熔钻攻对材料有要求,铝、铜及不锈钢薄板表现较好,塑料灯罩类工件并不适用,选型时要按材质区分对待。
四、典型加工场景与流程
以铝型材灯壳为例,常见流程是:工件放到工作台并定位夹紧 → 按程序依次完成各孔位的 LED灯具钻孔 → 需要攻牙的位置换刀攻丝 → 松开夹具、检查孔口与螺纹。整个过程的关键是一次装夹、多孔位连续加工,减少重复对刀带来的位置偏差。
灯盘类板件的孔位通常集中在边缘一圈,数量多但深度浅,用热熔钻攻方式处理后螺纹直接长在衬套上,装配时不容易滑牙。而灯管支架、导轨一类的长料,主要矛盾是行程和送料方式,设备长度不够就只能分段加工,接刀处的孔距反而更难控制。
五、选购前建议确认的几个问题
- 工件的最大长度、宽度和厚度,尤其是最薄处的壁厚。
- 孔的最大直径、最小孔径,以及需要攻牙的规格与数量。
- 材质是铝、不锈钢还是其他,是否适合热熔钻攻工艺。
- 日均产量与换型频率,决定工位数量和自动化程度。
- 是否需要钻攻铣复合,或后续有增加工序的可能。
把这些信息整理清楚,设备方案基本就能定下来。LED灯具钻孔看起来是简单工序,真正影响良率与效率的,往往是薄件装夹方式、工艺路线与设备行程的匹配。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制。东莞市利速数控机械有限公司成立于 2002 年,主营数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机与钻攻铣复合机,整机质保 1 年,售后 24 小时响应。