管材环向钻孔,指的是在圆管、方管、矩形管的管壁上,沿圆周方向加工一个或多个通孔、台阶孔的工序。它和平面钻孔最大的区别在于:待加工面是弧面,工件本身往往又细又长、刚性差,夹持和定位稍有不慎,就会出现孔位偏移、管壁凹陷,甚至钻头折断。
管材环向钻孔的三个加工难点
- 弧面起钻容易打滑:钻头刚接触管壁时是点接触,若转速过高、进给太快,钻尖会顺着弧面滑移,孔位一偏,后续装配就对不上。
- 薄壁管容易变形:壁厚 2–4 mm 的管件,夹紧力过大管身会被压扁,过小又会振动;钻孔时的轴向力还会把管壁顶出凹陷。
- 多面孔位一致性难保证:一根管上要钻几十个孔,孔距、相位角、孔径只要有一个环节靠人工划线找正,批次一致性就很难稳定。
常见的几种加工方式怎么选
目前管材环向钻孔大体有三条路线:
- 摇臂钻加划线工装:适合单件、小批量,投入低,但每钻一孔都要重新找正,效率与一致性依赖工人经验。
- 数控钻孔机加分度夹具:管件一次装夹,主轴按程序走孔位,回转轴负责相位角分度,适合批量稳定的管件加工。
- 钻攻铣复合或热熔钻攻:管壁较薄又要保证孔口强度时,可用热熔钻攻工艺把孔口材料挤出衬套再攻牙,螺纹牙型更饱满。
选哪一种,取决于管件长度、孔径大小、孔的数量与批量。管件越长、孔越多,越应该往数控设备上走。
设备选型要看哪几个参数
1. 主轴行程与工作台长度
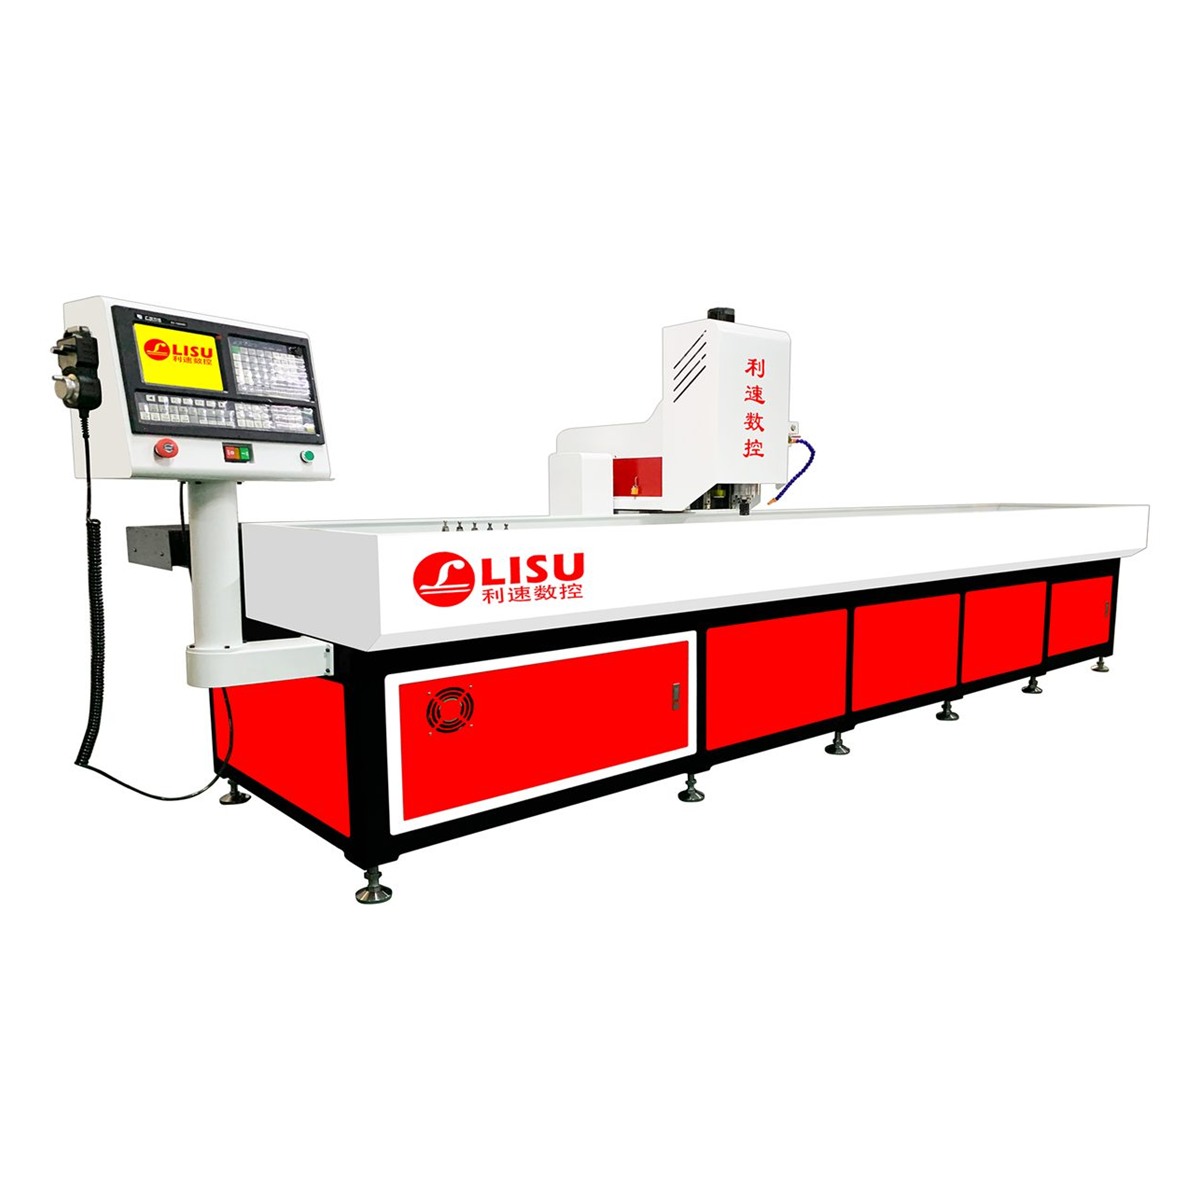
三米以上的长管、型材,如果用一米行程的设备,往往要二次装夹,装夹一次就多一次累积误差。这类工件可以看 LS-3040T 三米超长行程自动换刀钻孔机,长型材一次装夹走完全程,并支持热熔攻牙。
2. 单机还是双系统
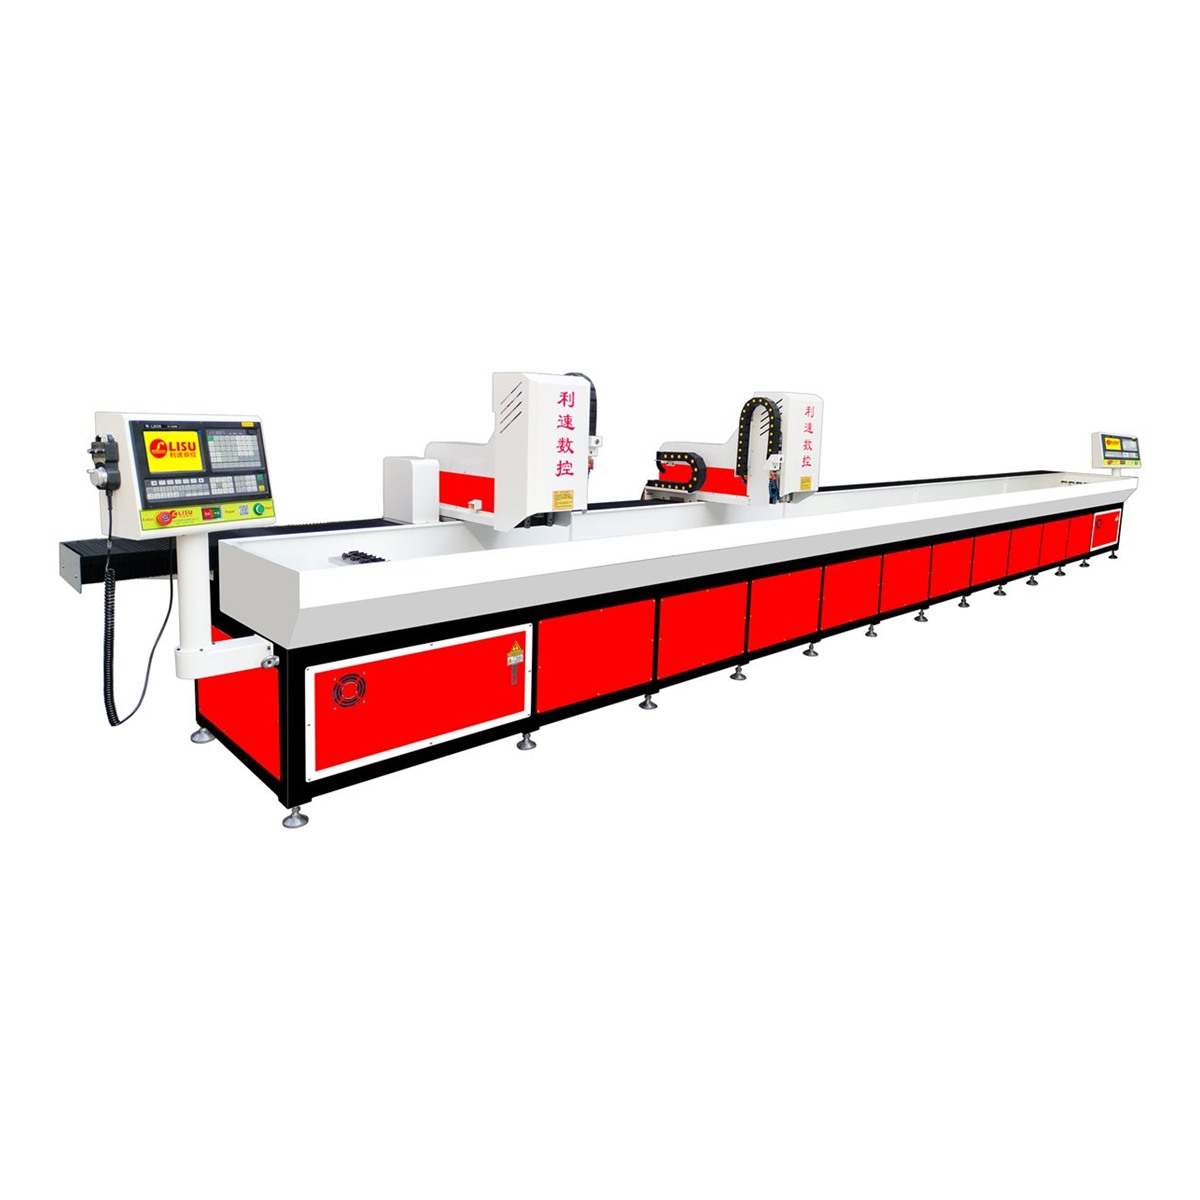
当管件长达八米,或者订单里既有长件又有短件,双系统机型更灵活。 LS-8040ST 双系统双主轴数控钻孔机 的两套系统既可联机同加工一件,也可分开单独加工,长短件切换时不必整线等料。
3. 机身刚性与工件重量
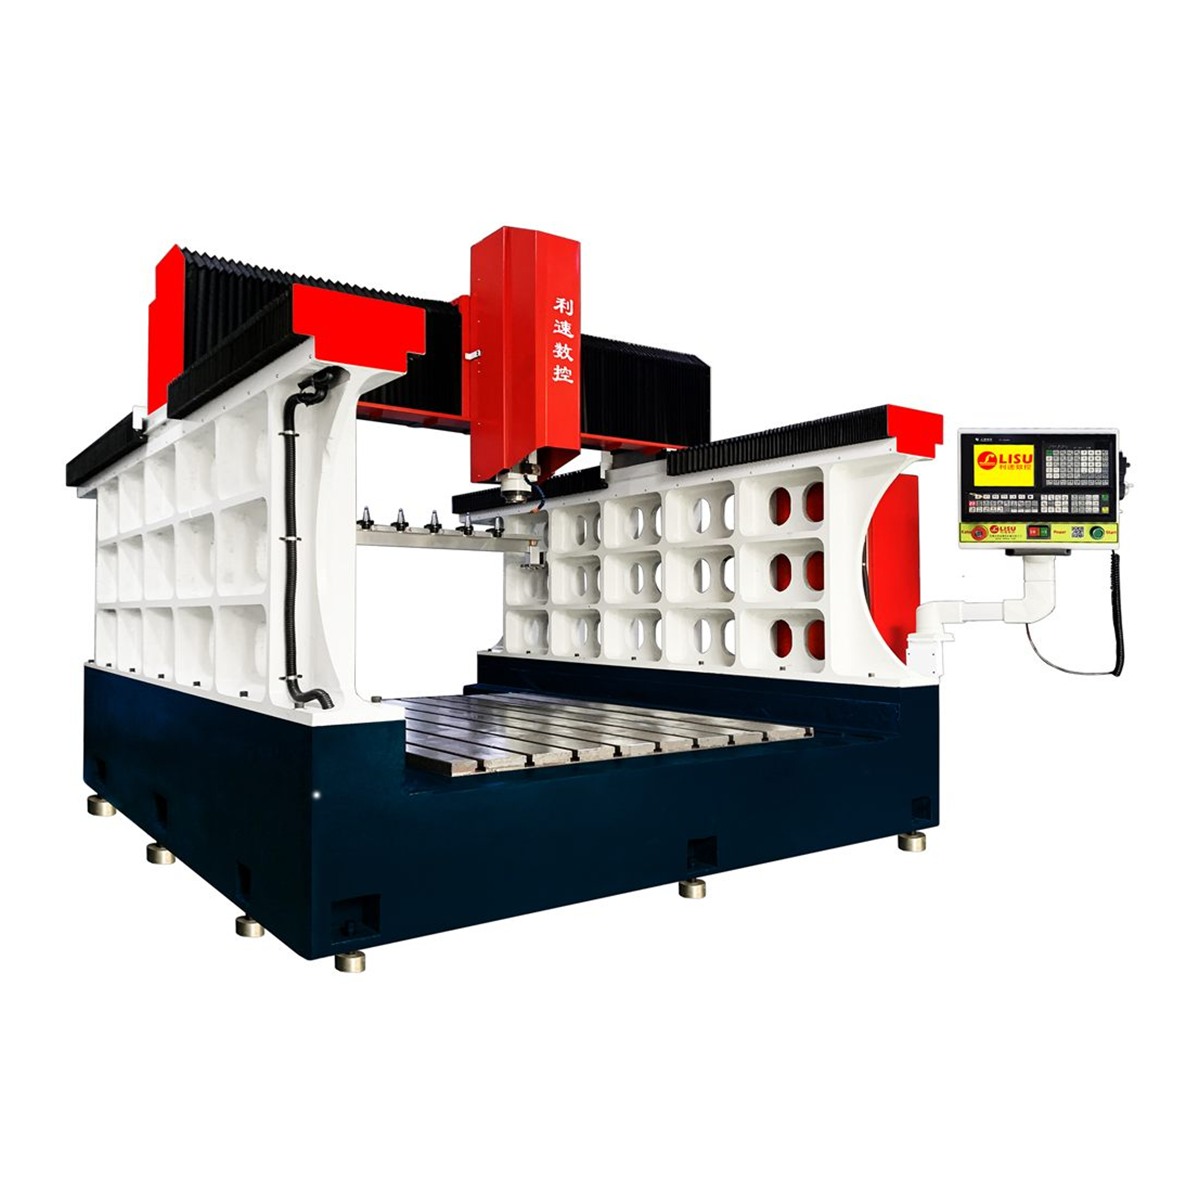
大型钢架、法兰、变速箱外壳这类厚重大件,对机床刚性的要求与薄壁管完全不同,此时更适合龙门型铸件机身。LS-2216Z 龙门型机身铸件专用钻攻机 采用动梁式自动换刀结构,适用于大型工件的粗精加工。
现场钻孔时值得注意的几个细节
- 先定心后钻孔:弧面起钻建议先用定心钻点窝,再换主钻头,能明显减少孔位偏移。
- 转速与进给匹配:管材多为碳钢或不锈钢,不锈钢粘刀,转速不宜过高,同时要保证切削液充分冲到钻尖。
- 排屑要顺:管件内部空间封闭,铁屑排不出会刮伤内壁,必要时用内冷或增加退刀次数。
- 夹持面加软爪:薄壁管建议用软爪或弧形夹块,把夹紧力分散到更大的接触面上。
孔口毛刺与后续攻牙怎么处理
管材环向钻孔完成后,孔口毛刺通常要靠人工修磨,这也是不少工厂的成本大头。如果设备支持自动换刀,可以在同一程序里排入倒角刀或铣刀,钻完孔紧接着倒角,一次装夹把毛刺处理掉。管壁薄、又要螺纹连接的位置,则可以选择热熔钻攻:钻头摩擦生热把材料软化挤出,孔口形成一圈衬套再攻牙,螺纹有效圈数比直接攻牙更多,连接更可靠。
利速数控成立于 2002 年,主营数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机与钻攻铣复合机,整机质保 1 年,售后 24 小时响应。选型前可以把管件的材质、长度、孔径和孔位图纸发过来,我们先做工艺评估,再给设备与夹具建议。
欢迎联系利速数控咨询:电话 136-5025-9051(黄小姐),支持免费打样与非标定制,可按您的管件图纸配套夹具方案。