热熔钻(Flowdrill)是一种无屑成型工艺:刀具以较高转速接触工件表面,靠摩擦产生的热量使金属局部软化,再轴向进给把材料向下挤压,在孔口形成上下翻边并挤出一段衬套。加工薄壁管件、钣金和铝型材时,它比“钻孔+焊接螺母”的工序更短,螺纹牙数也更完整。正因如此,搜索热熔钻孔机厂家的人越来越多——设备刚性够不够、能否顺带热熔攻牙、售后跟不跟得上,直接决定产线节拍。
一、热熔钻对设备的三个硬性要求
热熔钻不是普通麻花钻,它靠摩擦生热成型,对机床的要求集中在稳定性上。选型时可以从下面三点入手核对:
- 主轴转速与功率储备:不同材质、不同孔径对应的转速区间不一样,碳钢与不锈钢、铝件的差异尤其明显。设备需要能稳定输出并方便分段设定,避免加工中掉速导致衬套高度不一致。
- 轴向推力与进给平稳性:热熔成型靠的是“压”,进给不能忽快忽慢。伺服驱动的Z轴配合刚性立柱,孔口翻边更整齐,刀具寿命也更可控。
- 冷却与排屑方式:热熔钻本身无屑,但衬套口部会有少量氧化皮,配套的冷却与吹气能改善孔口外观,也便于后续攻牙。
这三点做不到,就算买到便宜的设备,实际表现往往是衬套高度忽高忽低、刀具消耗快、返修率高。
二、找热熔钻孔机厂家,重点核对这几项
硬件之外,厂家能不能把工艺一起交付,往往比单看机床参数更重要。建议按下面清单逐条确认:
- 是否支持热熔钻孔与热熔攻牙一体:钻孔后直接攻牙,可省一次装夹,孔位同轴度更好。
- 数控系统与自动换刀:多工序、多孔径的零件,自动换刀能明显减少人工干预。
- 是否可按工件改行程与结构:管件、长型材、大板件对行程和台面的要求差别很大,非标定制能力是分水岭。
- 售后响应时间:热熔钻属于耗材,参数也需要磨合,厂家响应慢会直接压住产能。
- 能否先打样验证:拿自己的工件试加工,看衬套高度、翻边外观和节拍,比看画册可靠得多。
三、典型加工场景与选型思路
薄壁管件与管类360°加工
家具管、健身器材管、护栏管这类薄壁件,焊接螺母容易烧穿、变形,热熔钻反而更合适。若工件需要沿圆周多面加工,可考虑加装旋转轴,实现管类360°加工,一次装夹完成多面孔位。
钣金、机箱机柜与铝型材
这类工件普遍板薄、孔多、批量中等。选型时优先看台面尺寸、换刀速度和连续加工的稳定性;如果后续还要倒角、铣槽,直接选钻攻铣一体的机型,工序更集中。
大幅面结构件与龙门件
两米以上的长件、宽幅板件,最好用龙门结构配合双驱同步传动,避免悬臂带来的让刀;钻孔、攻牙、倒角一次完成,能减少周转与二次找正。
四、可参考的机型配置
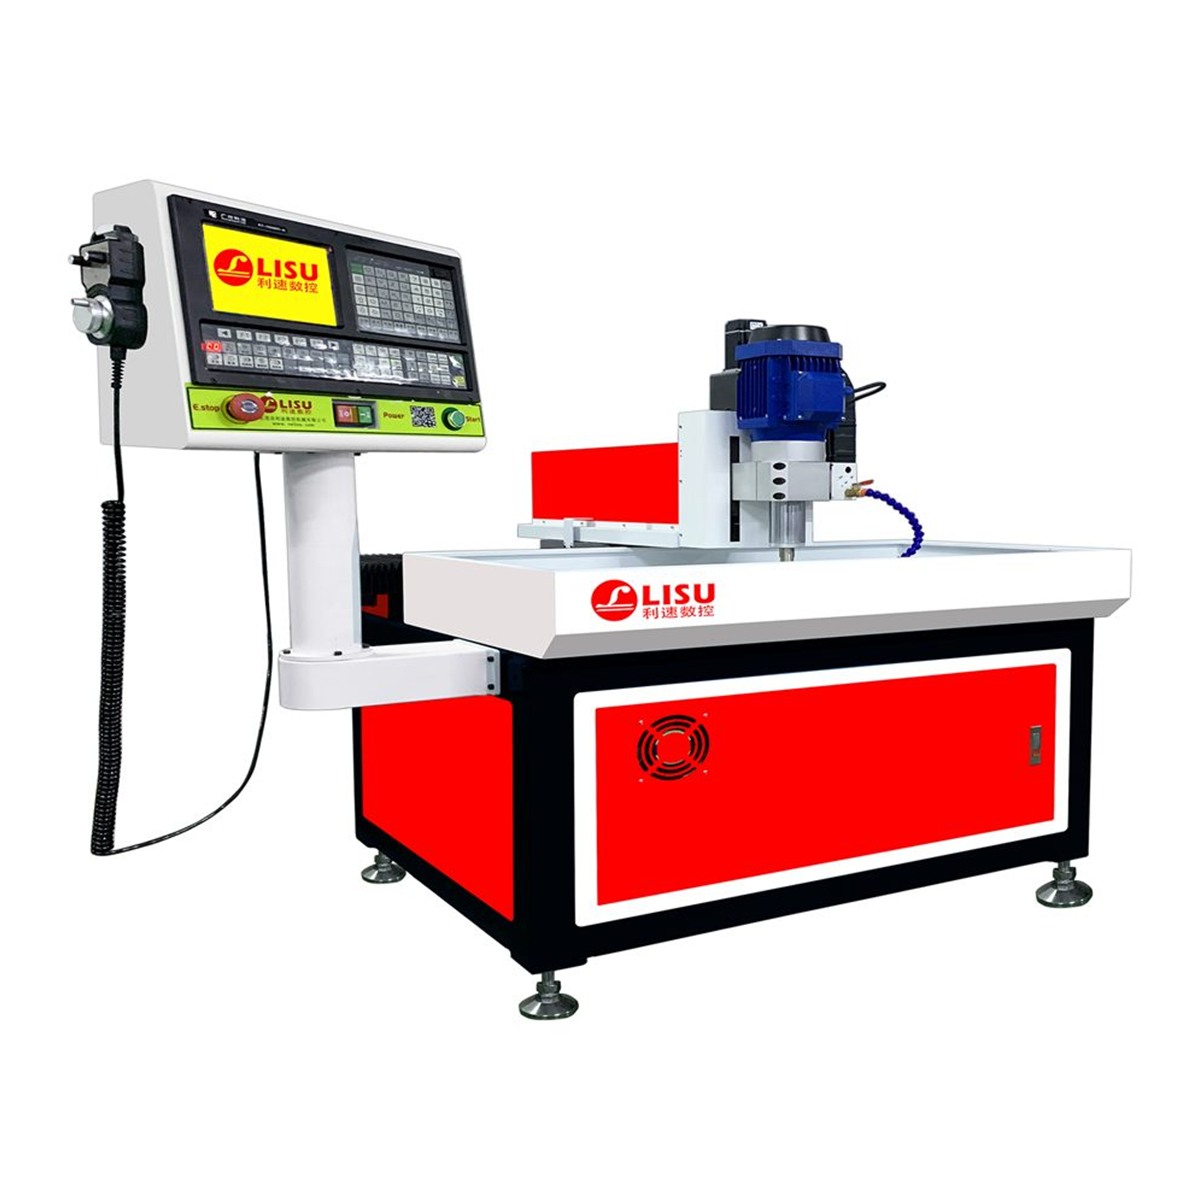
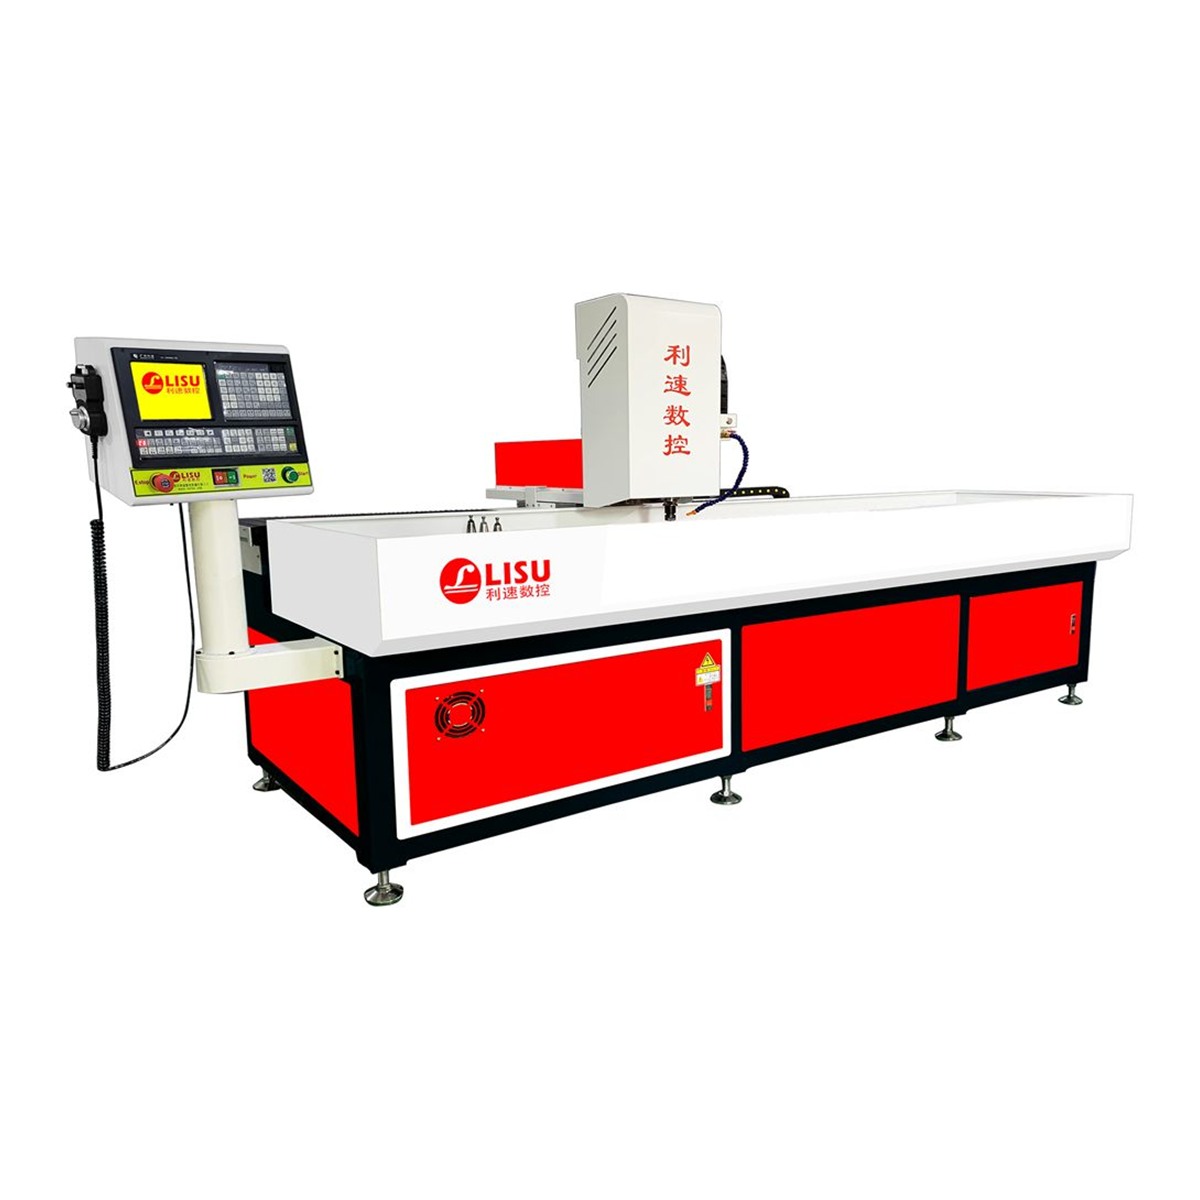
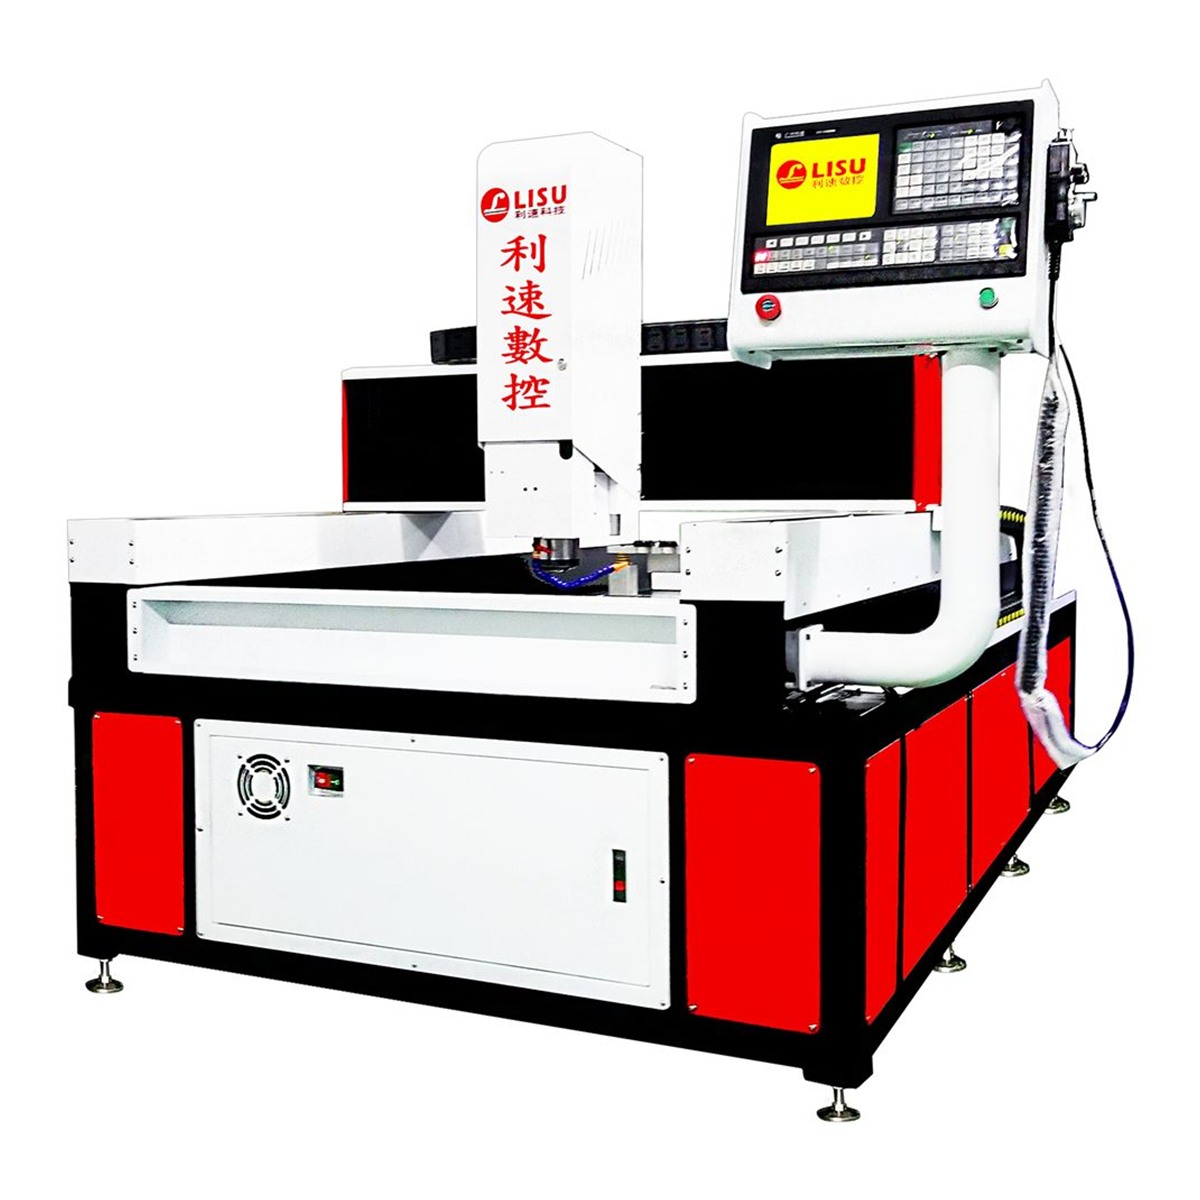
利速数控(品牌 LISU)2002 年起做钻攻类设备,整机质保 1 年、售后 24 小时响应。以热熔钻攻场景为例,可以按工件规格对照选择:
- LS-2040T 自动换刀钻孔机:两米行程,支持热熔攻牙,可加旋转轴实现管类360°加工,适合长管件、型材类批量生产。
- LS-1580T 大幅面龙门型自动钻攻机:龙门结构,钻孔、攻牙、倒角一体完成,双驱同步传动更稳定,适合大幅面板件与结构件。
- LS-7030 数控钻孔机:经典畅销机型,面向平面工件钻孔加工,操作简单易上手,是预算有限时的性价比之选。
如果工件规格介于两者之间,或需要加装旋转轴、改台面、改行程,都可以按图纸做非标配置,而不必迁就标准机型。
五、判断厂家是否靠谱,用打样说话
比较热熔钻孔机厂家时,最省时间的办法是拿真实工件做一轮打样:同一批料、同一孔径,看衬套高度一致性、孔口有无裂纹、刀具更换频次和单件节拍。打样结果稳定,再谈配置与交付周期,比先谈条件更稳妥。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制,可结合您的管件、钣金或龙门件图纸,给出对应机型与工艺建议。