在五金加工车间里,钻孔和攻牙往往是两道分开的工序:先在一台设备上打孔,再搬到另一台设备上攻牙,中间还要周转、重新装夹、重新对刀。工序一多,累积误差和等待时间就上来了。钻孔攻牙一体机要解决的,正是这种“两次装夹、两次定位”的问题——一次装夹完成钻孔与攻牙,孔位与牙位的同轴度由机床本身保证,而不是靠工人反复找正。
一、钻孔攻牙一体机的工艺原理
所谓一体机,并不是把两台机床简单拼在一起,而是在同一台床身、同一套数控系统下,用可切换的主轴或双主轴结构,按程序依次(或同时)完成钻孔与攻牙动作。加工时,工件由夹具一次定位夹紧,主轴先按钻孔参数进给,到位后退刀、换刀或切换主轴,再按攻牙参数带动丝锥旋转并同步进给。由于攻牙采用主轴转速与进给轴联动(刚攻方式),螺距由系统参数设定,不依赖浮动夹头,牙深一致性好,也不易出现烂牙、滑牙。
对批量件来说,这种方式的收益很直接:省掉一次装夹、一次周转、一次对刀,单件节拍缩短,同时减少因二次装夹造成的孔位偏移。对薄壁件、铝型材、长条类零件,收益更明显——这类工件重新装夹时最容易变形和跑位。
二、按加工部位选型:侧面、端面还是双端面
选钻孔攻牙一体机,第一步不是比参数,而是先确定加工部位在工件的哪个面上。部位不同,机床结构差别很大。
1. 侧面钻孔、攻牙为主
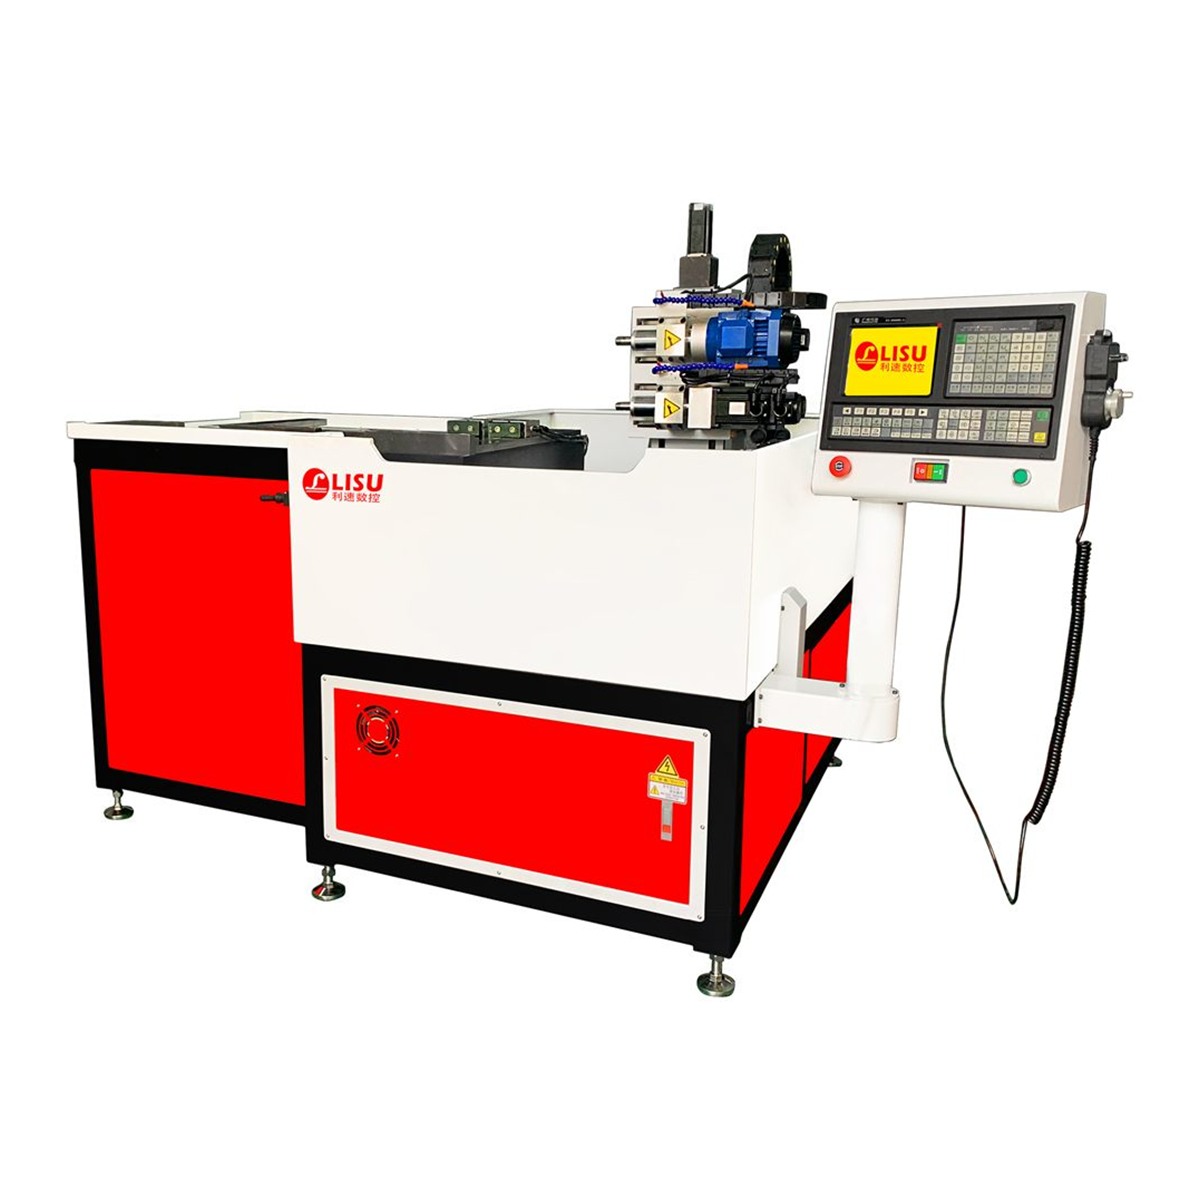
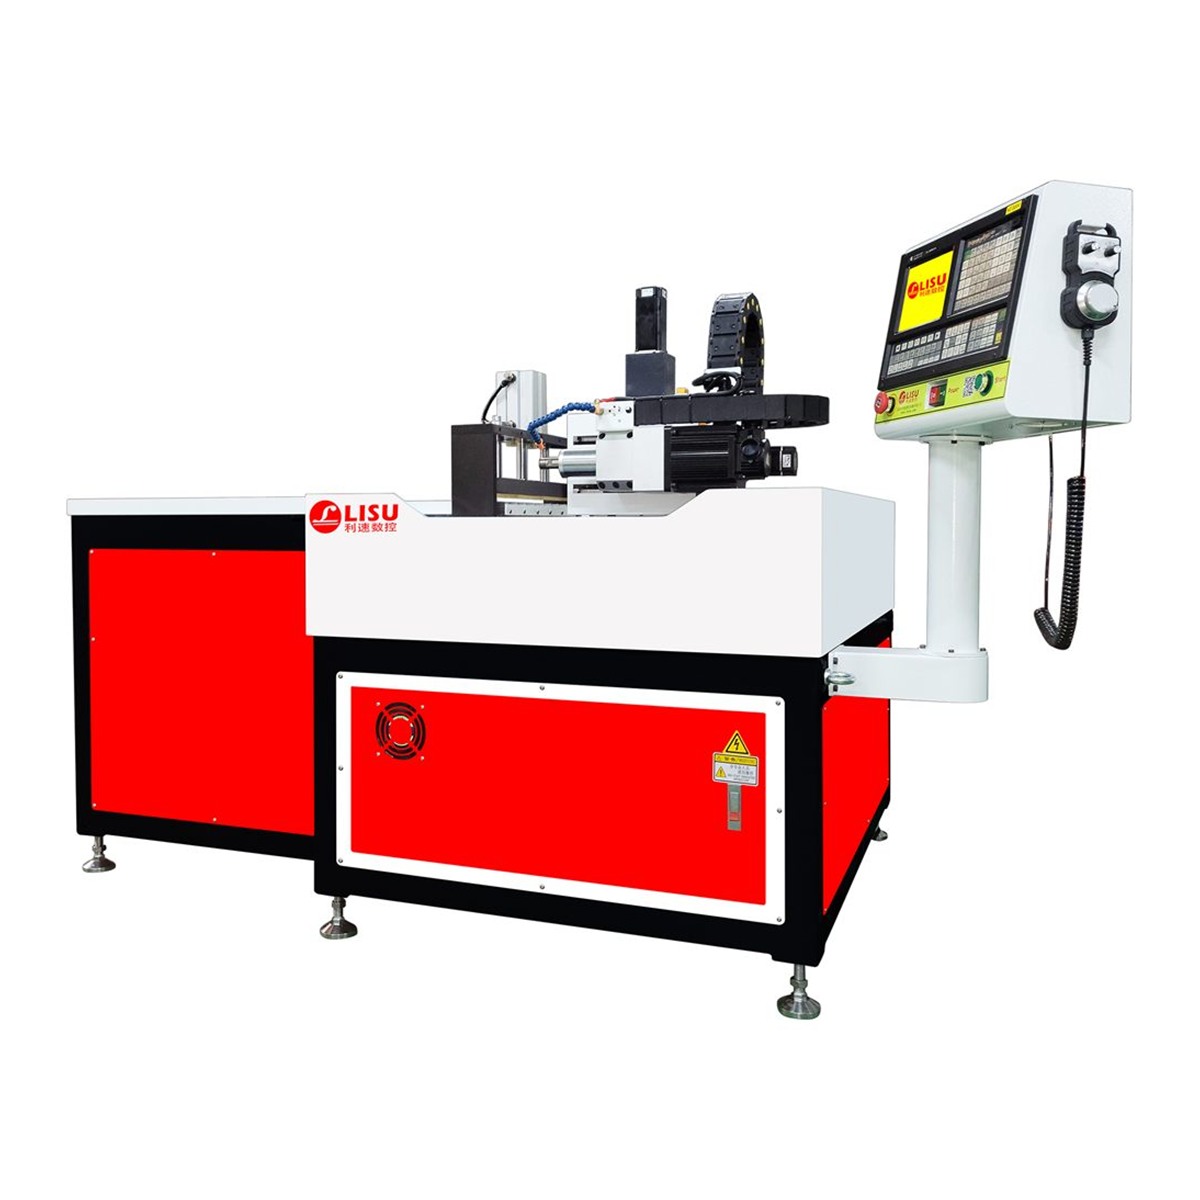
管材、型材、边框、滑块的孔和牙大多开在侧面。这类工件如果立式加工,装夹高度大、排屑不畅,操作也不顺手。卧式结构让主轴水平进给,工件平放或侧放夹紧即可,排屑和观察都更方便。LS-1000W 卧式钻孔攻牙机就是针对这类需求设计的专利机型,适用于各类金属与非金属材料的侧面钻孔、攻牙加工,适合门窗型材、铝边框、非标管件等批量件的侧面加工。
2. 端面攻牙为主
办公家具的铝型材、铝滑块、连接件,螺纹常开在端面。端面攻牙对垂直度和牙深一致性要求高,工件又多为细长件,容易在攻牙扭矩下打转。针对这类工序,LS-1000M 卧式攻牙机按办公家具、铝型材、铝滑块等五金件的侧面或端面攻牙而设计,夹具与主轴布局围绕这类零件的装夹特点展开,同样是专利机型。
3. 两端都要加工
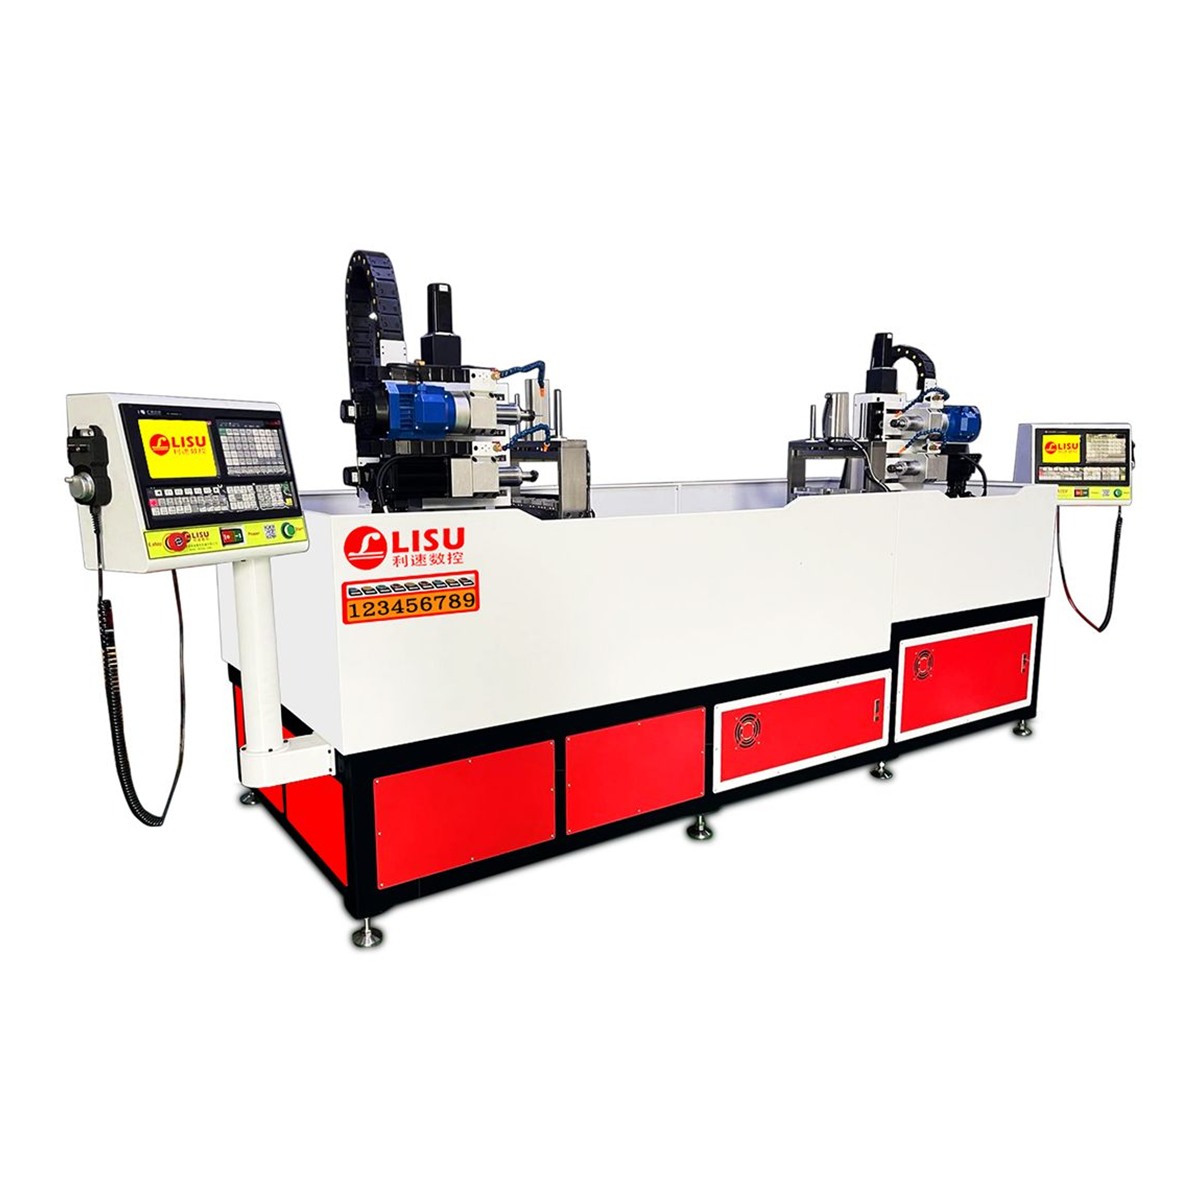
长条型材、导轨、边框常常两端都要开孔攻牙,而且两端孔位有相对位置要求。单头机床要加工两次、翻面一次,两端孔距的一致性依赖两次装夹。双系统结构的思路是两端各一套主轴,一键启动后两端同时加工,效率翻倍,两端孔位的相对关系由机床保证。LS-3000W 双系统数控钻孔攻牙机即为此类结构,适合两端工序多、批量稳定的型材类零件。
三、选型要看的几个具体要点
- 行程与最大加工尺寸:先量清工件最长、最宽尺寸和孔位分布范围,再看 X/Y/Z 行程是否覆盖,尤其是两端加工时中间是否有干涉。
- 主轴功率与转速范围:攻牙需要低转速大扭矩,钻孔需要较高转速;若同一台机既要攻 M3 小牙又要钻较大孔径,要看转速下限是否够低、扭矩是否够用。
- 数控系统与刚性攻牙能力:确认系统支持刚攻、可设定螺距参数,并支持多段程序与刀具补偿,便于换规格时快速调用程序。
- 夹具方案:这是最容易被忽略的一项。异形件、薄壁件、长条件往往需要专用夹具,夹具做得好,装夹时间能压缩一半以上。选型时应把工件图纸交给厂家评估夹持与定位方式。
- 冷却与排屑:铝屑易粘刀,攻牙时更需要充分冷却;卧式结构排屑路径短,但仍需确认冷却液喷射方向能否对准加工部位。
四、使用中的几点经验
一是程序按工件族分类管理,同规格零件直接调程序,减少对刀次数;二是丝锥按材料区分,铝件与钢件不要混用,磨损后及时更换,避免整批烂牙;三是首件必检,重点测孔位与牙深,确认后再批量走;四是夹具定位面定期清理,铝屑压伤定位面会直接反映到孔位上。把这几件事做扎实,钻孔攻牙一体机的稳定性才能体现出来。
利速数控成立于 2002 年,主营数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机与钻攻铣复合机,整机质保 1 年,售后 24 小时响应。设备选型没有通用答案,建议带着工件图纸和样品沟通,由厂家评估加工部位、装夹方式与节拍要求后再定机型。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制,可先看样件加工效果再决定机型与配置。