在建筑铝型材、电梯框架、幕墙立柱、轨道交通边梁这类长条形零件上,钻孔与攻牙往往占去大量工时。型材钻孔机的意义在于把多道分散工序集中到一台设备上,用数控定位替代人工划线、摇臂钻逐孔加工,让长度方向的孔距保持一致。零件越长、孔位越多,这种集中加工的优势越明显。
一、型材钻孔机常见的加工对象
- 建筑与工业铝型材:门窗料、幕墙立柱、装饰边框,多为连续排孔加端面攻牙;
- 电梯框架与导轨支架:零件长、孔位密,对孔距累积误差比较敏感;
- 管类与异型材:圆管、方管需要在侧面或圆周方向布孔;
- 非金属型材:部分塑料与复合型材同样有侧面钻孔、攻牙的需求。
这些零件的共同点是“长而薄”,自身刚性有限。如果一次装夹后反复移动工件,很容易出现基准偏移,孔位越往后越难对齐。所以设备选型时,行程、夹持与定位方式要一起考虑,而不是只看主轴转速。
二、选型前先确认四个条件
接触过不少用户,一上来就问型材钻孔机多少钱、哪款最快。其实先把加工条件说清楚,选型会顺畅得多。
- 型材长度与行程:行程要覆盖最长工件,同时留出夹具压紧与刀具进出的空间;
- 加工内容:只钻孔,还是要攻牙,甚至要铣槽、铣端面,直接决定主轴与刀库配置;
- 孔位分布:单面、多面还是圆周方向,决定选卧式机型还是龙门多主轴结构;
- 批量与节拍:单件小批看重换型速度,批量生产看重主轴数量与连续作业能力。
把这四项列成一张表,再对照机型参数,基本就能筛掉大半不合适的选择。条件对齐之后,型材钻孔机的选型就不再靠猜。
三、几类典型机型与适用场景
长型材多工位:三主轴方案
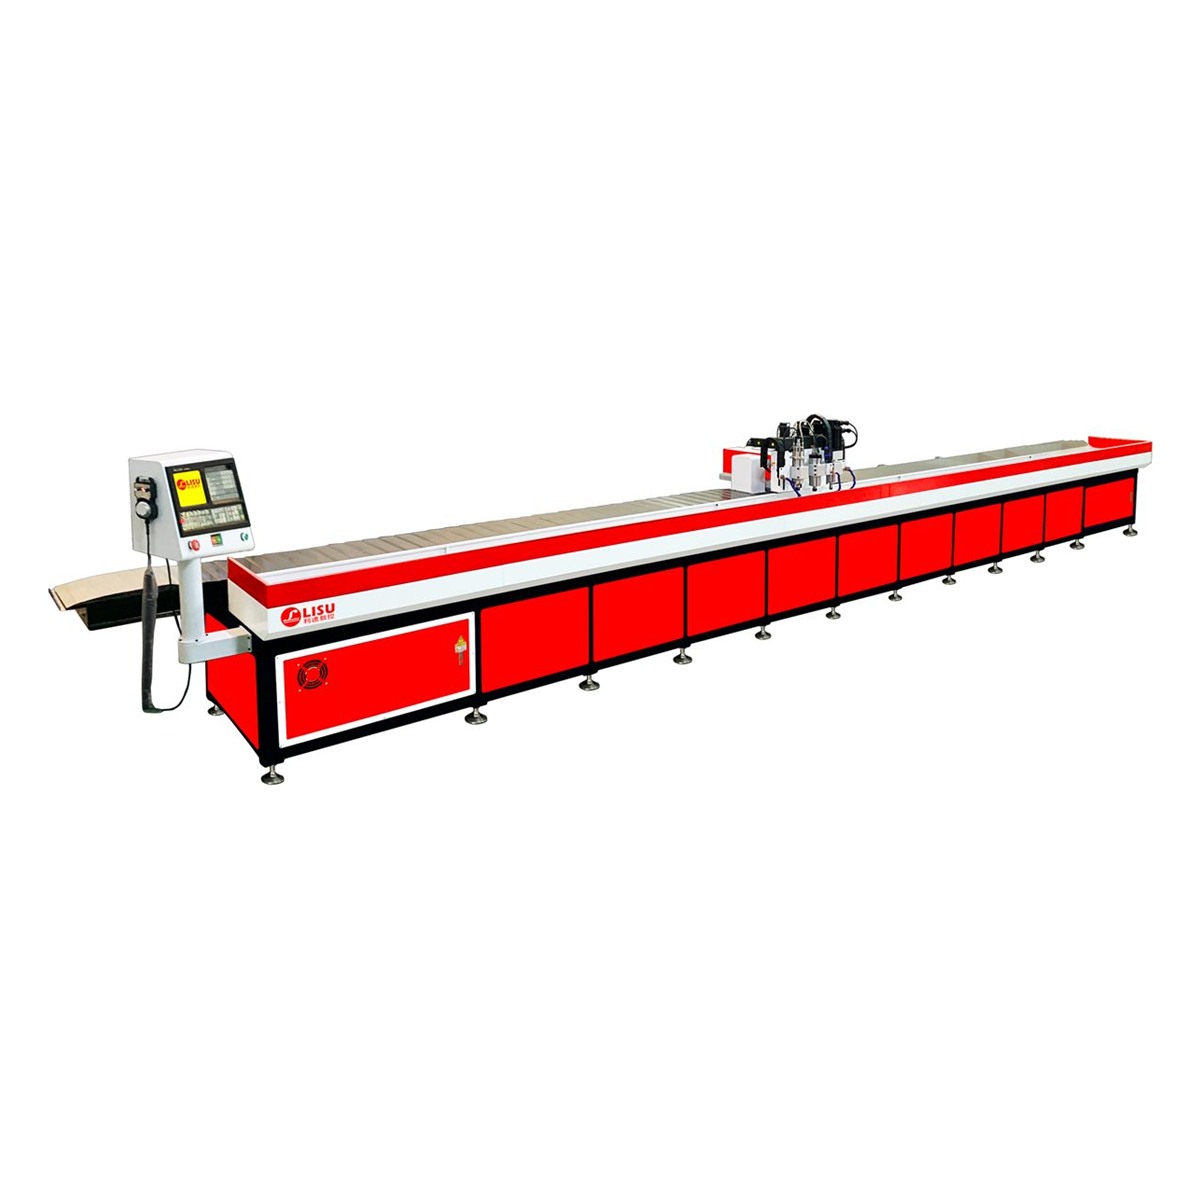
LS-7300G 三主轴数控钻攻铣复合机采用七米行程与三个主轴,适合电梯框架、铝型材等长型材的多工位加工。同一根型材上密集的孔位可以分摊到多个主轴,减少换刀与空行程次数,也便于把钻孔、攻牙、铣削安排在同一程序里完成。
四米行程与管类加工
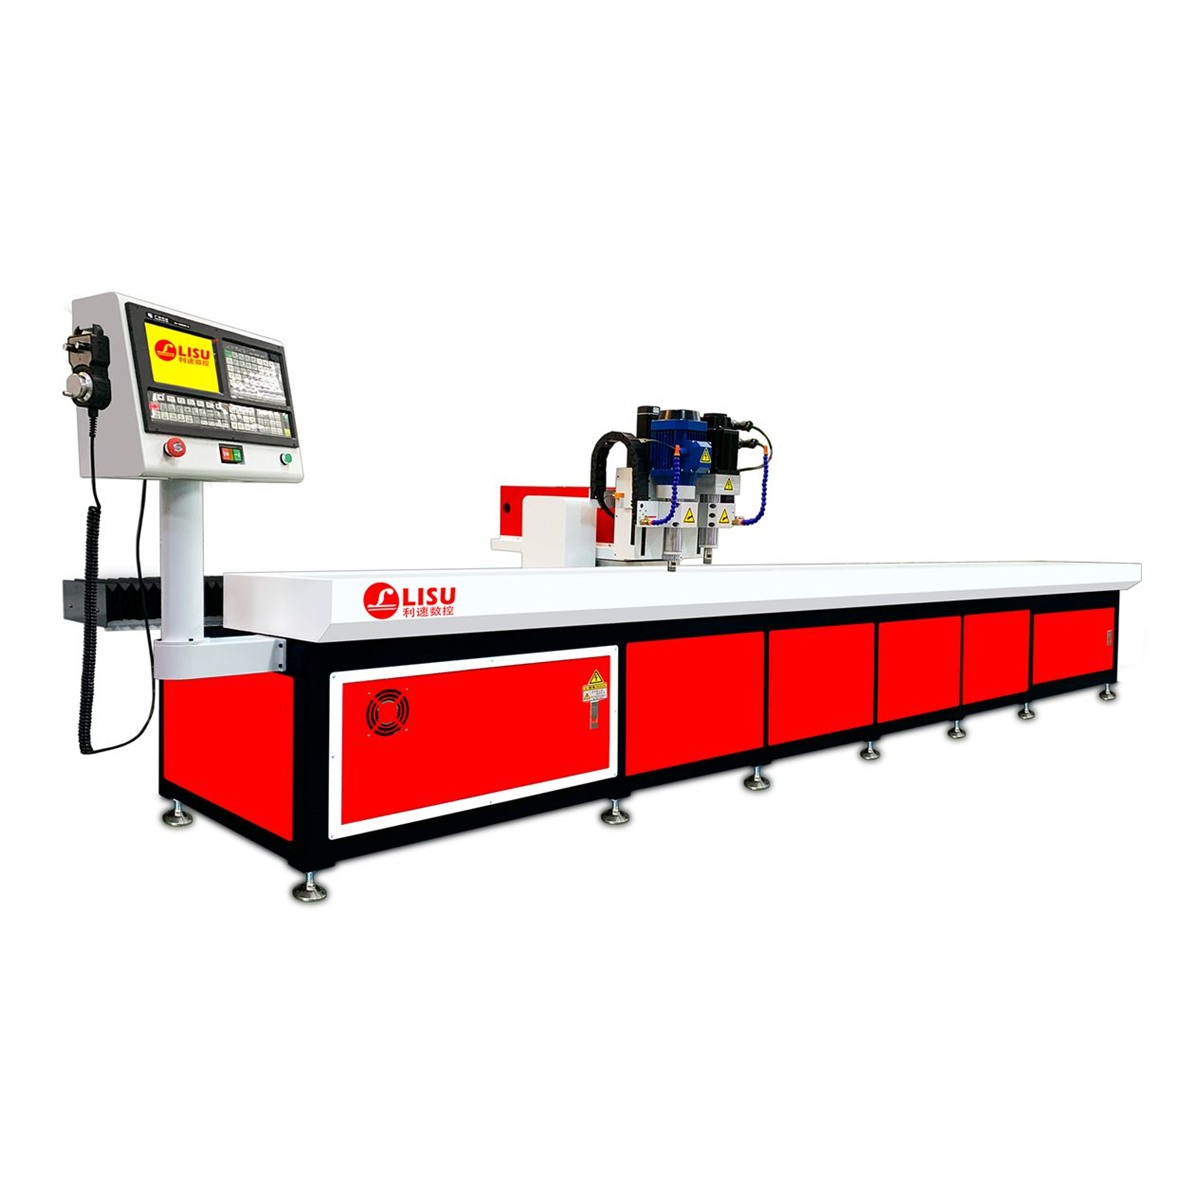
PLED-4030G 长型材数控钻攻机的四米行程可以覆盖多数幕墙、边框类零件,支持热熔攻牙,并具备管类360°加工能力,适合既要在平面上钻孔、又要沿管壁圆周布孔的场合。
侧面钻孔攻牙
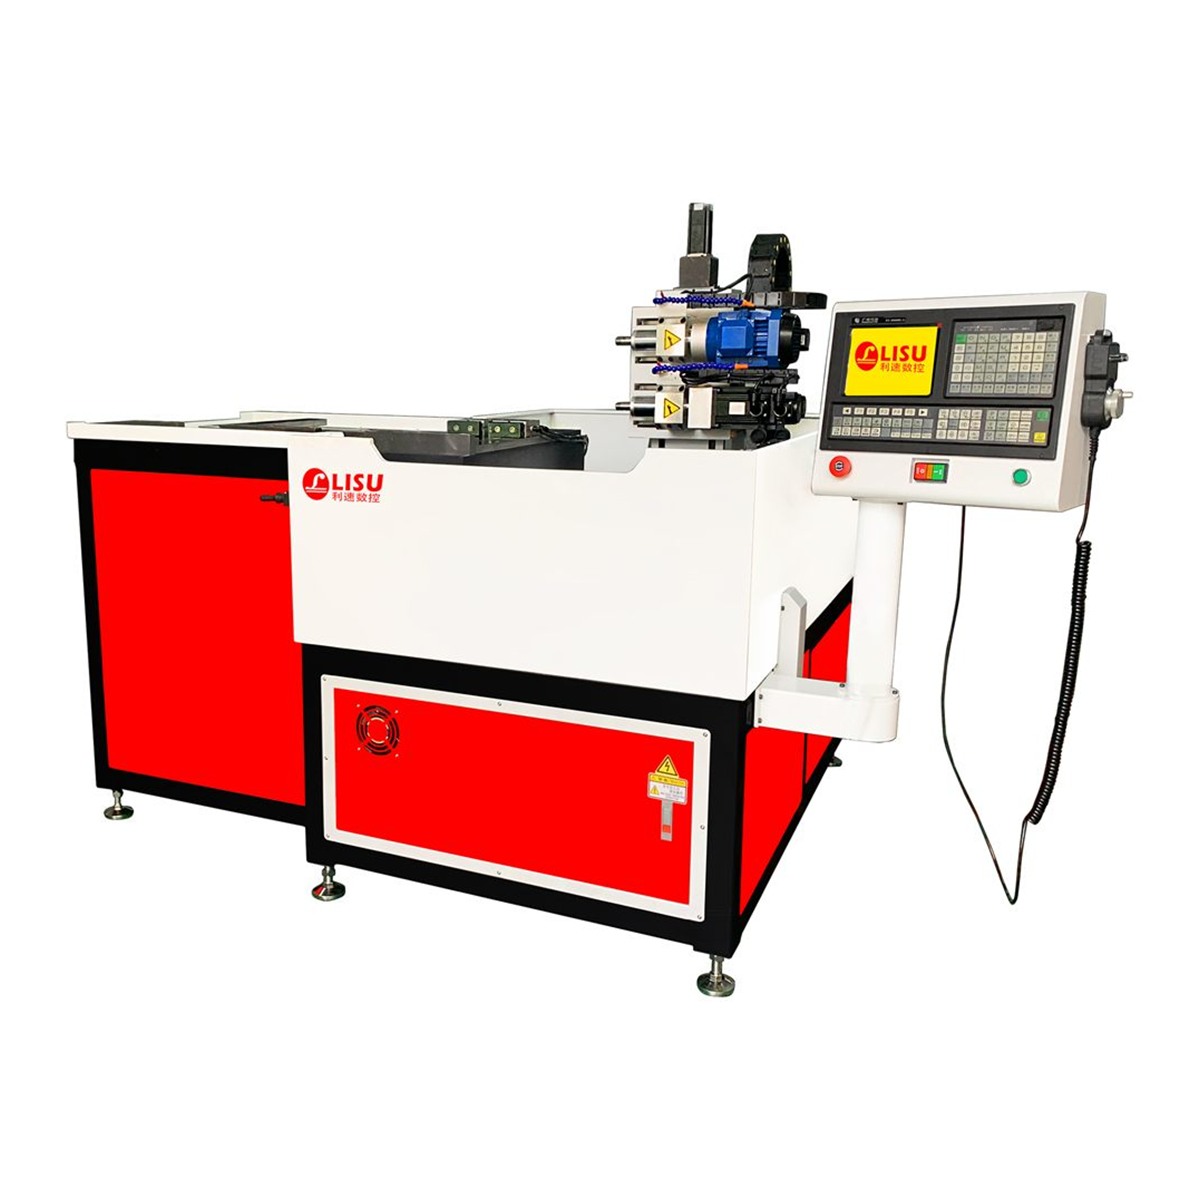
有些零件的主加工面在侧面,或者需要在已成型型材的端头、侧壁补孔,卧式结构操作更顺手。LS-1000W 卧式钻孔攻牙机为专利产品,适用于各类金属与非金属材料的侧面钻孔、攻牙加工,工件立放或卧放都能找到对应的夹持方式。
四、工艺细节决定实际效率
同样的设备,夹具与排屑处理不同,日产出可能差出不少。以下几点在实际调试中经常被忽略:
- 夹持方式:长型材建议多点支撑加侧向压紧,避免中部悬空引起振刀与孔径超差;
- 基准统一:尽量一次装夹完成钻孔、攻牙、铣削,减少重复定位带来的累积误差;
- 排屑与冷却:铝屑容易缠绕,深孔加工要提前规划排屑路径与断屑参数;
- 攻牙同步性:同步攻牙对主轴加减速响应要求较高,热熔攻牙还需匹配材料厚度与底孔尺寸。
五、常见问题
长型材一定要上龙门结构吗?
不一定。工件在三米以内、孔位集中在侧面时,卧式机型占地小、上下料省力;超过四米或需要多面同时加工,龙门多主轴结构更合适。
钻孔与攻牙能在一台设备上完成吗?
钻攻复合是这类设备的主流方向,只要主轴与数控系统支持刚性攻牙即可。如果还要铣槽、铣端面,则应选择带铣削功能的钻攻铣复合机型。
材料换型麻烦吗?
程序化换型比机械换型快得多。把刀具、夹具做好编号管理,配合首件确认,通常当天即可稳定投产。
东莞市利速数控机械有限公司自2002年成立以来专注钻攻类设备,整机质保一年,售后24小时响应。欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制,可先寄样试加工再定方案。