在五金件、汽配零件、3C散热件、阀门管件等批量加工场景里,自动钻孔机正在替代传统台钻加手工划线定位。它的核心价值不是简单的“机器换人”,而是把孔位坐标、进给速度、主轴转速这些原本依赖师傅经验的参数固化到程序里,让同一批次的每一个孔都稳定落在同一位置。
一、自动钻孔机与手动作业的差别在哪里
手工台钻加工时,工人需要划线、打样冲眼、对刀、手动下压,孔径越大、板材越厚,体力消耗和偏孔风险就越高。自动钻孔机由数控系统控制XY轴定位与Z轴进给,操作者只需装夹工件、调用程序、按下启动。落到实际生产上,差别主要体现在三处:
- 孔位一致性:程序坐标不依赖人眼判断,批量件之间的孔距波动小,装配时更少出现“对不上”的情况;
- 节拍稳定:进给速度由程序设定,不会因为工人疲劳、交接班而变慢;
- 换型可控:不同产品对应不同程序,切换时调程序、换夹具,而不是重新划线找正。
二、自动钻孔机选型先看三件事:行程、结构、换刀方式
1. 行程决定能放多大的工件
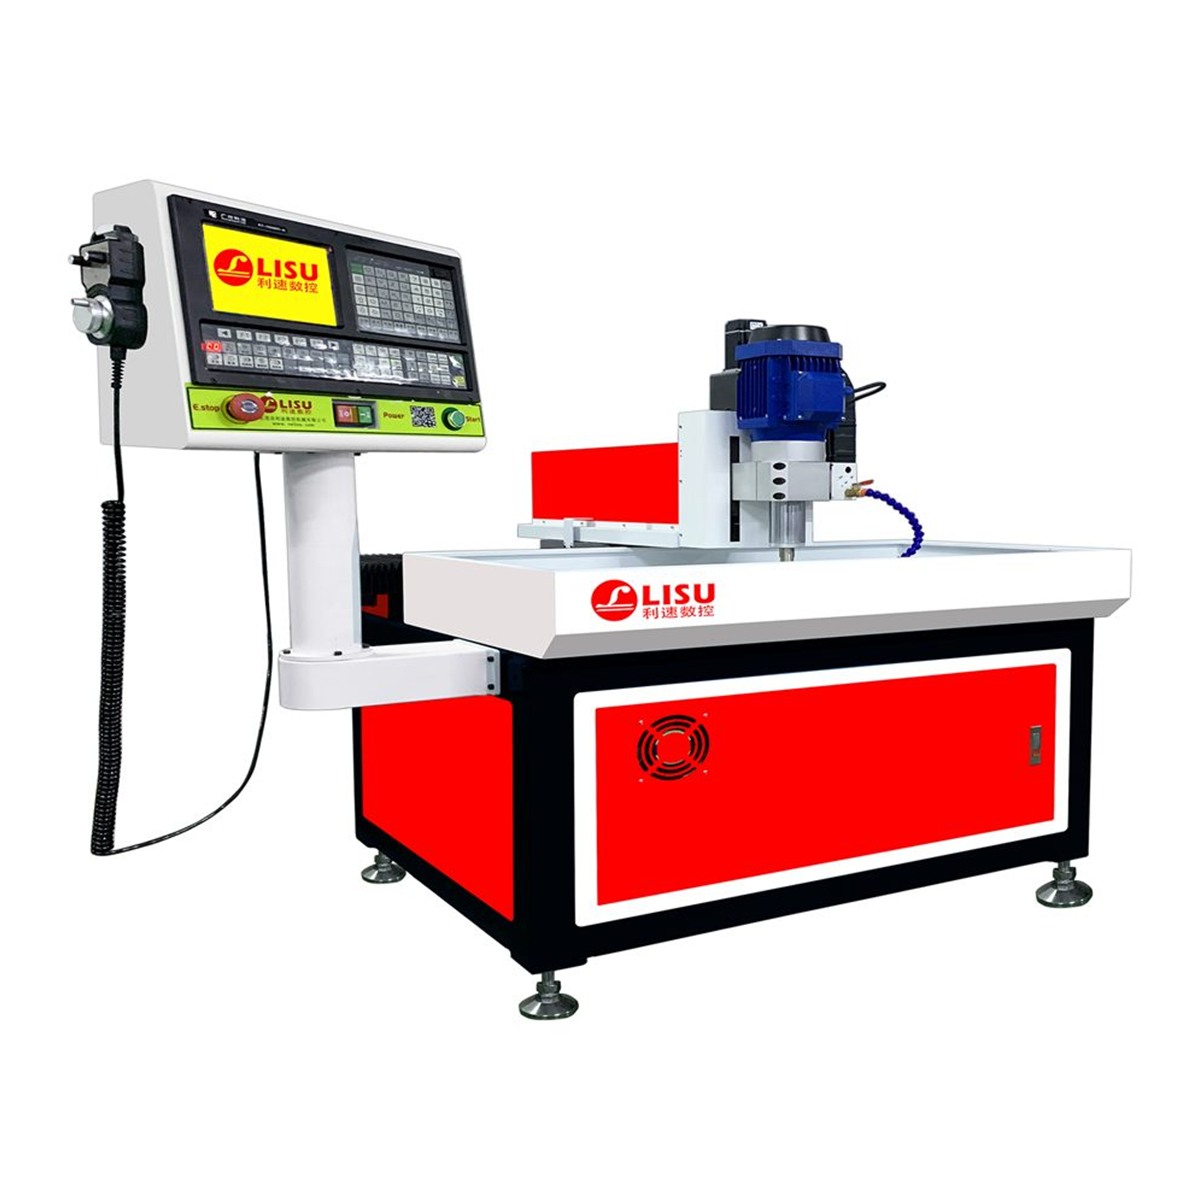
行程是最先要确认的参数。加工法兰、支架、面板这类小件时,600×300mm以内的台面行程通常够用,例如LS-7030 数控钻孔机,结构紧凑、操作简单易上手,适合平面工件的常规钻孔,对刚接触自动化的小厂来说上手门槛低、性价比合适。若工件长度接近两米,比如型材、导轨、长条铝件,就需要更长的X轴行程,否则一次装夹做不完,只能分两段加工,反而增加接刀误差和二次找正时间。
2. 结构影响长期精度
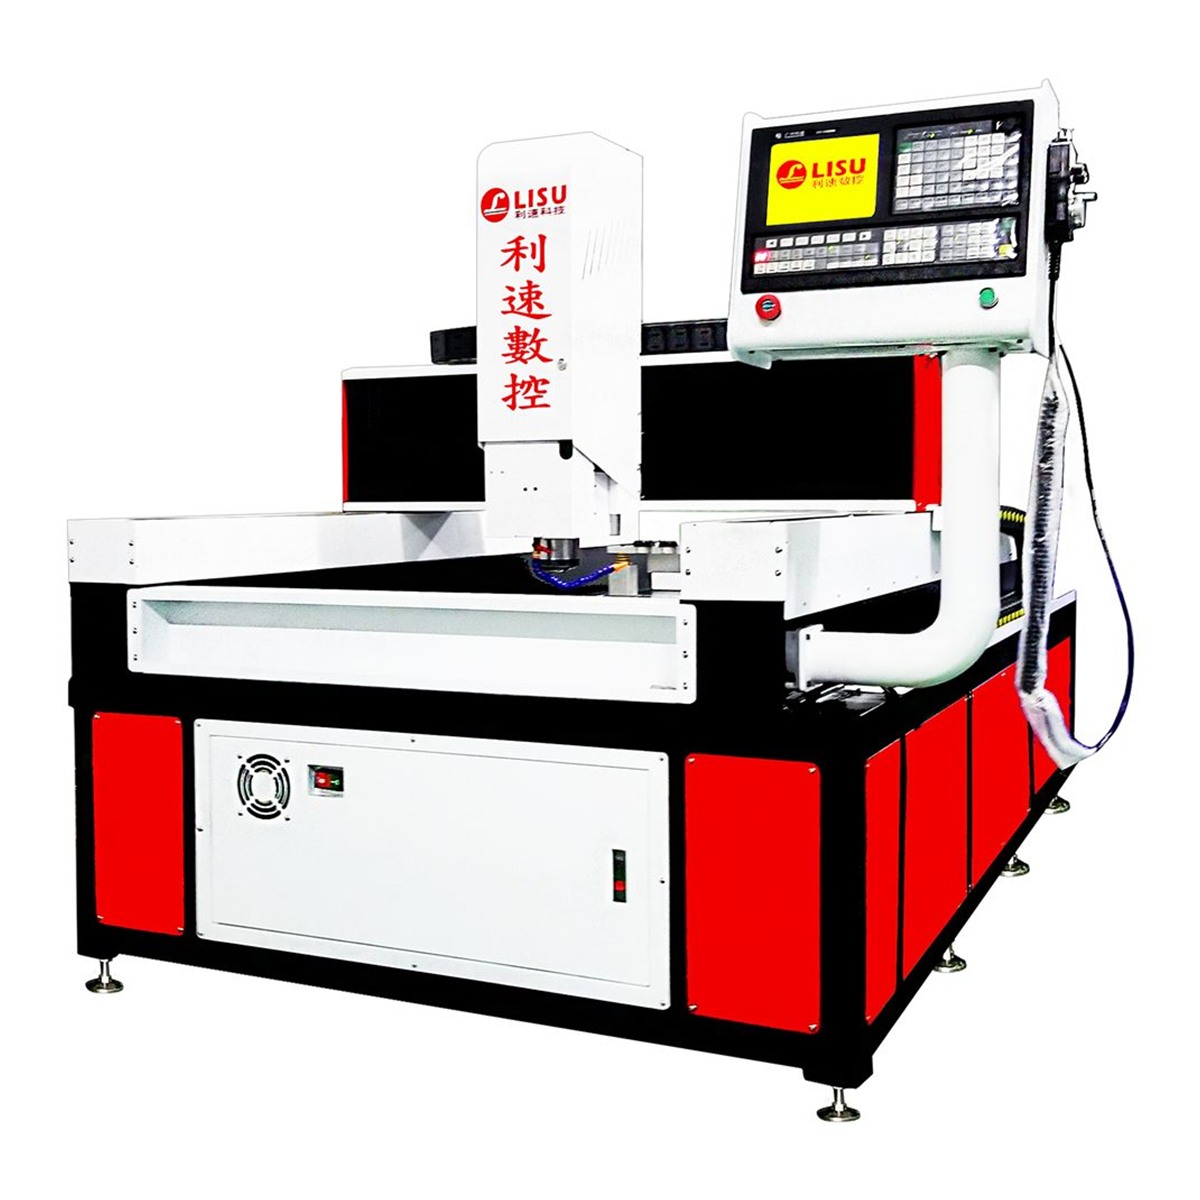
龙门结构的横梁两侧同步驱动,主轴移动时受力更均衡,长行程下不容易出现一端“发软”。这也是大幅面设备普遍采用龙门的原因。同时,龙门机型往往能在钻孔之外兼顾攻牙与倒角,减少工件反复装夹。
3. 换刀方式影响效率
如果一道工序里既有钻孔又有攻牙,甚至还要铣槽,手动换刀会吃掉大量辅助时间。自动换刀机型把刀库装在机身上,程序里调用刀号即可切换,适合多工序、多刀具的零件。判断标准很简单:数一数单个工件需要几把刀,超过两把且批量较大,就值得考虑自动换刀。
三、按加工场景对应机型
不同行程与结构的自动钻孔机,对应的工件类型差别较大,可以按下面的思路对号入座:
- 平面小件、批量孔位加工:以小行程数控钻孔机为主,重点是夹具设计与程序管理,把装夹时间压下来,节拍就能明显改善;
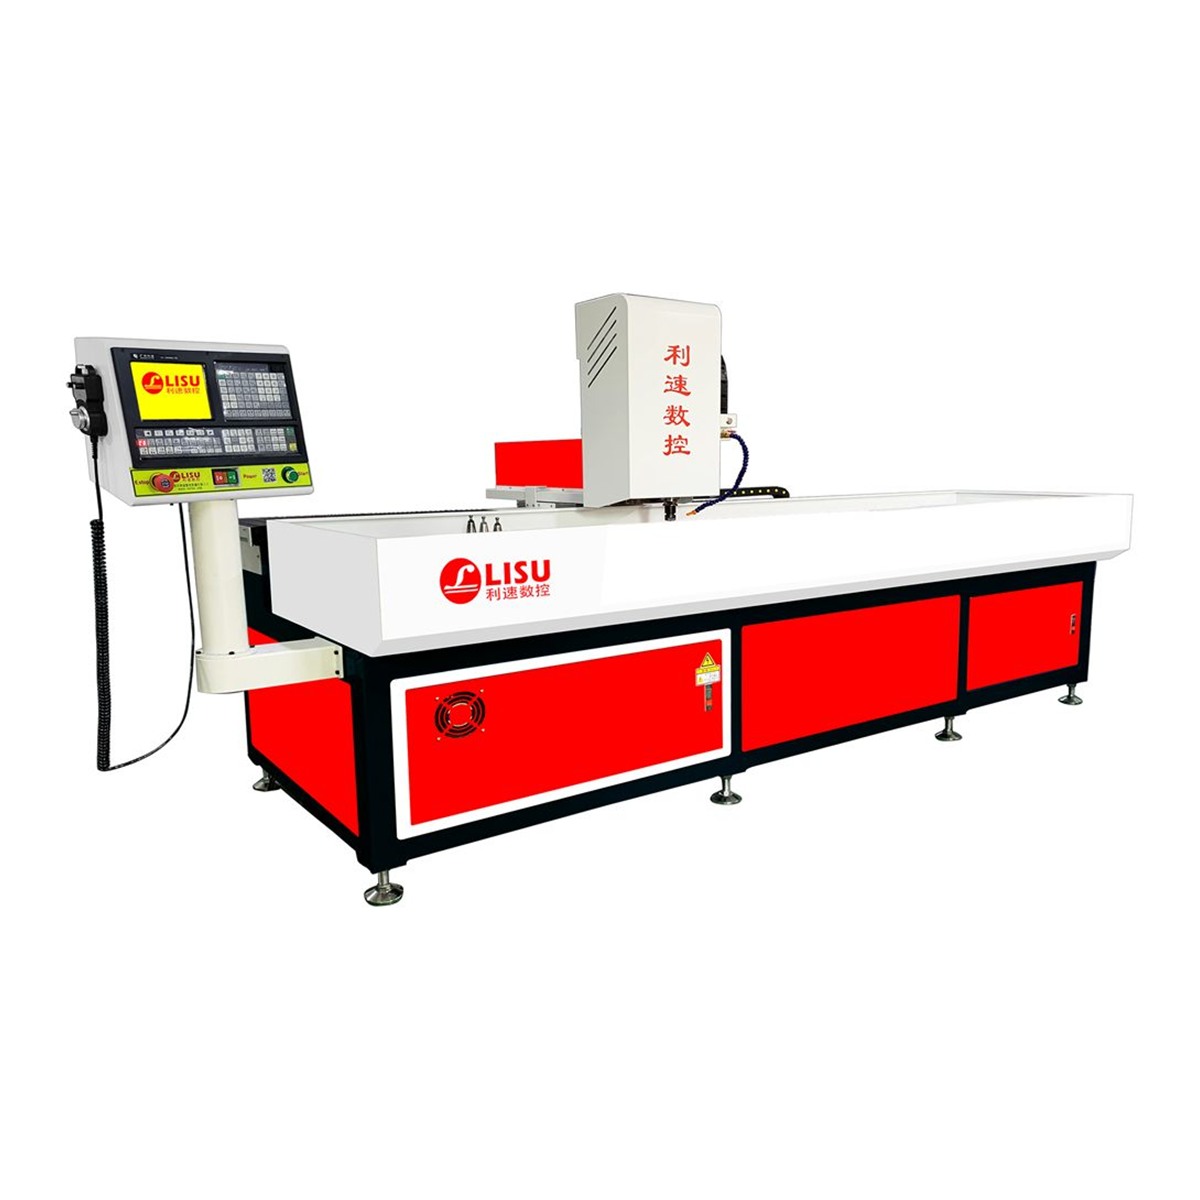
- 两米级长件、需要攻牙:LS-2040T 自动换刀钻孔机,两米行程并配自动换刀,支持热熔攻牙,加装旋转轴后还能实现管类工件的360°加工;
- 大幅面、多工序一体完成:LS-1580T 大幅面龙门型自动钻攻机,钻孔、攻牙、倒角一次装夹完成,双驱同步传动在长行程下运行更稳定。
四、热熔钻攻与复合加工的工艺要点
薄壁管件、铝型材上直接攻牙容易滑牙,热熔钻攻的思路是先让材料局部软化流动、形成一圈凸台,再在凸台上攻牙,螺纹的有效深度和强度都更有保障。这类工艺对主轴转速、下压速度和润滑方式都有要求,选机时要确认设备是否支持相应的参数区间,而不是只看最大钻孔直径。如果工件除了孔和牙,还需要铣平面或铣槽,钻攻铣复合机可以避免二次装夹带来的定位误差,尤其适合工序集中、批次稳定的零件。
五、验收和售后要确认的几件事
- 试件加工:用自己最典型的工件打样,重点看孔距、孔径和孔口毛刺;
- 程序与操作:确认控制系统是否便于现场编程、是否支持U盘导入程序;
- 夹具与治具:批量件是否需要专用夹具,供应商能否一并配套;
- 售后响应:设备停机直接影响交付,响应速度往往比参数表更实际。
东莞市利速数控机械有限公司自2002年成立以来,持续生产数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机与钻攻铣复合机,整机质保1年,售后24小时响应,支持非标定制与免费打样。
欢迎联系利速数控咨询,电话 136-5025-9051 黄小姐。把工件图纸、材质厚度和加工要求发过来,可以先安排免费打样,再根据实测节拍确定机型与配置。