在多孔位、多工序的零件加工中,钻孔和攻牙经常要来回换设备、重新装夹,累计的辅助时间往往超过实际切削时间。数控钻攻机把钻孔、攻牙集中到一次装夹中完成,部分机型还能顺带倒角、铣削,既减少了重复定位误差,也把操作工从反复对刀中解放出来。这是不少中小型机加工厂更新设备时优先考虑它的原因。
哪些加工场景更适合上数控钻攻机
并不是所有钻孔活都值得上数控设备。判断标准比较朴素:批量是否稳定、孔位是否多且有规律、是否同时有攻牙需求。以下几类场景通常收效明显:
- 多孔位板材:法兰、盖板、连接件、机箱面板,孔位数量多、位置重复,手工划线钻孔容易累积误差,改用程序控制后一致性更好。
- 钻孔加攻牙同序:同一面上既要打底孔又要攻丝,若分两台设备做,二次装夹容易偏位,攻牙时丝锥受力不均,断锥风险上升。
- 长条工件与管类件:行程不够时工件要分段挪位,接刀痕迹明显;行程够、能加旋转轴的机型,和普通台钻完全不是一个使用逻辑。
- 小幅面但常年走量的零件:这类活讲究节拍和稳定性,设备上手快、调试时间短,比参数表好看更实际。
数控钻攻机选型先看这四个维度
- 行程与工作台尺寸:先量清楚工件最大外形尺寸,再留出夹具和让刀空间。工件比台面长、比行程大的情况,后期只能靠挪件补,效率会明显打折。
- 主轴与换刀方式:手动换刀适合工序少、刀具固定的活;工序多、刀具交替频繁时,自动换刀能省掉大量停机时间。
- 是否需要热熔攻牙:薄壁件、管件用常规攻牙容易滑牙、强度不足,热熔钻攻工艺是先软化再成型,需要设备本身支持这一功能。
- 自动化与工装扩展:是否要加旋转轴、要不要配多工位夹具,最好在下单前说清楚,避免设备到位后再改造。
三款常见机型的适用方向
LS-7030:平面工件钻孔的稳妥选择
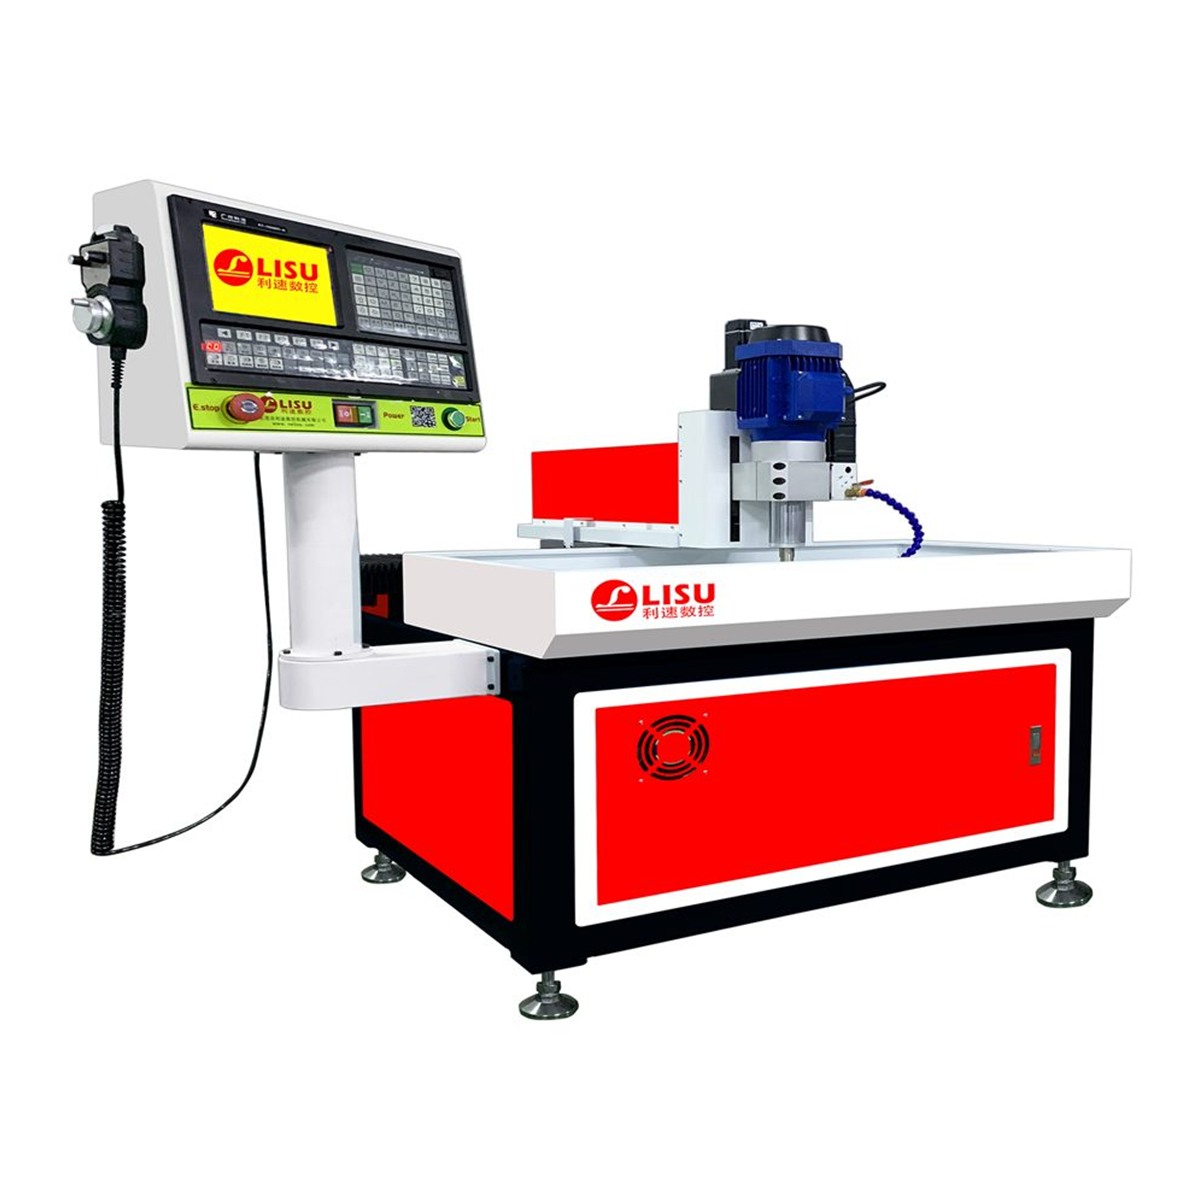
如果工件以平板类为主,孔位分布在同一个平面内,工序相对固定,LS-7030 数控钻孔机是比较常规的入门选择。操作界面不复杂,编程和调试上手快,适合刚接触数控设备、又希望摆脱手工划线钻孔的车间,兼顾加工效率与投入成本。
LS-2040T:长行程与管类件加工
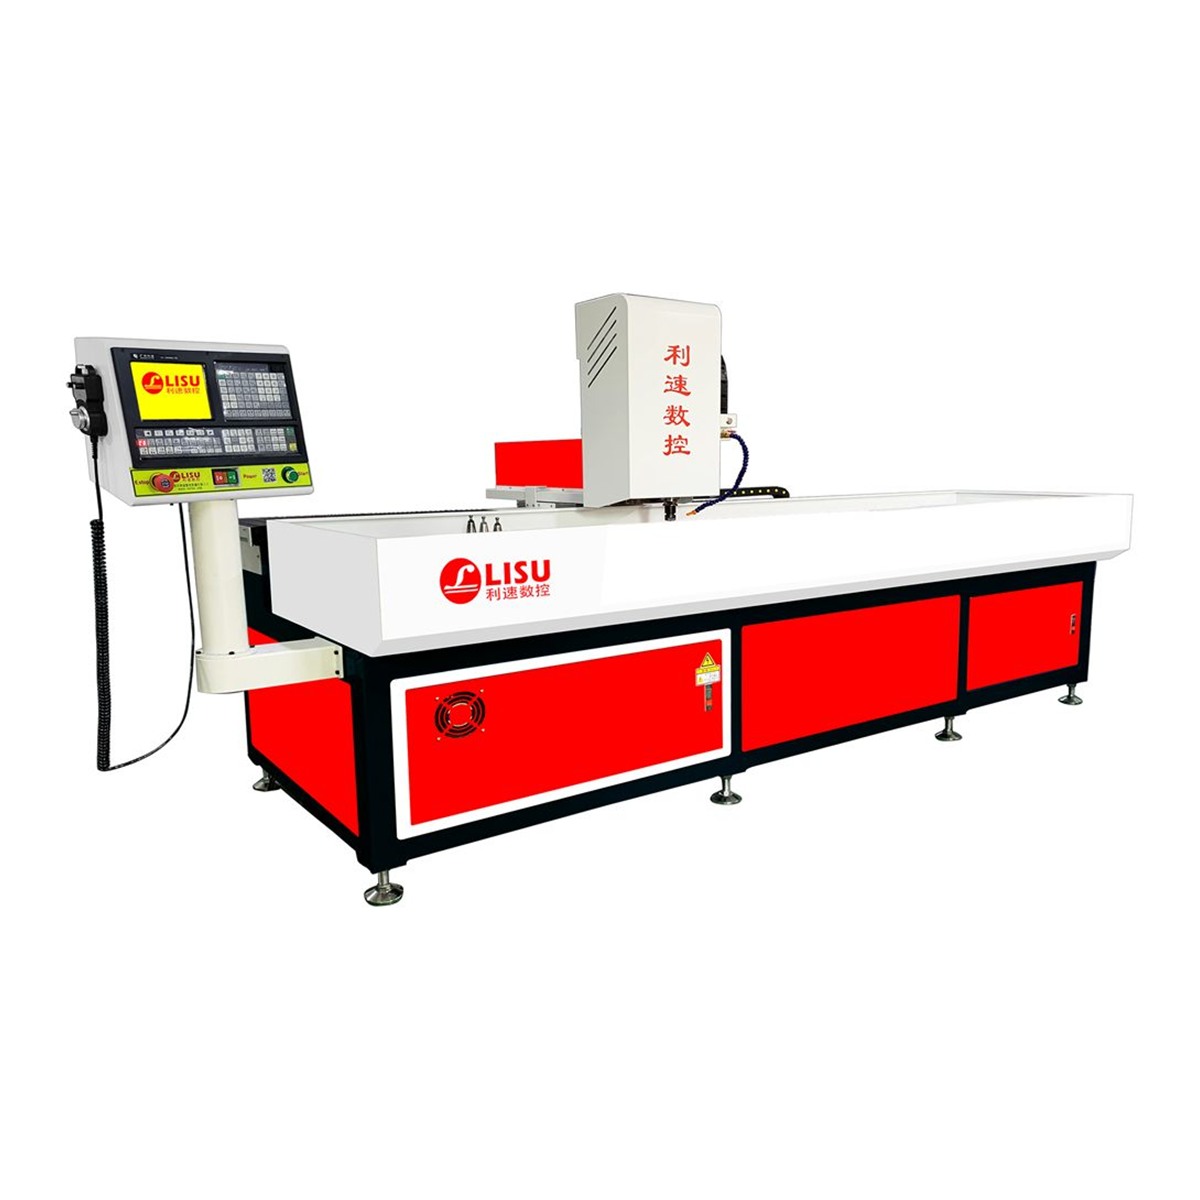
工件长度接近两米、或者需要加工的孔位分布跨度较大时,短行程设备要反复挪件,接刀和找正都很耗时。LS-2040T 自动换刀钻孔机采用两米行程设计,支持热熔攻牙;对于圆管、方管类工件,可加装旋转轴实现管类 360° 加工,一次装夹完成整圈孔位,减少翻转工件带来的定位偏差。
LS-1580T:大幅面与多工序一体
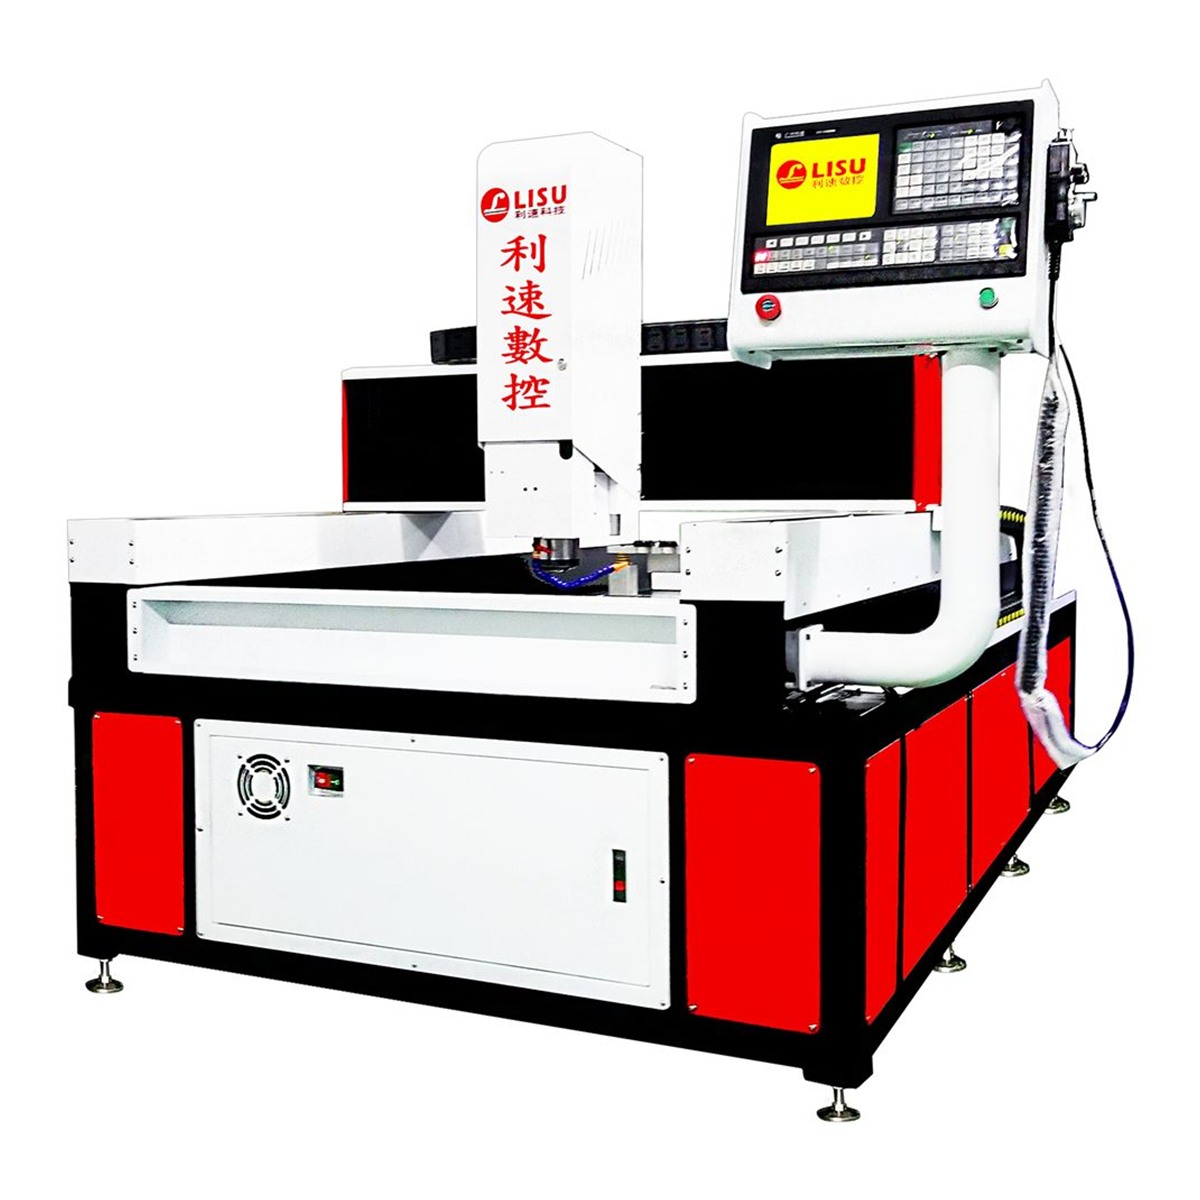
大幅面工件如果分开钻孔、攻牙、倒角三台设备做,周转和二次装夹成本都不低。LS-1580T 大幅面龙门型自动钻攻机采用龙门结构,钻孔、攻牙、倒角可以在同一台设备上接续完成;双驱同步传动在长跨距移动时更稳定,适合板面大、工序多的重型或大型零件。
钻攻同机后,稳定性取决于哪些细节
同样叫数控钻攻机,用起来效果差别不小,关键在几个环节:
- 刚性:攻牙时丝锥承受的扭矩比钻孔更集中,床身和立柱刚性不足,孔口容易出现毛刺、牙型不饱满。
- 对刀与补偿:钻头和丝锥的长度差、主轴同步精度都会反映在螺纹深度上,程序里要留出合理的补偿量。
- 排屑与冷却:攻牙产生的切屑偏长,排屑不畅会刮伤牙面,冷却方式和排屑路径要在试加工时确认。
- 夹具:薄板、管件夹紧力过大易变形,过小又会振动,夹具方案往往比设备参数更影响成品率。
这几项很难靠参数表判断,比较务实的做法是拿自己的工件做一次试加工,看孔位精度、牙型完整度和表面质量,再决定机型与配置。
关于厂家与服务
利速数控(LISU)成立于 2002 年,主营数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机、钻攻铣复合机等设备,整机质保 1 年,售后 24 小时响应。选型阶段可以提供工艺沟通,支持免费打样与非标定制,按工件实际尺寸和工序来确定机型配置,比照抄参数表更稳妥。
欢迎联系利速数控咨询选型与打样:136-5025-9051 黄小姐,支持免费打样与非标定制,也可带工件到厂试加工后再做决定。