在机加工车间里,孔加工往往占据工序数量的大头。当批量从几十件升到几千件、孔径从十几毫米缩到一两毫米之后,普通台钻和摇臂钻在效率与一致性上就开始吃力。全自动数控钻孔机把“钻头进给—退刀—换刀—移位”这组动作交给程序控制,同批零件的位置精度和孔壁质量更容易保持稳定,这也是近几年钻孔工序改造时被频繁提到的设备类型。
一、它和普通钻床的差别在哪里
差别不只在“自动”两个字,而在于三项可以被量化的能力。
- 进给与转速可编程:不同材料、不同孔径匹配不同的转速与每转进给,遇到不锈钢、模具钢这类难加工材料还可以分段进给,减少钻头崩刃。
- 自动换刀:一把刀对应一种孔径,多孔径工件不用人工停机换刀,既压缩了辅助时间,也少了装错刀的风险。
- 定位一致性:孔位由程序坐标决定,首件确认后,后续零件的偏差主要来自机床的重复定位精度,而不是操作者的手感。
二、按孔径与行程选型,先定这两项
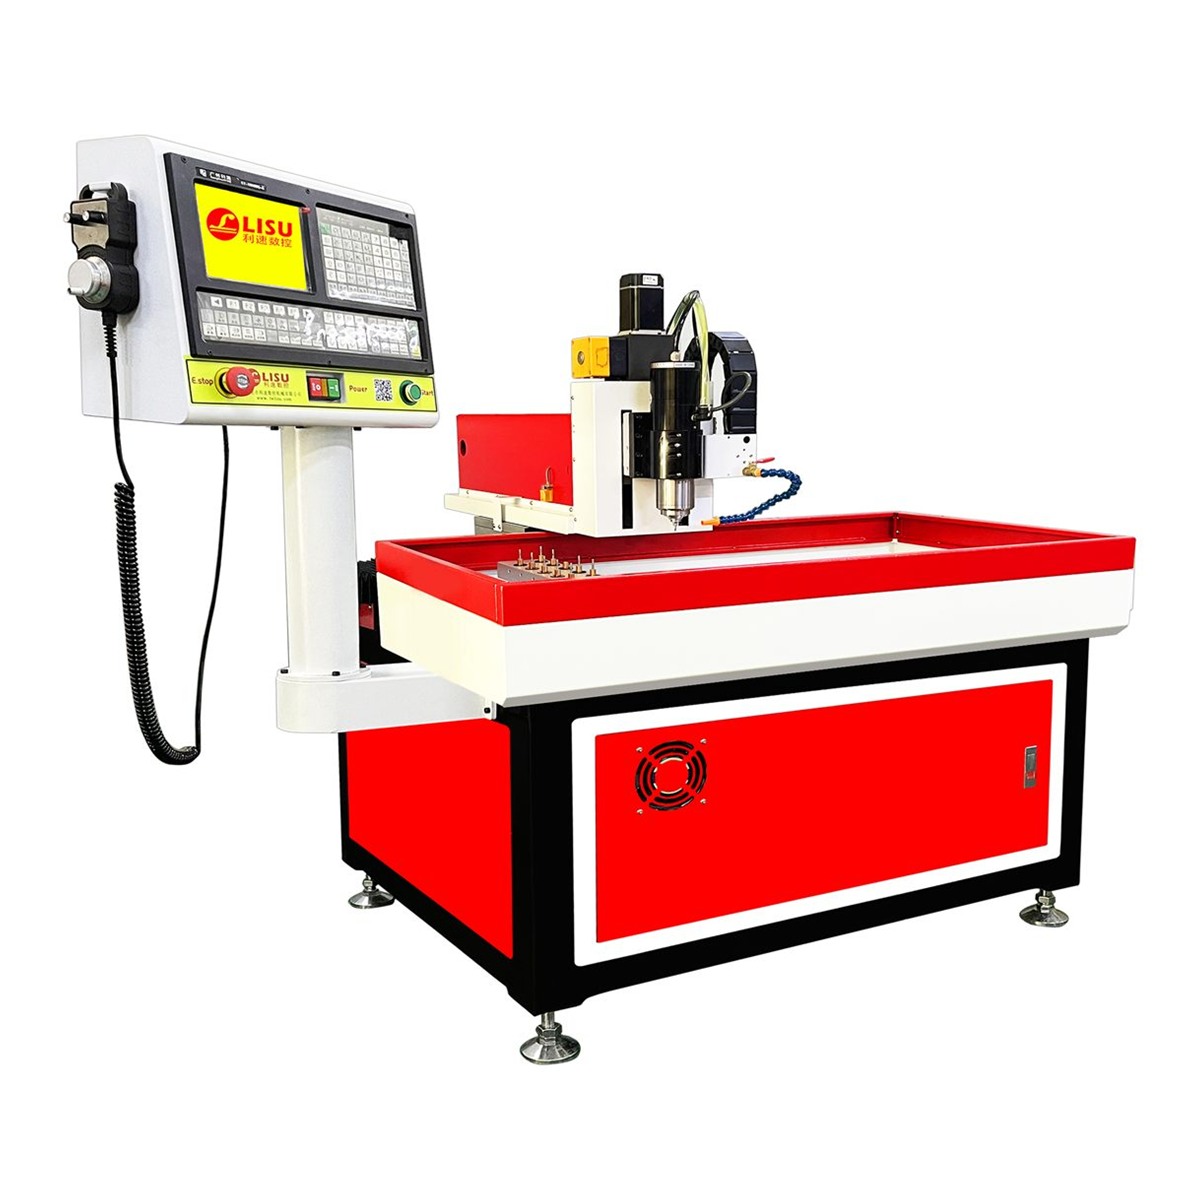
选型时最容易被忽略的是孔径与行程的匹配。孔径小、批量大,瓶颈通常在主轴转速:转速上不去,只能靠降低进给来保护钻头,效率随之下降,小钻头也更容易折断。加工0.5至3mm微孔时,可以关注主轴转速最高60000RPM、跳动可达μ级的LS-7030T 自动换刀微孔钻孔机,高转速配合稳定跳动,切屑排出更顺畅,孔壁粗糙度也更可控,适合电子、医疗器械、精密零件上的密集小孔加工。
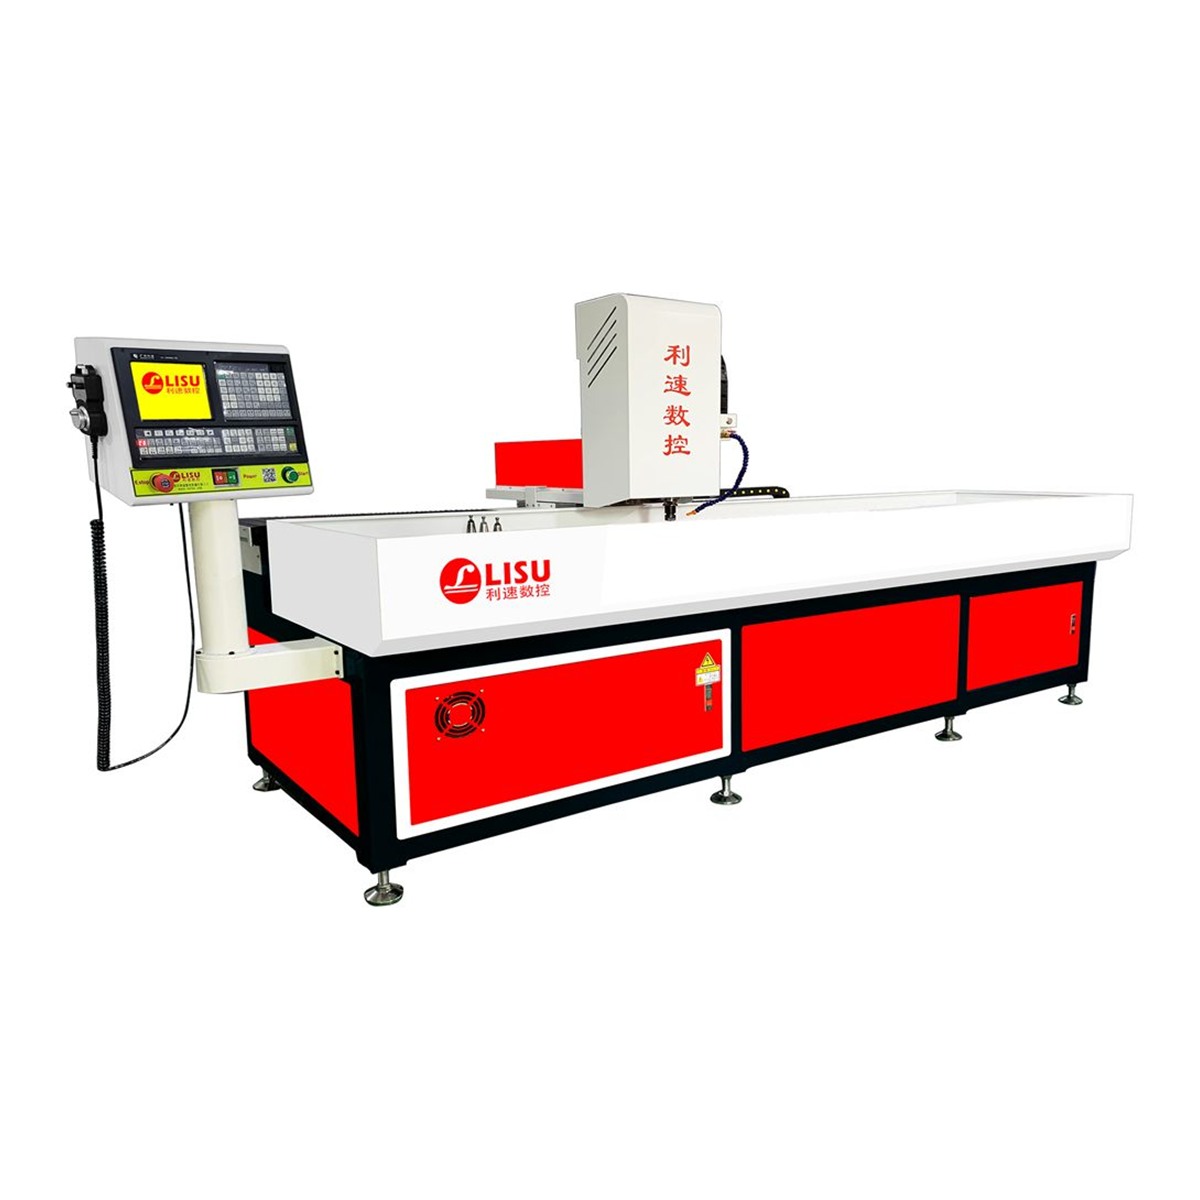
如果孔位分布在两米长的型材、导轨或长条板上,工作台行程和夹具方案就比转速更关键。这类工件常见的问题是分段装夹、多次找正,累计误差偏大。两米行程自动换刀钻孔机LS-2040T支持热熔攻牙,可加旋转轴实现管类360°加工,方管、圆管一次装夹即可完成多面孔与螺纹孔加工,省掉二次装夹的找正时间,这也是全自动数控钻孔机在长件加工中比较典型的用法。
三、大型钢架、模具与法兰:龙门结构的价值
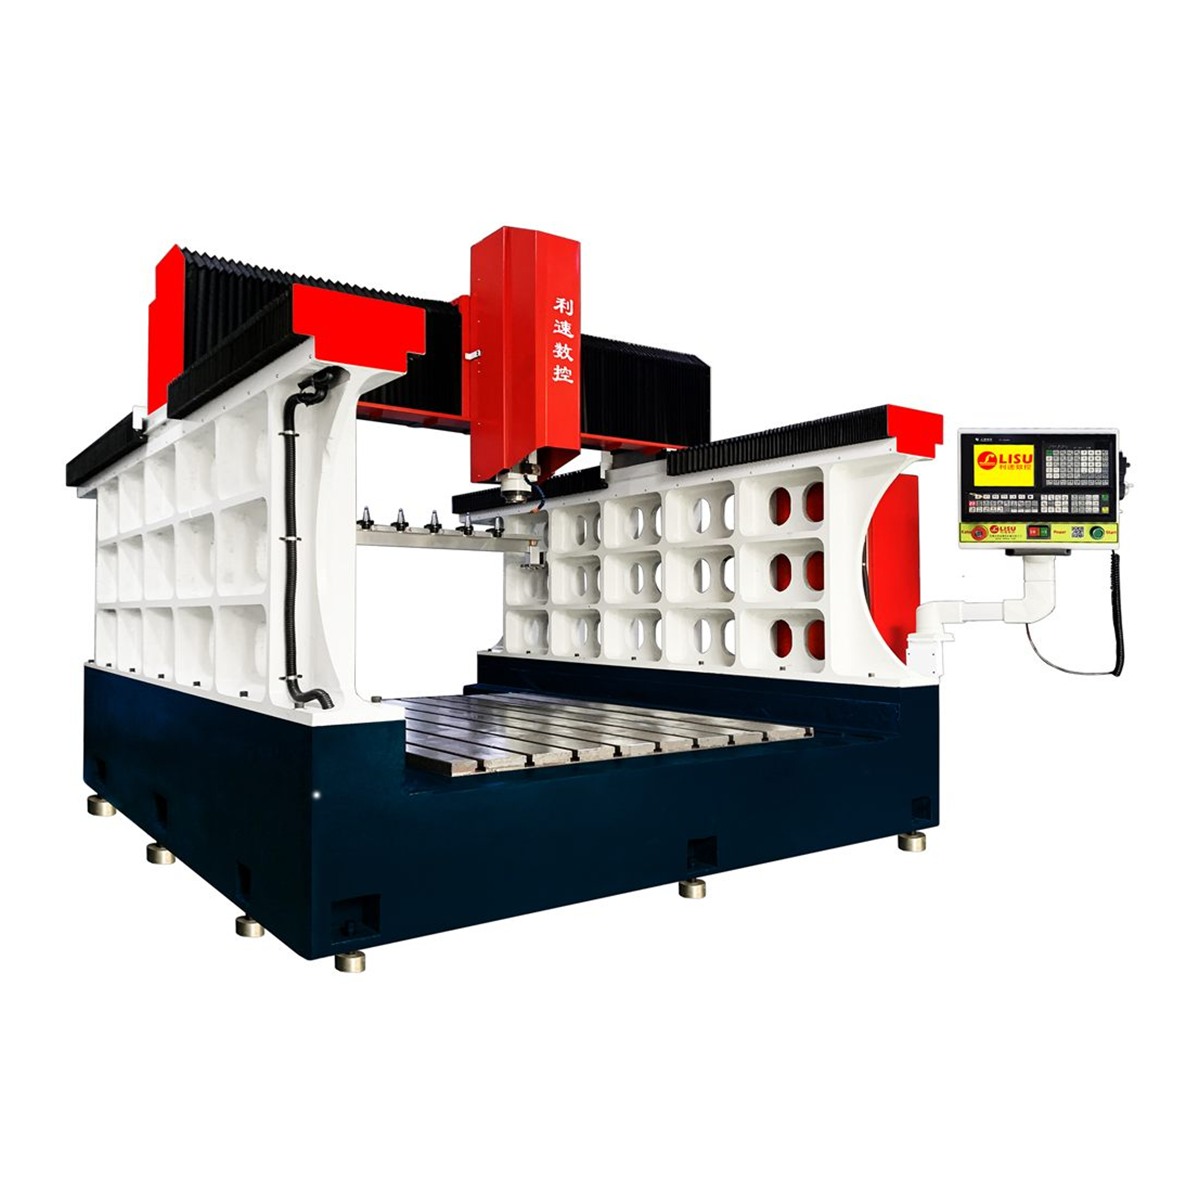
大型钢架、模具、法兰、变速箱外壳这类工件,重量大、外形不规则,装夹后加工面常常超出行程范围,让工作台带着工件移动并不划算。动梁式结构的思路是横梁移动、工件基本不动,减少大质量工件移动带来的惯性影响。龙门型机身铸件专用钻攻机LS-2216Z为动梁式自动换刀钻攻机,适用于上述工件的粗精加工,钻孔、攻牙、铣削可在一次装夹中衔接。
四、询价前建议先确认的参数清单
把下面几项写清楚,选型沟通会快很多:
- 最大钻孔直径与常用孔径范围,是否包含深孔;
- X/Y/Z 行程需求,单件最大外形尺寸与重量;
- 是否需要攻牙、铣削、热熔攻牙,螺纹规格有哪些;
- 换刀方式与刀位数量,是否要求刀具寿命管理;
- 管类、异形件是否需要旋转轴或专用夹具;
- 车间电压、气源条件以及排屑、冷却方式。
五、工艺与验收上的几个注意点
设备到位后,用实际工件做工艺验证,比空运行更能说明问题。攻牙工序要确认主轴转速与进给是否同步,避免乱牙;热熔攻牙需要匹配合适的转速与下压速度,孔口成形质量才稳定。机床的定位精度、重复定位精度、主轴跳动建议现场实测并留存记录,作为后续维护的基准。日常使用中,钻头磨损、夹头清洁、导轨润滑对孔位偏差的影响最直接,按保养周期执行,能减少突发停机。
利速数控(LISU)自2002年起专注数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机与钻攻铣复合机的制造,整机质保1年,售后24小时响应,可根据工件图纸做非标定制,也支持先寄样试加工确认工艺。选型时不妨把零件图纸和节拍要求一起提供,由技术工程师综合判断配置,而不是只比较某一项参数的高低。
如需进一步了解全自动数控钻孔机的机型配置与加工方案,欢迎联系利速数控咨询,电话 136-5025-9051(黄小姐),支持免费打样与非标定制。