在东莞做五金、3C、汽配、模具周边的加工厂,几乎都绕不开“钻孔”这道工序。批量上来以后,摇臂钻和台钻的效率、孔位一致性就撑不住了。这时候找一家靠谱的东莞数控钻孔机厂家,把设备选对,比单纯比价格更重要。
利速数控(LISU)从2002年开始做数控钻孔设备,产品线覆盖数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机以及钻攻铣复合机,整机质保1年、售后24小时响应。下面按实际加工场景,说清楚选型时要看的几个点。
一、先看工件:尺寸和孔位精度决定机型大小
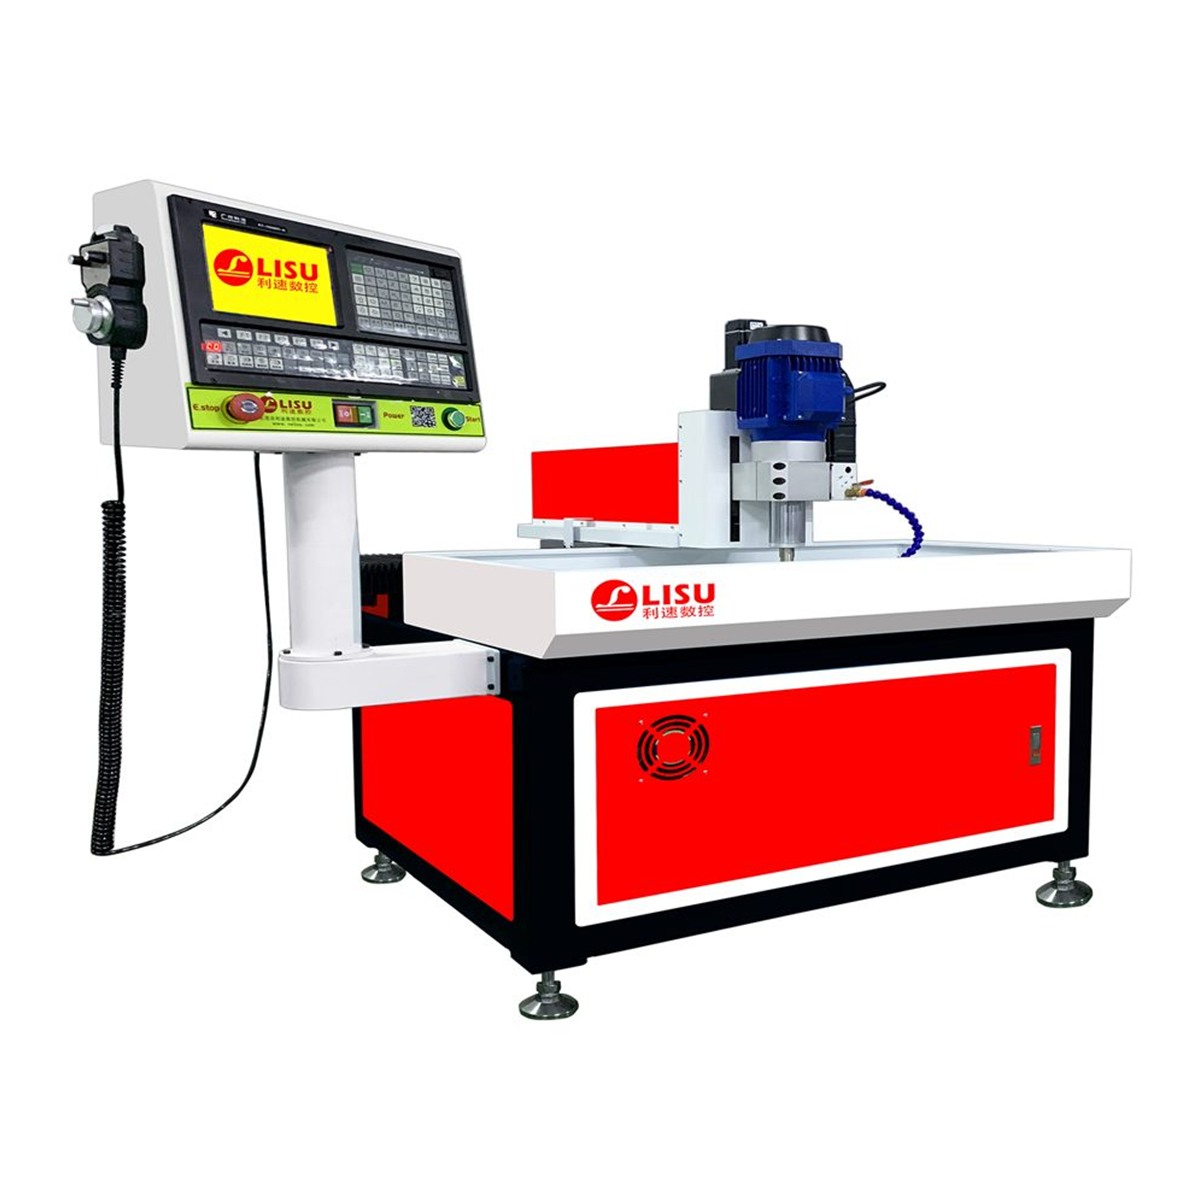
选型第一步不是看价格,是量工件。行程要覆盖工件外形加夹具厚度,主轴鼻端到台面的距离要留够刀柄和工件的高度。常见的中小件——散热片、面板、法兰、连接件,如果最大外形在600×300mm以内,一台 LS-7030 数控钻孔机 就能覆盖大部分批量钻孔需求,操作界面简单,新手一两班就能上手,属于性价比路线。
但行程不是越大越好。行程选大了,主轴刚性、定位精度和占地面积都要付出代价。如果工件长条、孔距跨度大,就要考虑龙门结构或两米级行程的机型。
二、看工序:只钻孔,还是钻攻倒角一次完成
很多工厂的瓶颈不在钻孔本身,而在“钻孔—换刀—攻牙”之间的搬运和二次装夹。二次装夹意味着多一次定位误差,也意味着多一个人工工位。
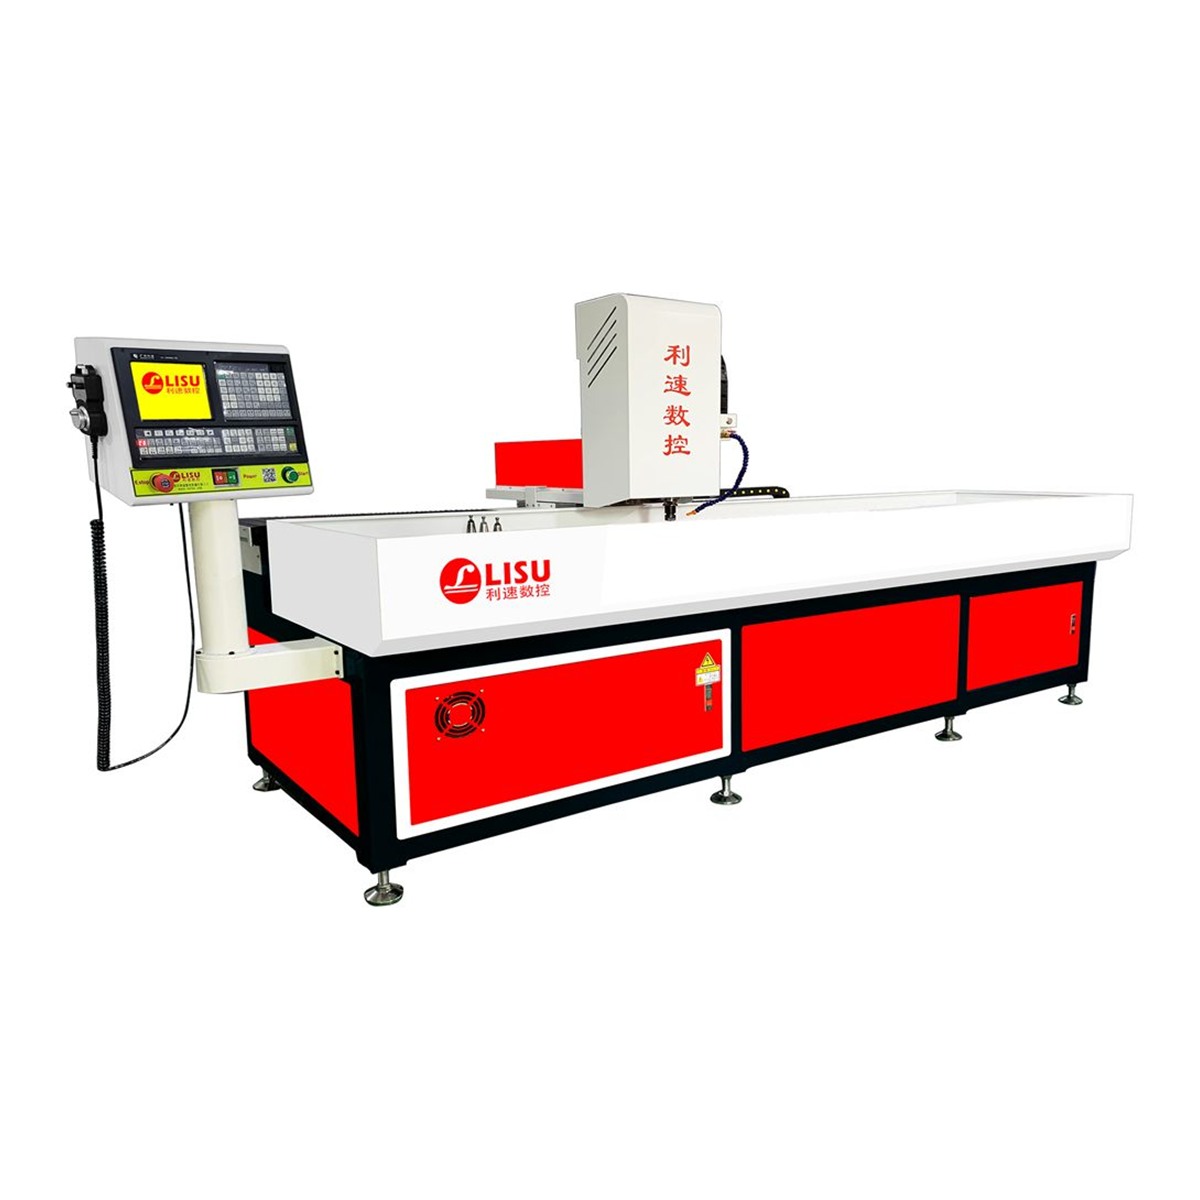
如果工件需要攻牙,且长度接近两米、还涉及管类加工,可以看 LS-2040T 自动换刀钻孔机:两米行程、自动换刀,支持热熔攻牙,加装旋转轴后能做管类360°加工,一次装夹把钻孔和攻牙串起来。
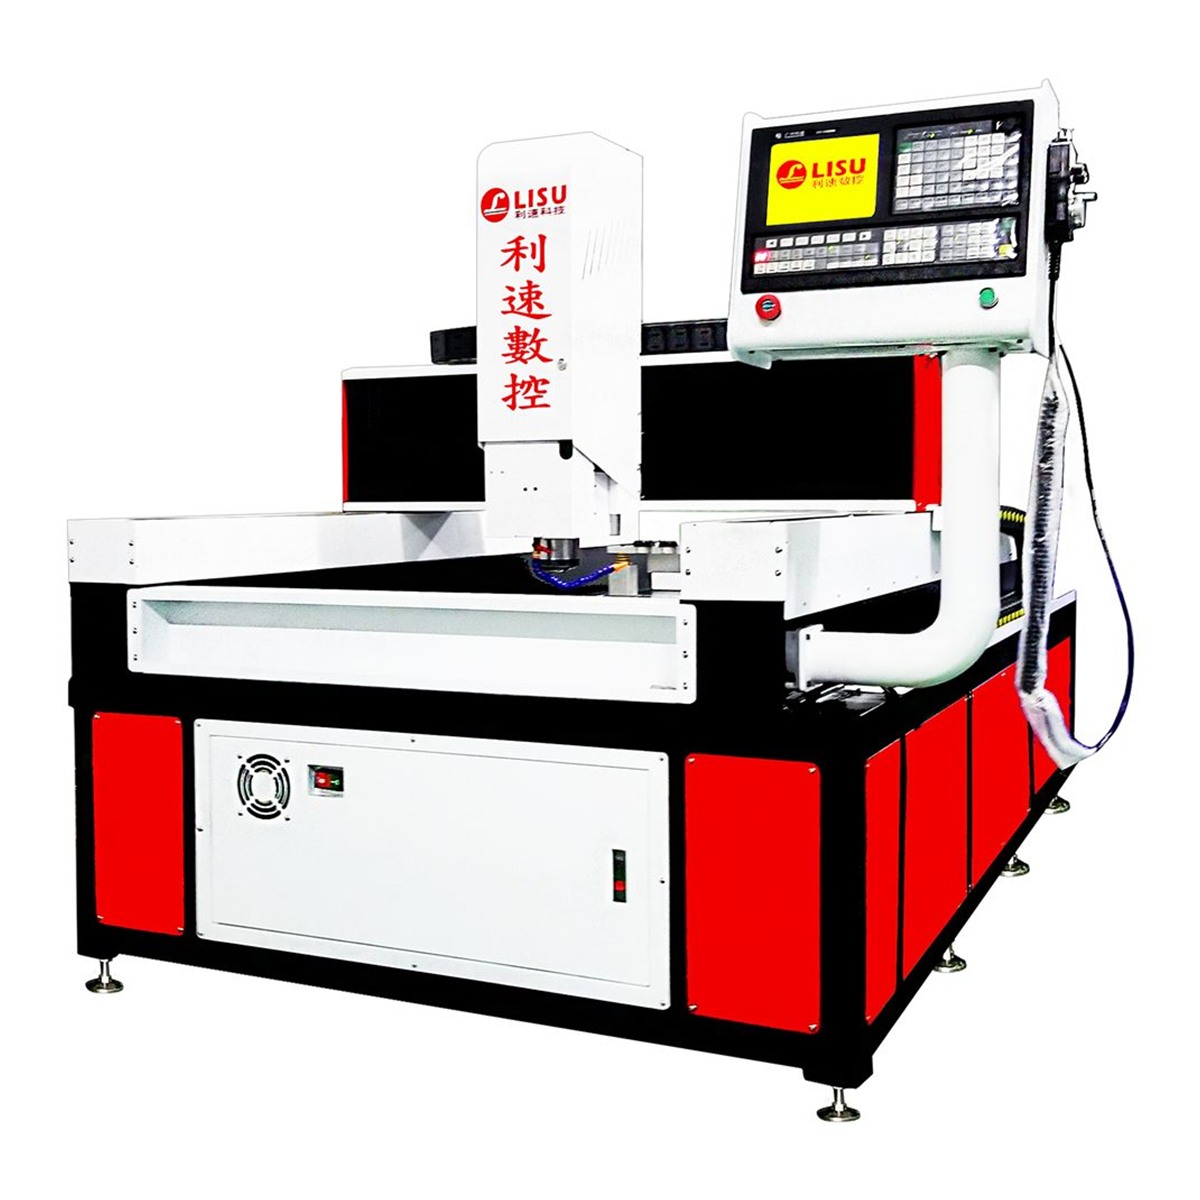
如果是大幅面板材或型材,孔位多、还要倒角,龙门结构的 LS-1580T 大幅面龙门型自动钻攻机 更合适。龙门双驱同步传动,横梁两侧同时驱动,走长行程时不容易出现偏摆,钻孔、攻牙、倒角在一台设备上完成,省掉流转时间。
三、看厂家:能不能打样、能不能非标定制
同样的机型名称,不同厂家的配置和装配水平差别很大。判断一家数控钻孔机厂家是否值得合作,可以按这几条去看:
- 能不能免费打样:把工件寄过去或带过去,实际钻一批,看孔壁质量、毛刺、孔距一致性,比看参数表实在。
- 非标定制能力:多轴头、专用夹具、加装旋转轴、改行程,这些需求能不能接。
- 核心部件配置:主轴、丝杆、导轨、系统品牌,要求写进合同。
- 售后响应:停机一小时就是损失,24小时响应和本地化服务很关键。
- 培训与资料:程序编制、对刀、日常保养有没有成套培训。
四、容易被忽略的三个工艺细节
1. 排屑与冷却
钻铝、钻钢的排屑方式不一样。铝屑黏、易缠刀,钢屑硬、易划伤工件表面。排屑不畅会导致二次切削、孔径超差,选型时要确认冷却方式和排屑空间。
2. 夹具与定位
再好的机床,夹具做不好也出不了稳定精度。批量件建议做专用夹具,用一面两销或定位块定位,减少每件找正的时间。
3. 转速与进给的匹配
同样的刀具,转速和进给不匹配,钻头寿命能差好几倍。选型时应把材质、孔径、孔深告诉厂家,由厂家给出建议参数作为调试起点。
结语:先定工艺,再定设备
找东莞数控钻孔机厂家,顺序建议是:先明确工件尺寸和工序(要不要攻牙、倒角、铣削),再定行程和结构(立式还是龙门、要不要自动换刀),最后比配置、打样和售后。利速数控支持免费打样与非标定制,欢迎带着图纸和工件来厂里试机验证。
咨询请联系:136-5025-9051 黄小姐,也可先寄样试钻,确认工艺后再谈配置方案。