在珠三角、长三角的机加工车间里,搜索「自动钻孔机厂家」这个关键词,背后往往是具体的产能问题:一批法兰盘要打几十个孔,靠摇臂钻人工划线一天做不了几件,孔位还容易偏;型材、管件上的孔位多、换刀频繁,靠人记刀补容易出错。所以选厂家,本质上是选一套能落到自己工件上的加工方案,而不是比谁家的参数表更漂亮。
一、先按工件形状定机型方向
钻孔设备的选型,第一步不是看行程和功率,而是把工件按形状归类,再看对应机型。
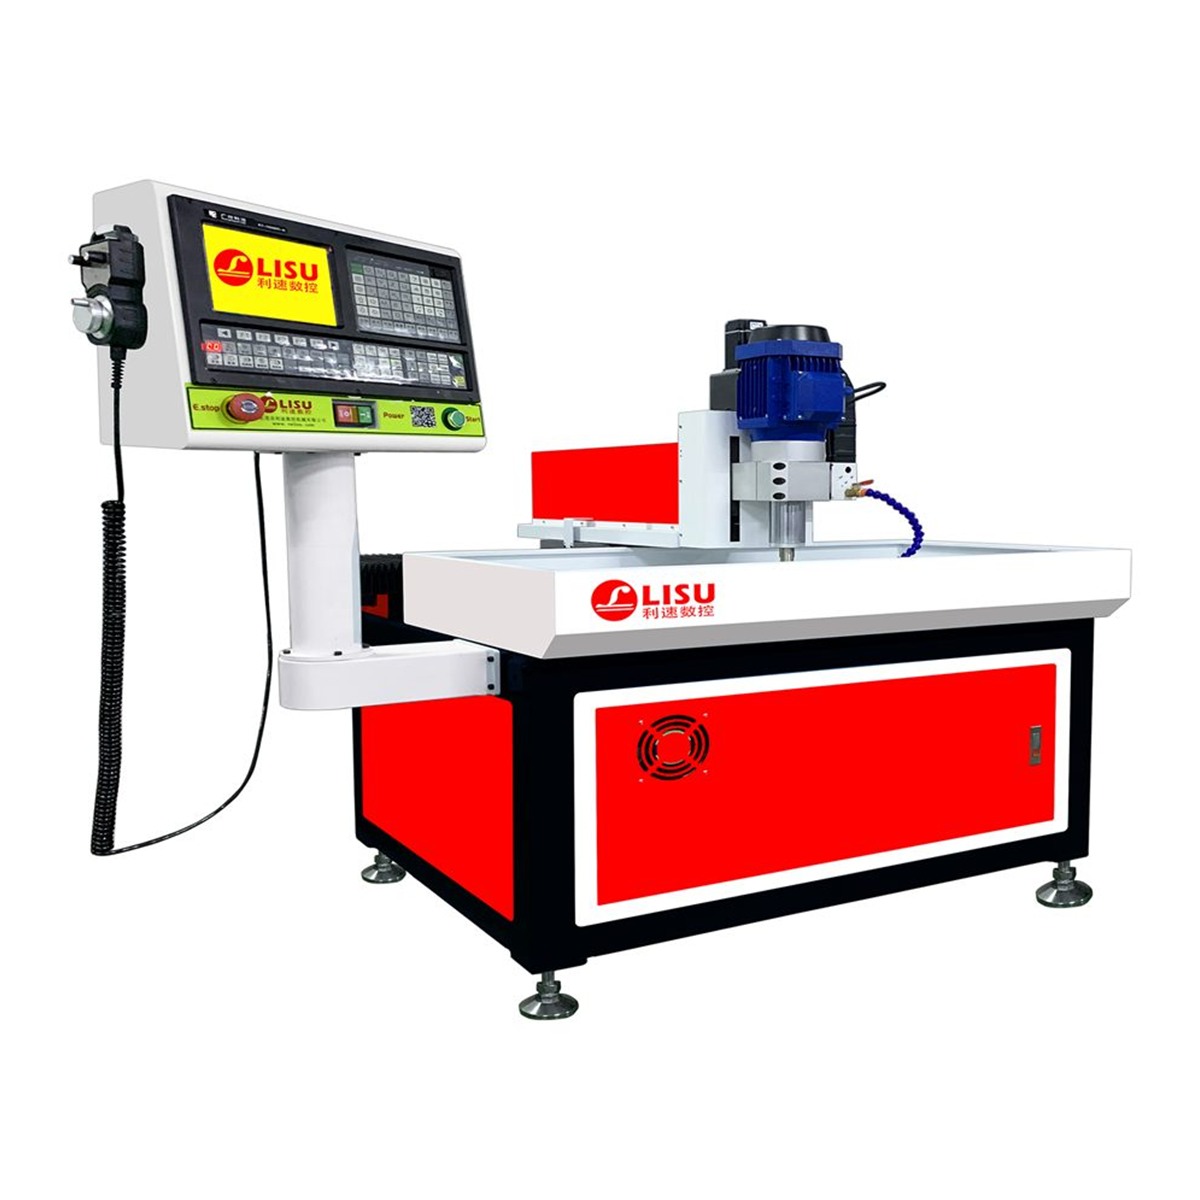
- 平面类工件:法兰盘、连接板、盖板、底板等,孔位集中在同一平面,行程不大但孔数多、批量大。这类工件用数控钻孔机即可覆盖,例如 LS-7030 数控钻孔机,属于经典畅销机型,定位平面工件的钻孔加工,操作界面相对简单,新人经过培训就能上手,适合批量稳定生产。
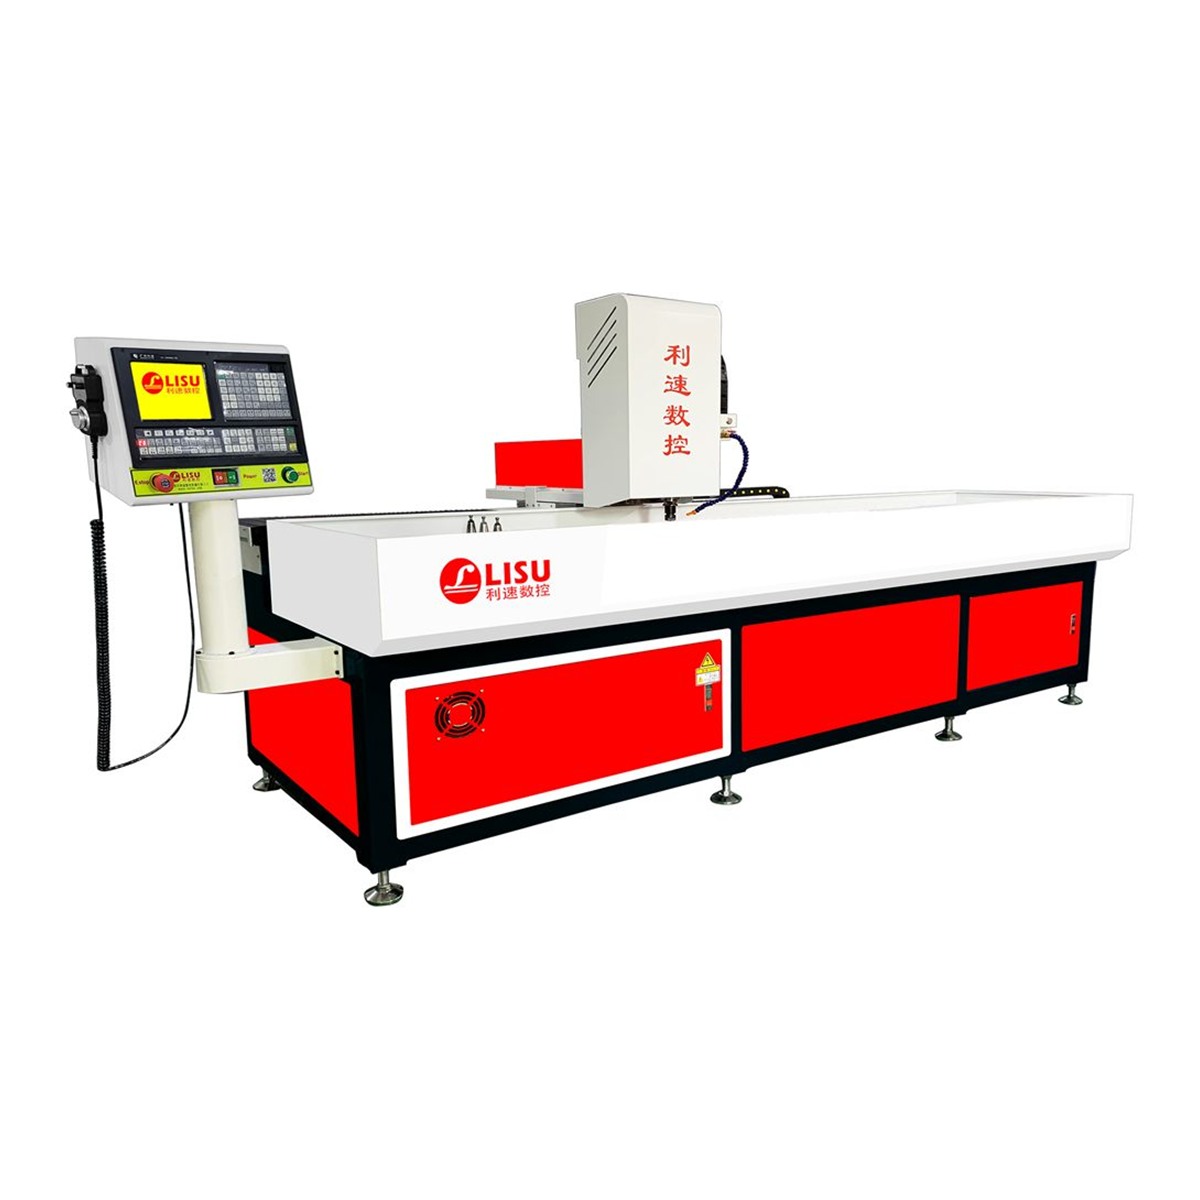
- 长料、多工序工件:两米左右的型材、导轨、长条板,孔位分散,且需要钻头、丝锥、倒角刀轮换。这时要看自动换刀能力,LS-2040T 自动换刀钻孔机 是两米行程的自动换刀机型,支持热熔攻牙,若加装旋转轴,还能实现管类工件的 360° 加工。
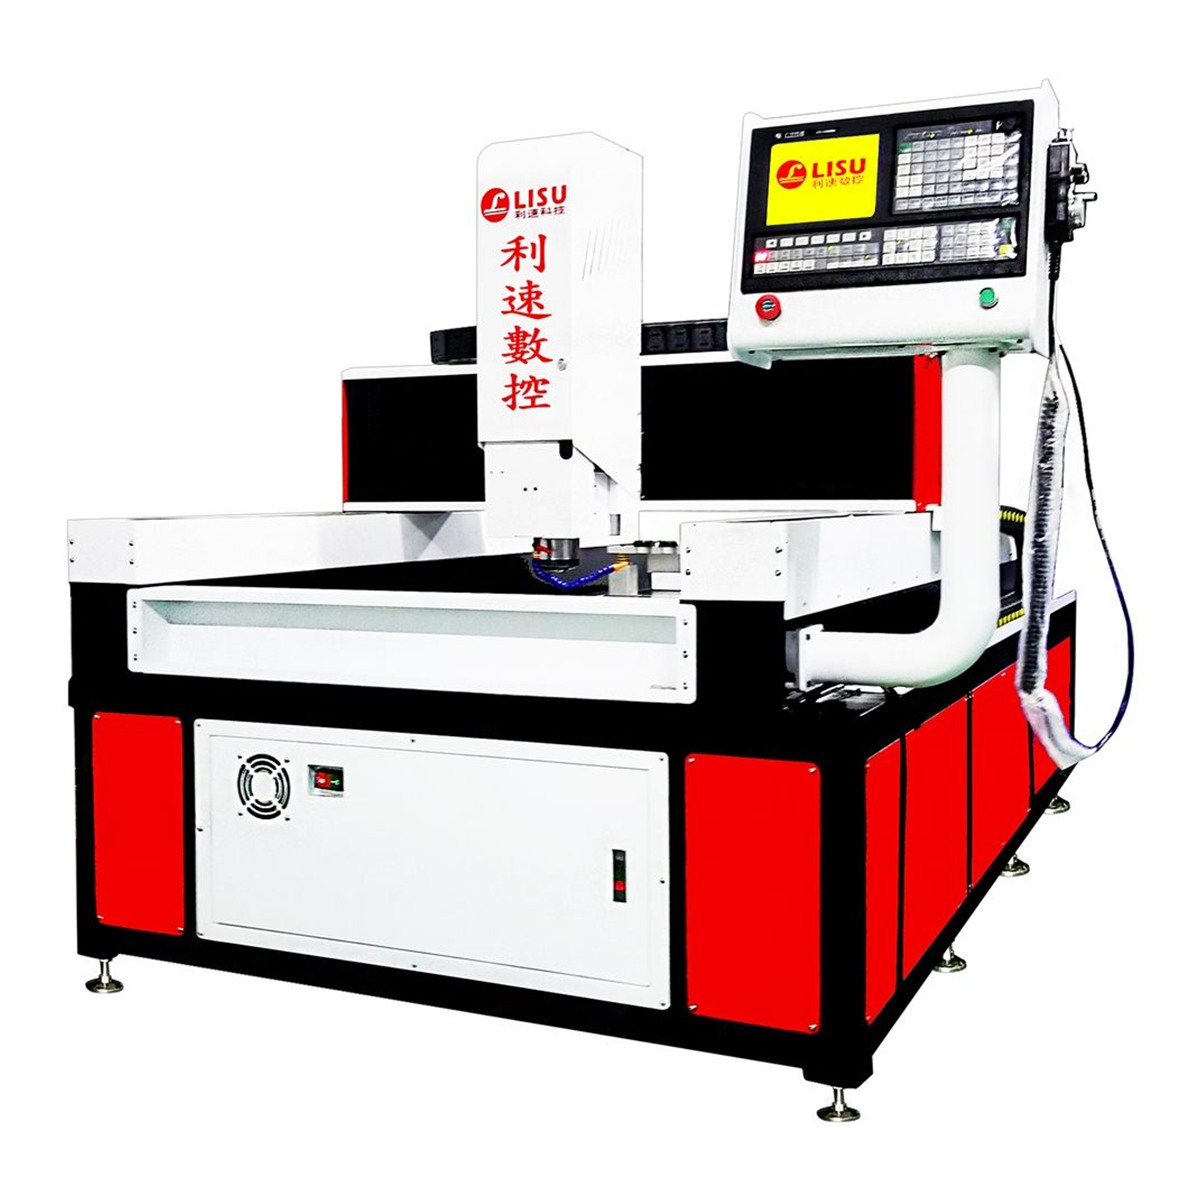
- 大幅面、多工序一体件:机架、焊接结构件、大板,孔、螺纹、倒角希望在一次装夹里做完。LS-1580T 大幅面龙门型自动钻攻机 采用龙门结构,钻孔、攻牙、倒角一体完成,双驱同步传动,长行程下两端同步性更稳。
二、自动钻孔机厂家的工艺能力看这几处
同样写“能钻孔”,不同厂家的差别往往藏在细节里。建议按下面几项去问、去看:
- 床身与传动结构:龙门机型重点看双驱同步。长行程下若两端不同步,孔距的累积误差会在工件两端放大,越靠近边缘越明显。
- 主轴与转速匹配:钻小孔要高转速,攻牙要低转速大扭矩,热熔钻对转速和下压力的要求又与普通钻孔不同。主轴配置是否与实际工艺对得上,直接影响孔壁质量与刀具寿命。
- 数控系统与编程方式:孔位是阵列孔、圆周孔,还是按图纸坐标逐个给出?系统能否图形化编程、直接调用,决定了换批时的调机时间。
- 夹具与定位方案:批量加工中,装夹时间常常超过切削时间。夹具能不能减少上下料动作,值得在选型阶段就谈清楚。
三、热熔钻攻牙不要按普通钻孔选型
薄壁管、方管、不锈钢板用普通钻头加工,容易出现变形、毛刺,还要二次去毛刺处理。热熔钻攻牙的原理是通过高速摩擦让材料局部塑性流动,形成凸台衬套后再攻牙,螺纹牙数更多、连接强度更好。这类工艺对主轴转速、进给控制和冷却方式的要求与普通钻孔不同,所以找自动钻孔机厂家时,要把材料牌号、壁厚、螺纹规格讲清楚,让厂家按工艺配机型,而不是拿通用机型硬套。
四、打样与非标定制,是检验厂家的实际方式
纸面参数看不出加工效果。比较稳妥的做法是带着典型工件图纸与毛坯,让厂家安排免费打样,重点看三件事:孔位精度是否稳定、单件节拍是否满足产能、换批调机是否方便。利速数控成立于 2002 年,作为东莞本地的自动钻孔机厂家,支持非标定制,可依据工件的尺寸、孔位分布与工序组合调整行程、夹具和刀库配置,整机质保 1 年、售后 24 小时响应。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制,可按工件图纸给出机型与工艺建议。