在东莞找数控钻孔机厂家,很多采购人员的第一反应是问价格,但真正决定设备是否好用的,往往是行程、刀库配置和工件装夹方式能不能对上自己的活。利速数控(LISU)从 2002 年开始做钻攻类设备,见过不少“买回来才发现行程差 100mm”或“换刀次数太多拖慢节拍”的情况。下面按加工场景拆开讲,帮助判断该选哪一类机型。
一、平面小件批量钻孔:先看操作与换刀效率
五金冲压件、法兰盘、铝型材端面、散热片这类平面工件,孔位集中在同一平面,批量大、单件节拍短。这类活的选型要点不是“机床越大越好”,而是三点:工作台尺寸能否一次装多件、主轴转速范围是否覆盖材料、操作是否容易上手。
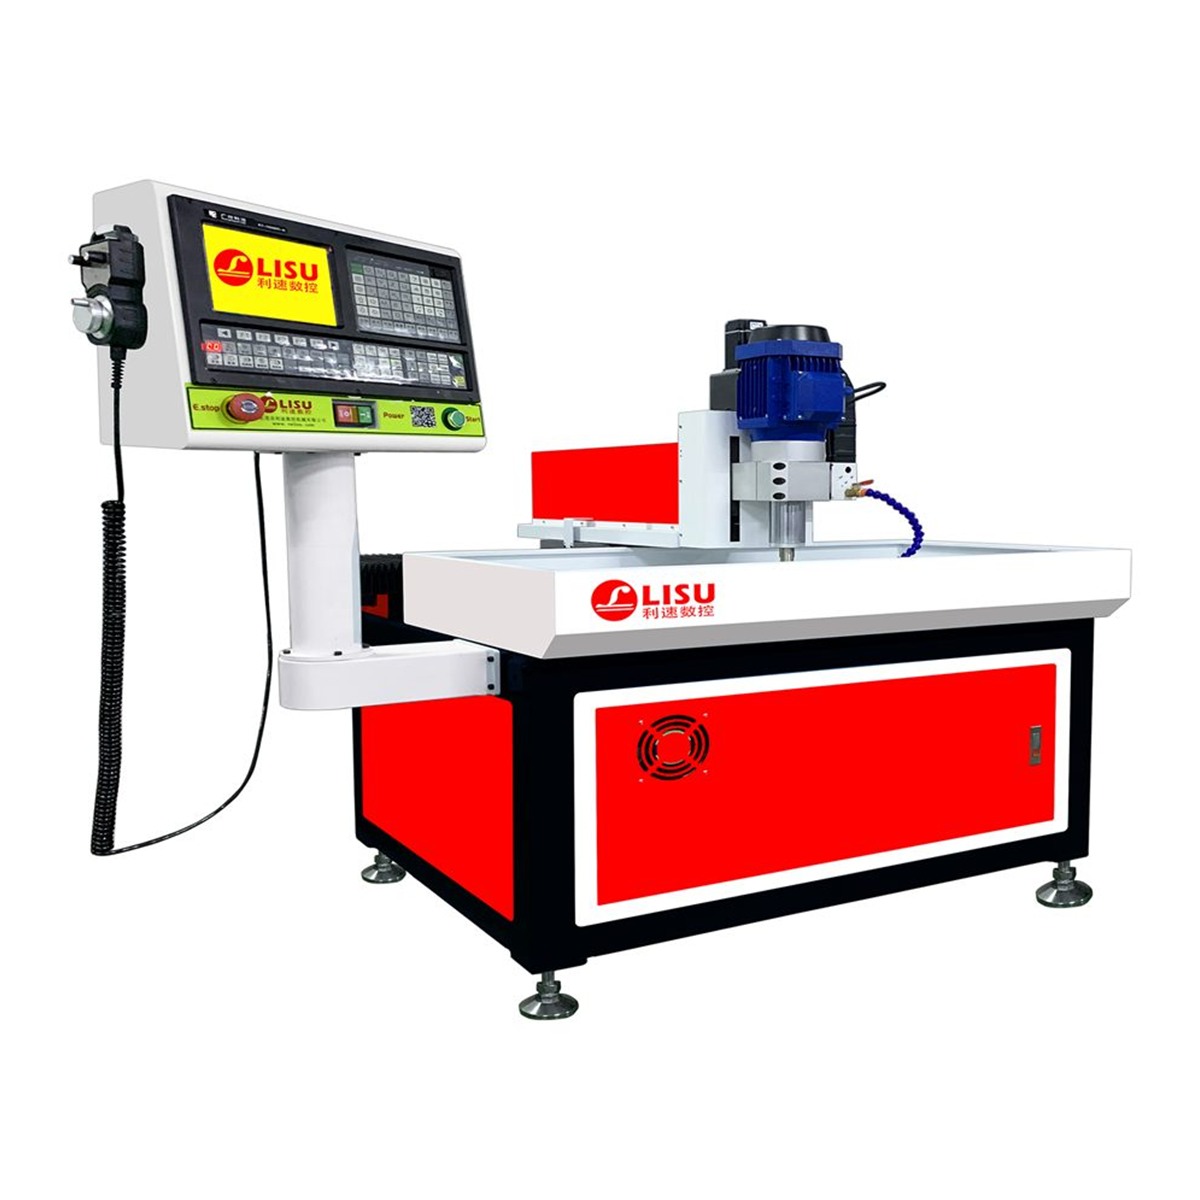
以经典畅销机型LS-7030 数控钻孔机为例,它面向的就是平面工件的常规钻孔加工,结构简洁、编程门槛低,操作工培训周期短,适合订单杂、换活频繁的中小批量生产。选这类设备时建议带实际工件到厂打样,重点看两件事:一是装夹方式,压板还是气动夹具,直接影响上下料时间;二是排屑是否顺畅,铝屑缠绕是平面钻孔最常见的停机原因。
二、长工件与管类加工:行程和旋转轴是关键
两米以上的型材、导轨、长轴类零件,孔位分布在一条长线上,普通工作台要么装不下,要么需要二次装夹,重复定位误差会累积。这时应优先考虑长行程机型。
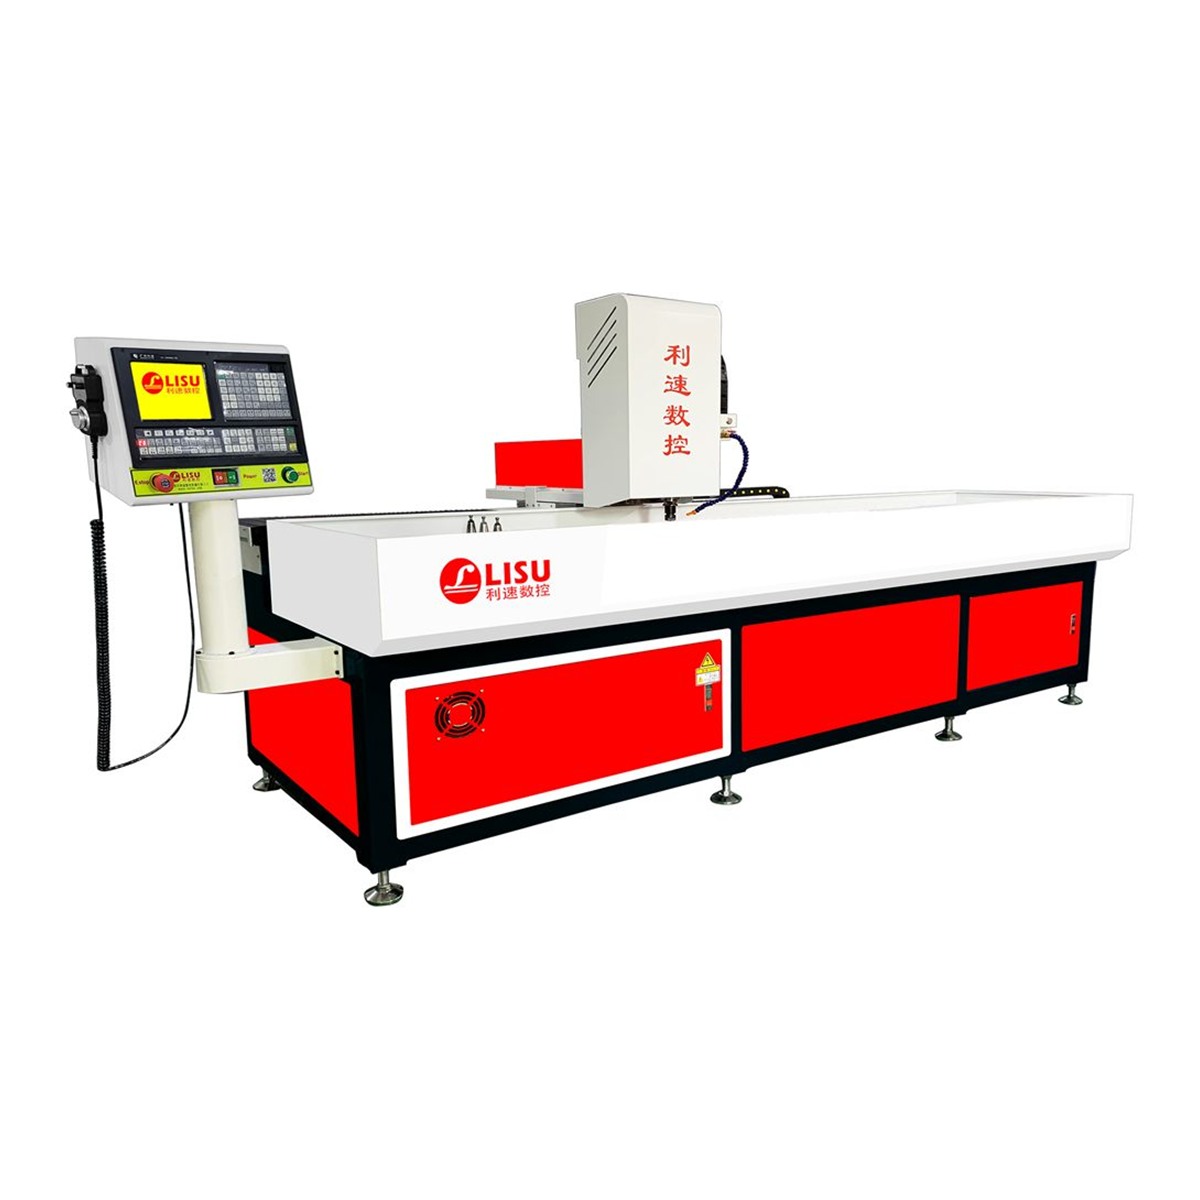
LS-2040T 自动换刀钻孔机是两米行程的自动换刀机型,支持热熔攻牙,如果加装旋转轴,还能实现管类工件 360° 加工。选型时可留意几点:自动换刀能减少人工换钻头的停机时间,多孔位、多孔径的活收益最明显;热熔攻牙适合薄壁管和板材,靠摩擦生热成型,不需要切屑排出;管类加工则要确认旋转轴的卡盘规格与最大回转直径是否匹配自己的管径。
管类与型材加工的工艺提醒
- 长工件装夹要看夹具重复定位方式,靠挡块定位比目测划线稳定得多。
- 热熔攻牙对转速与进给配合敏感,参数需按板厚与材质试切确定。
- 管件钻孔易出现入口毛刺,可在程序中加入倒角或二次走刀。
三、大幅面多工序:龙门结构一次完成钻攻倒角
机架、钣金大板、模具底板这类工件,幅面大、孔多,还常有攻牙和倒角需求。若分散到三台设备上做,反复装夹既费时又容易偏位。龙门结构的优势在这里体现得比较直接。
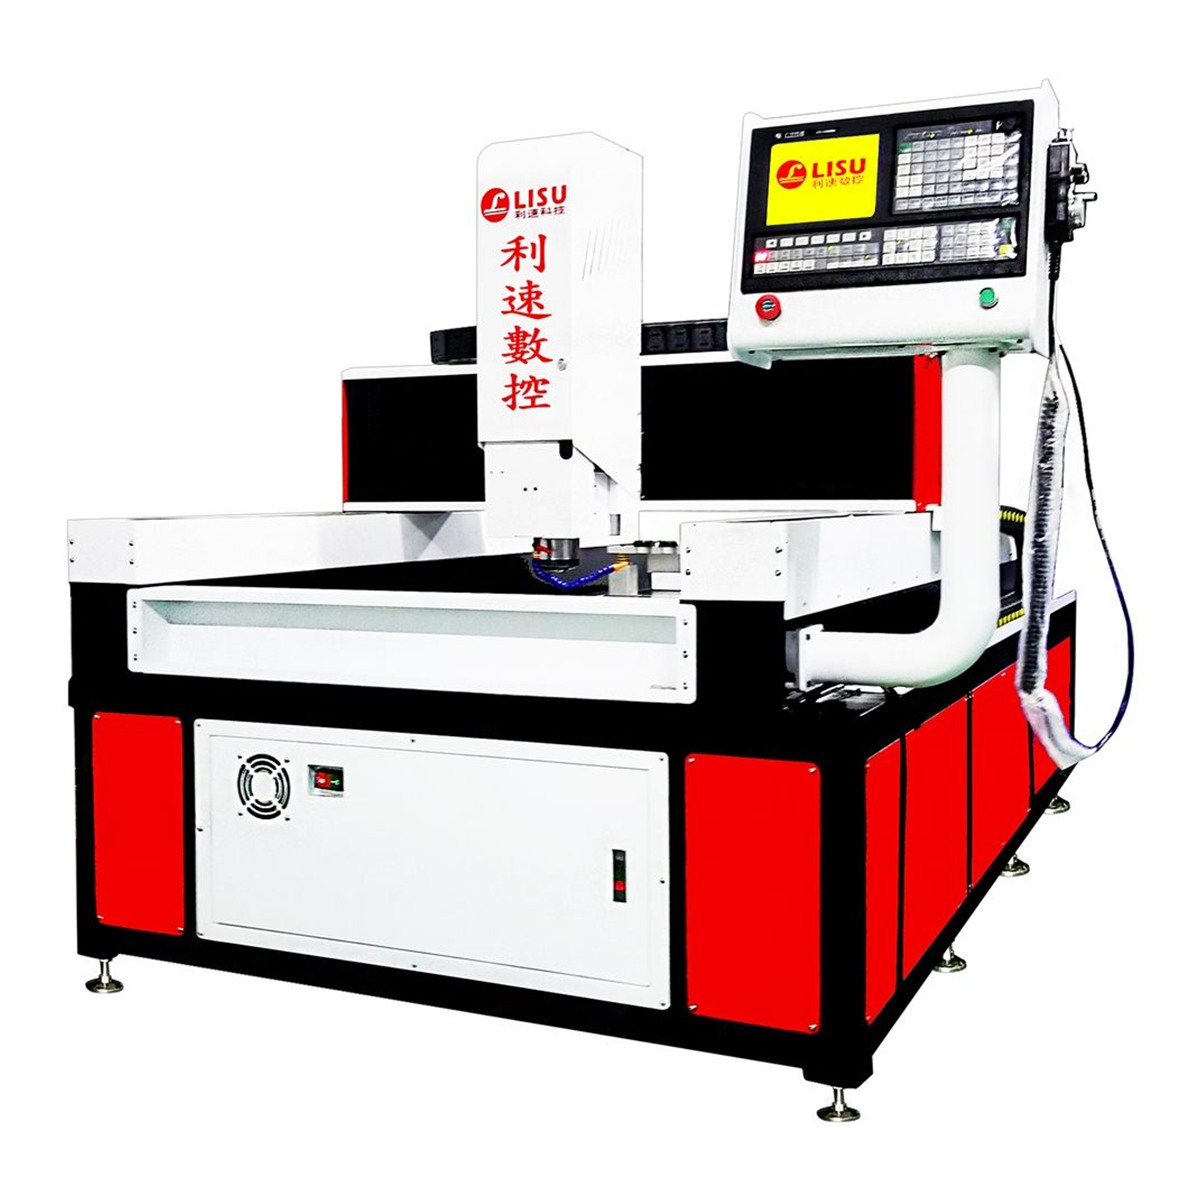
LS-1580T 大幅面龙门型自动钻攻机采用龙门结构,钻孔、攻牙、倒角可在一台设备上完成,双驱同步传动让横梁两侧受力更均衡,长时间加工大件时稳定性更好。选型时应确认三点:工作台幅面与工件最大外形是否留有夹具空间;刀库容量能否覆盖钻头、丝锥、倒角刀的全部工序;机床基础与地面承重是否满足安装要求。
四、判断东莞数控钻孔机厂家的几个具体指标
同样标称参数的设备,实际使用差距往往来自细节。作为采购方,可以从下面几项去核实:
- 打样验证:拿自己的典型工件做试加工,看孔位精度、表面质量与节拍,而不是只看样册参数。
- 非标能力:夹具、行程、旋转轴等改动能否按工件定制,决定设备能否长期适配产品变化。
- 售后响应:钻攻设备停机直接影响交期,明确响应时间与备件供应方式很重要。利速数控提供整机质保 1 年、售后 24 小时响应。
- 工艺支持:能否协助确定转速、进给与攻牙参数,对新手操作工尤其关键。
需要说明的是,不同材料的切削参数、夹具方案差别很大,具体配置应结合工件图纸确认,不宜照搬他人方案。
五、把选型落到自己的工件上
回到最初的问题:找东莞数控钻孔机厂家,实质是找一个能把自己的工件加工稳定、并把工艺参数交代清楚的合作方。平面批量件看操作便捷与换刀效率,长件与管类看行程和旋转轴,大幅面多工序看龙门结构与刀库配置。把这三点对应到实际图纸上,选型就不会跑偏。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制,可带工件到厂试加工后再确定机型配置。