在金属零件加工里,钻孔常被视为简单工序,但真正上了批量,问题就来了:孔位一致性差、换刀停机多、长工件装不下、攻牙与钻孔分两台设备来回倒。找一家合适的自动钻孔机厂家,本质上是把这些工艺问题一次性理顺,而不是单纯比价买一台机器。
一、先看工件,再看机床
选型第一步不是看参数表,而是把自家工件摊开来看:最大外形尺寸、孔位分布密度、孔径范围、材质与板厚、是否需要攻牙或倒角。这些信息直接决定三件事——行程够不够、主轴功率与转速是否匹配、要不要自动换刀。
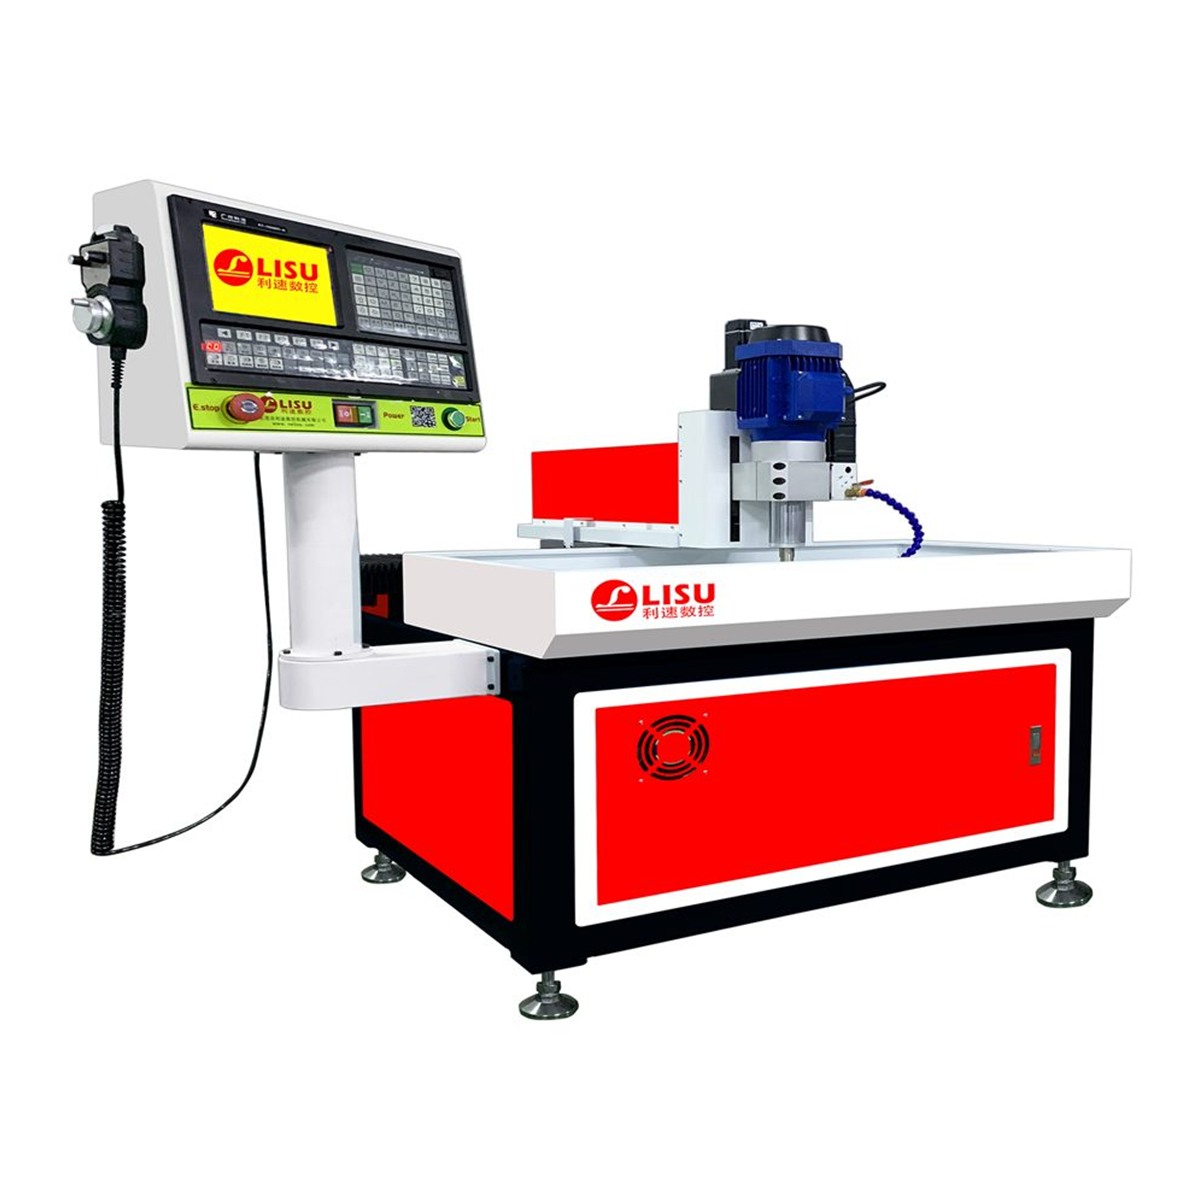
比如平面类工件、孔位集中在中小尺寸范围内,加工节拍要求稳定,一台结构扎实的数控钻孔机就能胜任;像利速数控的LS-7030 数控钻孔机,就是面向平面工件钻孔加工的经典畅销机型,操作逻辑清晰,新手经过短期培训即可上手,适合刚导入数控钻孔、追求性价比的车间。
如果工件长度接近两米,或者需要在一台设备上完成钻孔后接攻牙,甚至要加工管类圆件,那就要考虑带自动换刀与旋转轴扩展能力的机型,避免二次装夹带来的定位误差。
二、判断自动钻孔机厂家实力的几个细节
市面上自称自动钻孔机厂家的不少,但真正能覆盖从标准机到非标定制的并不多。建议从以下几个角度核实:
- 加工演示:能否用你的实际工件或同类样件做打样,把孔位精度、节拍、表面质量实测出来。
- 结构工艺:床身是否稳固、传动方式如何、大幅面机型的双驱同步做得是否到位,这些决定了长期加工的稳定性。
- 系统与操作:数控系统是否易学、程序复用是否方便、报警提示是否清晰,直接影响换线效率。
- 售后响应:设备停机就是成本,响应速度与备件供应要提前问清楚。
利速数控成立于 2002 年,长期做数控钻孔机、攻牙机、龙门钻攻机与钻攻铣复合机,整机质保 1 年,售后 24 小时响应,支持非标定制与免费打样,这类信息在选厂阶段比一句“质量可靠”更有参考价值。
三、不同加工场景的机型匹配思路
1. 平面中小件批量钻孔
以法兰盘、连接板、支架类零件为主,孔位规律、批量稳定。重点是孔位一致性与换活速度,程序调好后重复加工即可,适合以数控钻孔机为核心设备的产线配置。
2. 长件、多工序、管类零件
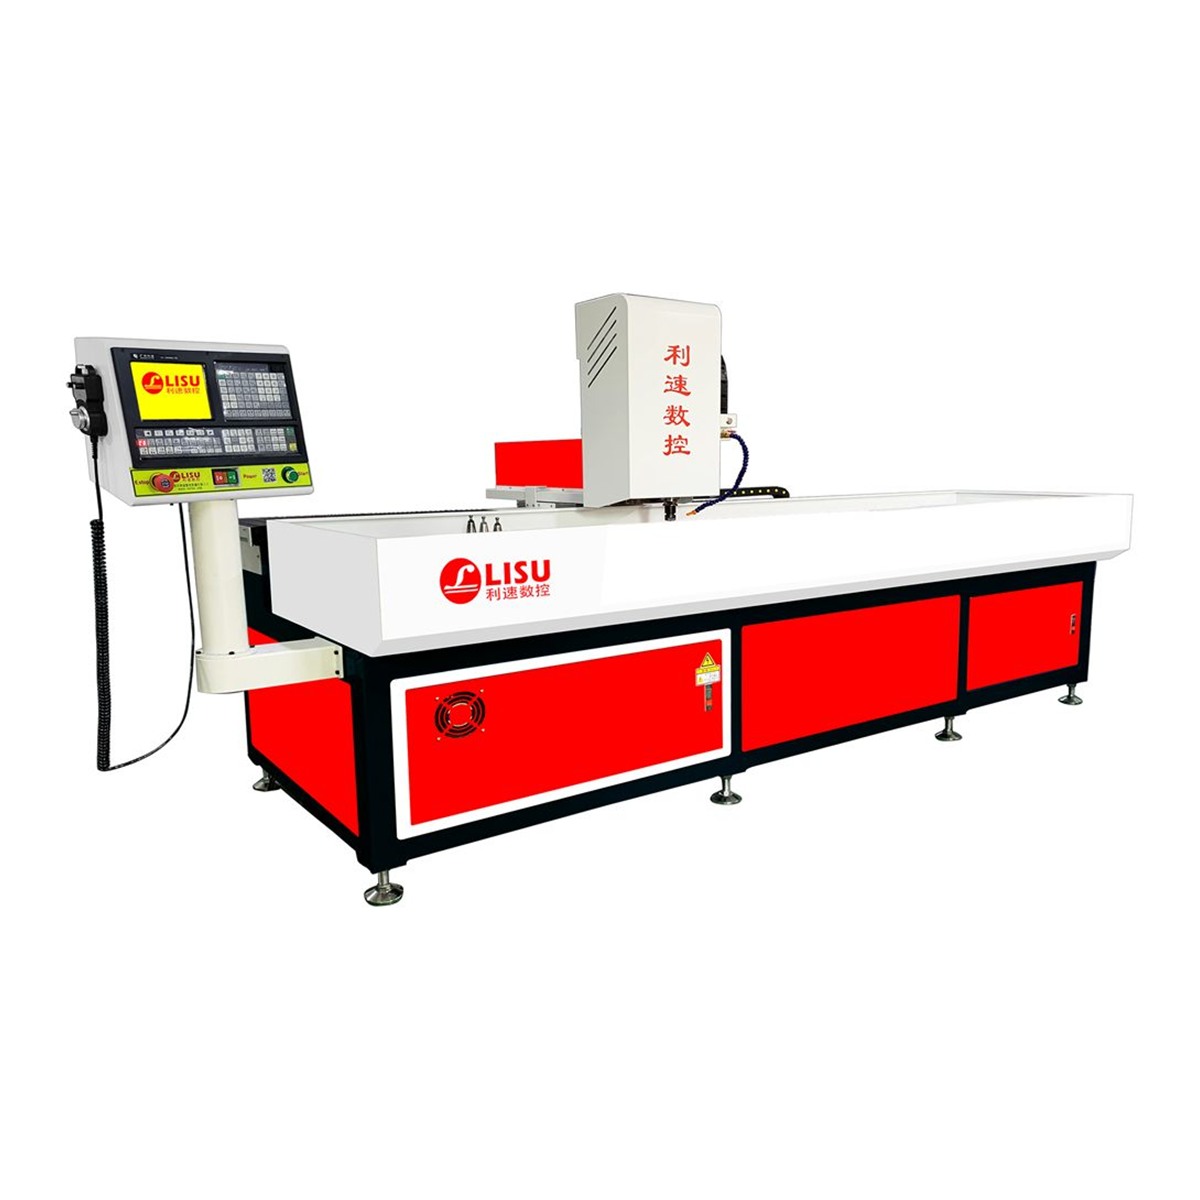
两米左右的长条形工件,往往需要钻孔后攻牙,甚至要热熔攻牙。这时LS-2040T 自动换刀钻孔机更合适:两米行程、自动换刀、支持热熔攻牙,并可加装旋转轴实现管类 360° 加工,减少装夹次数,也就减少了累积误差。这也是很多采购在筛选自动钻孔机厂家时会重点考察的机型类别。
3. 大幅面板材与多工序一体
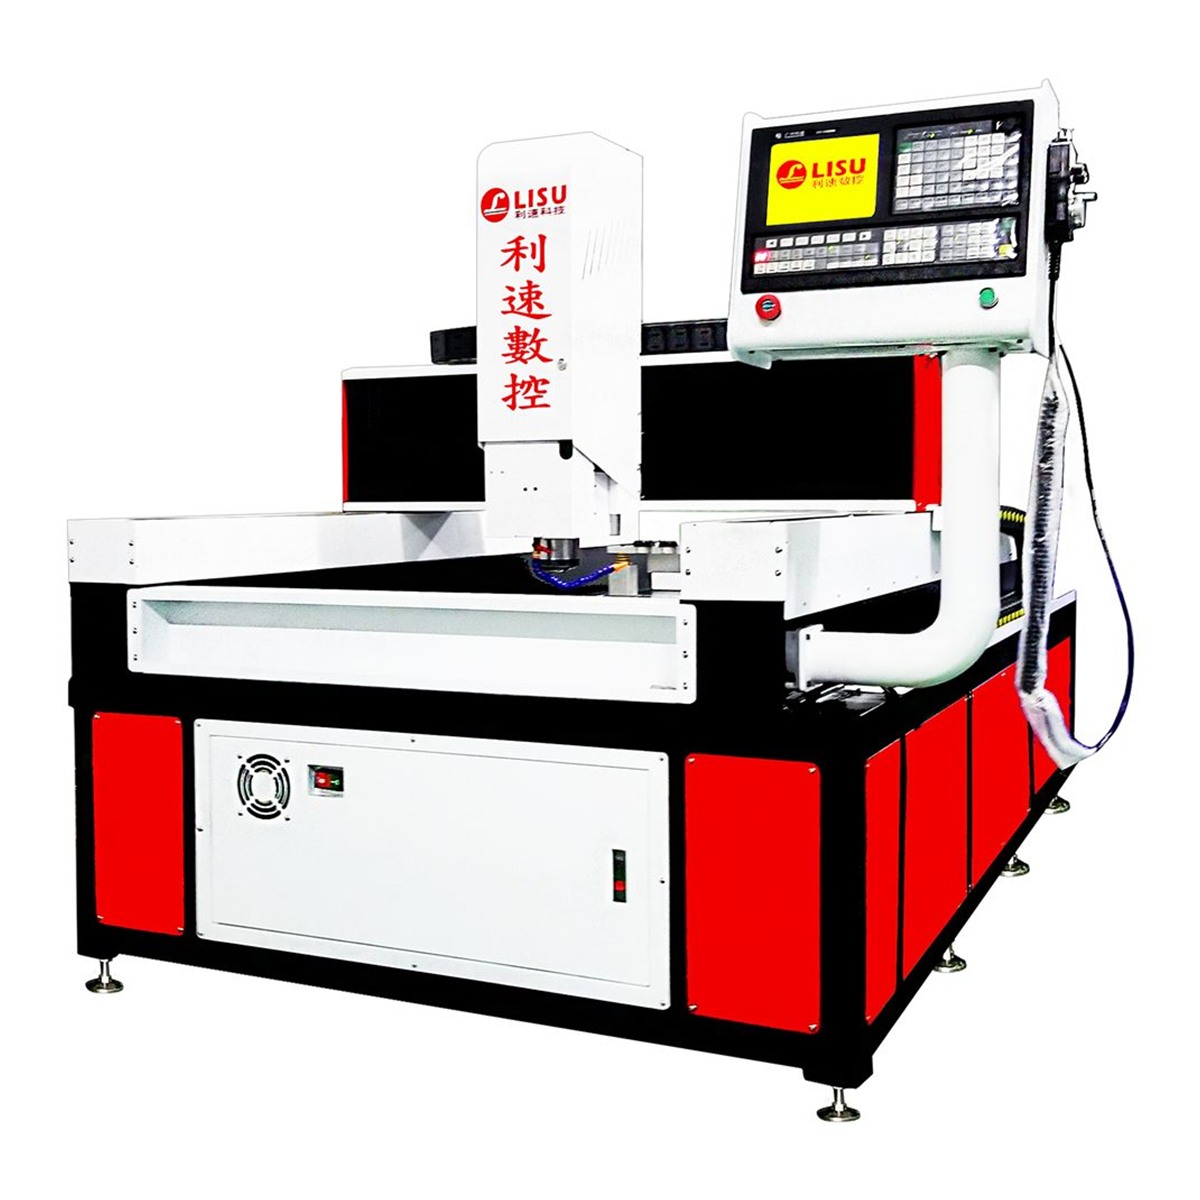
大幅面龙门结构的价值在于一次装夹完成钻孔、攻牙、倒角。比如LS-1580T 大幅面龙门型自动钻攻机,龙门结构刚性好,双驱同步传动在长行程运行时更稳定,适合大板、框架类零件。工序合并后,搬运与二次定位的时间省下来了。
四、容易被忽略的配套问题
再好的设备也需要配套到位,否则精度和效率都会打折:
- 夹具与定位:批量件建议做专用工装,定位基准统一,首件确认后整批稳定。
- 冷却与排屑:钻孔排屑不畅会直接影响孔径与刀具寿命,尤其深孔加工。
- 刀具管理:把常用钻头、丝锥按工序编号管理,换刀时不易出错。
- 人员培训:编程与对刀标准固化下来,减少对个别老师傅的依赖。
在对接自动钻孔机厂家时,把这些配套需求一并提出,往往能拿到更贴合现场的方案,而不是一台孤立的机床。
五、给采购的一句实在建议
先寄样、再打样、后定机型。用真实工件验证孔位精度、节拍与操作便利性,比对着样本参数比较更可靠。明确自己的工件范围与未来一两年的产能规划,选一台行程略有富余、工序覆盖更完整的设备,通常比反复添置更划算。
欢迎联系利速数控咨询,电话 136-5025-9051 黄小姐,可提供免费打样与非标定制方案,把工件图纸发过来,我们按实际加工需求给出机型建议。