在东莞找数控钻孔机厂家,很多采购人员最先问的是价格,但真正决定设备能否长期稳定投产的,往往是行程、主轴形式、换刀方式与工件工艺这几项是否匹配。利速数控(LISU)从2002年开始做钻攻类设备,接触过五金件、板类件、管类件等不同加工需求,下面按实际选型逻辑做一次梳理,供正在比价与看机的朋友参考。
一、先看工件尺寸,再谈机型
钻孔加工的第一约束是行程。工件外形超出工作台有效范围,再高的主轴转速也用不上。常见情况可分三类:
- 平面小件、批量稳定:如法兰片、盖板、支架、散热片,孔位集中在一张工作台内,重点是孔距一致性与换件效率。
- 长条形工件:如型材、导轨、长条板,需要两米级甚至更长行程,且中途不能频繁翻面装夹。
- 大幅面板件:如机架板、模具板、铝板,孔位分散,还常伴随攻牙与倒角工序。
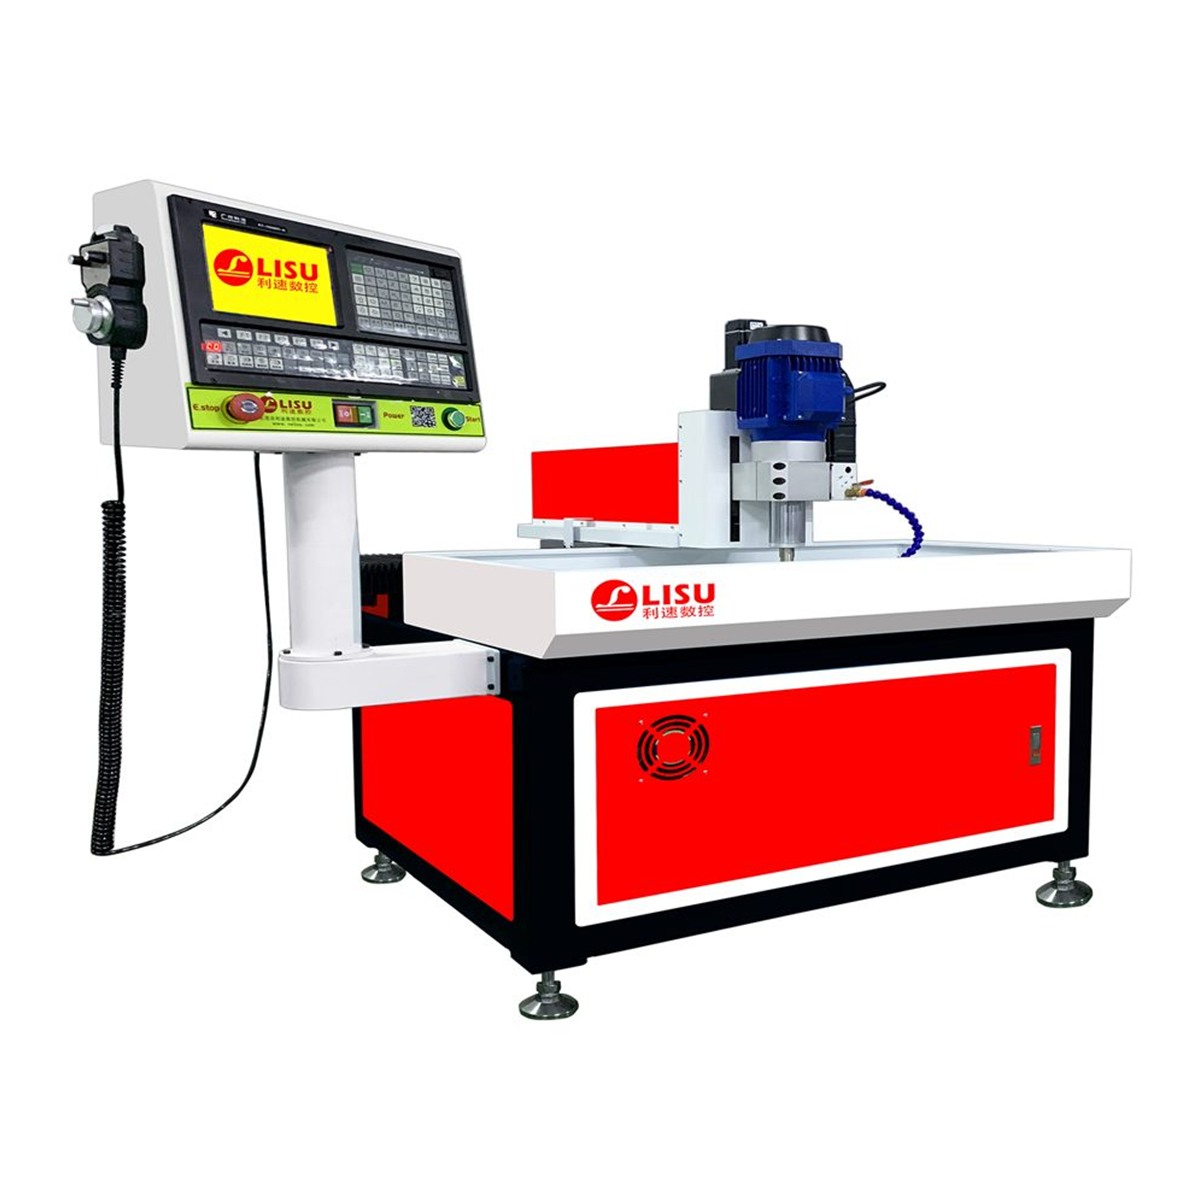
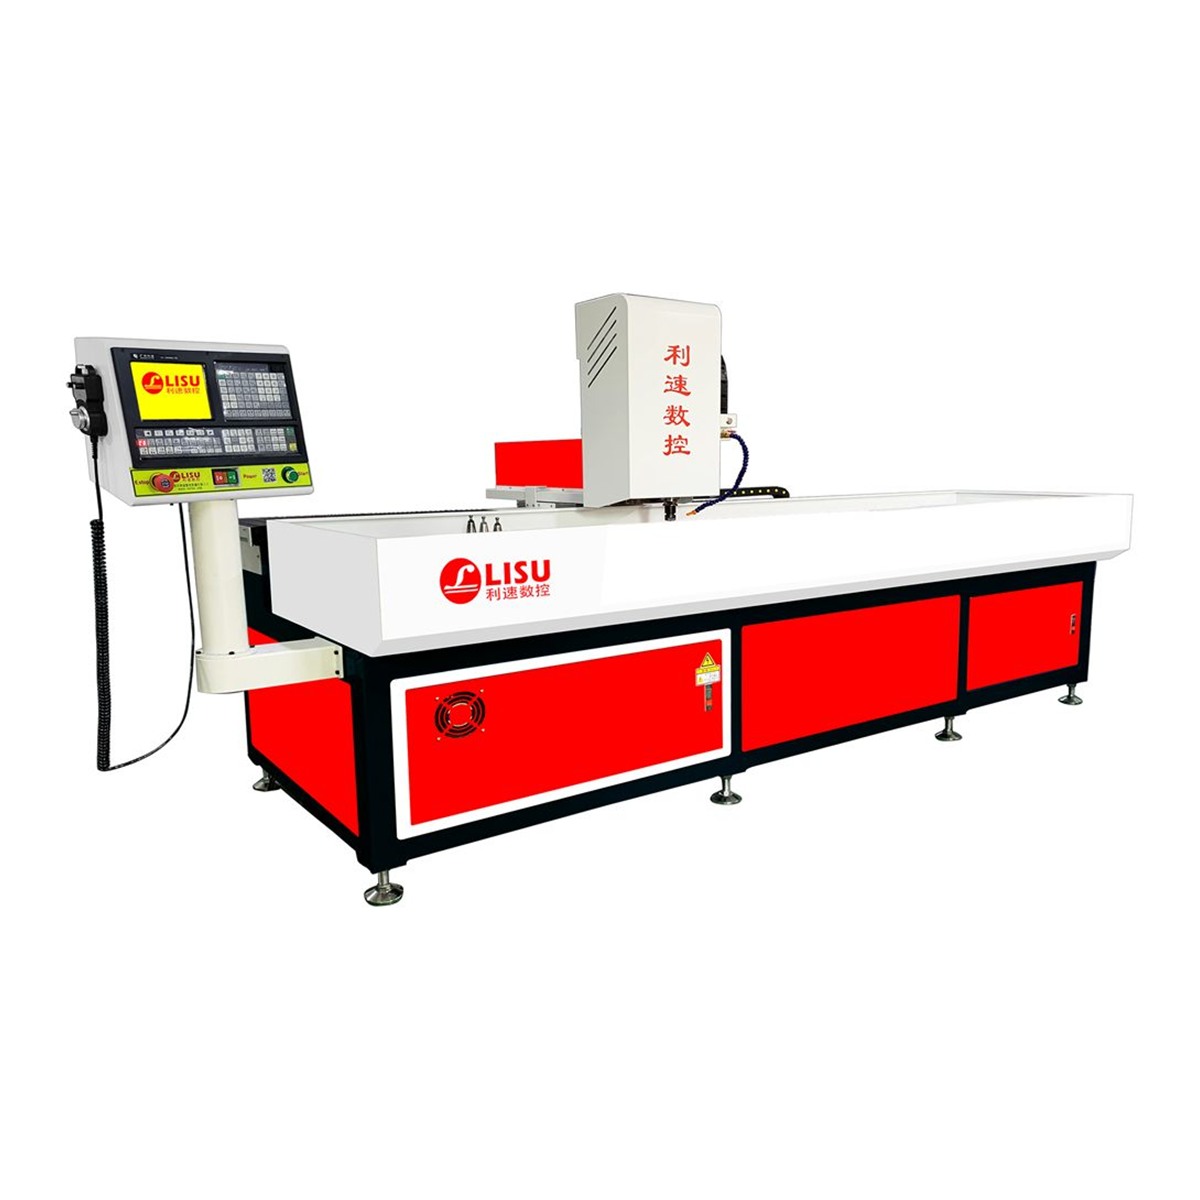
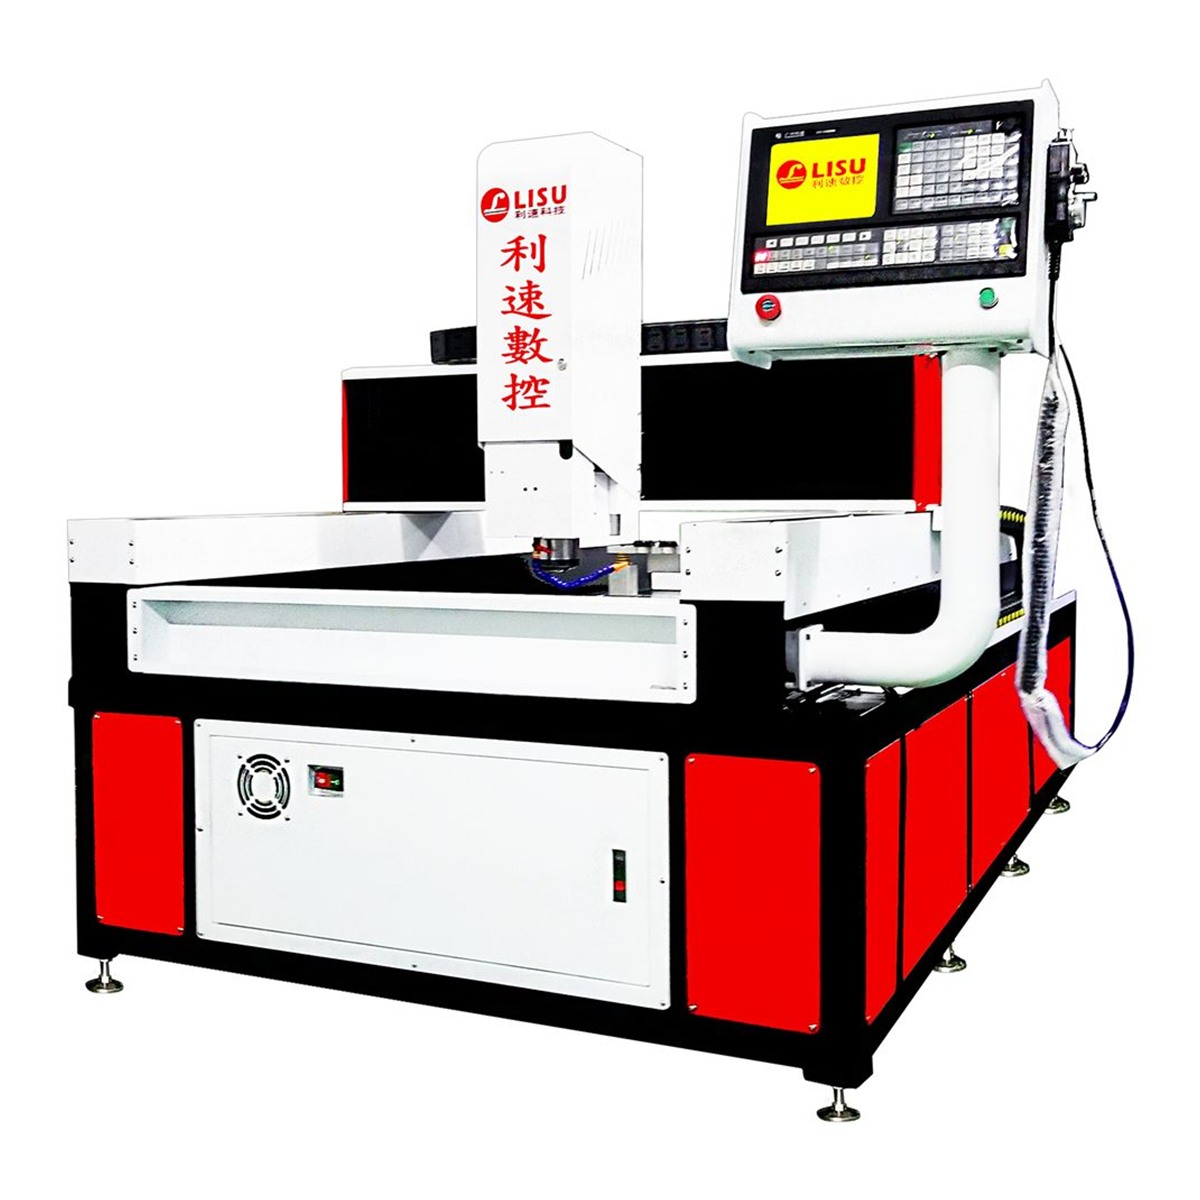
对应到具体机型,平面工件批量钻孔可选 LS-7030 数控钻孔机,结构紧凑、操作简单,适合刚上数控设备或工序相对单一的车间;长条形工件与管类件可考虑 LS-2040T 自动换刀钻孔机,两米行程并支持热熔攻牙,加装旋转轴后可实现管类360°加工,减少二次装夹;大幅面板件则更适合 LS-1580T 大幅面龙门型自动钻攻机,龙门结构刚性好,钻孔、攻牙、倒角可在一次装夹中完成,双驱同步传动对大跨距的稳定性有帮助。
二、换刀方式决定节拍,也决定工序数量
单孔加工与多工序加工是两种思路。只钻孔、孔型单一的工件,手动换刀或固定主轴即可满足;而同一工件上既要钻不同孔径、又要攻牙、还要倒角的,换刀时间会直接吃掉产能。自动换刀的意义不只是省人力,更在于把多道工序压缩到一次装夹,避免重复定位带来的位置偏差。
实际判断时可以问自己三个问题:一张图纸上有几种刀具?换刀频率有多高?攻牙是否需要热熔工艺?若答案偏向多刀具、高频率,自动换刀机型更合适;若孔位简单、批量大、追求投入产出比,结构简洁的机型反而更好维护。
三、工艺细节:别忽略排屑、冷却与装夹
不少车间反映设备买回去后孔口毛刺多、深孔排屑不畅,问题往往不在机床本身,而在工艺配置。钻孔的排屑是否顺畅,与主轴转速、进给速度、冷却方式以及工件装夹刚性都有关。板材加工时,夹具压不紧会引起振动,孔径公差随之波动;管类件加工若无旋转轴配合,圆周孔位一致性很难保证。
- 排屑:深孔加工建议配合内冷或外冷冲洗,避免切屑在孔内堆积造成二次切削。
- 装夹:薄板需增加支撑面,防止下压变形;异形件建议做专用工装。
- 刀具:热熔钻攻适合薄壁管件与板材的无屑成孔,与普通钻头工艺不同,需要提前确认刀具与转速匹配。
这些都是选型阶段可以提前沟通的内容。作为东莞数控钻孔机厂家,利速数控在接单前会先了解工件图纸、材质、孔径与批量,再给出机型建议,必要时提供免费打样,用实际加工结果验证节拍与孔质量,比单纯看参数表更可靠。
四、厂家选择:看交付、看售后、看能否非标
设备属于长期使用的生产工具,采购时建议关注三件事:一是整机质保与响应速度,利速数控提供整机质保1年、售后24小时响应;二是能否按工件做非标定制,包括行程加长、加装旋转轴、工装夹具配套;三是厂家是否有实际加工经验,能否针对工艺问题给出参数建议。价格只是其中一环,真正影响使用成本的是停机时间与工序数量。
五、常见问答
Q:数控钻孔机能否兼顾攻牙?
可以。钻攻一体机型在更换刀具后可完成攻牙,热熔攻牙则适用于对螺纹强度和密封性有要求的薄壁件。
Q:管类件怎么加工圆周孔?
一般通过加装旋转轴实现360°分度加工,配合自动换刀可一次完成多面孔位。
Q:新厂先上哪一类设备?
若工件以平面小件为主、工序单一,建议先上结构简单、易上手的机型,待订单结构变化后再补充大幅面或自动换刀设备。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),可提供免费打样与非标定制方案,也可到厂看机、带件试加工。把工件图纸与加工要求说明清楚,选型会更有把握。